
Ensaio de dureza é a medição normalizada da resistência de um material à penetração localizada: um penetrador de geometria definida é pressionado contra a peça com força e tempo controlados, e a dureza é calculada pelo tamanho da impressão (Brinell, Vickers, Knoop) ou pela profundidade (Rockwell). O resultado só vale com a escala completa, como 60 HRC, 350 HBW 5/750 ou 640 HV 30, porque cada método dá um número diferente para o mesmo material.
Os métodos mais usados são o Brinell (ISO 6506-1), o Rockwell (ISO 6508-1:2023), o Vickers e a microdureza (ISO 6507-1:2023), o Knoop (ISO 4545-1:2023), o Shore para borrachas e plásticos (ASTM D2240, ISO 48-4 e ISO 868) e o Leeb portátil (ISO 16859-1). Aqui está o procedimento de cada um, com os parâmetros da norma vigente, o preparo da amostra, a verificação do durômetro e o laudo. O conceito, as fórmulas completas e a tabela de conversão HRC, HV e HB ficam no artigo dureza dos materiais.
Como funciona o ensaio de dureza
Todo ensaio de dureza por penetração tem os mesmos três elementos. O penetrador tem geometria fixada pela norma: esfera de metal duro, cone de diamante ou pirâmide de diamante. A força é conhecida e aplicada sem choque, perpendicular à superfície. O tempo de aplicação e de manutenção também é fixado, porque o material continua a escoar enquanto a força age.
O que se mede separa os métodos em dois grupos. Nos métodos ópticos (Brinell, Vickers e Knoop), a força é retirada e a impressão é medida ao microscópio; a dureza é a força dividida pela área, e impressão pequena significa material duro. No Rockwell, o aparelho mede a profundidade da impressão e mostra a dureza direto no mostrador.
Todos esses métodos são estáticos: a força cresce de forma controlada e é mantida por alguns segundos. O método dinâmico de uso corrente é o Leeb, em que um corpo de impacto bate na peça e o aparelho compara a velocidade de rebote com a de impacto; por isso a leitura depende também das propriedades elásticas do material.
O esquema abaixo mostra, fora de escala, a grandeza lida em cada um dos três métodos de bancada mais comuns: o diâmetro d da calota no Brinell, a profundidade permanente h no Rockwell, medida a partir de um plano de referência criado pela pré-carga, e as duas diagonais do losango no Vickers.
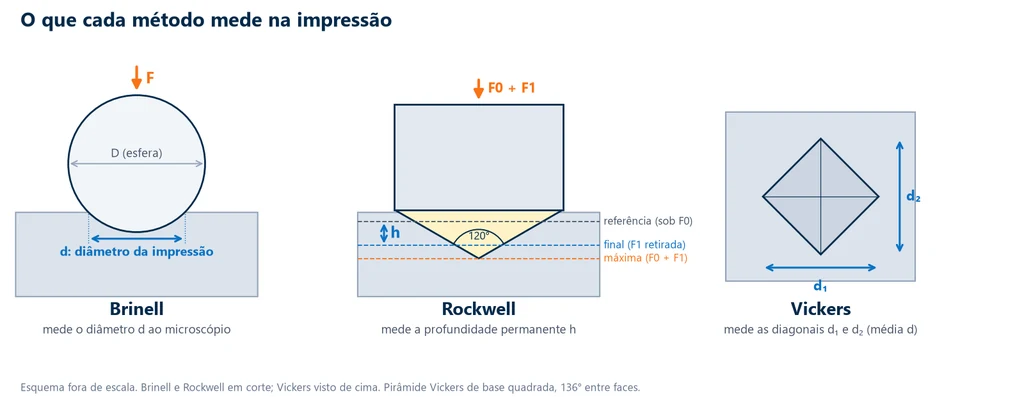
A dureza é uma medida comparativa, que depende do penetrador, da força e do tempo. O ensaio deixa uma marca, pequena no Rockwell e no Vickers e maior no Brinell, e em peça acabada o ponto de medição precisa admitir essa marca.
Tipos de ensaio de dureza
Cada tipo de ensaio de dureza combina um penetrador com uma grandeza medida e cobre uma faixa de materiais. A tabela resume os seis métodos; cada um tem, mais abaixo, uma seção com o passo a passo da norma.
| Método | Penetrador | O que se mede | Uso típico |
|---|---|---|---|
| Brinell (HBW) | Esfera de metal duro de 1 a 10 mm | Diâmetro da impressão | Ferro fundido, forjados, aços recozidos, ligas não ferrosas |
| Rockwell (HRC, HRBW, N, T) | Cone de diamante de 120° ou esfera de metal duro de 1,5875 ou 3,175 mm | Profundidade permanente sob pré-carga | Aço temperado, controle de produção, chapas (escalas superficiais) |
| Vickers (HV) | Pirâmide de diamante de base quadrada | Média das duas diagonais | Qualquer metal, do macio ao metal duro; solda; peças finas |
| Knoop (HK) | Pirâmide de diamante de base losangular | Diagonal longa | Camadas muito finas, revestimentos, materiais frágeis |
| Shore (A, D e outras) | Penetrador com mola calibrada | Penetração, lida de 0 a 100 | Borrachas, elastômeros e plásticos |
| Leeb (HL) | Corpo de impacto com esfera | Razão entre as velocidades de rebote e de impacto | Peças grandes ou montadas, em campo |
Entre os ensaios mecânicos, a dureza é dos poucos feitos na própria peça, sem corpo de prova usinado. Há ainda um método portátil sem rebote, o UCI (impedância ultrassônica de contato), tratado junto com o Leeb.
Ensaio de dureza Brinell passo a passo
No Brinell, uma esfera de metal duro de diâmetro D é pressionada com força F; retirada a força, mede-se o diâmetro d da calota. A dureza é a força dividida pela área curva da impressão, HBW = 0,102 × 2F / [πD(D − √(D² − d²))], com F em newtons e D e d em milímetros (a dedução está em dureza dos materiais). O W do símbolo indica esfera de metal duro, a única admitida na ISO 6506-1:2014, edição confirmada em 2019 e em revisão na ISO.
A decisão principal é a escolha de D e F. A norma usa o índice de carga 0,102·F/D², que depende do material e da dureza esperada, e pede a maior esfera que a peça admitir, porque a impressão grande tira a média de muitos grãos. Os índices recomendados pela ISO 6506-1 são estes:
| Material | Dureza Brinell | Índice 0,102·F/D² |
|---|---|---|
| Aço, ligas de níquel e de titânio | qualquer | 30 |
| Ferro fundido (esfera de 2,5, 5 ou 10 mm) | abaixo de 140 / 140 ou mais | 10 / 30 |
| Cobre e ligas de cobre | abaixo de 35 / 35 a 200 / acima de 200 | 5 / 10 / 30 |
| Metais leves e ligas | abaixo de 35 / 35 a 80 / acima de 80 | 2,5 / 5, 10 ou 15 / 10 ou 15 |
| Chumbo e estanho | qualquer | 1 |
Com o índice 30 e a esfera de 10 mm, a força é 29,42 kN (3.000 kgf); com a esfera de 5 mm, 7,355 kN (750 kgf). O procedimento segue estes passos:
- Preparar a superfície: lisa e plana, sem carepa nem lubrificante; com esferas pequenas pode ser preciso polir.
- Conferir a espessura: no mínimo 8 vezes a profundidade da impressão (Anexo B da norma).
- Aplicar a força: perpendicular, sem choque, chegando à força plena em 2 a 8 s (7 s nominais).
- Manter a força: 10 a 15 s (14 s nominais); tempo maior vai na notação.
- Posicionar as impressões: centro a pelo menos 2,5 d da borda e 3 d do centro da impressão vizinha.
- Medir dois diâmetros perpendiculares e usar a média. O d deve ficar entre 0,24D e 0,6D; fora disso, o laudo registra d/D.
O ensaio é feito entre 10 °C e 35 °C. A notação traz o valor, o símbolo, o diâmetro da esfera, a força em kgf e, se for diferente do padrão, o tempo: 350 HBW 5/750 é uma dureza de 350 com esfera de 5 mm e 750 kgf; 600 HBW 1/30/20 usou esfera de 1 mm, 30 kgf e 20 s de manutenção.
Ensaio de dureza Rockwell passo a passo
O Rockwell aplica duas forças. A pré-carga F0 assenta o penetrador e define o plano de referência, abaixo das irregularidades da superfície. A força adicional F1 leva o penetrador à profundidade máxima. Retirada F1, parte da deformação volta (é a recuperação elástica), e o aparelho lê, ainda sob F0, a profundidade permanente h. A dureza é HR = N − h/S, em que N vale 100 ou 130 conforme a escala e S vale 0,002 mm nas escalas regulares e 0,001 mm nas superficiais (ISO 6508-1:2023). Na escala C, HRC = 100 − h/0,002: cada ponto de HRC equivale a 0,002 mm de profundidade.
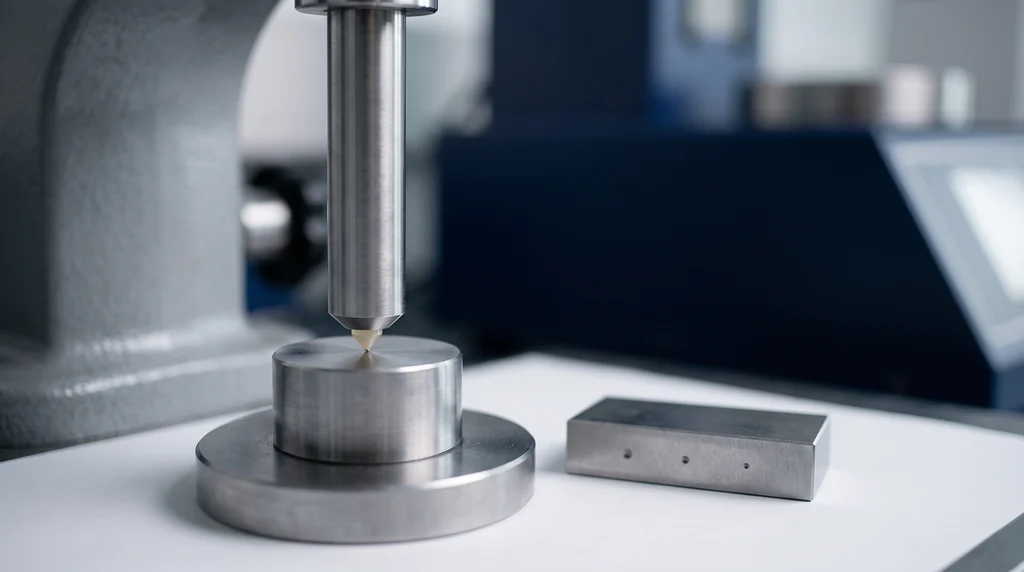
Na foto, o penetrador de diamante de um durômetro Rockwell encostado na face retificada de uma peça de aço; ao lado, um bloco padrão com impressões pequenas, usado para verificar o aparelho. O bloco padrão é um bloco de dureza certificada.
O passo a passo pela ISO 6508-1:2023 é este:
- Verificar o aparelho no bloco padrão antes do primeiro ensaio do dia, em cada escala. Depois de trocar penetrador ou mesa, fazer dois ensaios, descartá-los e verificar de novo.
- Apoiar a peça numa mesa rígida, perpendicular ao penetrador; peça cilíndrica vai num bloco em V de pelo menos 60 HRC.
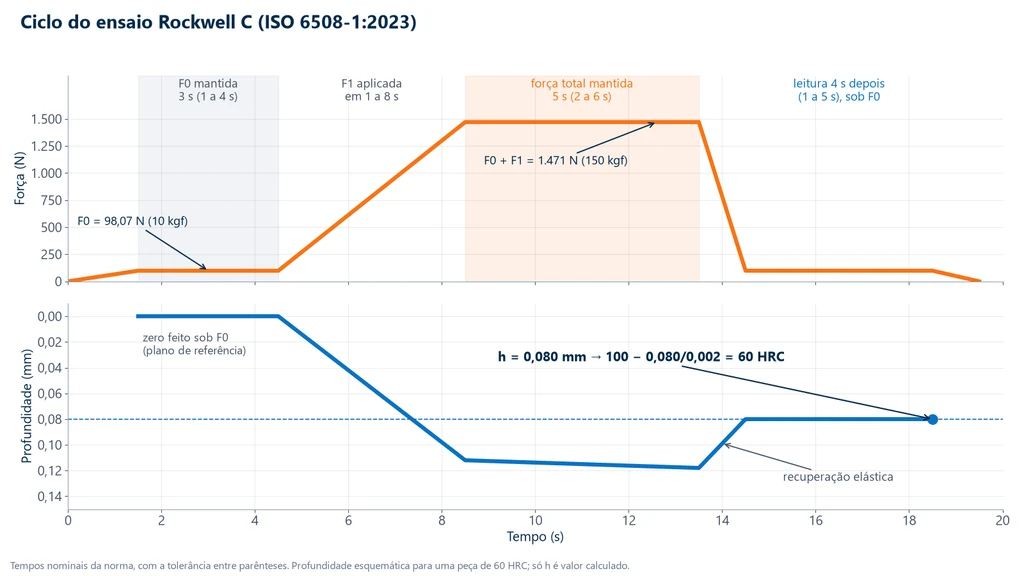
- Aplicar F0 em até 2 s: 98,07 N (10 kgf) nas escalas regulares ou 29,42 N (3 kgf) nas superficiais. Manter por 3 s, com tolerância de 1 a 4 s.
- Aplicar F1 em 1 a 8 s nas escalas regulares, ou em até 4 s nas superficiais.
- Manter a força total por 5 s (2 a 6 s). Material que continua a afundar sob carga exige tempo maior, registrado na notação (por exemplo, 65 HRF/10 s).
- Retirar F1 e ler 4 s depois (1 a 5 s), ainda sob F0.
O gráfico abaixo mostra esse ciclo numa peça de 60 HRC: em cima, a força em função do tempo com os tempos da norma; embaixo, a profundidade, zerada sob F0, que sobe com F1, recua na retirada e para em h = 0,080 mm.
Como o zero é feito sob a pré-carga, o Rockwell é pouco sensível à rugosidade fina. Cada letra de escala combina um penetrador e uma força; a tabela mostra as mais usadas (ISO 6508-1:2023, Tabelas 1 e 2):
| Escala | Penetrador | Pré-carga e força total | Faixa de aplicação |
|---|---|---|---|
| HRA | Cone de diamante | 98,07 N e 588,4 N (60 kgf) | 20 a 95 HRA |
| HRBW | Esfera de 1,5875 mm | 98,07 N e 980,7 N (100 kgf) | 10 a 100 HRBW |
| HRC | Cone de diamante | 98,07 N e 1,471 kN (150 kgf) | 20 a 70 HRC |
| HRFW | Esfera de 1,5875 mm | 98,07 N e 588,4 N (60 kgf) | 60 a 100 HRFW |
| HR15N, HR30N, HR45N | Cone de diamante | 29,42 N e 147,1, 294,2 ou 441,3 N | superficial, para camadas e chapas |
| HR15TW, HR30TW, HR45TW | Esfera de 1,5875 mm | 29,42 N e 147,1, 294,2 ou 441,3 N | superficial, para chapas finas de material macio |
A escala C é a do controle de têmpera e revenimento; a B, com esfera, a de aços macios e ligas de cobre; as N e T, de forças menores, a de peças finas e camadas rasas.
Dois cuidados completam o método. A espessura mínima é 10 h com o cone e 15 h com a esfera (gráficos no Anexo B). Em superfície convexa, a leitura sai menor e recebe a correção do Anexo C (cilindros) ou do Anexo D (esferas); correções acima de 3 pontos nas escalas A, C e D, ou de 5 nas B, F e G, não são aceitas, e superfície côncava só se ensaia por acordo. A notação é o valor seguido da escala, como 60 HRC, 45 HRBW ou 70 HR30TW.
Ensaio de dureza Vickers: macro e baixa força
O Vickers usa uma pirâmide de diamante de base quadrada, com 136° entre as faces. A impressão é um losango; medem-se as duas diagonais ao microscópio e usa-se a média d. A dureza é HV = 0,1891 F/d², com F em newtons e d em milímetros (detalhes em dureza dos materiais). Como a impressão tem a mesma forma em qualquer força, uma escala só cobre do metal macio ao metal duro.
A ISO 6507-1:2023 divide o método em três faixas de força, e o nome do ensaio muda com elas:
| Faixa | Força | Símbolos |
|---|---|---|
| Vickers | 49,03 N ou mais | HV 5 ou mais |
| Vickers de baixa força | de 1,961 N a menos de 49,03 N | de HV 0,2 a menos de HV 5 |
| Microdureza Vickers | de 0,009807 N a menos de 1,961 N | de HV 0,001 a menos de HV 0,2 |
O número depois de HV é a força em quilograma-força: HV 30 foi medido com 294,2 N. Em todas as faixas, a diagonal válida vai de 0,020 mm a 1,400 mm. O procedimento é este:
- Conferir a espessura: no mínimo 1,5 vez a diagonal, sem marca visível no verso. A profundidade da impressão é cerca de d/7.
- Aplicar a força em 2 a 8 s (7 s nominais) e mantê-la por 10 a 15 s (14 s nominais).
- Posicionar: em aço, cobre e ligas de cobre, o centro fica a pelo menos 2,5 d da borda e 3 d do centro vizinho; em metais leves, chumbo, estanho e suas ligas, 3 d da borda e 6 d entre centros. Com impressões de tamanhos diferentes, vale a diagonal da maior.
- Medir as duas diagonais. Se elas diferirem mais de 5 %, a diferença vai para o laudo.
A notação traz o valor, o símbolo e a força: 640 HV 30. O Vickers é o preferido quando a peça é fina demais para o Brinell ou quando se quer comparar materiais muito diferentes na mesma escala.
Microdureza Vickers e Knoop
Na microdureza, a força fica abaixo de 1,961 N (HV 0,2) e a diagonal da impressão fica na casa das dezenas de micrômetros. O ensaio passa a medir constituintes da microestrutura, camadas e revestimentos, numa seção polida lida com objetivas de grande aumento. Abaixo da diagonal mínima de 0,020 mm, o caminho é a indentação instrumentada da ISO 14577-1:2026, que registra força e profundidade durante o ciclo.
O Knoop (ISO 4545-1:2023) usa uma pirâmide de diamante de base losangular, com ângulos de 172,5° e 130° entre arestas opostas. A impressão é estreita e alongada, e mede-se só a diagonal longa. Para a mesma força ela é mais rasa que a Vickers: a norma admite revestimento a partir de 0,007 mm na superfície, contra 0,030 mm no Vickers. Se as duas metades da diagonal longa diferirem mais de 5 %, a impressão está desalinhada e é descartada.
Perfil de dureza e profundidade de camada
O uso mais frequente do Vickers de baixa força e da microdureza é medir a profundidade de uma camada endurecida. Numa seção transversal polida, faz-se uma fila de impressões a distâncias crescentes da superfície e traça-se a dureza em função da distância. A ISO 18203:2026, que absorveu a antiga ISO 2639, define as profundidades de camada; as duas mais usadas são estas:
- CHD, camada cementada: distância da superfície até o ponto em que a dureza cai a 550 HV, critério usado no controle de cementação.
- NHD, camada nitretada: distância até o ponto em que a dureza fica 50 HV acima da dureza do núcleo, usada na nitretação.
O gráfico abaixo mostra um perfil ilustrativo de aço cementado, de 720 HV perto da superfície a cerca de 350 HV no núcleo. Os 550 HV ficam entre as leituras de 0,7 mm (585 HV) e 0,9 mm (530 HV), e a interpolação linear dá CHD = 0,7 + (585 − 550)/(585 − 530) × 0,2 = 0,7 + 0,127 = 0,83 mm.
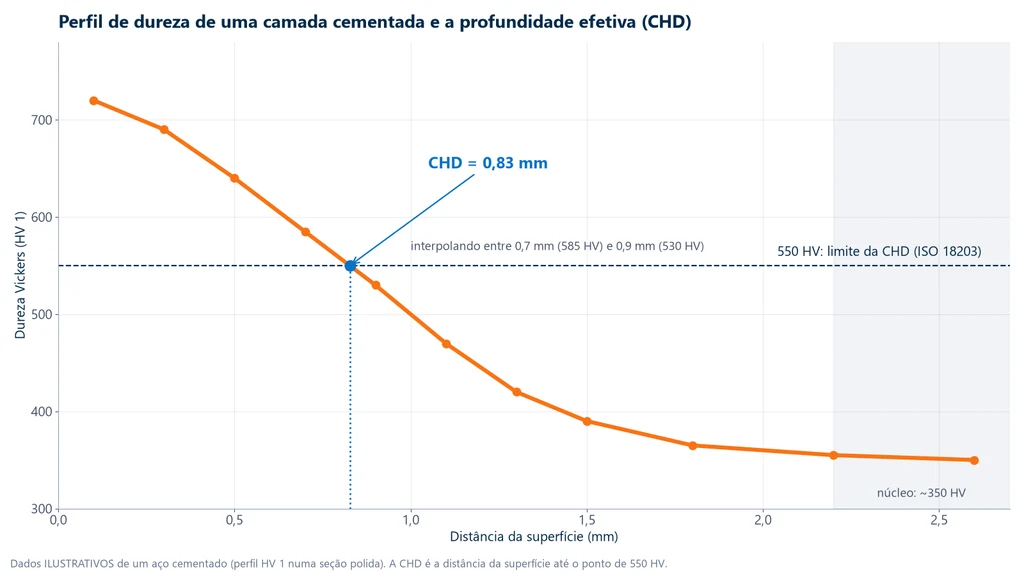
A distância mínima entre centros costuma ser maior que o passo desejado em profundidade, então as impressões vão em zigue-zague, deslocadas lateralmente. O limite e a força constam da especificação, e a norma admite limite diferente por acordo.
Ensaio de dureza Shore
O ensaio Shore mede a penetração de um penetrador com mola calibrada em borrachas, elastômeros e plásticos. O instrumento é o durômetro, e a leitura vai de 0 (penetração total) a 100 (nenhuma penetração). A escala A é para materiais macios, como borrachas; a D, com ponta mais aguda e mola mais forte, para plásticos rígidos e borrachas duras. Pela ISO 48-4, acima de 90 Shore A passa-se para a escala D, e abaixo de 20 Shore D volta-se para a A.
O ponto crítico é o tempo de leitura: o polímero continua cedendo sob a mola e o número cai com o tempo. A tabela compara as três normas:
| Item | ISO 48-4:2018 (borracha) | ISO 868:2003 (plásticos e ebonite) | ASTM D2240-15(2021) |
|---|---|---|---|
| Escalas | A, D, AO e AM | A e D | 12 tipos, entre eles A, D, O e OO |
| Tempo de leitura | 3 s (borracha vulcanizada); 15 s (termoplástica) | 15 s ± 1 s, ou leitura em até 1 s | 1 s (padrão); outros tempos por acordo |
| Espessura mínima | peças com menos de 6 mm usam o tipo AM | 4 mm, camadas permitidas | 6,0 mm, camadas permitidas (tipo M: 1,25 mm) |
| Distâncias | 6 mm entre medições (A, D, AO) | 9 mm da borda; 6 mm entre medições | 12,0 mm da borda; 6,0 mm entre medições |
O durômetro é apoiado com firmeza e sem choque, com a base paralela à superfície. A notação inclui a escala, o valor e o tempo, como A/54/1 na ASTM (escala A, 54, leitura em 1 s) ou Shore A/15:45 na ISO 868 (leitura em 15 s, valor 45). Um valor Shore não se converte em Brinell nem em Rockwell.
Durômetros portáteis: Leeb e UCI
Quando a peça não vai ao laboratório, como um eixo montado ou um molde grande, usa-se aparelho portátil. No Leeb (ISO 16859-1:2015 e ASTM A956/A956M-22), um corpo de impacto com esfera é disparado contra a superfície e a dureza é a razão entre a velocidade de rebote e a de impacto, lida como HL com a letra do dispositivo, por exemplo 570 HLD. Peça leve ou fina vibra com o impacto e falseia a leitura; a tabela mostra os limites da ISO 16859-1 por dispositivo:
| Dispositivo | Massa mínima (sem / com apoio rígido) | Espessura mínima (sem / com acoplamento) |
|---|---|---|
| D, DL, D+15, S, E | 5 kg / 2 kg | 25 mm / 3 mm |
| G | 15 kg / 5 kg | 70 mm / 10 mm |
| C | 1,5 kg / 0,5 kg | 10 mm / 1 mm |
Abaixo desses valores, a peça precisa de apoio rígido ou de acoplamento a um corpo pesado, e o resultado tem de ser validado contra uma peça de referência não acoplada. A leitura Leeb só vira HRC ou HB por tabela de conversão do material, como a da ASTM E140.
O UCI (ASTM A1038-26) usa um penetrador Vickers numa haste que vibra em frequência ultrassônica; a frequência muda com a área de contato, e o aparelho a converte em dureza. A calibração depende do módulo de elasticidade do material. A ASTM E110-14(2023) trata dos portáteis que fazem Rockwell e Brinell por penetração.
Preparo da amostra
O acabamento exigido cresce à medida que a impressão diminui. No Brinell com esfera de 10 mm, basta uma superfície usinada ou retificada, limpa e sem carepa. No Rockwell, a superfície deve ser plana, lisa e sem óleo nem óxido. No Vickers de baixa força e na microdureza, a diagonal só é lida com precisão em superfície polida, e na microdureza a norma recomenda polimento mecânico ou eletrolítico.
Em qualquer método, o preparo não pode alterar a dureza: esmerilhar a seco aquece e pode revenir um aço temperado, e o desbaste grosseiro encrua a superfície e sobe a leitura. Camada diferente do material, como a descarbonetação de uma peça tratada, é removida antes, salvo quando ela é o objeto do ensaio.
Para microdureza e perfis de camada, a sequência é a da metalografia. A amostra é cortada com disco abrasivo refrigerado, para não aquecer a região medida. Peça pequena, fina ou irregular é embutida em resina, o que dá face plana e bordas firmes. Seguem o lixamento em granulometria crescente e o polimento até o acabamento espelhado. Para ver as zonas, como o limite de uma camada ou as regiões de uma solda, a seção é atacada e observada ao microscópio antes de posicionar as impressões.
Espessura mínima e distância entre impressões
Toda impressão deforma plasticamente uma região maior que a própria marca. Se a peça for fina, essa região chega ao verso, a mesa passa a sustentar a impressão e a leitura sai alta; marca visível no verso denuncia o problema. Perto da borda, falta material para conter a deformação e a leitura sai baixa. Perto de outra impressão, o penetrador cai na zona que a primeira encruou.
A tabela resume os limites das normas vigentes, com h a profundidade da impressão e d o diâmetro (Brinell e Rockwell) ou a diagonal (Vickers):
| Método | Espessura mínima | Entre centros | Do centro à borda |
|---|---|---|---|
| Brinell (ISO 6506-1) | 8 h | 3 d | 2,5 d |
| Rockwell (ISO 6508-1) | 10 h (cone) ou 15 h (esfera) | 3 d | 2,5 d |
| Vickers em aço e cobre (ISO 6507-1) | 1,5 d | 3 d | 2,5 d |
| Vickers em metais leves, chumbo e estanho | 1,5 d | 6 d | 3 d |
| Knoop (ISO 4545-1) | definida na norma | 3,5 × diagonal curta (lado a lado) ou 2 × diagonal longa (ponta a ponta) | 3,5 × diagonal curta ou 1 × diagonal longa |
| Shore (ASTM D2240) | 6,0 mm | 6,0 mm | 12,0 mm |
A esfera do Rockwell exige mais espessura que o cone porque, para a mesma profundidade, a impressão da esfera é mais larga e deforma mais material.
Verificação do durômetro
Um durômetro pode dar leitura errada por penetrador gasto, força fora de tolerância, mesa suja ou sistema óptico descalibrado, e nada disso aparece na tela. Por isso as normas preveem três níveis de verificação, descritos nas partes 2 e 3 de cada norma de método (por exemplo, ISO 6507-2 e ISO 6507-3 no Vickers):
| Nível | O que se faz | Quando |
|---|---|---|
| Diária ou periódica (pelo usuário) | Ensaio num bloco padrão certificado, na escala que será usada, comparando a leitura com o valor do certificado | Antes do primeiro ensaio do dia e depois de trocar penetrador ou mesa |
| Indireta | Série de impressões em blocos padrão de faixas de dureza diferentes, com cálculo de repetibilidade e erro | No mínimo a cada 12 meses e depois de uma verificação direta |
| Direta | Calibração da força, do penetrador, do sistema de medição e do ciclo de ensaio | Na instalação, depois de desmontagem, quando a indireta falha ou se a indireta tem mais de 13 meses |
Se a leitura no bloco sair fora da tolerância do certificado, o aparelho não é usado até a causa ser achada: limpeza da mesa e do bloco em V, troca do penetrador ou verificação indireta.
Como relatar o resultado
Sem contexto, um número de dureza não permite repetir nem comparar o ensaio. O laudo traz, no mínimo:
- a norma usada, com a edição;
- a notação completa, com escala, força e tempo quando diferente do padrão, como 350 HBW 5/750, 60 HRC, 640 HV 30 ou 65 HRF/10 s;
- cada leitura individual, a média e a dispersão (amplitude ou desvio padrão);
- o local das impressões, e no perfil de camada a distância de cada uma à superfície;
- correções aplicadas, como a de curvatura no Rockwell, e a diferença entre diagonais acima de 5 % no Vickers;
- a temperatura, se estiver fora de 10 °C a 35 °C.
Nos metais, o número de leituras vem da especificação do produto ou do cliente, e o usual é pelo menos três por peça; nos polímeros, a ISO 868 e a ASTM D2240 pedem cinco. Valor convertido para outra escala é identificado como convertido, com a tabela usada (ISO 18265 ou ASTM E140), porque não é resultado de ensaio. A tabela HRC, HV e HB e os limites da conversão estão em dureza dos materiais.
Erros comuns no ensaio de dureza
- Chamar o Rockwell de ensaio dinâmico. A força é aplicada sem choque e com tempos controlados; dinâmico é o Leeb.
- Chamar o Shore de "dureza Durometer". Durômetro é o instrumento; a grandeza é a dureza Shore (a ASTM D2240 a chama de "durometer hardness").
- Falar em esfera de aço no Brinell e no Rockwell. No Brinell só se admite esfera de metal duro (sufixo W); no Rockwell, a esfera de aço ficou restrita a escalas especiais para chapa muito fina.
- Peça fina demais ou impressão perto da borda ou de outra impressão. A leitura muda sem que o operador perceba.
- Mesa ou bloco em V sujos ou mal assentados. A folga soma profundidade e baixa a leitura Rockwell.
- Vibração e choque. As normas exigem que o aparelho fique protegido deles durante o ensaio.
- Tempo fora da tolerância, sobretudo em material que escoa sob carga e no Shore.
- Preparo que aquece ou encrua a superfície, ou descarbonetação não removida.
- Iluminação diferente da usada na verificação ao medir o diâmetro Brinell ao microscópio.
- Citar norma substituída, como a ISO 6508-1 de 1999, a ISO 2639 (hoje ISO 18203) ou a NBR 7456 de Shore em plásticos, cancelada em 2014.
Como escolher o método de ensaio de dureza
A escolha depende do material e da dureza esperada, do tamanho e da espessura da peça e de o interesse ser a peça inteira ou uma camada. A tabela mostra a escolha usual:
| Material ou situação | Método indicado | Por quê |
|---|---|---|
| Aço temperado e revenido | Rockwell C | Faixa de 20 a 70 HRC, leitura direta e rápida |
| Ferro fundido, forjados, aço recozido | Brinell HBW 10/3000 | Impressão grande tira a média de uma estrutura heterogênea |
| Alumínio e ligas de cobre | Brinell com índice 5 a 15, ou Rockwell HRBW ou HRFW | Força compatível com material macio |
| Chapa fina | Rockwell superficial (N ou T) ou Vickers de baixa força | Profundidade pequena respeita a espessura mínima |
| Camada cementada ou nitretada | Perfil Vickers de baixa força ou microdureza, ou Knoop, em seção polida | Mede a dureza ponto a ponto em profundidade |
| Fase da microestrutura, revestimento fino | Microdureza Vickers ou Knoop | Impressão menor que o constituinte medido |
| Junta soldada | Vickers HV 5 ou HV 10 (ISO 9015-1) | Filas que atravessam metal de base, zona afetada e solda |
| Borracha e elastômero | Shore A (D acima de 90 A) | Escala feita para materiais macios |
| Plástico rígido | Shore D | Mola e ponta adequadas a polímeros duros |
| Peça grande ou montada, em campo | Leeb ou UCI | Aparelho vai até a peça |
Na dúvida, vale o que a especificação do desenho pede: um valor em HRC se confere em HRC. Antes de fechar a escolha, confira a espessura mínima para a força escolhida, como no exercício 2 mais abaixo.
Dureza em juntas soldadas
A dureza de uma junta soldada é medida pela ISO 9015-1:2001, numa seção transversal cortada mecanicamente, preparada sem alterar a dureza e, de preferência, atacada para mostrar as zonas. O ensaio usa Vickers HV 5 ou HV 10, em filas (R) ou impressões individuais (E), atravessando o metal de base, a zona termicamente afetada (ZTA, a região do metal de base alterada pelo calor da soldagem) e o metal de solda.
Na ZTA de materiais ferrosos, o espaçamento recomendado entre impressões é de 0,7 mm com HV 5 e de 1 mm com HV 10. Em metais que endurecem na ZTA, a norma pede impressões adicionais a até 0,5 mm da linha de fusão. Ela não se aplica a aço inoxidável austenítico. Os limites de aceitação vêm da norma de qualificação do procedimento de soldagem, não da ISO 9015-1.
Dureza e ensaio de tração
Nos aços, a dureza se correlaciona com a resistência, e é tentador tirar o limite de resistência de uma leitura HRC. A ISO 6508-1:2023 (cláusula 11) diz que não há processo geral para converter dureza Rockwell em outras escalas nem em resistência à tração, e que essas conversões devem ser evitadas sem base obtida em ensaios comparativos. As tabelas da ISO 18265 e da ASTM E140 dão uma estimativa, com incerteza.
A dureza é a triagem: controla lote, tratamento térmico e processo, rápido e na própria peça. O valor de projeto do limite de resistência à tração, do escoamento e do alongamento vem do ensaio de tração (ISO 6892-1 ou ASTM E8), feito num corpo de prova numa máquina universal de ensaios. Quando a dureza de um lote sai fora do esperado, é o ensaio de tração que confirma se a resistência também mudou.
Exercícios resolvidos
1. Escolha da carga Brinell numa liga de alumínio. Uma peça de liga de alumínio tratada, com dureza esperada de cerca de 95 HBW e 6 mm de espessura, vai ao Brinell. Metais leves acima de 80 HBW usam índice 10 ou 15; com esfera de 10 mm e 1.000 kgf (9.807 N), o índice é 0,102 × 9.807 / 10² = 10,0, ou seja, HBW 10/1000. O diâmetro esperado sai da fórmula: 95 = 0,102 × 2 × 9.807 / [π × 10 × (10 − √(100 − d²))], logo 10 − √(100 − d²) = 2.000,6 / 2.984,5 = 0,670 mm, √(100 − d²) = 9,330, d² = 12,96 e d ≈ 3,60 mm. Está entre 0,24D = 2,40 mm e 0,6D = 6,00 mm, portanto válido. A profundidade é h = 0,670 / 2 = 0,335 mm, e a espessura mínima é 8 × 0,335 = 2,68 mm: a peça de 6 mm atende. Os centros ficam a pelo menos 3 × 3,60 = 10,8 mm entre si e a 2,5 × 3,60 = 9,0 mm da borda.
2. Rockwell C numa chapa de 1,0 mm. Uma chapa de aço temperado de 1,0 mm pode ter 40 ou 60 HRC, conforme o lote. Da definição, h = (100 − HRC) × 0,002 mm. Com 60 HRC, h = 40 × 0,002 = 0,080 mm, e a espessura mínima é 10 × 0,080 = 0,80 mm: o ensaio é válido. Com 40 HRC, h = 60 × 0,002 = 0,120 mm e a espessura mínima é 1,20 mm: o ensaio não é válido em 1,0 mm. A saída é a escala superficial HR30N (pré-carga de 29,42 N, força total de 294,2 N, S = 0,001 mm). Uma leitura de 60 HR30N corresponde a h = (100 − 60) × 0,001 = 0,040 mm e exige 0,40 mm de espessura, que a chapa tem com folga.
3. Espaçamento de um perfil de camada. Um perfil HV 1 (F = 9,807 N) é feito num aço cementado com superfície de cerca de 700 HV e núcleo de cerca de 350 HV. Pela fórmula do Vickers, d = √(0,1891 × F / HV), e 0,1891 × 9,807 = 1,8545. A 700 HV, d = √(1,8545 / 700) = √0,002649 = 0,0515 mm; a 350 HV, d = √0,005299 = 0,0728 mm. Em aço, os centros ficam a pelo menos 3 d, usando a maior diagonal: 3 × 0,0728 = 0,22 mm. A primeira impressão, perto da superfície, fica a pelo menos 2,5 × 0,0515 = 0,13 mm da borda. Um passo de 0,1 mm em profundidade, portanto, só cabe em zigue-zague.
Normas do ensaio de dureza
Cada método tem a sua norma, e as normas ISO de metais têm três partes: a parte 1 é o método de ensaio, a parte 2 a verificação e calibração da máquina e a parte 3 a calibração dos blocos padrão. No Brasil, a ABNT adota as ISO como NBR ISO. A tabela traz as edições vigentes em setembro de 2026:
| Norma | Aplicação | Edição vigente |
|---|---|---|
| ISO 6506-1 | Brinell, método de ensaio | 2014 (confirmada em 2019, em revisão) |
| ISO 6506-2 e ISO 6506-3 | Brinell, verificação da máquina e blocos padrão | 2017 e 2014 |
| ABNT NBR ISO 6506-1 | Brinell, método de ensaio | 2019 |
| ASTM E10 | Brinell | E10-23 |
| ISO 6508-1 | Rockwell, método de ensaio | 2023 |
| ISO 6508-2 e ISO 6508-3 | Rockwell, verificação da máquina e blocos padrão | 2023 |
| ABNT NBR ISO 6508-1 | Rockwell, método de ensaio | 2025 |
| ASTM E18 | Rockwell e Rockwell superficial | E18-25 |
| ISO 6507-1 | Vickers, macro, baixa força e microdureza | 2023 |
| ISO 6507-2 e ISO 6507-3 | Vickers, verificação da máquina e blocos padrão | 2018 |
| ABNT NBR ISO 6507-1 | Vickers, método de ensaio | 2026 |
| ISO 4545-1 | Knoop, método de ensaio | 2023 |
| ASTM E92 e ASTM E384 | Vickers e Knoop; microindentação | E92-26 e E384-22 |
| ISO 14577-1 | indentação instrumentada | 2026 |
| ISO 18203 | profundidade de camadas endurecidas (CHD, NHD, SHD); substituiu a ISO 2639 | 2026 |
| ISO 9015-1 | dureza em juntas soldadas a arco | 2001 |
| ISO 48-4 | Shore em borracha | 2018 |
| ISO 868 | Shore em plásticos e ebonite | 2003 |
| ASTM D2240 | Shore (durômetro) em borrachas e plásticos | D2240-15(2021) |
| ABNT NBR 7318 | elastômero vulcanizado para veículos automotores, Shore A e D | 2015 |
| ISO 16859-1 e ASTM A956/A956M | Leeb | 2015 e A956-22 |
| ASTM A1038 | UCI | A1038-26 |
| ASTM E110 | Rockwell e Brinell com durômetros portáteis | E110-14(2023) |
| ISO 18265 e ASTM E140 | conversão entre escalas | 2013 e E140-12B(2019)e1 |
A antiga ABNT NBR 7456, de dureza Shore em plásticos, foi cancelada em 2014 sem substituta, e a NBR NM-ISO 6508-1 deu lugar à NBR ISO 6508-1 em 2019.
Equipamentos Biopdi para o laboratório de dureza
No laboratório de dureza, a Biopdi fabrica os equipamentos que preparam a amostra antes da microdureza e do perfil de camada, e a máquina que faz o ensaio de tração, que confirma o que a dureza só estima:
- Cortadeira metalográfica: corte da amostra sem aquecer a região que será medida.
- Politriz metalográfica: lixamento e polimento até o acabamento espelhado exigido pelo Vickers e pela microdureza.
- Microscópio metalográfico: observação da microestrutura e da posição das impressões na seção.
- Máquina universal de ensaios: o ensaio de tração que confirma o limite de resistência estimado pela dureza.
Outros ensaios e referências técnicas
Ensaios realizados na máquina universal Biopdi
Referências técnicas relacionadas
Ensaio de dureza Rockwell: como funciona, escalas HRC e HRB e norma ISO 6508-1
O ensaio de dureza Rockwell converte a profundidade permanente da impressão em HR = N − h/S. Veja escalas HRC e HRBW, ISO 6508-1:2023 e o que a dureza não mede.
Ensaio de dureza Vickers e microdureza: fórmula HV, faixas de força, perfil de camada e conversão para HRC
Ensaio de dureza Vickers e microdureza: HV = 0,1891·F/d², faixas da ISO 6507-1:2023, perfil de camada a 550 HV, conversão para HRC e o que a dureza não mede.
Ensaio de dureza Brinell: fórmula HBW, esfera, carga e norma ISO 6506-1 e ASTM E10
O ensaio de dureza Brinell pressiona uma esfera de metal duro de 1 a 10 mm contra o metal e calcula HBW pela área da impressão. Fórmula, escalas e ISO 6506-1.
Perguntas frequentes
Como é realizado o ensaio de dureza?
Prepara-se uma superfície lisa, limpa e sem carepa, e pressiona-se um penetrador normalizado contra ela com força e tempo definidos pela norma; no Vickers, por exemplo, a força é mantida de 10 a 15 s. Depois mede-se a impressão (diâmetro no Brinell, diagonais no Vickers) ou a profundidade (Rockwell). O resultado é relatado com a escala completa, como 60 HRC ou 350 HBW 5/750.
Qual é a norma para o ensaio de dureza Rockwell?
A ISO 6508-1:2023, adotada no Brasil como ABNT NBR ISO 6508-1:2025, e a ASTM E18-25. As partes 2 e 3 da ISO 6508 tratam da verificação da máquina e da calibração dos blocos padrão.
Qual a diferença entre os ensaios de dureza Rockwell e Brinell?
O Rockwell mede a profundidade permanente sob uma pré-carga de 98,07 N e dá a leitura direto no mostrador, com cone de diamante ou esfera pequena. O Brinell usa esfera de metal duro de 1 a 10 mm, forças de até 29,42 kN, e mede o diâmetro da impressão ao microscópio. A impressão grande do Brinell representa melhor materiais heterogêneos, como o ferro fundido; o Rockwell é mais rápido e serve para aço temperado.
Qual é a fórmula para calcular a dureza Brinell?
HBW = 0,102 × 2F / [πD(D − √(D² − d²))], com F em newtons e D e d em milímetros (ISO 6506-1). O diâmetro d deve ficar entre 0,24D e 0,6D. A dedução e exemplos de cálculo estão no artigo sobre dureza dos materiais.
O que é um ensaio de microdureza Vickers?
É o ensaio Vickers com força de 0,009807 N a menos de 1,961 N (de HV 0,001 a menos de HV 0,2), pela ISO 6507-1:2023. É feito em amostra embutida e polida, com as diagonais medidas ao microscópio, e serve para medir constituintes da microestrutura, revestimentos e perfis de camada cementada ou nitretada.
O que é o ensaio de dureza Shore?
É a medida da penetração de um penetrador com mola, o durômetro, em borrachas e plásticos, lida de 0 a 100. A escala A é para materiais macios e a D para duros. A leitura é feita em 1 s pela ASTM D2240, em 3 s (borracha vulcanizada) ou 15 s (termoplástica) pela ISO 48-4 e em 15 s pela ISO 868.
Qual a diferença entre HRC e HB?
HRC é a dureza Rockwell C, que mede a profundidade da impressão de um cone de diamante; HB é a dureza Brinell, que mede o diâmetro da impressão de uma esfera. Não há fórmula entre elas, só tabelas empíricas de conversão (ISO 18265, ASTM E140), que estão no artigo sobre dureza dos materiais.
Qual a espessura mínima da amostra no ensaio de dureza?
Depende do método: no Brinell, 8 vezes a profundidade da impressão; no Rockwell, 10 vezes (cone) ou 15 vezes (esfera) a profundidade permanente; no Vickers, 1,5 vez a diagonal; no Shore pela ASTM D2240, 6,0 mm. Marca visível no verso indica peça fina demais.
Qual a distância mínima entre impressões de dureza?
No Brinell e no Rockwell, 3 diâmetros entre centros e 2,5 diâmetros do centro à borda. No Vickers em aço e cobre, 3 diagonais entre centros e 2,5 até a borda; em metais leves, chumbo e estanho, 6 e 3 diagonais.
Com que frequência verificar o durômetro?
Todo dia de uso, antes do primeiro ensaio e em cada escala, com um bloco padrão certificado. A verificação indireta, com blocos de várias faixas, é feita no mínimo a cada 12 meses; a direta, que calibra força, penetrador e sistema de medição, na instalação, depois de desmontagem ou quando a indireta falha (ISO 6507-2:2018).
A dureza substitui o ensaio de tração?
Não. A ISO 6508-1:2023 diz que não há método geral para converter dureza em resistência à tração, e as conversões por tabela são estimativas. A dureza serve de triagem e controle de processo; o limite de escoamento e o limite de resistência de projeto vêm do ensaio de tração.