
Recozimento é o tratamento térmico que aquece o metal, mantém a temperatura e resfria devagar, em geral dentro do próprio forno, para reduzir a dureza e as tensões internas e recuperar a ductilidade e a usinabilidade. No aço, o recozimento pleno aquece a peça cerca de 30 a 50 °C acima da temperatura crítica Ac3, até ela virar austenita, e deixa esfriar no forno. Os tipos subcríticos ficam abaixo de Ac1 e não formam austenita: o alívio de tensões e o recozimento de processo trabalham entre 550 e 650 °C, e a esferoidização, entre 700 e 720 °C, por muitas horas.
O recozimento é um dos tratamentos térmicos dos metais e o mais usado para amolecer. Aqui estão as etapas, as temperaturas críticas, cada tipo com a sua faixa, a microestrutura, os efeitos com números de fonte e a conferência do resultado por dureza, metalografia e tração. A solubilização do inox e do alumínio, muitas vezes chamada de recozimento, é outro fenômeno e aparece separada.
O que é recozimento e para que serve
Callister e Rethwisch (Ciência e Engenharia de Materiais, cap. 11, "Processos de recozimento") definem o recozimento como a exposição do material a uma temperatura elevada por um tempo prolongado, seguida de resfriamento lento. A norma de vocabulário ISO 4885 trata o recozimento de ferrosos como uma família de ciclos, e não como um único processo: o que muda de um tipo para outro é a temperatura em relação às linhas críticas do aço e a forma de resfriar.
Os objetivos são quatro, e cada tipo de recozimento atende um deles com mais eficiência:
- Amolecer: baixar a dureza e a resistência para usinar, estampar, trefilar ou dobrar. É o caso do recozimento pleno e da esferoidização.
- Aliviar tensões residuais: as tensões deixadas por soldagem, usinagem pesada, conformação ou resfriamento desigual, que causam empenamento e trinca. É o alívio de tensões.
- Recuperar a ductilidade de um metal encruado: devolver a capacidade de deformar depois do trabalho a frio. É o recozimento de processo, ou de recristalização.
- Produzir uma microestrutura definida: perlita grossa uniforme, cementita globular ou grão refeito, como base para a usinagem ou para um tratamento seguinte, como a têmpera.
O recozimento não muda a composição química média da peça. Muda a microestrutura, isto é, as fases presentes, a forma delas e o tamanho de grão, e por meio dela muda as propriedades mecânicas. A exceção é a superfície: em forno sem atmosfera protetora, o aço oxida e perde carbono na camada externa (descarbonetação), o que se controla com atmosfera inerte, vácuo ou sobremetal para usinar.
Como o recozimento é feito: aquecimento, encharque e resfriamento
Todo ciclo de recozimento tem três etapas: aquecer até a temperatura escolhida, manter nela o tempo necessário (o encharque) e resfriar devagar. O aquecimento é gradual em peças grandes ou de geometria complexa, para que a diferença de temperatura entre a superfície e o núcleo não gere novas tensões nem trincas.
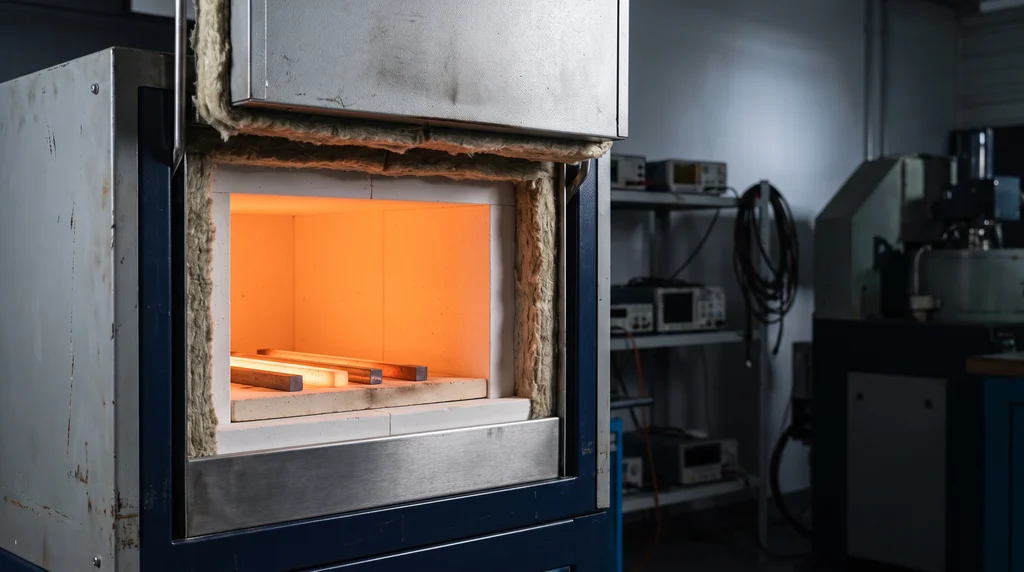
Na foto, um forno elétrico com a porta aberta e barras de aço aquecidas sobre a soleira: no recozimento pleno a peça fica na temperatura de austenitização e depois esfria dentro do próprio forno, devagar.
O encharque serve para que a peça inteira, núcleo incluído, chegue à temperatura e para que a transformação pretendida se complete. Por isso o tempo cresce com a espessura. Para o alívio de tensões, a regra prática é de 1 hora por 25 mm de espessura (Total Materia, "Stress Relief of Steels", 2016, citando a CHTA). Na esferoidização o encharque é muito mais longo, porque a cementita precisa de horas para mudar de forma.
O resfriamento lento é o que distingue o recozimento dos tratamentos que endurecem. Com o forno desligado e fechado, o aço atravessa a faixa de transformação devagar e forma os constituintes mais macios; se esfriasse ao ar, formaria uma perlita mais fina e mais resistente (é a normalização), e se fosse resfriado em água ou óleo, formaria martensita (é a têmpera). Nos tipos subcríticos não há transformação no resfriamento, mas ele continua lento para não criar novas tensões térmicas.
Temperaturas críticas do aço
As temperaturas do recozimento de aço são dadas em relação às linhas do diagrama ferro-carbono (Fe-Fe3C), que mostra as fases em equilíbrio conforme o teor de carbono e a temperatura. Três linhas interessam aqui:
- A1 (727 °C): abaixo dela o aço é ferrita e cementita (Fe3C), em geral arranjadas como perlita; acima, começa a formar austenita (γ), a fase de alta temperatura que dissolve o carbono.
- A3: a temperatura em que um aço hipoeutetoide, com menos de 0,77 % de carbono, termina de virar austenita. Cai de 912 °C no ferro puro até 727 °C no eutetoide.
- Acm: o equivalente nos aços hipereutetoides, com mais de 0,77 % de carbono: acima dela toda a cementita se dissolve.
O ponto eutetoide fica em 0,77 % de carbono e 727 °C (Chiaverini, Aços e Ferros Fundidos, ABM), e o aço com essa composição vira perlita inteira ao esfriar. No aço real, com manganês, silício e elementos de liga, e num aquecimento com velocidade finita, as temperaturas críticas sobem um pouco e recebem a letra c (do francês chauffage, aquecimento): Ac1 e Ac3. Para uma peça real valem as da ficha do fabricante. Pela ficha Lucefin, o aço 1045 (C45E) tem Ac1 de cerca de 735 °C e Ac3 de cerca de 780 °C; o 4140 (42CrMo4), 745 e 790 °C; o 52100 (100Cr6), Ac1 de cerca de 750 °C e Acm de cerca de 850 °C.
Tipos de recozimento
Com as linhas críticas definidas, os tipos se separam em dois grupos. O pleno e o isotérmico austenitizam, ou seja, passam acima de Ac3 (ou de Ac1 nos hipereutetoides) e refazem toda a microestrutura. O subcrítico, o alívio de tensões e a esferoidização ficam abaixo de Ac1 e só modificam a estrutura que já existe. A recristalização é o mecanismo do recozimento de processo, e a solubilização é outro tratamento.
Recozimento pleno
O recozimento pleno, ou total, aquece o aço hipoeutetoide cerca de 30 a 50 °C acima de Ac3, mantém até austenitizar a seção inteira e resfria dentro do forno. No aço 1045, a faixa usada é de cerca de 820 a 850 °C. Nos aços hipereutetoides, como o 52100, o aquecimento para 30 a 50 °C acima de Ac1, e não de Acm: aquecer acima de Acm e resfriar devagar deixaria cementita em rede contínua nos contornos de grão, que fragiliza o aço. O resultado é ferrita e perlita grossa, o estado mais macio que se obtém com austenitização. É aplicado em forjados e fundidos antes da usinagem e em peças que precisam de uma microestrutura uniforme antes da têmpera. O recozimento pleno é feito algumas dezenas de graus acima da linha crítica, centenas de graus abaixo da fusão (o ferro puro funde a 1.538 °C), e não "próximo à temperatura de fusão", como se lê com frequência.
Recozimento isotérmico
O recozimento isotérmico austenitiza como o pleno, mas em vez de esfriar lentamente o forno inteiro, leva a peça depressa para um patamar abaixo de A1, em geral até cerca de 55 °C abaixo dela (IspatGuru, "Annealing of Steels"), e a mantém ali até a austenita virar perlita a temperatura constante. Depois a peça pode ir ao ar, porque não resta austenita para transformar. A dureza final é praticamente a mesma do pleno, com duas vantagens: o ciclo é mais curto e a perlita sai mais uniforme, porque toda a peça se transforma na mesma temperatura. A ficha Lucefin do 52100 dá um exemplo: austenitizar a 800 °C e transformar a 720 °C, para no máximo 210 HB. É comum em forjados de aço-liga produzidos em série.
Recozimento subcrítico e alívio de tensões
Os dois ficam na mesma faixa, de 550 a 650 °C, abaixo de Ac1, e nenhum forma austenita. O que os diferencia é o objetivo. O recozimento subcrítico, também chamado de recozimento de processo ou intermediário, é aplicado a aço de baixo carbono encruado por laminação a frio ou trefilação, para devolver a ductilidade entre passes de conformação; o mecanismo é a recristalização, descrita a seguir. O alívio de tensões não busca amolecer: reduz as tensões residuais de peças soldadas, usinadas com desbaste pesado ou endireitadas, sem mudar a microestrutura de forma relevante, e com isso evita empenamento na retífica e trinca em serviço. O tempo usual é de 1 hora por 25 mm de espessura, com resfriamento lento. Em peça já temperada e revenida, o alívio de tensões é feito 50 °C abaixo da última temperatura de revenimento (fichas Lucefin C45E e Villares VD2), porque passar dela amoleceria a peça.
Esferoidização (globulização)
A esferoidização mantém o aço logo abaixo de Ac1, em torno de 700 a 720 °C, por muitas horas, ou faz o aço oscilar em torno de Ac1. Nesse tempo, as lamelas de cementita da perlita se quebram e viram glóbulos numa matriz de ferrita, porque a forma esférica tem menos área de interface e, portanto, menos energia. O resultado, chamado esferoidita, é o estado mais macio e mais dúctil do aço. Em um aço de alto carbono com perlita fina, Li e colaboradores (Materials, 2026, DOI 10.3390/ma19020249) levaram a dureza de cerca de 320 HV para 198 HV com 14 horas a 710 °C. A esferoidização é o recozimento de aços de médio e alto carbono e de aços para rolamento, como o 52100, antes da usinagem e da conformação a frio de arames e parafusos. É um tratamento de aço, porque depende da cementita, e não "típico do cobre".
Recristalização
Um metal deformado a frio acumula discordâncias e fica encruado: mais resistente e menos dúctil. Aquecido acima da temperatura de recristalização, que fica entre 1/3 e 1/2 da temperatura absoluta de fusão (no ferro, cerca de 450 °C para recristalizar em 1 hora, segundo Callister), ele passa por recuperação, forma grãos novos e sem deformação e recupera a ductilidade. No aço, esse é o mecanismo do recozimento subcrítico; nos não ferrosos, como cobre, latão e alumínio, que não têm a transformação da austenita, é o principal recozimento. As três etapas, a tabela de temperaturas por metal e o efeito do grau de trabalho a frio estão no artigo sobre encruamento.
Solubilização: não é o recozimento do aço carbono
No inox austenítico e nas ligas de alumínio endurecíveis, "recozimento de solubilização" é outra coisa: aquece-se para dissolver precipitados e resfria-se rápido, o oposto do recozimento de aço. No inox 304, o tratamento é feito a partir de cerca de 1.040 °C, com resfriamento rápido em água ou ar forçado conforme a espessura, para dissolver os carbonetos de cromo e impedir que voltem a se formar nos contornos de grão (UTEC, citando a AMS 2759/4 e a ASTM A480); é o que recupera a resistência à corrosão. No alumínio 6061, a solubilização a cerca de 530 °C com têmpera em água é a primeira etapa do endurecimento por precipitação que leva ao estado T6. Nos dois casos, o objetivo e o resfriamento não são os do recozimento de aço.
Resumo: temperaturas e ciclos
A tabela reúne as faixas de temperatura, o resfriamento e a microestrutura de cada tipo em aço carbono. Os valores são os da tabela de referência dos artigos de tratamento térmico da Biopdi, e para uma peça real valem Ac1 e Ac3 da ficha do aço:
| Tipo | Temperatura | Resfriamento | Microestrutura |
|---|---|---|---|
| Pleno | Ac3 + 30 a 50 °C (hipoeutetoide); Ac1 + 30 a 50 °C (hipereutetoide) | lento, no forno | ferrita e perlita grossa |
| Isotérmico | como o pleno, depois patamar abaixo de A1 | ao ar após o patamar | perlita uniforme |
| Subcrítico (de processo) | 550 a 650 °C | ao ar ou lento | ferrita recristalizada, sem austenita |
| Alívio de tensões | 550 a 650 °C (peça revenida: 50 °C abaixo do revenimento) | lento | praticamente inalterada |
| Esferoidização | 700 a 720 °C, muitas horas, ou oscilando em torno de Ac1 | lento | cementita globular em ferrita (esferoidita) |
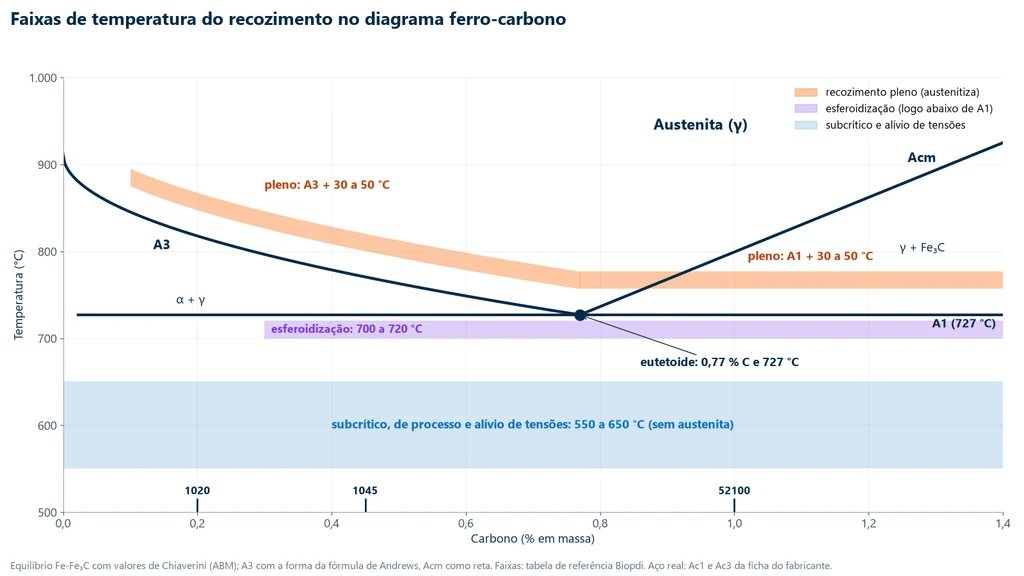
O gráfico abaixo põe essas faixas sobre o trecho dos aços do diagrama ferro-carbono. Ele mostra por que o pleno acompanha a linha A3 e fica mais quente nos aços de baixo carbono (acima de 850 °C no 1020), enquanto os tipos subcríticos são faixas horizontais que valem para qualquer teor de carbono. O diagrama é de equilíbrio: a linha A3 do 1045 fica em cerca de 770 °C, abaixo da Ac3 de 780 °C da ficha.
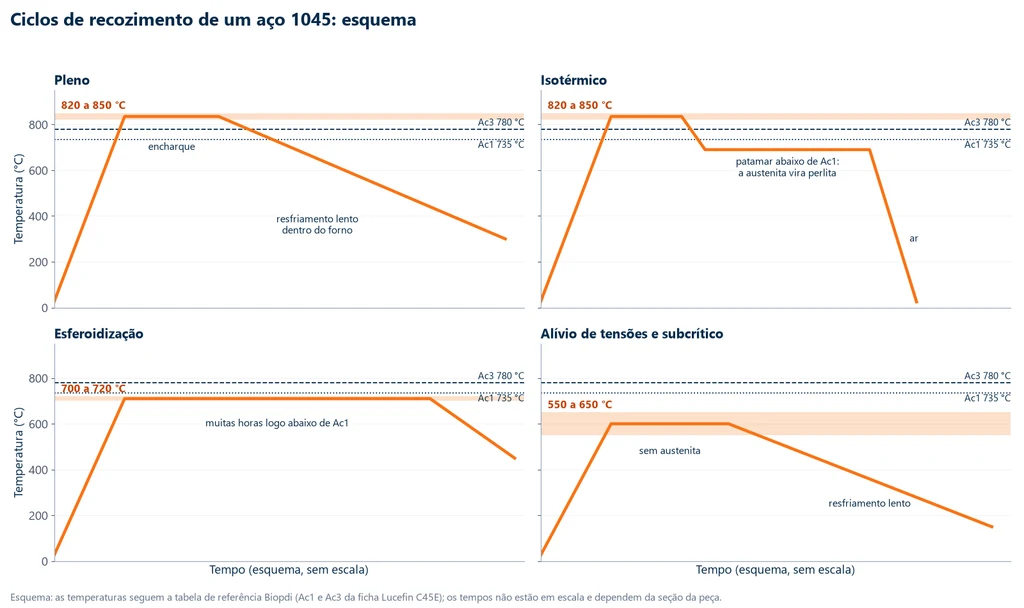
O esquema a seguir compara a forma dos ciclos num aço 1045, com Ac1 e Ac3 da ficha. O pleno e o isotérmico sobem acima de Ac3 e diferem só no resfriamento; a esferoidização fica muito tempo logo abaixo de Ac1; o alívio de tensões nem chega perto das linhas críticas. O eixo do tempo não tem escala, porque os tempos reais dependem da seção da peça.
Microestrutura resultante
Cada tipo deixa uma microestrutura característica, e é ela que o laboratório observa para confirmar o tratamento. No recozimento pleno, o resfriamento lento dá tempo para o carbono se difundir por distâncias grandes, e a perlita se forma com lamelas grossas de ferrita e cementita, ao lado de grãos de ferrita proeutetoide nos aços hipoeutetoides. Quanto mais grossas as lamelas, menor a área de interface que barra as discordâncias, e mais macio o aço.
Na esferoidização, a cementita perde a forma de lâmina e aparece como pequenos glóbulos espalhados na ferrita. Com a ferrita contínua, as discordâncias se movem com poucos obstáculos, e por isso a esferoidita é mais macia e mais dúctil do que qualquer perlita. No recozimento de processo, o que muda é o grão: os grãos alongados e deformados pela laminação dão lugar a grãos novos, equiaxiais, com poucas discordâncias. No alívio de tensões, a microestrutura continua praticamente a mesma ao microscópio.
O tamanho de grão também é resultado do ciclo. Temperatura acima da necessária ou encharque longo demais fazem o grão austenítico crescer, e o aço sai com tenacidade menor; o tamanho de grão se mede pela ASTM E112. A observação exige uma amostra cortada sem aquecer, lixada, polida, atacada quimicamente (nital, no aço carbono) e examinada no microscópio metalográfico.
O que o recozimento muda nas propriedades
O recozimento troca resistência por ductilidade. Caem a dureza, o limite de escoamento e o limite de resistência à tração; sobem o alongamento, a redução de área e a capacidade de conformação, ou seja, a ductilidade; e as tensões residuais somem. O módulo de elasticidade não muda, porque depende das ligações entre os átomos, e não da microestrutura.
Os números da tabela de Callister (7ª ed., Apêndice B) mostram a ordem de grandeza. O aço 1040 recozido a 785 °C tem escoamento de 355 MPa, limite de resistência de 520 MPa e alongamento de 30,2 %. O aço 4140 recozido a 815 °C tem 417 MPa, 655 MPa e 25,7 %. Para comparar, o mesmo 4140 temperado em óleo e revenido a 315 °C chega a 1.570 MPa de escoamento, com 11,5 % de alongamento.
Estudos de amolecimento publicados medem a queda de dureza diretamente. Szala e colaboradores (Materials, 2020, DOI 10.3390/ma13092022) recozeram o 42CrMo4 (equivalente ao 4140), fornecido com ferrita e perlita e cerca de 355 HV, a 750 °C com resfriamento de 6 °C por hora, e chegaram a 165 HV, com a cementita parcialmente globulizada. No exemplo de esferoidização já citado, um aço de alto carbono foi de cerca de 320 HV para 198 HV.
Os fabricantes de aço especificam a dureza máxima do estado recozido, que é o valor usado no recebimento. A tabela traz os ciclos e as durezas das fichas Lucefin:
| Aço | Ciclo | Dureza após o ciclo |
|---|---|---|
| 1045 (C45E) | amolecimento a 690 °C, resfriamento a 10 °C/h até 600 °C | máx. 207 HB |
| 1045 (C45E) | isotérmico, austenitização a 810 °C | 160 a 216 HB |
| 4140 (42CrMo4) | amolecimento a 720 °C | máx. 241 HB |
| 4140 (42CrMo4) | esferoidização a 760 a 775 °C, pouco acima de Ac1 | máx. 200 HB |
| 4140 (42CrMo4) | isotérmico, austenitização a 820 °C | 180 a 240 HB |
| 52100 (100Cr6) | esferoidização a 720 a 750 °C, 10 °C/h até 650 °C | máx. 220 HB |
A usinabilidade melhora nos aços de médio e alto carbono, principalmente esferoidizados: o aço mais macio exige menos força de corte e gasta menos a ferramenta. Nos aços de baixo carbono, o efeito pode se inverter. Recozidos, eles ficam macios e dúcteis demais, formam cavaco longo e aresta postiça e dão acabamento pior; nesses casos a normalização, que deixa o aço um pouco mais duro, costuma usinar melhor. A tenacidade em geral sobe com o recozimento, desde que o grão não tenha crescido por superaquecimento.
Recozimento, normalização, têmpera e revenimento
Os quatro tratamentos se confundem porque todos aquecem o aço, e a diferença está na temperatura e, sobretudo, no resfriamento. A normalização também austenitiza, um pouco acima do pleno (Ac3 + 50 a 60 °C), mas resfria ao ar: a perlita sai mais fina, o grão mais refinado e o aço mais resistente. Pelos dados de Callister, o 4140 normalizado a 870 °C escoa em 655 MPa, contra 417 MPa recozido a 815 °C. A comparação completa entre recozimento, normalização e têmpera, com a tabela de temperaturas e propriedades, está no artigo da normalização.
A têmpera austenitiza e resfria rápido, em água, óleo ou polímero, para formar martensita, o constituinte mais duro do aço; o recozimento faz o caminho oposto. O revenimento é o passo que vem depois da têmpera: reaquece a peça abaixo de A1 para reduzir a fragilidade da martensita, mantendo boa parte da dureza. As temperaturas podem até coincidir com as do recozimento subcrítico, mas o ponto de partida é outro: o revenimento só existe sobre uma peça temperada, enquanto o recozimento parte de qualquer estado e busca a menor dureza. Um recozimento pleno também é usado para "desfazer" uma têmpera malfeita antes de temperar de novo.
Como escolher o tipo: exercícios resolvidos
A escolha parte do problema da peça: encruamento, tensão residual ou dureza alta para usinar pedem tipos diferentes. Os três exercícios mostram o raciocínio e as contas, com os valores das seções anteriores.
Exercício 1: chapa encruada que trinca na estampagem
Uma chapa de aço de baixo carbono, com cerca de 0,10 % C, foi laminada a frio e passou a trincar na estampagem. Qual recozimento aplicar?
- O problema é encruamento: a laminação a frio multiplicou as discordâncias e esgotou a ductilidade. Não há tensão residual isolada nem cementita grossa a tratar.
- O tratamento que desfaz o encruamento é a recristalização, que no aço ocorre no recozimento subcrítico, de 550 a 650 °C. A faixa fica acima dos cerca de 450 °C de recristalização do ferro e abaixo de Ac1, então não há austenitização nem risco de crescimento de grão austenítico.
- Resposta: recozimento subcrítico (de processo) a 550 a 650 °C. Os grãos novos e equiaxiais devolvem a ductilidade para a estampagem.
Exercício 2: eixo usinado que empena na retífica
Um eixo de aço 1045 com 50 mm de diâmetro foi desbastado com remoção pesada e empena na retífica. Qual tratamento e por quanto tempo?
- O empenamento vem de tensões residuais da usinagem. O objetivo é removê-las sem amolecer a peça: é o alívio de tensões.
- Temperatura: 550 a 650 °C, abaixo da Ac1 de 735 °C do 1045.
- Tempo de encharque pela regra de 1 h por 25 mm: 50 mm ÷ 25 mm × 1 h = 2 h, seguido de resfriamento lento no forno.
- Se o eixo já estivesse temperado e revenido a 550 °C, o alívio de tensões não poderia passar de 550 − 50 = 500 °C, para não baixar a dureza obtida no revenimento.
- Resposta: alívio de tensões por 2 h a 550 a 650 °C (ou até 500 °C na peça revenida a 550 °C).
Exercício 3: ensaio de tração num aço 1040 recozido
Um corpo de prova cilíndrico de aço 1040 recozido, com diâmetro d0 = 10 mm e comprimento de medida L0 = 50 mm, foi ensaiado na máquina universal. A força máxima registrada foi de 40,84 kN, a força de escoamento de 27,88 kN e, depois da ruptura, o comprimento final medido foi Lu = 65,1 mm. O recozimento está coerente com o esperado?
- Área inicial: S0 = π × 10² / 4 = 78,54 mm².
- Limite de resistência: Rm = 40.840 N / 78,54 mm² = 520 MPa.
- Limite de escoamento: Re = 27.880 N / 78,54 mm² = 355 MPa.
- Alongamento após a ruptura: A = (65,1 − 50) / 50 × 100 = 30,2 %.
- Resposta: os três valores batem com os do 1040 recozido a 785 °C na tabela de Callister (355 MPa, 520 MPa e 30,2 %). Num lote real, escoamento muito acima e alongamento muito abaixo desses valores indicariam recozimento incompleto.
Como conferir o resultado: dureza, metalografia e tração
O forno aplica o ciclo, mas quem diz se o recozimento funcionou são os ensaios da peça tratada. Três controles se completam, do mais rápido ao mais completo.
Dureza. É o controle de recebimento mais rápido: Brinell (HB) ou Rockwell B (HRB) no aço recozido, comparados com a dureza máxima da ficha do aço, como os 207 HB do 1045 amolecido. O procedimento de cada método está no artigo sobre ensaio de dureza.
Metalografia. Confirma o que a dureza só sugere: perlita grossa no pleno, glóbulos de cementita na esferoidização, grãos equiaxiais no recozimento de processo, tamanho de grão pela ASTM E112 e descarbonetação na borda. A Biopdi fabrica o conjunto de preparação e observação: a cortadeira metalográfica para retirar a amostra, a politriz metalográfica para o lixamento e o polimento, e o microscópio metalográfico para observar a amostra atacada.
Tração. O ensaio de tração mede o que interessa ao projeto: a queda do escoamento e do limite de resistência e o ganho de alongamento, como no exercício 3. O diagrama tensão-deformação do aço recozido mostra patamar de escoamento mais baixo e trecho plástico mais longo. Para barras e chapas de aço, a máquina universal de 5 a 50 kN (MBIOII-50-M2) da linha M2 da Biopdi atende o ensaio do exercício, de 40,84 kN, e o software BioLab calcula Re, Rm e A e emite o relatório. Em chapa recozida para conformação, o ensaio de dobramento completa a verificação. As demais capacidades estão na página da máquina universal de ensaios.
Normas do recozimento e do controle do resultado
Não existe uma norma de "como recozer" para todos os aços: o ciclo vem da ficha do fabricante e da especificação do produto. As normas abaixo definem os termos e os ensaios que conferem o resultado:
| Norma | Assunto | Edição |
|---|---|---|
| ISO 4885 | vocabulário de tratamentos térmicos de materiais ferrosos | 2018 (nova edição em projeto, ISO/DIS) |
| ASTM A941 | terminologia de aço, inox e ligas relacionadas | A941-26a |
| ASTM E112 | determinação do tamanho médio de grão | E112-25e1 |
| ASTM E3 | preparação de amostras metalográficas | E3-26 |
| ASTM E407 | ataque químico para micrografia | E407-23 |
| ISO 6506-1 e ASTM E10 | dureza Brinell | 2014 e E10-23 |
| ISO 6508-1 e ASTM E18 | dureza Rockwell | 2023 e E18-25 |
| ISO 6507-1 e ASTM E92 | dureza Vickers | 2023 e E92-26 |
| ABNT NBR ISO 6892-1 | ensaio de tração de metais à temperatura ambiente | 2024 |
| ISO 6892-1 e ASTM E8/E8M | ensaio de tração de metais | 2019 e E8/E8M-25 |
| ASTM A480/A480M | requisitos gerais de chapas e tiras laminadas de inox | A480/A480M-25b |
Outros ensaios e referências técnicas
Tratamento térmico dos metais: o que é, tipos, diagrama ferro-carbono e curvas TTT
Tratamento térmico é o aquecimento e o resfriamento controlados de um metal sólido para mudar a microestrutura e, com ela, a dureza, a resistência e a tenacidade, sem mudar a forma da peça. Veja as três etapas, o diagrama ferro-carbono (eutetoide a 727 °C e 0,77 % C), as curvas TTT e CCT, as microestruturas, as famílias de tratamento, o 6061-T6, como escolher o processo e como conferir o resultado.
Normalização do aço (tratamento térmico): temperatura, resfriamento ao ar e diferença para o recozimento e a têmpera
Normalização do aço é o tratamento térmico em que o aço é aquecido acima da temperatura crítica superior (Ac3, ou Acm no aço hipereutetoide), mantido até virar austenita e resfriado ao ar calmo. O resultado é grão refinado e perlita fina, com mais resistência que no recozido e muito menos dureza que no temperado. No aço 1045, normaliza-se a cerca de 850 a 880 °C.
Revenimento do aço: o que é, temperatura, curva de dureza e fragilidade do revenido
Revenimento é o reaquecimento do aço temperado abaixo da temperatura crítica, em geral entre 150 e 650 °C, para trocar parte da dureza da martensita por tenacidade e aliviar as tensões da têmpera. Veja o que acontece na martensita, as faixas de temperatura, a curva de dureza e impacto do 4140, o parâmetro de Hollomon-Jaffe, as duas fragilidades, as cores de revenido e como conferir o resultado.
Têmpera do aço: o que é, temperatura, meios de resfriamento, tipos e ciclo com revenimento
Têmpera do aço é aquecer a peça até formar austenita, em geral 30 a 50 °C acima de Ac3, e resfriá-la rápido em água, óleo, polímero ou gás para formar martensita. O carbono define a dureza máxima e a liga define a profundidade temperada. Veja temperaturas por aço (1045 a 820 a 850 °C), a severidade H de Grossmann, martensita e Ms, Jominy, tipos de têmpera, inox, trincas e o ciclo com revenimento.
Perguntas frequentes
O que é recozimento?
É o tratamento térmico que aquece o metal, mantém a temperatura e resfria devagar, em geral dentro do forno. Reduz a dureza e as tensões internas e recupera a ductilidade e a usinabilidade (Callister e Rethwisch, cap. 11).
Qual a temperatura de recozimento do aço?
Depende do tipo. O recozimento pleno fica cerca de 30 a 50 °C acima de Ac3 (no 1045, cerca de 820 a 850 °C). O alívio de tensões e o recozimento subcrítico ficam entre 550 e 650 °C, e a esferoidização entre 700 e 720 °C, abaixo de Ac1.
Quais são os tipos de recozimento?
Pleno, isotérmico, subcrítico (de processo), alívio de tensões e esferoidização. A recristalização é o mecanismo do recozimento de processo, e a solubilização do inox e do alumínio é outro tratamento, com resfriamento rápido.
Qual a diferença entre recozimento e revenimento?
O revenimento é feito depois da têmpera, abaixo de A1, para reduzir a fragilidade da martensita mantendo boa parte da dureza. O recozimento parte de qualquer estado e busca a menor dureza, com resfriamento lento.
Qual a diferença entre recozimento e normalização?
A normalização austenitiza um pouco mais acima e resfria ao ar, e não no forno. A perlita sai mais fina e o aço mais resistente: o 4140 normalizado escoa em 655 MPa, contra 417 MPa recozido (Callister).
Quanto tempo dura o recozimento?
O encharque cresce com a espessura: no alívio de tensões, a regra prática é de 1 hora por 25 mm. A esferoidização leva muitas horas, e o ciclo total inclui o resfriamento lento no forno, que pode durar mais que o encharque.
O recozimento altera a composição química do material?
A composição média não muda: o recozimento age sobre a microestrutura. A superfície, porém, pode oxidar e perder carbono em forno sem atmosfera protetora, o que se evita com atmosfera controlada, vácuo ou sobremetal.
O recozimento melhora a usinabilidade?
Nos aços de médio e alto carbono, sim, principalmente na esferoidização. Nos aços de baixo carbono o material pode ficar macio demais, formar cavaco longo e dar acabamento pior; nesse caso a normalização costuma ser preferida.
O recozimento é aplicado apenas em metais?
Não. O vidro também é recozido, para aliviar as tensões do resfriamento. Nos metais, o mecanismo varia: no aço há transformação de fase, e no cobre, no latão e no alumínio o recozimento atua por recristalização.
O que é recozimento simulado?
É um algoritmo de otimização computacional (em inglês, simulated annealing), inspirado no resfriamento lento dos metais. Não é um tratamento térmico.
Como saber se a peça foi bem recozida?
Medindo a dureza e comparando com a máxima da ficha do aço, examinando a microestrutura na metalografia (perlita grossa, esferoidita ou grão recristalizado) e fazendo ensaio de tração para conferir o escoamento e o alongamento.