
Tratamento térmico é o aquecimento e o resfriamento controlados de um metal no estado sólido para mudar a sua microestrutura e, com ela, a dureza, a resistência mecânica e a tenacidade, sem mudar a forma da peça. O resultado depende de três variáveis: a temperatura de aquecimento, o tempo nessa temperatura e a velocidade de resfriamento.
No aço, a referência de tudo é o diagrama ferro-carbono, com a transformação eutetoide a 727 °C e 0,77 % de carbono, e as curvas TTT e CCT, que mostram o que a velocidade de resfriamento produz. Este artigo reúne esses fundamentos, organiza os tratamentos em famílias e mostra como escolher o processo e conferir o resultado. Cada tratamento tem um artigo próprio, indicado na seção correspondente.
O que é tratamento térmico e para que serve
Um tratamento térmico não funde o metal nem muda a geometria da peça de propósito: ele muda o arranjo interno, isto é, quais fases existem, em que proporção, com que forma e com que tamanho de grão. Callister e Rethwisch (Ciência e Engenharia de Materiais, cap. 10 e 11) e Chiaverini (Tratamentos Térmicos das Ligas Metálicas, ABM) tratam o assunto dessa forma: a microestrutura governa as propriedades, e o ciclo térmico governa a microestrutura.
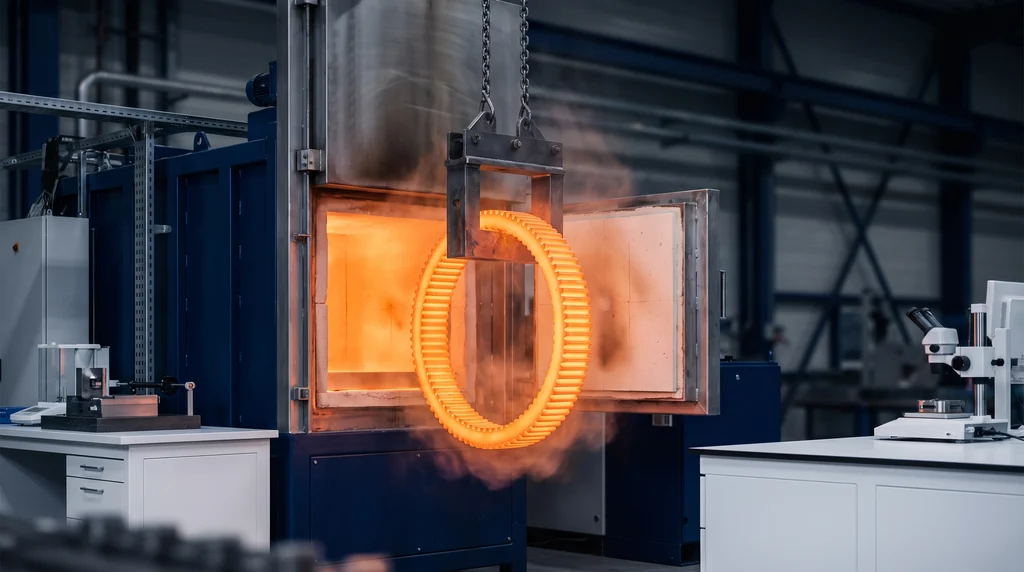
Na foto, uma coroa de aço em brasa sendo retirada do forno: o tratamento térmico combina a temperatura de aquecimento, o tempo nessa temperatura e a velocidade de resfriamento que vem a seguir.
Os objetivos práticos são amolecer o material para usinar ou conformar, ou para desfazer o encruamento de uma deformação a frio; aliviar as tensões residuais de soldagem, forjamento ou usinagem pesada; refinar o grão de peças forjadas; endurecer a peça inteira ou só a superfície; e ajustar a combinação entre resistência e tenacidade. O efeito é grande. No aço 4140, o limite de escoamento vai de 417 MPa no estado recozido a 1.570 MPa depois de temperado em óleo e revenido a 315 °C, segundo a tabela de Callister (7ª ed., Apêndice B). Com a mesma composição, o escoamento quase quadruplica. As propriedades envolvidas estão explicadas em propriedades mecânicas dos materiais.
As três etapas: aquecimento, patamar e resfriamento
Todo ciclo de tratamento térmico tem três etapas, e cada uma tem um papel:
- Aquecimento até a temperatura definida para o tratamento. Em peças grandes ou complexas, aquecer depressa cria diferença de temperatura entre superfície e núcleo, e a dilatação desigual pode trincar a peça.
- Patamar, também chamado de encharque: a peça fica na temperatura até o núcleo alcançar a superfície e as transformações se completarem. Pouco tempo deixa a transformação incompleta; tempo demais faz o grão crescer e descarbonetar a superfície.
- Resfriamento no meio escolhido. É a etapa que mais diferencia os tratamentos do aço: a mesma peça, aquecida na mesma temperatura, sai mole se esfriar no forno e dura se for mergulhada em água.
Os meios de resfriamento, do mais lento ao mais rápido, são o forno desligado, o ar parado ou forçado, os banhos de sal ou de metal fundido, o óleo, as soluções de polímero, a água e a salmoura. A agitação do meio aumenta a severidade do resfriamento, porque rompe a camada de vapor que se forma em volta da peça quente. A tabela resume o uso típico de cada meio; a severidade medida de cada um, pelo fator H de Grossmann, está no artigo sobre têmpera.
| Meio | Velocidade relativa | Uso típico |
|---|---|---|
| Forno desligado | muito lenta | recozimento pleno |
| Ar parado ou forçado | lenta | normalização; têmpera de aços muito ligados (D2, H13) |
| Banho de sal quente | controlada | austêmpera e martêmpera |
| Óleo e polímero | rápida | têmpera de aços-liga (4140, 4340) |
| Água e salmoura | muito rápida | têmpera de aços carbono (1045) e do alumínio solubilizado |
Diagrama ferro-carbono simplificado
O diagrama ferro-carbono é o mapa das fases que o aço forma em equilíbrio, isto é, com aquecimento e resfriamento lentos o bastante para que cada transformação se complete. No eixo horizontal está o teor de carbono, em porcentagem em massa; no vertical, a temperatura. Na prática se usa o diagrama metaestável ferro-cementita (Fe-Fe3C), porque nos aços comuns o carbono fica na forma de cementita, e não de grafita.
Fases e pontos do diagrama
Quatro constituintes aparecem na parte dos aços:
- Ferrita (α): ferro de estrutura cúbica de corpo centrado, macio e dúctil. Dissolve muito pouco carbono: no máximo 0,022 % a 727 °C, e cerca de 0,008 % à temperatura ambiente (Chiaverini).
- Austenita (γ): ferro de estrutura cúbica de face centrada, estável em alta temperatura. Dissolve até 2,11 % de carbono, a 1.148 °C. É o ponto de partida de quase todos os tratamentos do aço: aquecer para austenitizar é o primeiro passo da têmpera, da normalização e do recozimento pleno.
- Cementita (Fe3C): carboneto de ferro com cerca de 6,7 % de carbono em massa (valor que sai da própria fórmula Fe3C; Callister adota 6,70 %). É dura e frágil.
- Perlita: não é uma fase, e sim uma mistura de lâminas alternadas de ferrita e cementita, formada quando a austenita com 0,77 % de carbono esfria abaixo de 727 °C.
Esses números seguem a avaliação adotada por Chiaverini e pela ASM (Verhoeven, Steel Metallurgy for the Non-Metallurgist): eutetoide a 727 °C e 0,77 % C, eutético a 1.148 °C e 4,3 % C. Callister usa uma avaliação ligeiramente diferente, com 0,76 %, 2,14 % e 1.147 °C; a diferença fica dentro da incerteza experimental. O limite de 2,11 % de carbono separa, por convenção, os aços (abaixo) dos ferros fundidos (acima). A tabela reúne os pontos:
| Ponto | Carbono | Temperatura | O que acontece |
|---|---|---|---|
| Ferro puro | 0 % | 912 °C | α → γ no aquecimento (Callister) |
| Máximo na ferrita | 0,022 % | 727 °C | solubilidade máxima de C na ferrita |
| Eutetoide | 0,77 % | 727 °C | γ → α + Fe3C (perlita) |
| Máximo na austenita | 2,11 % | 1.148 °C | limite convencional entre aço e ferro fundido |
| Eutético | 4,3 % | 1.148 °C | líquido → γ + Fe3C (ledeburita), região dos ferros fundidos |
Linhas críticas A1, A3 e Acm
Três linhas do diagrama definem as temperaturas de trabalho dos tratamentos. A A1 é a horizontal a 727 °C: abaixo dela não existe austenita em equilíbrio. A A3 é a fronteira entre a austenita e o campo ferrita mais austenita, e cai de 912 °C no ferro puro até 727 °C no eutetoide. A Acm é a fronteira entre a austenita e o campo austenita mais cementita, e sobe do eutetoide até 1.148 °C em 2,11 % C.
O aço com menos de 0,77 % C é hipoeutetoide: resfriado devagar, forma ferrita nos contornos de grão e depois perlita. O aço com mais de 0,77 % C é hipereutetoide: forma primeiro cementita nos contornos e depois perlita. O diagrama abaixo mostra as três linhas, o ponto eutetoide, as posições dos aços 1020, 1045 e 52100 e as faixas em que cada tratamento é feito: a austenitização para recozimento pleno e têmpera logo acima de A3 (ou de A1, no hipereutetoide), a normalização um pouco mais acima e os tratamentos subcríticos abaixo de A1.
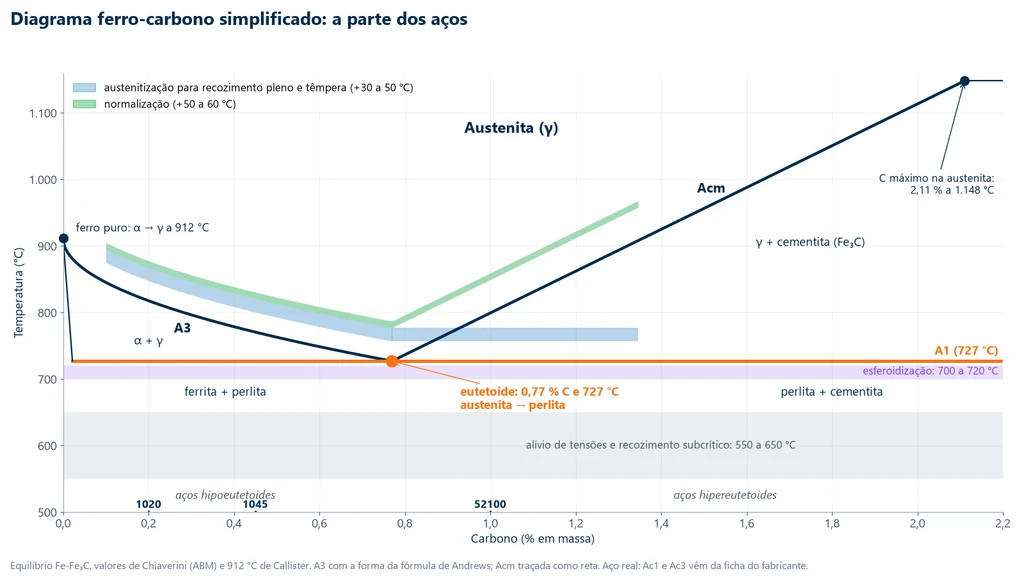
As linhas de equilíbrio se chamam Ae1, Ae3 e Aecm. Na peça real, a transformação acontece um pouco acima no aquecimento (Ac, do francês chauffage) e um pouco abaixo no resfriamento (Ar, de refroidissement). Os elementos de liga também deslocam as linhas: pela fórmula de Andrews (1965), o cromo e o silício elevam Ac1, e o manganês e o níquel a baixam. Por isso 727 °C é o valor do ferro-carbono, e as temperaturas de trabalho de cada aço saem da ficha do fabricante. A tabela traz valores aproximados de fichas técnicas (Lucefin, para os equivalentes europeus), medidos no aquecimento:
| Aço | Ac1 (°C) | Ac3 ou Acm (°C) |
|---|---|---|
| 1020 | 730 | 840 |
| 1045 | 735 | 780 |
| 4140 | 745 | 790 |
| 4340 | 725 | 770 |
| 52100 | 750 | Acm ≈ 850 |
O que o diagrama não mostra
O diagrama vale só para o equilíbrio. Ele diz quais fases existem a cada temperatura quando há tempo para a difusão do carbono, mas não diz quanto tempo cada transformação leva nem o que acontece quando o resfriamento é rápido. A martensita, constituinte da têmpera, não aparece nele, porque é metaestável: forma-se justamente quando o carbono não tem tempo de sair da austenita. Para prever o resultado de um resfriamento real, usam-se as curvas TTT e CCT.
Curvas TTT e CCT: o efeito da velocidade de resfriamento
As curvas de transformação acrescentam o tempo ao mapa. A curva TTT (tempo, temperatura, transformação) é levantada de forma isotérmica: a amostra austenitizada é levada rapidamente a uma temperatura abaixo de A1, mantida lá, e mede-se o tempo de início e de fim da transformação da austenita. Repetido para várias temperaturas, o ensaio desenha curvas em forma de C, com o tempo em escala logarítmica.
O "nariz" do C é a temperatura em que a transformação começa mais cedo. Acima dele, a austenita vira perlita: grossa perto de A1, onde a difusão é fácil e há pouca força motriz, e fina perto do nariz. Abaixo do nariz e acima da linha Ms forma-se bainita, uma mistura de ferrita e carbonetos muito finos. Abaixo de Ms a austenita vira martensita, sem difusão, por um cisalhamento da rede cristalina; a quantidade formada depende da temperatura atingida, e não do tempo, e a transformação termina na linha Mf. A Ms cai com o carbono e com a liga: cerca de 440 °C no 1020, 350 °C no 1045, 335 °C no 4140 e 300 °C no 4340; no 52100, de 220 a 300 °C, conforme o carbono que a austenitização dissolve (fichas Lucefin e Ovako).
Peça real, porém, não é mantida em temperatura constante: esfria continuamente. A curva CCT (transformação em resfriamento contínuo) é a versão para esse caso e fica deslocada para tempos maiores e temperaturas menores que a TTT. Nela aparece a taxa crítica de resfriamento: a menor velocidade que passa à esquerda do nariz e leva toda a austenita a martensita. O esquema abaixo põe as duas curvas de um aço eutetoide no mesmo gráfico, com quatro resfriamentos contínuos (forno, ar, taxa crítica e água) e o caminho isotérmico de uma austêmpera. É um esquema qualitativo, sem escala: os tempos e temperaturas de cada aço vêm do diagrama publicado para ele.
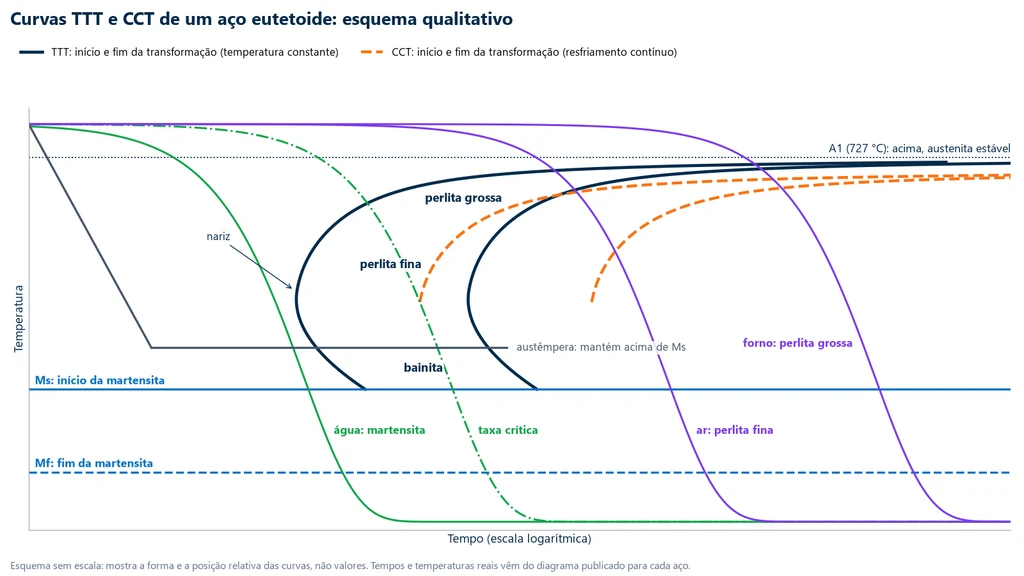
A regra que sai do gráfico: quanto mais rápido o resfriamento, mais fina e mais dura a microestrutura, até a martensita. No aço carbono eutetoide, o resfriamento contínuo não forma bainita em quantidade apreciável; ela é obtida pelo caminho isotérmico, que é a austêmpera.
Elementos de liga e temperabilidade
Cromo, molibdênio, níquel e manganês atrasam a formação de perlita e empurram as curvas para a direita. A taxa crítica cai, e o aço forma martensita com um resfriamento mais brando e a uma profundidade maior. Essa capacidade se chama temperabilidade. É por ela que o 4140 tempera em óleo, enquanto o 1045, aço carbono, precisa de água, e mesmo assim só endurece por inteiro em seções pequenas.
A temperabilidade se mede no ensaio Jominy, da ASTM A255: uma barra de 1 polegada (25,4 mm) de diâmetro, austenitizada, recebe um jato de água só numa extremidade, e a dureza é medida ao longo do comprimento. A curva de dureza em função da distância à ponta resfriada mostra até que profundidade o aço endurece.
Microestruturas do aço e dureza
Cada caminho no diagrama TTT termina numa microestrutura com uma faixa própria de propriedades. A esferoidita é formada por partículas arredondadas de cementita numa matriz de ferrita, obtidas por muitas horas logo abaixo de A1; é a condição mais macia e mais fácil de usinar. A martensita revenida é a martensita reaquecida abaixo de A1, em que parte do carbono sai na forma de carbonetos finos; ela troca um pouco da dureza por tenacidade. Nenhuma das duas aparece na curva TTT, porque dependem de um segundo tratamento. A tabela ordena as microestruturas pela dureza, da menor para a maior (Callister):
| Microestrutura | Como se forma | Dureza e resistência | Ductilidade |
|---|---|---|---|
| Esferoidita | muitas horas logo abaixo de A1 | a menor | a maior |
| Perlita grossa | resfriamento no forno (recozimento) | baixa | alta |
| Perlita fina | resfriamento ao ar (normalização) | média | média |
| Bainita | isotérmico entre o nariz e Ms (austêmpera) | alta | boa tenacidade |
| Martensita revenida | têmpera seguida de revenimento | alta, ajustável | ajustável |
| Martensita | resfriamento acima da taxa crítica | a maior | muito baixa |
A dureza da martensita depende do teor de carbono dissolvido: sobe com ele e para de crescer entre cerca de 0,6 e 0,8 % C, e nos aços de carbono mais alto a austenita que não se transforma (austenita retida) pode até baixar a dureza medida (Krauss, Materials Science and Engineering A, 1999). Em números de ficha técnica, medidos em barra de 10 mm de diâmetro, o 1045 temperado em água chega a cerca de 58 HRC, o 4140 temperado em óleo a cerca de 57 HRC e o 52100, com cerca de 1 % C, a 64 a 65 HRC (Lucefin). Em peça grossa, o núcleo esfria mais devagar e fica mais macio. A relação entre dureza e as demais propriedades está em dureza dos materiais.
Famílias de tratamento térmico
Os tratamentos se organizam pelo que mudam na peça. Os de volume mudam a microestrutura da seção inteira; os termoquímicos mudam a composição química da superfície, por difusão de carbono ou nitrogênio; os superficiais endurecem só uma camada, sem mudar a química. As ligas não ferrosas endurecíveis usam um quarto caminho, a precipitação. Cada tratamento tem artigo próprio; aqui vai o essencial de cada um.
Tratamentos de volume
O recozimento amolece o aço. No recozimento pleno, a peça é austenitizada de 30 a 50 °C acima de Ac3 e esfria dentro do forno, formando perlita grossa. As variantes trabalham abaixo de A1: o recozimento subcrítico e o alívio de tensões, entre 550 e 650 °C, reduzem tensões e encruamento sem austenitizar; a esferoidização, em torno de 700 a 720 °C por muitas horas, deixa os aços de alto carbono na condição mais usinável.
A normalização austenitiza de 50 a 60 °C acima de Ac3 e resfria ao ar. O resultado é perlita fina e grão refinado e uniforme, com resistência maior que a do recozido. É o tratamento usual de peças forjadas. A comparação detalhada entre recozimento, normalização e têmpera, com propriedades medidas, está no artigo da normalização.
A têmpera austenitiza e resfria acima da taxa crítica para formar martensita. O 1045 é austenitizado entre 820 e 850 °C e temperado em água; o 4140, entre 840 e 870 °C, em óleo. A martensita bruta é dura, frágil e cheia de tensões internas, e por isso a têmpera nunca é o fim do processo.
O revenimento reaquece a peça temperada abaixo de A1. Quanto maior a temperatura de revenimento, menores a dureza e a resistência e maiores a ductilidade e a tenacidade; a escolha da temperatura é o ajuste fino do aço temperado. As faixas que fragilizam certos aços estão no artigo do revenimento.
Duas variantes usam banho de sal quente. A austêmpera resfria a peça até uma temperatura acima de Ms e a mantém lá até a austenita virar bainita, com boa tenacidade e pouca distorção. A martêmpera resfria até logo acima de Ms, espera a temperatura se igualar entre superfície e núcleo e só então resfria ao ar, formando martensita com menos empenamento e menos risco de trinca.
Tratamentos termoquímicos
A cementação difunde carbono na superfície de um aço de baixo carbono, em geral entre 900 e 930 °C, até cerca de 0,8 % C na superfície. Depois vêm a têmpera e um revenimento baixo. O aço 8620 cementado e temperado fica com superfície de 58 a 62 HRC e núcleo de cerca de 30 a 45 HRC, conforme a seção: dente duro para o desgaste e núcleo tenaz para o impacto. É o tratamento típico de engrenagens.
A nitretação difunde nitrogênio a temperaturas bem menores, abaixo de A1: de 495 a 565 °C na nitretação gasosa, de 430 a 595 °C na nitretação a plasma e cerca de 570 a 580 °C em banho de sal. Como o aço não é austenitizado, não há têmpera depois, e a peça deforma muito pouco. A comparação entre cementação e nitretação está no artigo da nitretação.
Há ainda a carbonitretação, que difunde carbono e nitrogênio juntos, em temperatura menor que a da cementação, e a boretação, que forma boretos de ferro muito duros na superfície. Nenhuma das duas tem artigo próprio neste grupo.
Tratamentos superficiais
Na têmpera por indução, por chama, por laser ou por feixe de elétrons, só uma camada da superfície é aquecida acima de Ac3 e resfriada em seguida, sem mudar a composição química. O núcleo não chega a austenitizar e fica como estava. Servem para endurecer uma região específica, como a pista de um eixo ou os dentes de uma engrenagem grande, e exigem aço com carbono suficiente para formar martensita dura, como o 1045 ou o 4140.
Ligas não ferrosas: solubilização e envelhecimento
O alumínio, o cobre-berílio e muitas ligas de níquel não formam martensita como o aço. As ligas endurecíveis dessas famílias ganham resistência por precipitação, em três passos: solubilização, em que a liga é aquecida até os elementos de liga se dissolverem numa única fase; têmpera em água, que prende esses elementos em solução supersaturada; e envelhecimento, em que um reaquecimento moderado precipita partículas finíssimas que dificultam o movimento das discordâncias, os defeitos do cristal responsáveis pela deformação plástica.
No alumínio 6061, a solubilização é feita a cerca de 530 °C, seguida de têmpera em água e de envelhecimento artificial a cerca de 175 °C por 8 horas, ou a cerca de 160 °C por 18 horas. O resultado é a condição T6, que na designação de têmperas da Aluminum Association (ANSI H35.1) significa solubilizado e envelhecido artificialmente. O 6061-T6 tem limite de resistência típico de cerca de 310 MPa e escoamento de cerca de 275 MPa, com mínimos de 290 e 240 MPa (valores compilados pela UTEC e pela base MakeItFrom).
Sinterização
A sinterização entra no grupo por proximidade de processo, mas não é tratamento de peça maciça: é a consolidação de pó metálico compactado por aquecimento abaixo da fusão, em geral a 70 a 85 % da temperatura absoluta de fusão (Babalola e colaboradores, Heliyon, 2023). Nas peças de aço sinterizado de ferro, cobre e carbono, o ciclo usual é de cerca de 1.120 °C por 20 a 30 minutos (Linde), e a peça final tem densidade de 6,8 a 7,2 g/cm³, cerca de 86 a 91 % da densidade do ferro.
Como escolher o tratamento térmico
A escolha começa pelo que a peça precisa em serviço e pelo aço disponível. Aço de baixo carbono não endurece por têmpera direta e pede cementação; peça que não pode deformar pede nitretação; peça que só precisa ser usinada pede recozimento. A tabela resume os casos mais comuns:
| Objetivo | Tratamento indicado | Observação |
|---|---|---|
| Amolecer para usinar ou conformar | recozimento pleno ou esferoidização | esferoidização para aço de alto carbono |
| Desfazer o encruamento de conformação a frio | recozimento subcrítico | abaixo de A1, sem austenitizar |
| Aliviar tensões de solda ou usinagem | alívio de tensões | 550 a 650 °C; em peça revenida, abaixo do último revenimento |
| Refinar o grão de peça forjada | normalização | resfriamento ao ar |
| Dureza máxima e resistência ao desgaste | têmpera e revenimento baixo | aço com carbono suficiente |
| Alta resistência com tenacidade | têmpera e revenimento médio ou alto | eixos, parafusos de alta resistência |
| Superfície dura e núcleo tenaz em aço de baixo C | cementação, têmpera e revenimento | engrenagens de 8620 |
| Superfície dura com deformação mínima | nitretação | sem têmpera posterior |
| Endurecer só uma região da peça | têmpera por indução, chama ou laser | pistas e dentes |
| Aumentar a resistência de ligas de alumínio | solubilização e envelhecimento | 6061-T6 |
A tabela indica o caminho, não os parâmetros. Temperatura, tempo e meio de cada caso saem da ficha do aço e da especificação da peça, e o resultado precisa ser conferido em ensaio.
Como conferir o resultado do tratamento térmico
O resultado se comprova em três frentes, que o fornecedor do tratamento registra no certificado do lote.
A dureza é o primeiro controle de qualquer lote temperado ou revenido. Peça temperada se mede em Rockwell C; peça recozida ou normalizada, em Brinell; camada cementada ou nitretada, por um perfil de microdureza Vickers, que define a profundidade de camada conforme a ISO 18203. O procedimento de cada método e do perfil de camada está em ensaio de dureza.
A metalografia mostra a microestrutura: martensita, perlita, bainita, a profundidade da camada cementada ou nitretada e a descarbonetação da superfície. A amostra é cortada sem aquecer, para não alterar o tratamento, na cortadeira metalográfica; lixada e polida na politriz metalográfica; atacada com nital e observada no microscópio metalográfico. O tamanho de grão, que a normalização refina, se mede pela ASTM E112.
O ensaio de tração comprova o limite de escoamento, o limite de resistência e o alongamento contra a especificação. A forma da curva também muda com o tratamento: o aço recozido mostra patamar de escoamento e grande alongamento; o temperado e revenido a baixa temperatura tem curva alta, curta e sem patamar, como se vê no diagrama tensão-deformação. O ensaio de impacto completa o quadro quando a tenacidade importa, por exemplo para detectar fragilização no revenimento.
Nas indústrias que exigem controle do próprio forno, como a aeroespacial, a pirometria segue a SAE AMS2750H (2024), que classifica os fornos pela uniformidade de temperatura, de ±3 °C na classe 1 a ±28 °C na classe 6.
A Biopdi fabrica equipamentos para essa conferência: a máquina universal de ensaios da linha M2, de 200 N a 1.000 kN, com o software BioLab, que traça a curva e gera o relatório, e a linha de metalografia citada acima. O exercício 3 mostra como dimensionar a máquina para aço temperado.
Exercícios resolvidos
Os três exercícios aplicam o diagrama ferro-carbono e o ensaio de tração.
Exercício 1: ferrita e perlita num aço 1045 recozido
Um aço com 0,45 % C é resfriado lentamente a partir da austenita. Quanto de ferrita proeutetoide e de perlita ele terá logo abaixo de 727 °C?
- Pela regra da alavanca entre 0,022 % (ferrita) e 0,77 % (perlita): Wα = (0,77 − 0,45) / (0,77 − 0,022) = 0,32 / 0,748 = 0,43 (43 %) de ferrita proeutetoide.
- Wperlita = (0,45 − 0,022) / 0,748 = 0,428 / 0,748 = 0,57 (57 %).
- Conferência: 0,43 + 0,57 = 1. Com os valores de Callister (0,76 % e 0,022 %), o resultado seria 42 % e 58 %: a escolha da avaliação do diagrama muda pouco.
Exercício 2: cementita proeutetoide num aço com 1,0 % C
Um aço hipereutetoide com 1,0 % C, faixa em que está o 52100, é resfriado lentamente. Quanto de cementita proeutetoide ele forma?
- Regra da alavanca entre 0,77 % (perlita) e 6,7 % (cementita): WFe3C = (1,0 − 0,77) / (6,7 − 0,77) = 0,23 / 5,93 = 0,039 (3,9 %).
- O restante, cerca de 96 %, é perlita.
- Esses 3,9 % de cementita se concentram nos contornos de grão da antiga austenita, formando uma rede contínua, dura e frágil. É por isso que os aços hipereutetoides são esferoidizados antes da usinagem: a cementita passa de rede a partículas arredondadas.
Exercício 3: força para romper um 4140 antes e depois do tratamento
Um corpo de prova redondo de 12,5 mm de diâmetro, de aço 4140, será ensaiado recozido (Rm = 655 MPa) e temperado em óleo e revenido a 315 °C (Rm = 1.720 MPa), valores de Callister. Qual força máxima a máquina precisa aplicar?
- Área: A0 = π × 6,25² = 122,7 mm².
- Recozido: Fmáx = 655 × 122,7 = 80.380 N ≈ 80 kN.
- Temperado e revenido: Fmáx = 1.720 × 122,7 = 211.100 N ≈ 211 kN, 2,6 vezes mais.
- Uma máquina de 200 kN não rompe esse corpo de prova. As saídas são a máquina universal de 300 kN (MBIOII-300-M2) ou um corpo de prova reduzido: com 9 mm de diâmetro, A0 = π × 4,5² = 63,6 mm² e Fmáx ≈ 109 kN, dentro da máquina de 100 a 200 kN (MBIOII-200-M2). A geometria reduzida precisa seguir a norma de tração (ASTM E8/E8M ou ISO 6892-1).
Normas citadas
O tratamento térmico em si não tem uma norma única: as normas abaixo tratam da temperabilidade, dos ensaios que conferem o resultado e do controle dos fornos.
| Norma | O que trata | Edição |
|---|---|---|
| ASTM A255 | temperabilidade do aço (ensaio Jominy) | A255-20a |
| ASTM E18 | dureza Rockwell | E18-25 |
| ASTM E10 | dureza Brinell | E10-23 |
| ASTM E384 | microdureza (perfil de camada) | E384-22 |
| ISO 18203 | profundidade de camadas endurecidas superficialmente | 2026 |
| ASTM E112 | tamanho de grão | E112-25e1 |
| ISO 6892-1 | ensaio de tração de metais à temperatura ambiente | 2019 |
| ABNT NBR ISO 6892-1 | ensaio de tração de metais à temperatura ambiente | 2024 |
| ASTM E8/E8M | ensaio de tração de metais | E8/E8M-25 |
| SAE AMS2750H | pirometria e uniformidade de fornos | 2024 |
| ANSI H35.1 | designação das têmperas do alumínio (T4, T6) | não indicada |
Outros ensaios e referências técnicas
Recozimento do aço: o que é, tipos, temperaturas e efeitos nas propriedades
Recozimento é o tratamento térmico que aquece o metal, mantém a temperatura e resfria devagar, em geral dentro do forno, para reduzir a dureza e as tensões internas e recuperar a ductilidade e a usinabilidade. No aço, o recozimento pleno austenitiza cerca de 30 a 50 °C acima de Ac3, e os tipos subcríticos ficam abaixo de Ac1 (alívio de tensões de 550 a 650 °C, esferoidização de 700 a 720 °C). Veja os tipos, as temperaturas, a microestrutura, os efeitos com números e como conferir o resultado.
Normalização do aço (tratamento térmico): temperatura, resfriamento ao ar e diferença para o recozimento e a têmpera
Normalização do aço é o tratamento térmico em que o aço é aquecido acima da temperatura crítica superior (Ac3, ou Acm no aço hipereutetoide), mantido até virar austenita e resfriado ao ar calmo. O resultado é grão refinado e perlita fina, com mais resistência que no recozido e muito menos dureza que no temperado. No aço 1045, normaliza-se a cerca de 850 a 880 °C.
Sinterização: o que é, etapas da metalurgia do pó, temperatura, densidade e ensaios de peças sinterizadas
Sinterização é a consolidação de um pó compactado por aquecimento abaixo da fusão, em geral a 70 a 85 % da temperatura absoluta de fusão: a difusão forma pescoços entre as partículas e reduz a porosidade. Não é tratamento térmico de aço no sentido clássico. Aço sinterizado Fe-Cu-C: 1.120 a 1.150 °C por 20 a 30 min e 6,8 a 7,2 g/cm³. Veja etapas, mecanismos, estágios, fase líquida, porosidade, ensaios pela ISO 2738, ISO 3325 e ISO 2739 e exercícios resolvidos.
Têmpera do aço: o que é, temperatura, meios de resfriamento, tipos e ciclo com revenimento
Têmpera do aço é aquecer a peça até formar austenita, em geral 30 a 50 °C acima de Ac3, e resfriá-la rápido em água, óleo, polímero ou gás para formar martensita. O carbono define a dureza máxima e a liga define a profundidade temperada. Veja temperaturas por aço (1045 a 820 a 850 °C), a severidade H de Grossmann, martensita e Ms, Jominy, tipos de têmpera, inox, trincas e o ciclo com revenimento.
Perguntas frequentes
O que é tratamento térmico?
É o aquecimento e o resfriamento controlados de um metal no estado sólido para mudar a sua microestrutura e, com ela, a dureza, a resistência e a tenacidade, sem mudar a forma da peça. As variáveis são a temperatura, o tempo de patamar e a velocidade de resfriamento.
Quais são as 3 fases do tratamento térmico?
Aquecimento até a temperatura definida, patamar (encharque) para homogeneizar a temperatura e completar as transformações, e resfriamento no meio escolhido: forno, ar, óleo ou água. No aço, a velocidade de resfriamento decide se sai perlita, bainita ou martensita.
Quais são os tipos de tratamento térmico?
Os de volume (recozimento, normalização, têmpera e revenimento), os termoquímicos (cementação, nitretação, carbonitretação e boretação) e os superficiais (têmpera por indução, chama ou laser). As ligas de alumínio e outras não ferrosas usam solubilização e envelhecimento.
Para que serve o tratamento térmico?
Para ajustar a peça ao uso: amolecer para usinar, aliviar tensões, refinar o grão ou endurecer. No aço 4140, o escoamento vai de 417 MPa recozido a 1.570 MPa temperado em óleo e revenido a 315 °C (Callister).
Qual a temperatura do ponto eutetoide do aço?
727 °C, com 0,77 % de carbono (Chiaverini; Callister adota 0,76 %). Nesse ponto a austenita se transforma em perlita, mistura de ferrita e cementita. Nos aços-liga, a temperatura real (Ac1) sai da ficha do fabricante.
Qual a diferença entre curva TTT e CCT?
A TTT mostra as transformações da austenita com a temperatura mantida constante. A CCT mostra o que acontece em resfriamento contínuo, que é o caso real das peças, e fica deslocada para tempos maiores e temperaturas menores. É na CCT que se lê a taxa crítica para formar só martensita.
Qual a diferença entre têmpera e revenimento?
A têmpera resfria rápido a partir da austenita e forma martensita, dura e frágil. O revenimento reaquece a peça temperada abaixo de A1 para devolver tenacidade, com alguma perda de dureza. Um não substitui o outro: a têmpera é sempre seguida de revenimento.
Qual a diferença entre cementação e nitretação?
A cementação difunde carbono em aço de baixo carbono, em geral entre 900 e 930 °C, e depois exige têmpera. A nitretação difunde nitrogênio abaixo de A1, de 495 a 565 °C na via gasosa, não exige têmpera e deforma muito menos a peça.
O que significa T6 no alumínio?
Liga solubilizada e envelhecida artificialmente. No 6061, a solubilização é a cerca de 530 °C, com têmpera em água, e o envelhecimento a cerca de 175 °C por 8 horas. O 6061-T6 tem escoamento típico de cerca de 275 MPa.
Como verificar se o tratamento térmico foi bem feito?
Com ensaio de dureza, metalografia (microestrutura, descarbonetação e profundidade de camada, pela ISO 18203) e ensaio de tração na máquina universal, comparados com a especificação da peça. Os resultados vão para o certificado do lote.
O que é temperabilidade?
É a capacidade de o aço formar martensita em profundidade. Mede-se no ensaio Jominy (ASTM A255): uma barra de 25,4 mm de diâmetro é resfriada com água só numa extremidade, e a dureza é lida ao longo dela.