
Encruamento é o fenômeno metalúrgico em que um metal se torna mais duro e resistente após sofrer uma deformação plástica a frio. A deformação multiplica as discordâncias, defeitos lineares do cristal, que passam a travar umas às outras; com isso sobem o limite de escoamento, o limite de resistência e a dureza, e cai a ductilidade. O módulo de elasticidade não muda.
O encruamento se quantifica pelo grau de trabalho a frio (%TF), a redução percentual de área que a peça sofreu, e pelo expoente de encruamento n da lei de Hollomon, medido em ensaio de tração pela ISO 10275:2020 ou pela ASTM E646-16(2024). O artigo vai do mecanismo à medição, ao recozimento e a exercícios resolvidos.
O que é encruamento
Acima do limite de escoamento, parte da deformação de um metal deixa de ser recuperável: é a deformação plástica. Nos metais dúcteis, quanto mais o metal é deformado, mais tensão é preciso para deformá-lo um pouco mais. Esse aumento da resistência à deformação plástica, causado pela própria deformação, é o encruamento, também chamado de endurecimento por deformação ou trabalho a frio (em inglês, strain hardening ou work hardening; Callister e Rethwisch, Ciência e Engenharia de Materiais, cap. 7).
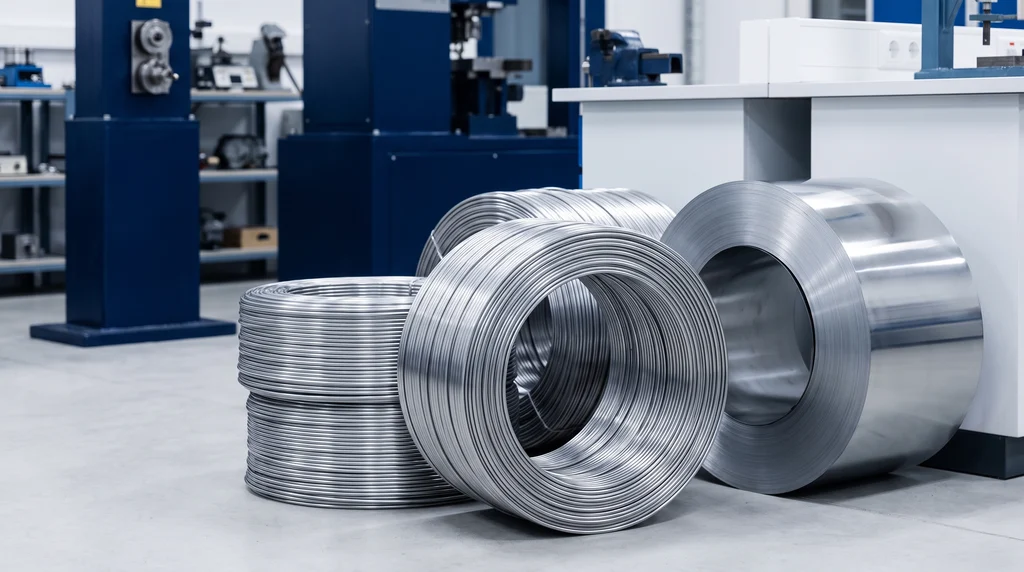
Na foto, bobinas de arame de aço trefilado e uma bobina de tira laminada a frio: a trefilação e a laminação a frio são os processos em que o encruamento aumenta a resistência do produto.
O "frio" do nome não se refere à temperatura ambiente, e sim à temperatura de recristalização do metal, aquela em que ele forma grãos novos e perde o encruamento (assunto da seção sobre recozimento). Deformar abaixo dela é trabalho a frio, e o encruamento se acumula; deformar acima dela é trabalho a quente, e o encruamento é desfeito à medida que se forma. Para o chumbo e o estanho, que recristalizam perto da temperatura ambiente (Callister, Tabela 7.2), deformar a 20 °C já é trabalho a quente, e por isso eles praticamente não encruam em uso.
Um clipe dobrado várias vezes no mesmo ponto fica mais duro a cada dobra e acaba trincando. Na indústria o efeito é usado de propósito. O aço AISI 1020 laminado a quente tem escoamento típico de 205 MPa, Rm de 380 MPa e alongamento de 25 %; trefilado a frio, passa a 350 MPa de escoamento e 420 MPa de Rm, com alongamento de cerca de 15 % (valores típicos da tabela ASM). O escoamento subiu 71 %, a resistência 11 %, e a ductilidade caiu: é a troca que todo encruamento faz. No diagrama tensão-deformação, o encruamento é o trecho entre o fim do escoamento e o limite de resistência, em que a curva sobe porque o metal endurece enquanto se deforma.
Por que o metal endurece: o papel das discordâncias
Um cristal metálico real contém discordâncias, defeitos lineares em que uma fileira de átomos fica fora do lugar. A deformação plástica dos metais acontece por escorregamento, o deslizamento de planos de átomos, e ele não ocorre de uma vez: avança pelo movimento das discordâncias, que rompem e refazem poucas ligações por vez. A teoria foi proposta em 1934, de forma independente, por G. I. Taylor, E. Orowan e M. Polanyi.
O encruamento nasce do próprio escorregamento: as discordâncias se multiplicam enquanto se movem. As novas vêm das existentes, dos contornos de grão e de irregularidades da superfície, e a distância média entre elas diminui. Cada uma distorce a rede ao redor, e esses campos se repelem, se cruzam e se emaranham. Mover uma discordância através do emaranhado exige mais tensão, e por isso o escoamento sobe conforme o metal se deforma.
A tabela abaixo dá a ordem de grandeza, em comprimento de discordâncias por unidade de volume (Callister e Rethwisch): a deformação intensa multiplica a densidade por um milhão ou mais, e o tratamento térmico desfaz boa parte disso.
| Estado do metal | Densidade (mm⁻²) | Densidade (cm⁻²) |
|---|---|---|
| Cristal cuidadosamente solidificado | cerca de 10³ | cerca de 10⁵ |
| Metal muito deformado | 10⁹ a 10¹⁰ | 10¹¹ a 10¹² |
| Metal deformado e depois tratado termicamente | 10⁵ a 10⁶ | 10⁷ a 10⁸ |
O encruamento é um dos quatro mecanismos clássicos de endurecimento dos metais, todos baseados em dificultar o movimento das discordâncias; os outros são a redução do tamanho de grão, a solução sólida e a precipitação. O que o distingue é que basta deformar a peça, sem mudar a composição nem aquecer. Ele também não se confunde com a têmpera, que endurece o aço por resfriamento rápido e formação de martensita. A visão de conjunto das propriedades está em propriedades mecânicas dos materiais.
O mecanismo explica também por que o encruamento é um fenômeno dos metais. Nas cerâmicas as discordâncias praticamente não se movem à temperatura ambiente, e elas rompem sem deformação plástica. Nos polímeros há endurecimento sob grande deformação, mas por outro mecanismo: a orientação das cadeias moleculares.
O que o encruamento muda nas propriedades
O encruamento sobe todas as propriedades ligadas ao início e à continuação da deformação plástica. O limite de escoamento é o que mais sobe, porque é exatamente a tensão necessária para mover as discordâncias. O limite de resistência à tração também sobe, em proporção menor, como no 1020 trefilado. A dureza, que é resistência à deformação plástica localizada, acompanha o escoamento. No aço de baixo carbono, o patamar de escoamento em geral desaparece.
O preço é a ductilidade. O alongamento e a redução de área caem, porque o metal já gastou parte da deformação plástica que suportaria antes de romper, e a tenacidade em tração cai quando essa perda pesa mais que o ganho de resistência. Um metal muito encruado não aceita nova conformação sem trincar.
O que não muda é o módulo de elasticidade. O módulo depende das ligações entre os átomos, e o encruamento só muda a quantidade de defeitos. Por isso é errado dizer que o metal encruado fica "mais rígido": ele fica mais resistente e mais duro, com a mesma rigidez. Em menor escala, a resistividade elétrica sobe um pouco, e o metal passa a guardar energia de deformação e tensões residuais. Essa energia é a força motriz da recristalização, e são as tensões residuais, não a perda de ductilidade, que podem favorecer a corrosão sob tensão. A tabela resume os efeitos:
| Propriedade | Efeito do encruamento | Motivo |
|---|---|---|
| Limite de escoamento (Re, Rp0,2) | sobe muito | mais tensão para mover discordâncias emaranhadas |
| Limite de resistência (Rm) | sobe | mesmo mecanismo, em proporção menor |
| Dureza | sobe | resistência à deformação plástica localizada |
| Alongamento e redução de área | caem | parte da capacidade de deformar já foi usada |
| Módulo de elasticidade E | não muda | depende das ligações atômicas, não dos defeitos |
| Resistividade elétrica | sobe um pouco | discordâncias espalham os elétrons |
| Energia armazenada e tensões residuais | sobem | distorção da rede em torno das discordâncias |
O encruamento visto no ensaio de tração: descarga e recarga
O ensaio de tração mostra o encruamento diretamente. Descarregado no meio do trecho plástico, o corpo de prova desce por uma reta paralela ao trecho elástico, com a mesma inclinação E, e fica com deformação permanente. Recarregado, sobe pela mesma reta e só volta a escoar na tensão em que foi descarregado.
O gráfico abaixo mostra isso num aço de baixo carbono recozido. A curva foi calculada em tensão e deformação verdadeiras pela lei de Hollomon, com K = 600 MPa e n = 0,21 de Callister; as duas coisas são explicadas na seção sobre a lei de Hollomon, e aqui basta ler a forma da curva. O metal recozido escoa em cerca de 163 MPa. Descarregado com 10 % de deformação plástica, em 370 MPa, fica com 10 % de alongamento permanente e, na recarga, só escoa de novo em 370 MPa: o escoamento mais que dobrou, e a reta de descarga paralela ao trecho elástico mostra que o módulo não mudou.
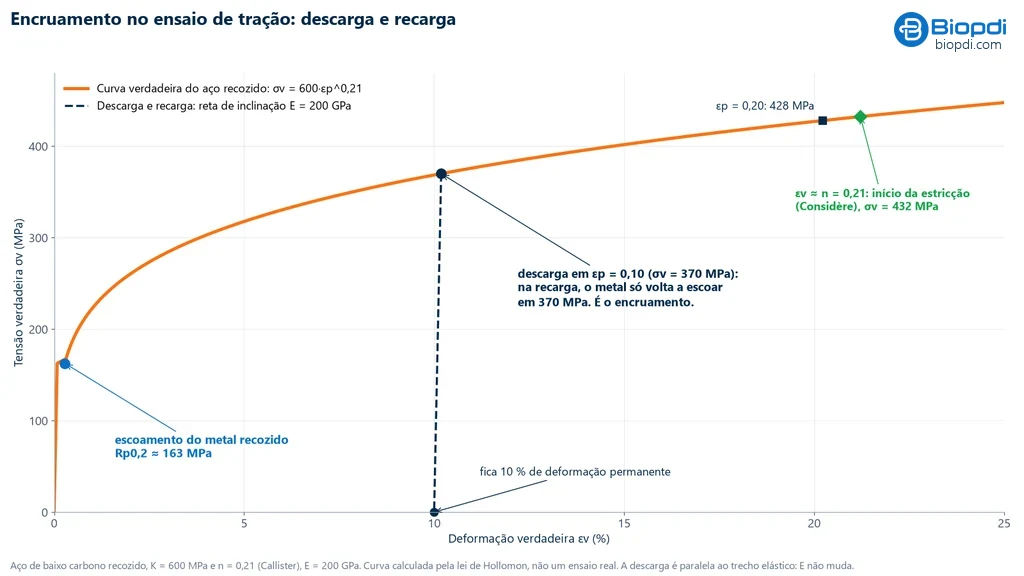
Numa peça conformada a frio, a laminação ou a trefilação fazem o papel da primeira carga, e a peça pronta escoa no nível em que a conformação parou. Uma ressalva: o metal encruado em tração escoa com tensão menor se a carga for invertida para compressão. É o efeito Bauschinger, que importa em carregamento alternado.
Grau de trabalho a frio (%TF)
Na indústria, a quantidade de encruamento de uma peça conformada se expressa pelo grau de trabalho a frio, a redução percentual da área da seção transversal:
- Fórmula geral: %TF = (A0 − Ad) / A0 × 100, com A0 a área original e Ad a área depois da deformação (Callister, Eq. 7.8).
- Barra ou fio redondo: %TF = (d0² − dd²) / d0² × 100, porque a área é proporcional ao quadrado do diâmetro.
- Chapa laminada com largura constante: %TF = (t0 − td) / t0 × 100, porque a área é proporcional à espessura.
O erro mais comum é aplicar a fórmula aos diâmetros: uma barra trefilada de 15,2 para 12,2 mm tem 35,6 %TF, e a conta com diâmetros daria 19,7 % (exercício 1).
Para cada liga, curvas levantadas em ensaio ligam o %TF às propriedades: o escoamento e o Rm sobem, e o alongamento cai depressa já nos primeiros graus de trabalho a frio. Callister e Rethwisch as apresentam para o aço 1040, o latão e o cobre (Fig. 7.19); o cobre com 35,6 %TF passa a ter Rm de cerca de 340 MPa e alongamento de cerca de 7 %. É por essas curvas que o %TF especifica a condição de fornecimento de um produto trabalhado a frio.
Lei de Hollomon e expoente de encruamento n
O %TF diz quanto uma peça foi deformada, não quanto o material endurece a cada incremento de deformação. Essa informação é uma propriedade do material, o expoente de encruamento n, e sai da curva do ensaio de tração.
Tensão e deformação verdadeiras
A lei de Hollomon usa a curva verdadeira: a tensão σv divide a força pela área instantânea, e a deformação εv = ln(L / L0) soma os alongamentos divididos pelo comprimento de cada instante. Como a deformação plástica não muda o volume, as duas saem da curva de engenharia enquanto a deformação é uniforme: σv = R·(1 + e) e εv = ln(1 + e), com R a tensão de engenharia e e a deformação de engenharia. As conversões só valem até a força máxima, onde começa a estricção; a comparação entre as duas curvas está no artigo do diagrama tensão-deformação.
A equação de Hollomon
Em 1945, J. H. Hollomon ("Tensile Deformation", Transactions of the AIME, v. 162, p. 268-290) propôs descrever a curva verdadeira no trecho plástico uniforme por σv = K·εvn, simplificando a lei de potência que Ludwik havia publicado em 1909. Os dois parâmetros têm significado físico:
- n, expoente de encruamento: adimensional, entre 0 e 1. Com n = 0 o material escoaria sem endurecer; com n = 1, a tensão cresceria em proporção à deformação. A maioria dos metais fica entre 0,10 e 0,50, e quanto maior o n, mais o metal endurece ao se deformar.
- K, coeficiente de resistência: em MPa, é a tensão verdadeira que a lei daria em εv = 1. Não se atinge no ensaio: indica o nível de resistência da curva.
Com logaritmos, a lei vira uma reta de inclinação n: ln σv = ln K + n·ln εv. É a forma que as normas usam para medir o n, e com dois pontos da curva verdadeira já se estima o expoente: n = ln(σ2/σ1) / ln(ε2/ε1). A tabela reúne essas fórmulas e a do %TF:
| Grandeza | Fórmula | Observação |
|---|---|---|
| Grau de trabalho a frio | %TF = (A0 − Ad) / A0 × 100 | usar áreas, não diâmetros |
| Tensão verdadeira | σv = R·(1 + e) | válida até a força máxima |
| Deformação verdadeira | εv = ln(1 + e) | válida até a força máxima |
| Lei de Hollomon | σv = K·εvn | K em MPa, n adimensional |
| Forma logarítmica | ln σv = ln K + n·ln εv | n é a inclinação da reta |
| n de dois pontos | n = ln(σ2/σ1) / ln(ε2/ε1) | pontos no regime uniforme |
Valores de n e K por material
O n e o K dependem do material e da condição dele. A tabela traz os valores de Callister (Fundamentals of Materials Science and Engineering, 2ª ed., 2005):
| Material | Condição | n | K (MPa) |
|---|---|---|---|
| Aço de baixo carbono | recozido | 0,21 | 600 |
| Aço-liga 4340 | revenido a 315 °C | 0,12 | 2.650 |
| Aço inoxidável 304 | recozido | 0,43 a 0,45 | 1.400 |
| Cobre | recozido | 0,44 | 530 |
| Latão naval | recozido | 0,21 | 585 |
| Liga de alumínio 2024 | T3 | 0,17 | 780 |
| Liga de magnésio AZ31B | recozida | 0,16 | 450 |
O gráfico abaixo põe quatro desses materiais em escala log-log: cada reta tem a inclinação do seu n, o quadrado em εv = 1 marca o K, o círculo marca o fim do regime uniforme (critério de Considère, a seguir) e a faixa verde é a faixa de ajuste de 10 % a 20 % usada na medição. Ele desfaz uma confusão comum: o cobre recozido tem o maior n e a menor tensão do gráfico. O n diz quanto o metal ganha de resistência ao se deformar, e o nível de tensão vem do K; o aço 4340 revenido, com o menor n, é o mais resistente.
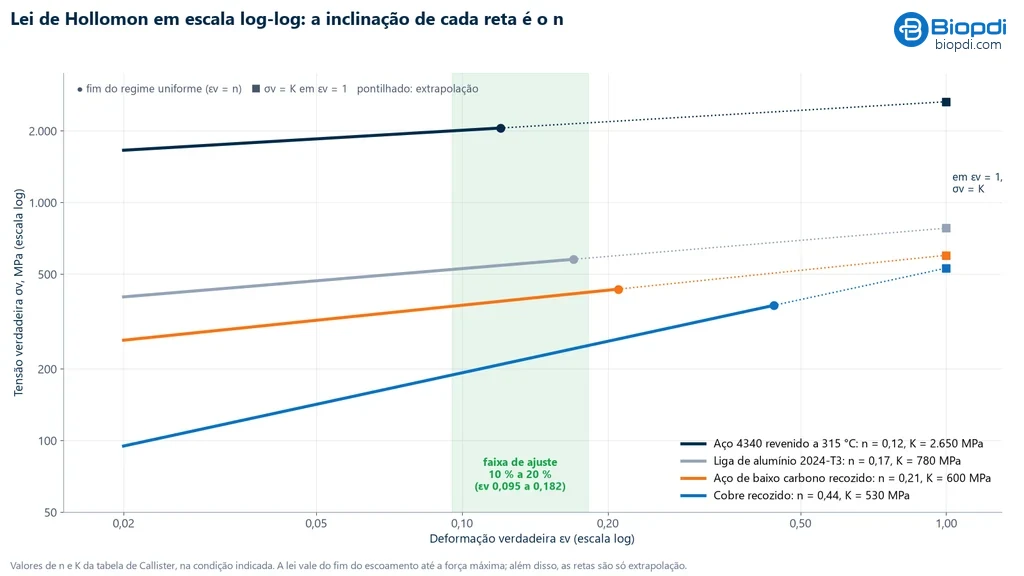
Outras compilações dão números diferentes. Uma tabela que reúne Kalpakjian e o ASM Handbook traz n = 0,26 e K = 530 MPa para o aço de baixo carbono recozido, n = 0,54 para o cobre recozido e n = 0,45 para o inox 304 recozido (para o inox, as edições de Callister variam entre 0,43 e 0,45). Não é erro: n e K dependem da composição, do tamanho de grão, da faixa de ajuste e de a deformação ser total ou plástica, e só são comparáveis com a condição e a faixa declaradas. A mesma compilação mostra o ponto mais importante para a conformação: o aço de baixo carbono trabalhado a frio tem n de cerca de 0,08, contra 0,26 no recozido. O metal encruado já gastou boa parte da capacidade de encruar. Há também um padrão por estrutura: os metais cúbicos de face centrada recozidos, como o cobre, o latão e o inox 304, têm n alto e encruam muito.
O n e a estricção: critério de Considère
Pelo critério de Considère (1885), a estricção começa quando o encruamento deixa de compensar a perda de área, isto é, quando dσv/dεv = σv. Aplicado à lei de Hollomon, o critério dá εu = n: a deformação verdadeira uniforme é igual ao expoente de encruamento. O aço recozido do primeiro gráfico, com n = 0,21, começa a formar pescoço em εv ≈ 0,21, o que equivale a cerca de 23 % de deformação de engenharia.
Numa chapa, n alto significa que a deformação se espalha em vez de se concentrar num ponto, o que faz dele o número mais olhado na estampagem. A ASTM E646 declara que o valor n serve para estimar a deformação no início da estricção e para comparar a estampabilidade por estiramento de metais semelhantes. Na estampagem profunda pesa mais outro coeficiente, o de anisotropia r (ISO 10113); os dois são tratados no artigo do ensaio de embutimento.
Como medir o expoente n: ISO 10275 e ASTM E646
O n se mede num ensaio de tração comum, registrado com precisão no trecho plástico uniforme. As normas são a ISO 10275:2020, para chapas e tiras metálicas, e a ASTM E646-16(2024), para chapas de 0,13 a 6,4 mm (outras formas só por acordo). O procedimento tem estes passos:
- Preparar o ensaio: corpo de prova de chapa conforme a ISO 6892-1 ou a ASTM E8/E8M, ensaiado entre 10 °C e 35 °C (ISO 10275).
- Garantir a medição: a ISO 10275 exige máquina com força de classe 1 ou melhor (ISO 7500-1) e extensômetro de classe 2 ou melhor (ISO 9513), de classe 1 se o valor r for medido no mesmo ensaio. O deslocamento da travessa não serve, porque inclui a folga das garras e a deformação da máquina.
- Controlar a velocidade: no trecho plástico, a taxa de deformação não deve passar de 0,008 s⁻¹ (ISO 10275).
- Converter a curva: passar força e alongamento para tensão e deformação verdadeiras. Na edição de 2020 da ISO 10275 o n é o expoente da deformação verdadeira plástica, εp: a parcela elástica é descontada da total. A edição de 2007 dispensava a subtração quando a parcela elástica era menor que 10 % da total.
- Escolher a faixa: só vale o trecho plástico contínuo e uniforme, depois do fim do patamar de escoamento, se houver, e antes da força máxima. A Nota 4 da ASTM E646 registra que a faixa de 10 % a 20 % de deformação de engenharia é usada com frequência em aços de baixo carbono para estampagem.
- Ajustar e relatar: fazer a regressão linear de ln σv contra ln εp na faixa escolhida; a inclinação é o n. O resultado se relata com a faixa, por exemplo n10-20 = 0,22.
Uma única lei de potência pode não descrever a curva inteira: a ASTM E646 admite relatar mais de um n, e há outros modelos, como os de Ludwik, Swift e Voce. Ligas de alumínio-magnésio com escoamento serrilhado (efeito Portevin-Le Chatelier) pedem a regressão automática da ISO 10275. O exercício 4 faz o cálculo completo.
Encruamento e recozimento: recuperação, recristalização e crescimento de grão
O encruamento é permanente à temperatura ambiente, mas um tratamento térmico o desfaz. Aquecido, o metal libera a energia guardada nas discordâncias em três etapas, que juntas formam o recozimento (Callister, seções 7.11 a 7.13):
- Recuperação: com a difusão atômica ativada pelo calor, parte das discordâncias se reorganiza em arranjos de menor energia e parte se aniquila. As tensões internas e a resistividade caem, mas a resistência mecânica cai pouco.
- Recristalização: formam-se grãos novos, equiaxiais e com poucas discordâncias, que consomem o metal deformado. A resistência e a ductilidade voltam aos valores de antes do trabalho a frio.
- Crescimento de grão: se o aquecimento continua depois da recristalização, os grãos maiores crescem à custa dos menores e a resistência cai mais um pouco, pelo efeito do tamanho de grão.
A recristalização, portanto, não é uma alternativa ao recozimento, e sim a etapa dele que desfaz o encruamento. As etapas se confirmam por metalografia, com cortadeira, politriz e microscópio metalográfico. A visão geral dos tratamentos está em tratamento térmico dos metais.
Temperatura de recristalização
A temperatura de recristalização é aquela em que a recristalização se completa em 1 hora, tipicamente entre 1/3 e 1/2 da temperatura absoluta de fusão, isto é, de 0,3 a 0,5 Tf em kelvin (Callister). Não é uma constante do metal: cai quando o %TF aumenta, porque há mais energia armazenada, e sobe com impurezas e elementos de liga. A tabela traz os valores de Callister e Rethwisch (Tabela 7.2) e a razão em kelvin:
| Metal ou liga | Recristalização, 1 h (°C) | Fusão (°C) | Razão em kelvin |
|---|---|---|---|
| Alumínio (99,999 %) | 80 | 660 | 0,38 |
| Cobre (99,999 %) | 120 | 1.085 | 0,29 |
| Latão (60Cu-40Zn) | 475 | funde numa faixa | não calculada |
| Níquel (99,99 %) | 370 | 1.455 | 0,37 |
| Ferro | 450 | 1.538 | 0,40 |
A linha do latão mostra o efeito da liga: o cobre puro recristaliza a 120 °C, e a adição de 40 % de zinco leva essa temperatura a 475 °C.
Trabalho a frio e trabalho a quente
A escolha entre as duas conformações definidas no início do artigo é de processo. A frio, a peça ganha resistência, acabamento e precisão dimensional, mas a ductilidade se esgota e as reduções por passe são limitadas. A quente, a recristalização acontece durante a deformação (recristalização dinâmica), e o metal aceita reduções grandes com forças menores. Por isso não existe "encruamento a quente": o termo correto é trabalho, ou conformação, a quente. Laminação, forjamento e extrusão podem ser feitos das duas formas.
Encruamento na indústria
O encruamento é ao mesmo tempo recurso e limite da conformação a frio. As aplicações mais comuns são estas:
- Trefilação de arames e barras: fieiras de diâmetro decrescente elevam o escoamento, como no 1020 trefilado.
- Laminação a frio de chapas e fitas: dá espessura precisa e a resistência especificada; a chapa das latas de bebida é laminada a frio.
- Estampagem: as regiões mais deformadas saem mais resistentes, e o n alto evita a estricção localizada.
- Recozimento intermediário: quando a redução total esgotaria a ductilidade, o processo é dividido em etapas com recozimento entre elas.
- Endurecimento superficial por deformação: o jateamento com granalha (shot peening) e o roleteamento encruam só a superfície e deixam nela tensões residuais de compressão.
O encruamento também aparece onde não foi planejado: toda dobra a frio encrua a região dobrada, e o ensaio de dobramento verifica se o material aceita essa deformação sem trincar.
Exercícios resolvidos
Os cinco exercícios seguem a ordem do artigo, do %TF à temperatura de recristalização.
Exercício 1: grau de trabalho a frio de uma barra de cobre
Uma barra de cobre de 15,2 mm de diâmetro é trefilada para 12,2 mm. Calcule o %TF.
- Como a área é proporcional a d², basta usar os quadrados: d0² = 15,2² = 231,04 e dd² = 12,2² = 148,84.
- %TF = (231,04 − 148,84) / 231,04 × 100 = 82,20 / 231,04 × 100 = 35,6 %.
- Pelas curvas de Callister (Fig. 7.19), o cobre com esse %TF tem Rm de cerca de 340 MPa e alongamento de cerca de 7 %.
- Conta errada, com diâmetros: (15,2 − 12,2) / 15,2 = 19,7 %.
Exercício 2: tensão verdadeira pela lei de Hollomon
Aço de baixo carbono recozido, K = 600 MPa e n = 0,21 (Callister). Calcule σv em εv = 0,10 e 0,20 e compare com o escoamento do metal recozido.
- εv = 0,10: 0,100,21 = e0,21 × ln 0,10 = e−0,4835 = 0,6166, logo σv = 600 × 0,6166 = 370 MPa.
- εv = 0,20: 0,200,21 = e−0,3380 = 0,7132, logo σv = 428 MPa. Dobrar a deformação eleva a tensão em cerca de 16 %.
- Escoamento do recozido, na deformação plástica de 0,2 %: 600 × 0,0020,21 = 163 MPa. A peça deformada até 0,10 e descarregada passa a escoar em 370 MPa, 2,3 vezes esse valor, como no primeiro gráfico.
Exercício 3: n e K a partir de dois pontos
Na curva verdadeira de um metal: σ1 = 400 MPa em ε1 = 0,05 e σ2 = 520 MPa em ε2 = 0,20. Calcule n e K.
- n = ln(520/400) / ln(0,20/0,05) = ln 1,30 / ln 4 = 0,2624 / 1,3863 = 0,19.
- K = σ1 / ε1n = 400 / 0,050,1893 = 400 / 0,5672 = 705 MPa.
- Conferência: 705 × 0,200,1893 = 705 × 0,7374 = 520 MPa.
Exercício 4: n de uma chapa ensaiada com extensômetro
Corpo de prova de chapa com seção de 12,5 mm × 1,0 mm (S0 = 12,5 mm²) e extensômetro de L0 = 50 mm. A célula de carga registra F = 4,00 kN com ΔL = 5,0 mm (e = 0,10) e F = 4,40 kN com ΔL = 10,0 mm (e = 0,20). Adote E = 200 GPa. Calcule n, K e a deformação uniforme.
- Tensões de engenharia: R1 = 4.000 / 12,5 = 320 MPa; R2 = 4.400 / 12,5 = 352 MPa.
- Tensões verdadeiras: σ1 = 320 × 1,10 = 352,0 MPa; σ2 = 352 × 1,20 = 422,4 MPa.
- Parcela plástica, descontando a elástica R/E: ep1 = 0,10 − 320/200.000 = 0,0984; ep2 = 0,20 − 352/200.000 = 0,1982.
- Deformações verdadeiras plásticas: εp1 = ln 1,0984 = 0,0939; εp2 = ln 1,1982 = 0,1809.
- n = ln(422,4/352,0) / ln(0,1809/0,0939) = 0,1823 / 0,6559 = 0,28. Sem descontar a parcela elástica, o resultado seria 0,281: a correção pesa pouco aqui, mas é o que a ISO 10275:2020 manda fazer.
- K = 352,0 / 0,09390,278 ≈ 679 MPa.
- Considère: εu ≈ n = 0,28, o que equivale a uma deformação de engenharia uniforme de e0,28 − 1 ≈ 32 %.
Os dados são didáticos: num ensaio real a regressão usa todos os pontos entre 10 % e 20 %, e o resultado se relata como n10-20.
Exercício 5: estimativa da temperatura de recristalização
Estime a temperatura de recristalização do ferro e do cobre pela regra de 0,3 a 0,5 Tf e compare com a tabela.
- Ferro: Tf = 1.538 °C = 1.811 K. Com 0,4·Tf: 0,4 × 1.811 = 724 K = 451 °C, praticamente os 450 °C da tabela.
- Cobre: Tf = 1.085 °C = 1.358 K. A faixa de 0,3 a 0,5·Tf dá 407 a 679 K, ou 134 a 406 °C.
- A tabela dá 120 °C para o cobre 99,999 %, abaixo da faixa: metal muito puro recristaliza abaixo da regra geral, porque são as impurezas que elevam essa temperatura.
Normas do encruamento e do expoente n
O expoente n tem normas próprias de método, que se apoiam nas normas do ensaio de tração e da calibração dos instrumentos. A tabela reúne as citadas neste artigo:
| Norma | O que trata | Edição |
|---|---|---|
| ISO 10275 | expoente de encruamento n de chapas e tiras metálicas | 2020 |
| ASTM E646 | valor n de chapas metálicas de 0,13 a 6,4 mm | E646-16(2024) |
| ABNT NBR ISO 6892-1 | ensaio de tração de metais à temperatura ambiente | 2024 |
| ISO 6892-1 | ensaio de tração de metais à temperatura ambiente | 2019 |
| ASTM E8/E8M | ensaio de tração de metais | E8/E8M-25 |
| ISO 9513 | calibração de extensômetros (classe 2 ou melhor para o n) | 2012 |
| ABNT NBR ISO 7500-1 | verificação da força da máquina (classe 1 para o n) | 2023 |
| ISO 10113 | coeficiente de anisotropia plástica r de chapas | não indicada |
Máquina para medir o encruamento e o expoente n
Medir o n exige registrar em contínuo, com velocidade controlada, a força, numa célula de carga de classe 1, e o alongamento, num extensômetro fixado no trecho útil. A máquina universal Biopdi da linha M2 é eletromecânica e atende a isso: tem modelos de 200 N a 1.000 kN, células de carga classe 1, extensômetros clip-on e o software BioLab, que traça a curva e monta o relatório. O painel abaixo mostra a máquina, o papel de cada parte na medição do encruamento e as garras usadas.
A máquina universal no ensaio de tração
A linha M2 tem modelos de coluna simples, de 200 N a 10 kN, e de coluna dupla, de 5 kN a 1.000 kN. Cada parte da máquina tem uma função na medição do encruamento e do n:
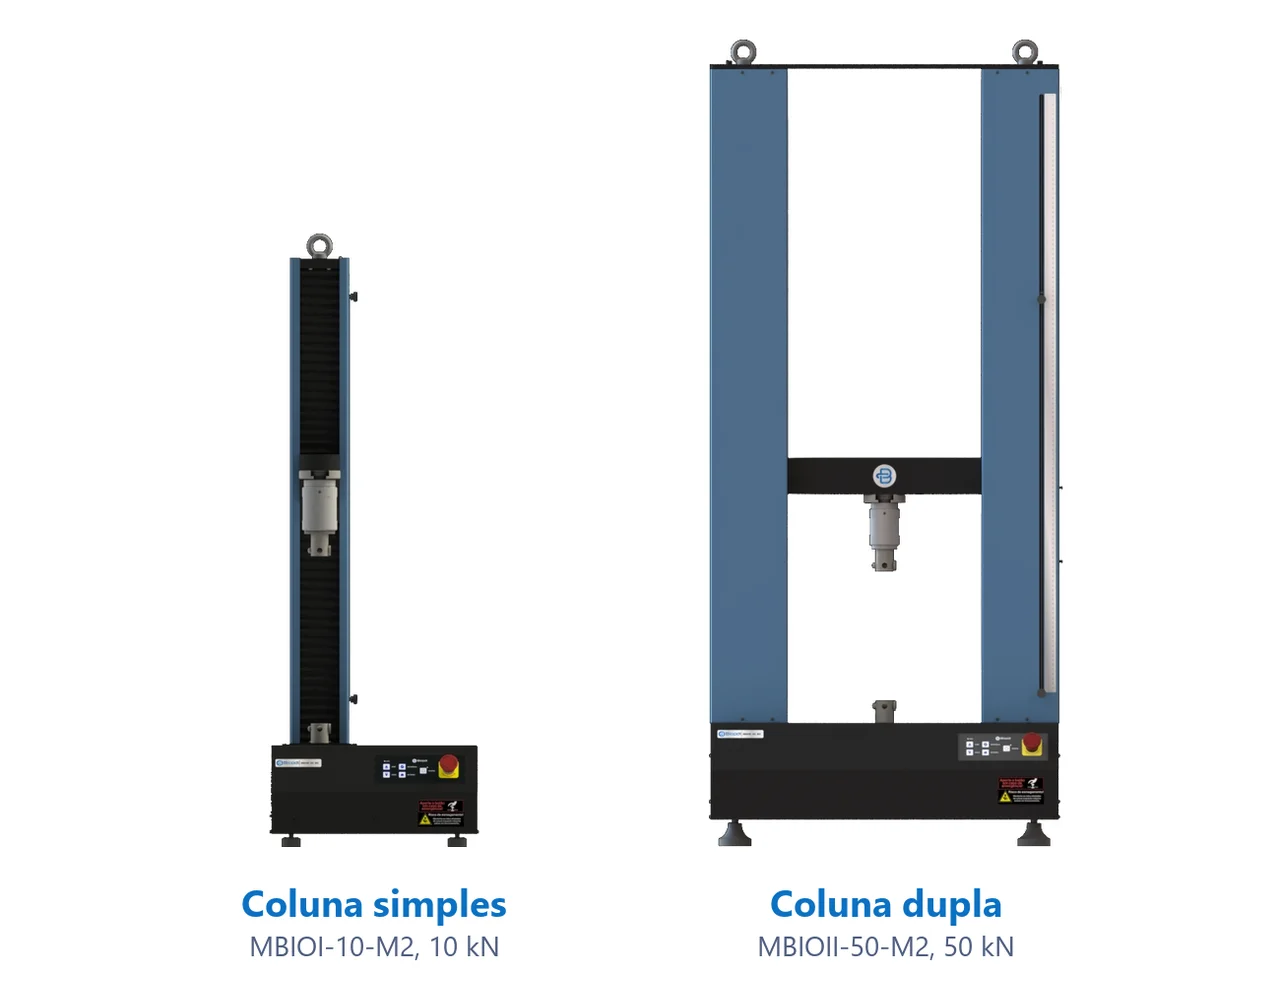
- Travessa móvel traciona o corpo de prova com a taxa de deformação da norma
- Célula de carga mede a força F, classe 1
- Garras de cunha, pneumáticas, para roscados ou fios
- Extensômetro mede ΔL no trecho L0, do escoamento até a força máxima
- Software BioLab divide por S0 e L0, traça a curva e monta o relatório
- Painel e emergência posiciona e para o ensaio
Dispositivos para o ensaio de tração
Os dispositivos abaixo são montados na mesma máquina, conforme o corpo de prova e a norma:
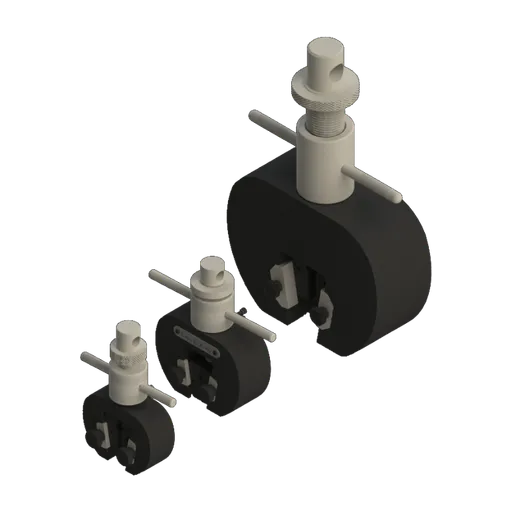 Garra cunha5, 20 e 200 kN
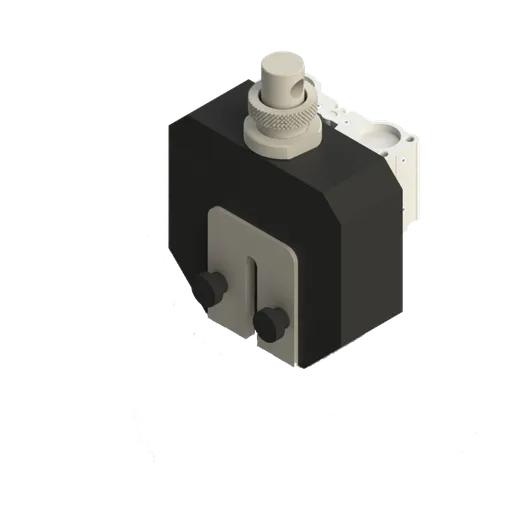 Garra cunha pneumática50 e 200 kN
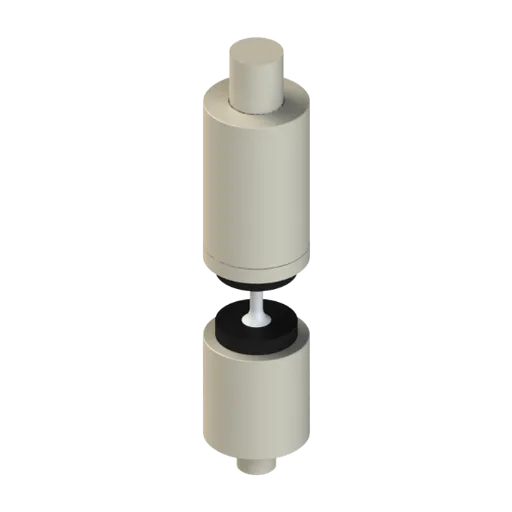 Garra para roscadosparafusos e corpos de prova roscados
Para chapas metálicas como a do exercício 4, a faixa indicada é a da máquina universal de 5 a 50 kN (MBIOII-50-M2), de coluna dupla, feita para metais, chapas, compósitos e fixadores. Para vergalhões, perfis e cabos trabalhados a frio, o modelo é a máquina universal de 100 a 200 kN (MBIOII-200-M2). No software BioLab, as fórmulas de cálculo personalizadas permitem criar grandezas próprias a partir de força, posição e extensômetro, como a tensão e a deformação verdadeiras até o Rm, que são a base do cálculo do n. As demais capacidades estão na página da máquina universal de ensaios.
Outros ensaios e referências técnicas
Dureza dos materiais: o que é, escalas e tabela de conversão HRC, HB e HV
Dureza é a resistência de um material à deformação plástica localizada. Veja os tipos, as escalas, a tabela HRC × HB × HV, o que é 60 HRC e a dureza dos aços.
Limite de proporcionalidade: o que é, diferença para limite elástico e escoamento e como medir
Em resistência dos materiais, o limite de proporcionalidade é a maior tensão em que tensão e deformação ainda são proporcionais: o fim do trecho reto da curva e da lei de Hooke. Veja a definição da ASTM E6, a diferença para o limite elástico e o Rp0,2, como medir com extensômetro e exercícios resolvidos.
Deformação plástica: o que é, mecanismo, fórmulas, conformação dos metais e exercícios
Deformação plástica é a mudança de forma permanente que fica no material depois de retirada a carga. Nos metais começa no limite de escoamento e acontece pelo movimento de discordâncias. Veja o mecanismo, as fórmulas (εp = ε − σ/E e deformação verdadeira), a conformação a frio e a quente, como medir no ensaio de tração e exercícios resolvidos.
Limite de resistência à tração (Rm): o que é, fórmula, gráfico, tabela do aço e como medir
O limite de resistência à tração (Rm) é a tensão de engenharia na força máxima do ensaio de tração: Rm = Fm/S0. Veja os símbolos, onde ele fica no gráfico, a diferença para o escoamento e a tensão de ruptura, a tabela do aço com a condição do material, o CA-50, a carga de ruptura, a estimativa pela dureza e exercícios.
Perguntas frequentes
O que melhor define o encruamento?
É o aumento da resistência e da dureza de um metal quando ele é deformado plasticamente abaixo da temperatura de recristalização. A deformação multiplica as discordâncias, que passam a travar umas às outras; o escoamento sobe e a ductilidade cai (Callister e Rethwisch).
O que é um aço encruado?
É um aço deformado a frio, por laminação, trefilação ou dobramento, cujo limite de escoamento e dureza subiram e cujo alongamento caiu em relação ao estado recozido ou laminado a quente. O 1020 trefilado, por exemplo, escoa em cerca de 350 MPa, contra 205 MPa laminado a quente, e alonga cerca de 15 % em vez de 25 %.
Qual é a equação de Hollomon?
σv = K·εv^n: a tensão verdadeira é igual ao coeficiente de resistência K, em MPa, vezes a deformação verdadeira elevada ao expoente de encruamento n. Foi publicada por J. H. Hollomon em 1945 e vale do fim do escoamento até a força máxima.
O que é o expoente de encruamento n?
É o expoente da lei de Hollomon, um número adimensional entre 0 e 1 que mede quanto o metal endurece ao se deformar. Nos metais fica em geral entre 0,10 e 0,50: cerca de 0,21 no aço de baixo carbono recozido e 0,44 no cobre recozido, pelos valores de Callister.
Como se mede o expoente n?
Por ensaio de tração em chapa, com extensômetro, conforme a ISO 10275:2020 ou a ASTM E646-16(2024). Os dados passam para tensão e deformação verdadeiras, e o n é a inclinação da reta de ln σ contra ln ε no regime uniforme. Em aço de baixo carbono para estampagem, a faixa de 10 % a 20 % é a mais usada.
Qual a relação entre o n e a estricção?
Pelo critério de Considère, num material que segue a lei de Hollomon a deformação verdadeira uniforme é igual a n. Uma chapa com n = 0,28 deforma de modo uniforme até cerca de 32 % de deformação de engenharia antes de formar pescoço.
Como se calcula o grau de encruamento?
Pelo grau de trabalho a frio, %TF = (A0 − Ad)/A0 × 100, com as áreas da seção antes e depois da deformação. Uma barra trefilada de 15,2 para 12,2 mm de diâmetro tem 35,6 %TF.
O encruamento altera o módulo de elasticidade?
Não. O módulo depende das ligações entre os átomos e praticamente não muda com o trabalho a frio. O que muda é a tensão em que o metal começa a escoar.
Como é o processo de recozimento?
O metal encruado é aquecido acima da temperatura de recristalização, em geral entre 1/3 e 1/2 da temperatura absoluta de fusão, e passa por recuperação (alívio de tensões), recristalização (grãos novos) e, se o aquecimento continuar, crescimento de grão. No ferro, a recristalização se completa em 1 hora a cerca de 450 °C (Callister).
O encruamento é reversível?
À temperatura ambiente ele é permanente, mas o recozimento o elimina: a recristalização devolve a resistência e a ductilidade de antes do trabalho a frio. Na indústria, isso é feito entre passes de trefilação ou laminação quando a redução total é grande.
Qual a diferença entre trabalho a frio e trabalho a quente?
No trabalho a frio a deformação ocorre abaixo da temperatura de recristalização e o encruamento se acumula. No trabalho a quente ocorre acima dela: o encruamento é desfeito durante a deformação, e o metal continua dúctil e aceita grandes reduções.
O encruamento acontece em polímeros e cerâmicas?
Não no mesmo sentido. As cerâmicas praticamente não se deformam plasticamente à temperatura ambiente. Os polímeros podem endurecer sob grande deformação, mas pela orientação das cadeias moleculares, que é outro mecanismo.