
O ensaio de embutimento mede quanto uma chapa metálica fina se deforma a frio antes de trincar, ou seja, a sua estampabilidade. A chapa é presa entre uma matriz e um prensa-chapas e um punção a empurra até aparecer a primeira trinca. No ensaio Erichsen (ISO 20482), o punção é esférico, com 20 mm de diâmetro, e a profundidade atingida, em milímetros, é o índice Erichsen (IE). Outros ensaios da mesma família são o Olsen (ASTM E643), o Swift, que dá a razão limite de estampagem (LDR), e os ensaios Nakazima e Marciniak, que levantam a curva limite de conformação (ISO 12004-2).
O ensaio de embutimento é o ensaio de quem estampa: fabricantes de peças automotivas, latas, utensílios, eletrodomésticos e qualquer peça feita de chapa conformada a frio. Neste guia você encontra os tipos de embutimento, como fazer o Erichsen, a diferença para o Olsen, os coeficientes r e n tirados do ensaio de tração, o ensaio Swift, a curva limite de conformação, exercícios resolvidos, erros comuns e as normas em vigor.
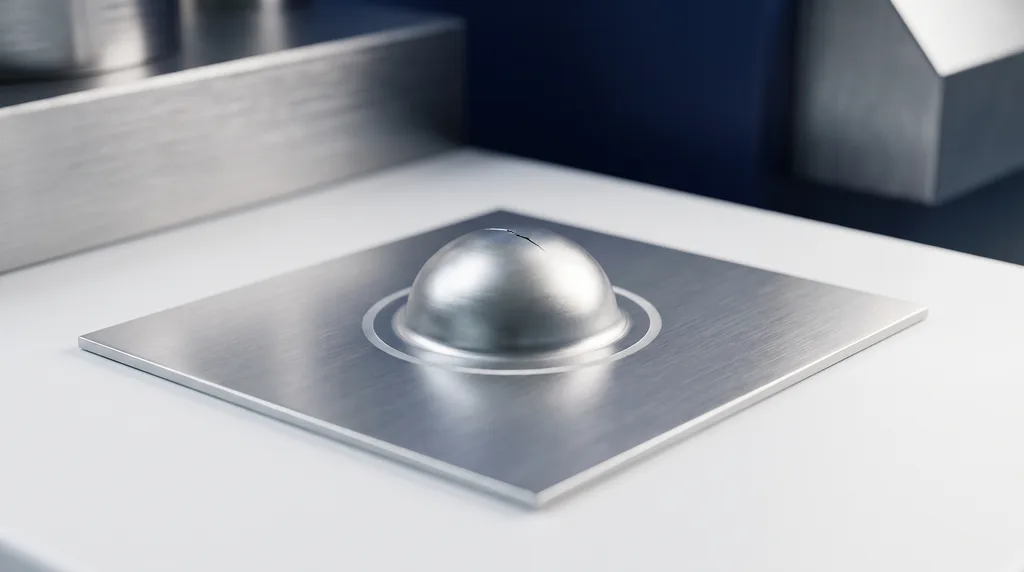
Na foto, o resultado de um ensaio Erichsen: o punção estampou um domo no centro da chapa, e o ensaio parou quando a primeira trinca atravessou a espessura no topo do domo. A altura desse domo é o índice IE.
O que é o ensaio de embutimento
A ISO 20482:2013 define o objetivo do ensaio Erichsen como determinar a capacidade de chapas e tiras metálicas de 0,1 mm a 2 mm de espessura, com largura de 90 mm ou mais, de sofrer deformação plástica em estiramento. A ideia foi patenteada em 1913 por Abraham Erichsen e continua em uso na inspeção de recebimento de bobinas e no controle de produção, porque não exige preparação demorada da amostra: basta cortar um pedaço da chapa.
O nome vem da fábrica. Estampagem é o conjunto de operações que transformam uma chapa plana em peça numa prensa: corte, dobra e embutimento. No embutimento, o punção empurra a chapa para dentro da matriz e ela ganha profundidade, como no corpo de uma lata, numa panela ou no painel de uma porta de carro. O ensaio reproduz essa operação em pequena escala, com ferramenta e condições padronizadas, para dizer antes da produção se a chapa aguenta a peça. Na prensa, porém, existem duas situações de conformação bem diferentes, e cada uma tem o seu ensaio:
- Estiramento: o flange fica preso e a chapa afina sobre o punção, esticando nas duas direções. É o caso do Erichsen, do Olsen, do ensaio de altura limite do domo (LDH) e do abaulamento hidráulico (bulge). A propriedade que manda é o expoente de encruamento n, que diz quanto o metal endurece ao se deformar e, com isso, espalha a deformação em vez de afinar num ponto só.
- Estampagem profunda: o flange escorrega para dentro da matriz e vira a parede de um copo. É o caso do ensaio Swift. A propriedade que manda é a anisotropia normal r, que diz quanto a chapa resiste a afinar na espessura. Os dois coeficientes, n e r, se medem no ensaio de tração e têm seção própria mais adiante.
Uma chapa pode ir bem num e mal no outro. Por isso o Erichsen sozinho não prevê a estampagem profunda, e a indústria automotiva usa a curva limite de conformação, um gráfico que reúne todas as combinações de deformação e mostra, para cada uma, até onde a chapa vai antes de falhar.
Dois homônimos aparecem na busca e não são este ensaio. O embutimento metalográfico é a preparação de uma amostra em resina, a quente ou a frio, para lixar e polir antes da micrografia (veja metalografia). A resistência da madeira ao embutimento, da ABNT NBR 7190-3:2022, é a força que um pino de aço provoca numa deformação especificada da madeira dividida pela área de contato, usada no cálculo de ligações pregadas e parafusadas.
Tipos de ensaio de embutimento
Os ensaios de embutimento se diferenciam pela forma do punção, pelo critério de fim e pela situação de conformação que reproduzem.
- Erichsen e Olsen são os ensaios de estiramento com punção esférico pequeno: dão um número único, a profundidade do domo, e servem para recebimento e controle de lote. Cada um tem seção própria a seguir.
- Altura limite do domo (LDH) usa o mesmo princípio com um punção hemisférico muito maior, de 101,6 mm (4 in), e um corpo de prova que deforma perto da deformação plana, a condição mais severa para a chapa. O resultado é a altura do domo na ruptura.
- Abaulamento hidráulico (bulge) não tem punção: a chapa presa na borda é empurrada por pressão de fluido e se abaula num domo. Sem contato com ferramenta não há atrito, e o ensaio dá a curva tensão × deformação da chapa em tração biaxial (ISO 16808).
- Swift é o ensaio de estampagem profunda: estampa copos cilíndricos com punção de fundo plano e dá a razão limite de estampagem (LDR).
- Fukui, de norma japonesa (JIS), faz algo intermediário: um copo cônico estampado com punção esférico, que combina estiramento e estampagem.
- Nakazima e Marciniak não dão um número, e sim os pontos da curva limite de conformação, estampando corpos de prova de larguras diferentes.
A tabela resume o punção, o resultado e a norma de cada um:
| Ensaio | Punção | O que mede | Norma |
|---|---|---|---|
| Erichsen | esférico, Ø 20 mm | profundidade até a primeira trinca (IE, mm) | ISO 20482:2013 |
| Olsen | esférico, Ø 22,2 mm (7/8 in) | altura do copo no ponto de queda de força | ASTM E643-24 |
| Altura limite do domo (LDH) | hemisférico, Ø 101,6 mm (4 in) | altura do domo na ruptura, perto da deformação plana | literatura (ASME) |
| Abaulamento hidráulico (bulge) | sem punção: pressão de fluido | curva tensão × deformação biaxial, sem atrito | ISO 16808 |
| Swift | cilíndrico de fundo plano | razão limite de estampagem LDR = D0,máx/dp | método de laboratório; orelhamento pela ISO 11531 |
| Fukui | esférico, copo cônico | combinação de estiramento e estampagem | norma JIS |
| Nakazima e Marciniak | hemisférico de 100 mm ou de fundo plano | pontos (ε1, ε2) da curva limite de conformação | ISO 12004-2:2021; ASTM E2218-23 |
Os esquemas abaixo comparam as ferramentas dos três ensaios mais pedidos. No Erichsen e no Olsen, a chapa fica presa pela borda e o punção esférico forma um domo; no Swift, o punção de fundo plano arrasta a chapa para dentro da matriz e forma um copo.
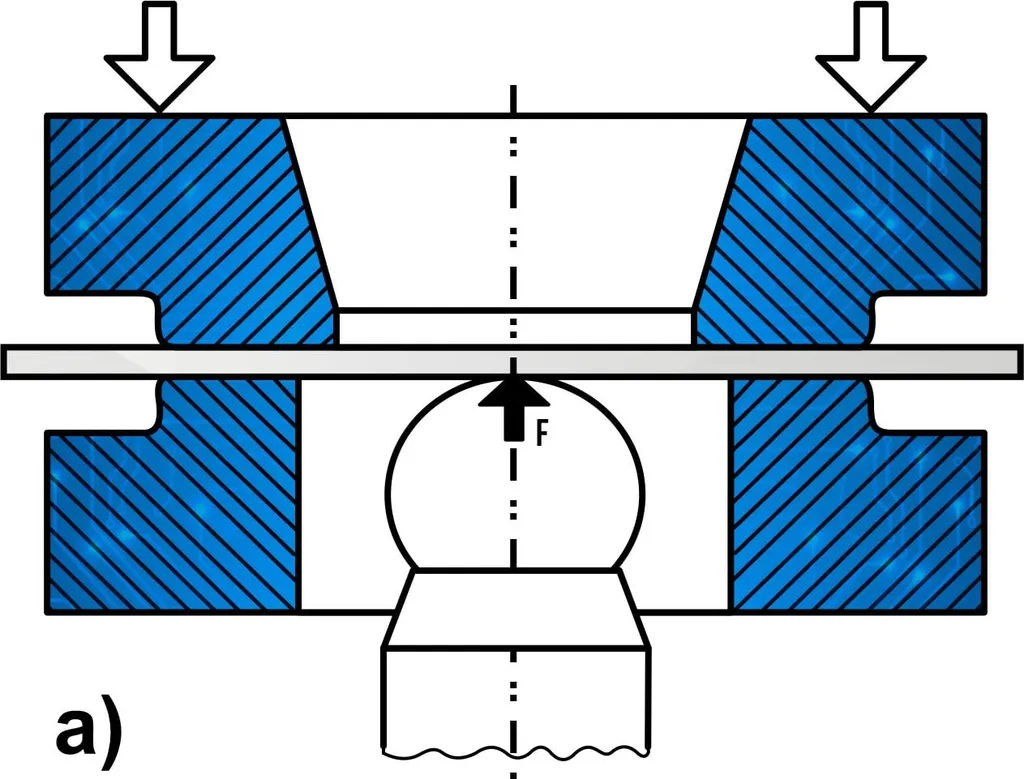
Ensaio Erichsen: chapa presa entre matriz e prensa-chapas, punção esférico de 20 mm
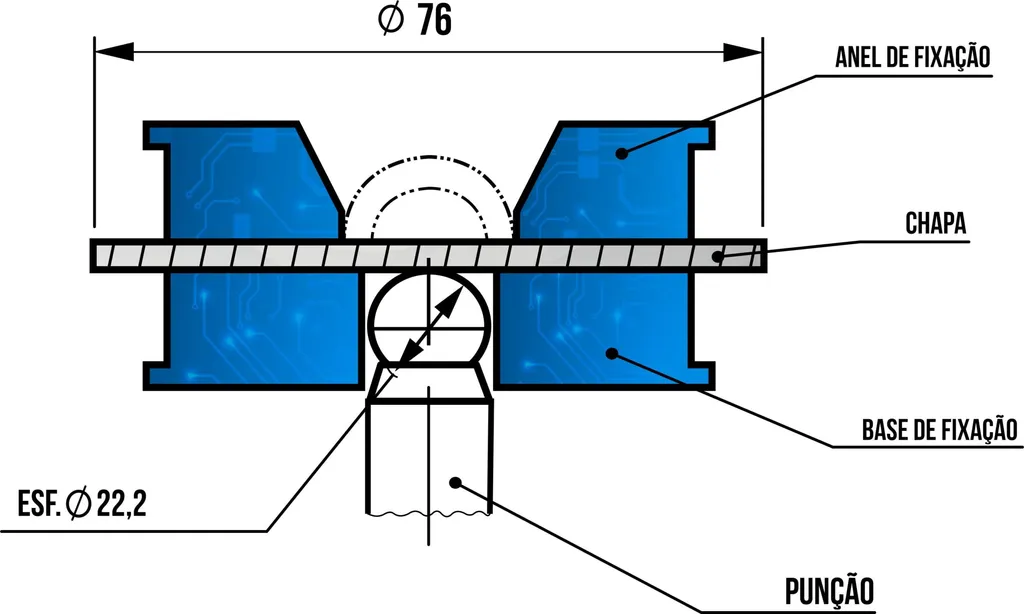
Ensaio Olsen (ASTM E643): punção esférico de 22,2 mm (7/8 in)
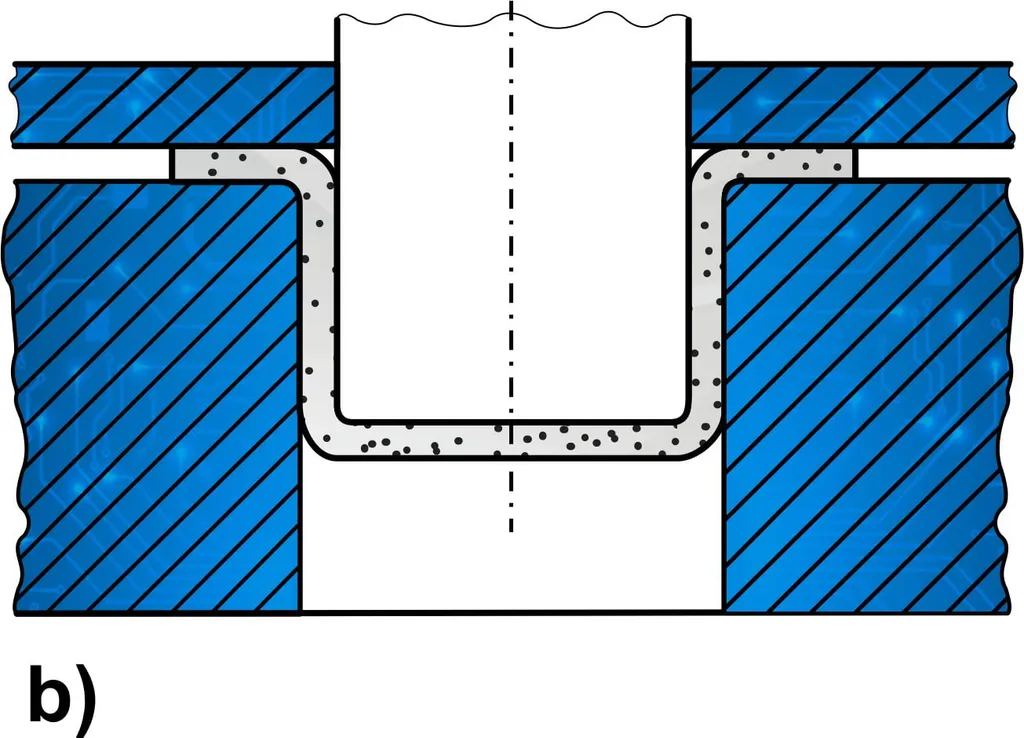
Ensaio Swift: punção de fundo plano estampa um copo cilíndrico
Ensaio Erichsen: como é feito e o índice IE
O ensaio Erichsen é o mais pedido quando se fala em ensaio de embutimento. A sequência é esta:
- Corpo de prova: um pedaço plano da chapa com pelo menos 90 mm de largura, sem trincas, riscos ou rebarbas na região do ensaio. Quadrados de 95 × 95 mm são comuns. Mede-se a espessura com micrômetro antes, porque o resultado depende dela.
- Fixação: a chapa é presa entre a matriz, com furo de 27 mm na ferramenta padrão, e o prensa-chapas, com força da ordem de 10 kN (as apostilas brasileiras antigas falam em 1.000 kgf, que dá 9,8 kN).
- Lubrificação: o punção e a face da chapa em contato com ele são lubrificados conforme a norma, e o lubrificante vai para o relatório.
- Avanço: o punção esférico de 20 mm, temperado e polido, avança entre 5 e 20 mm/min, formando um domo.
- Fim: o ensaio para quando surge uma trinca fina e contínua que atravessa a espessura. Nesse instante, o deslocamento do punção desde o contato é a profundidade h.
- Resultado: IE é a média de pelo menos três ensaios, em milímetros.
Para chapas mais grossas ou tiras mais estreitas que 90 mm, a ISO 20482 prevê ferramentas reduzidas, identificadas por um subscrito no resultado (por exemplo, IE21). Só se comparam índices obtidos com a mesma ferramenta.
Valores típicos do índice Erichsen
Os valores a seguir servem de referência para aços de estampagem. O DC04 é um dos graus de aço laminado a frio para conformação, apresentados na seção sobre os coeficientes r e n.
| Material | Espessura | IE |
|---|---|---|
| Aço DC04 | 0,8 mm | 10,98 mm |
| Aço DC04 | 1,0 mm | 11,46 mm |
| Aços de baixo carbono em geral | varia | 8 a 14 mm (ordem de grandeza) |
A tabela mostra o ponto mais importante na hora de ler um IE: ele cresce com a espessura. Uma chapa de 1,0 mm dá índice maior que a mesma liga com 0,8 mm, sem que o material seja melhor. Especificação de IE mínimo sempre vem acompanhada da espessura.
Ensaio Olsen (ASTM E643)
O ensaio Olsen é a versão americana do ensaio de estiramento com punção esférico, normalizado pela ASTM E643-24 (Ball Punch Deformation of Metallic Sheet Material). O punção tem 22,2 mm (7/8 in) e a matriz tem furo de 25 mm (1 in). O resultado é a altura do copo no ponto em que a força cai, e não no aparecimento visual da trinca.
Por causa do punção diferente e do critério de fim diferente, os resultados Erichsen e Olsen não são convertíveis. Se o cliente especifica um, o ensaio tem de ser o mesmo.
Coeficientes r e n: o ensaio de tração que prevê a estampabilidade
Boa parte da estampabilidade de uma chapa se prevê num ensaio de tração, medindo dois coeficientes. Eles explicam por que uma chapa vai bem no Erichsen e mal na estampagem profunda, e são a base para entender o ensaio Swift e a curva limite de conformação, nas seções seguintes.
Coeficiente de anisotropia r (Lankford)
É a razão entre a deformação plástica verdadeira na largura e na espessura (ASTM E517-24; ISO 10113:2020):
r = εw / εt = ln(w/w0) / ln(t/t0)
Como a espessura de chapa fina é difícil de medir, usa-se a conservação de volume: εt = −(εL + εw). Com r = 1 a chapa é isotrópica; com r > 1 ela resiste ao afinamento e estampa melhor; com r < 1 afina com facilidade. Como r muda com a direção, mede-se a 0°, 45° e 90° da laminação:
- Anisotropia normal média (rm, também escrito r com barra): rm = (r0 + 2r45 + r90) / 4. Prevê a estampagem profunda (LDR).
- Anisotropia planar: Δr = (r0 + r90 − 2r45) / 2. Prevê o orelhamento, a borda ondulada dos copos estampados.
Se r varia com a deformação, informa-se em que deformação foi medido, por exemplo r20. Em aço de baixo carbono costuma-se medir entre 15 % e 20 %. A revisão de 2020 da ISO 10113 passou a exigir a medição da redução de largura ao longo de todo o comprimento útil.
Expoente de encruamento n
É o expoente da lei de Hollomon, σ = K·εn, com tensão e deformação verdadeiras (ASTM E646-16, reaprovada em 2024; ISO 10275:2020). A norma diz que n é útil para estimar a deformação no início da estricção: pelo critério de Considère, a deformação verdadeira uniforme é aproximadamente igual a n. Quanto maior n, mais a chapa distribui a deformação antes de afinar num ponto, o que favorece o estiramento, o índice Erichsen e a altura da curva limite de conformação. Em aço de baixo carbono, o ajuste é feito entre 10 % e 20 % de deformação de engenharia, e o trecho de escoamento descontínuo fica de fora. Veja também encruamento e ductilidade.
Valores de r e n dos aços de estampagem (EN 10130)
A norma europeia EN 10130 classifica os aços laminados a frio para conformação em graus, do DC01 ao DC07, com mínimos de alongamento, r e n. A tabela traz esses mínimos na direção transversal:
| Grau | A80 mín. (%) | r90 mín. | n90 mín. |
|---|---|---|---|
| DC01 | 28 | sem mínimo | sem mínimo |
| DC03 | 34 | 1,3 | sem mínimo |
| DC04 | 38 | 1,6 | 0,18 |
| DC05 | 40 | 1,9 | 0,20 |
| DC06 (livre de intersticiais) | 41 | 2,1 | 0,22 |
| DC07 (livre de intersticiais) | 44 | 2,5 | 0,23 |
Fonte: catálogos de aço laminado a frio pela EN 10130 (voestalpine, ArcelorMittal), direção transversal, para espessura a partir de 0,5 mm. O limite de escoamento cai de 140 a 280 MPa no DC01 para 100 a 150 MPa no DC07. A progressão do DC01 ao DC07 é exatamente a de r e n: quanto mais nobre o grau de estampagem, maiores os dois. No alumínio a história é outra: a liga AA6016 T4 tem n em torno de 0,30, mas rm costuma ficar abaixo de 1, o que explica por que o alumínio estampa menos fundo que um aço livre de intersticiais.
Em resumo, cada coeficiente prevê um modo de conformação:
| Coeficiente | Prevê |
|---|---|
| rm | estampagem profunda (LDR, ensaio Swift) |
| Δr | orelhamento |
| n | estiramento (Erichsen, LDH) e altura da CLC |
Ensaio Swift e a razão limite de estampagem (LDR)
O ensaio Swift avalia a estampagem profunda. Discos de diâmetro crescente são estampados com um punção cilíndrico de fundo plano (na literatura, com frequência de 50 mm) até achar o maior disco que vira um copo sem trincar. O resultado é a razão limite de estampagem:
LDR = D0,máx / dp
onde D0,máx é o maior diâmetro de disco estampado sem ruptura e dp é o diâmetro do punção. Aços de alta resistência e laminados a quente, com anisotropia normal média rm perto de 1, ficam com LDR entre 2,0 e 2,2. Segundo as diretrizes de aços avançados de alta resistência (AHSS Guidelines), o LDR é pouco sensível à resistência e ao valor n: o que o aumenta é rm acima de 1.
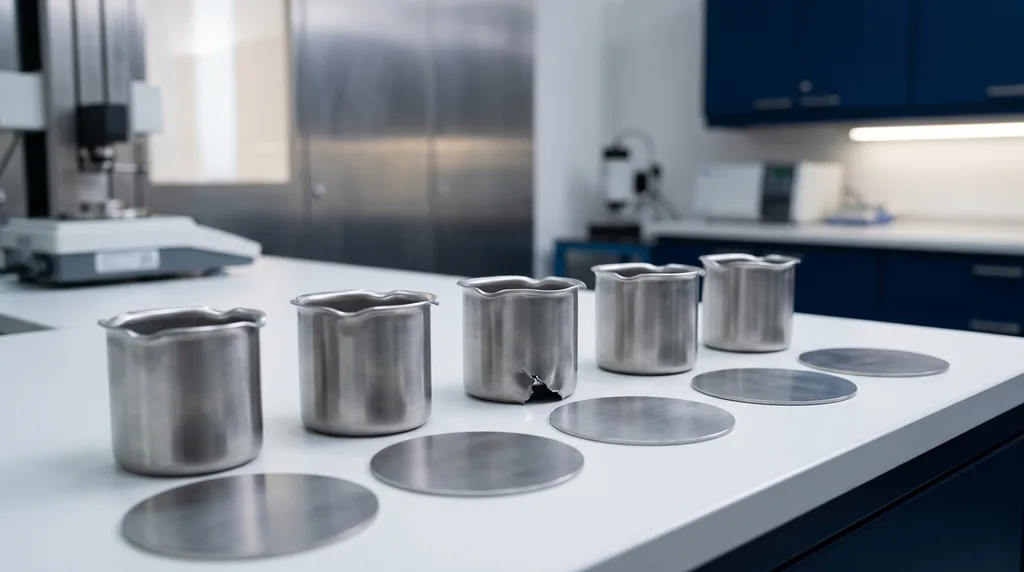
O copo também revela a anisotropia planar Δr: a borda sai ondulada, com "orelhas" em direções ligadas à laminação. É o orelhamento, e o ensaio de orelhamento em copo estampado é normalizado pela ISO 11531. Em latas e copos, Δr próximo de zero é o ideal, porque elimina o recorte das orelhas. Na foto, copos de aço estampados lado a lado, com as ondas na borda bem visíveis.
Curva limite de conformação (CLC): Nakazima e Marciniak
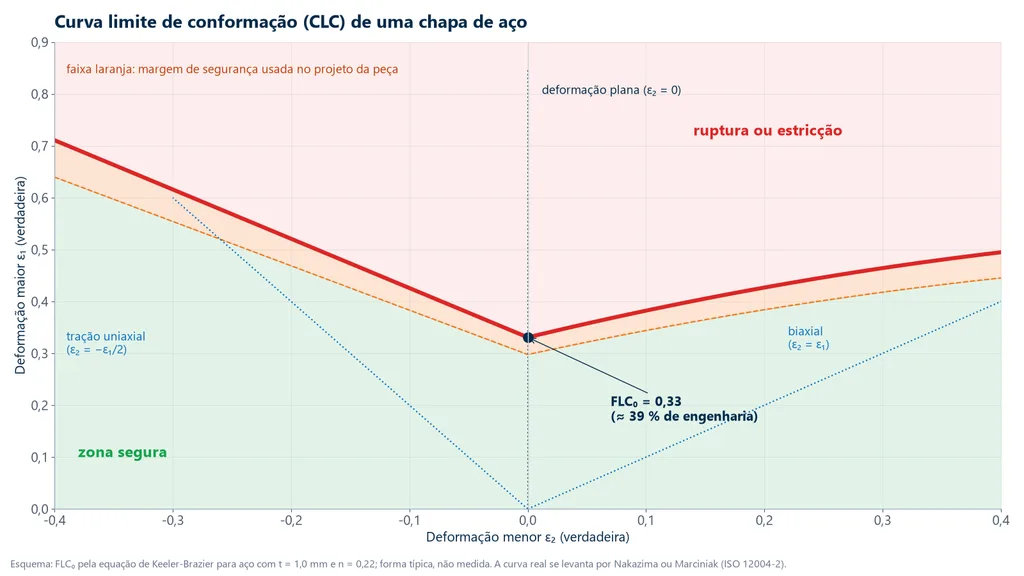
A curva limite de conformação (CLC, em inglês FLC) é o gráfico que mostra a deformação máxima que uma chapa suporta antes da estricção localizada, para cada combinação de deformações. A ASTM E2218-23 a define como a deformação limite que a chapa aguenta em várias condições de estampagem, estiramento e dobra sem desenvolver estricção localizada. O gráfico abaixo mostra a CLC de uma chapa de aço: no eixo vertical, a deformação maior ε1; no horizontal, a deformação menor ε2.
Como ler o gráfico:
- Lado esquerdo (ε2 < 0): tração com compressão lateral, como na tração uniaxial e na estampagem profunda.
- Lado direito (ε2 > 0): tração nas duas direções, como no estiramento biaxial do Erichsen.
- FLC0: o ponto mais baixo da curva, em deformação plana (ε2 = 0). É a condição mais crítica, e é onde muitas peças estampadas rompem.
- Zonas: pontos abaixo da curva são seguros; acima, há estricção ou ruptura. No projeto da peça se trabalha com uma margem abaixo da curva.
Como se levanta a CLC
- Marca-se na chapa uma grade de círculos pequenos (por gravação eletroquímica ou fotogrid) ou um padrão estocástico para medição óptica 3D por correlação de imagens (DIC).
- Estampam-se corpos de prova de larguras diferentes, que geram trajetórias desde a tração uniaxial até o biaxial equilibrado. A ISO 12004-2 pede pelo menos 5 geometrias, com 3 corpos de prova cada.
- No método Nakazima, o punção é hemisférico, de 100 mm; é o mais usado. No método Marciniak, o punção é de fundo plano com uma arruela intermediária, que elimina o atrito e a flexão no centro do corpo de prova.
- Os círculos viram elipses: ε1 = ln(a/d0) e ε2 = ln(b/d0), com a e b os eixos maior e menor e d0 o diâmetro inicial. A ISO 12004-2:2021 avalia a deformação limite pelo perfil de deformações perto da trinca.
A CLC é dado de entrada das simulações de estampagem (AutoForm, PAM-STAMP, LS-DYNA) e a base da análise de grade de círculos em peças reais, que mostra o quanto cada região está perto da falha. Um limite: em estampagens de várias etapas, com mudança de trajetória de deformação, a ASTM E2218 adverte que os limites podem não coincidir com a curva medida.
Para aços, uma estimativa empírica do ponto mais baixo é a equação de Keeler-Brazier:
FLC0 (%) = (23,3 + 14,13·t) · n / 0,21
com t em milímetros e FLC0 em deformação de engenharia. Ela mostra que chapas mais grossas e com n mais alto têm a curva mais alta. A equação vale só para aços.
Exercícios resolvidos de embutimento
Exercício 1: índice Erichsen e LDR. Três ensaios Erichsen numa chapa DC04 de 1,0 mm deram 11,3, 11,5 e 11,6 mm. No ensaio Swift, com punção de 50 mm, o maior disco estampado sem trinca tinha 108 mm.
IE = (11,3 + 11,5 + 11,6) / 3 = 11,47 mm, coerente com os 11,46 mm da literatura para esse aço. LDR = 108 / 50 = 2,16.
Exercício 2: r a partir do ensaio de tração. Corpo de prova a 0° da laminação: L0 = 50,0 mm e w0 = 12,5 mm. Com 20 % de alongamento, Lf = 60,0 mm e wf = 11,2 mm.
εw = ln(11,2/12,5) = −0,1098; εL = ln(60/50) = 0,1823; εt = −(0,1823 − 0,1098) = −0,0725. r0 = 0,1098 / 0,0725 = 1,51.
Exercício 3: r médio e Δr. r0 = 1,80, r45 = 1,50 e r90 = 2,20.
rm = (1,80 + 2 × 1,50 + 2,20) / 4 = 1,75: boa estampagem profunda. Δr = (1,80 + 2,20 − 2 × 1,50) / 2 = +0,50: com Δr positivo, as orelhas aparecem a 0° e 90° da laminação.
Exercício 4: n e K por dois pontos. Na curva verdadeira, ε = 0,10 com σ = 420 MPa e ε = 0,20 com σ = 484 MPa.
n = ln(484/420) / ln(0,20/0,10) = 0,1418 / 0,6931 = 0,205. K = 420 / 0,100,205 = 420 × 1,602 = 673 MPa. Conferindo: 673 × 0,200,205 = 484 MPa. A deformação verdadeira uniforme esperada é cerca de 0,20, ou 22,7 % de alongamento uniforme de engenharia.
Exercício 5: FLC0 de uma chapa de aço. t = 1,0 mm e n = 0,22.
FLC0 = (23,3 + 14,13 × 1,0) × 0,22 / 0,21 = 39,2 %, ou 0,331 em deformação verdadeira. É o ponto marcado no gráfico da curva limite de conformação, na seção anterior.
Erros comuns no ensaio de embutimento
- Comparar IE de espessuras diferentes. O índice cresce com a espessura. Compare sempre na mesma espessura e com a mesma ferramenta.
- Força do prensa-chapas errada. Força baixa deixa o flange escorregar e o ensaio vira estampagem, com IE inflado. Força excessiva rompe a chapa na borda da matriz.
- Lubrificação sem padrão. O atrito no punção muda o ponto de trinca. Use o lubrificante da norma e registre-o no relatório.
- Critério de trinca subjetivo. O fim é a primeira trinca fina e contínua que atravessa a espessura, não a estricção. A diferença entre as duas alturas chega a 8 %.
- Converter Erichsen em Olsen. Punções e critérios diferentes: os números não são convertíveis.
- Usar o IE para prever estampagem profunda. O Erichsen mede estiramento. Estampagem profunda depende de rm.
- Medir r só a 0°. Para rm e Δr é preciso r0, r45 e r90, e a deformação de medição tem de ir no relatório.
- Calcular n com o patamar de escoamento. A ASTM E646 exclui o trecho de escoamento descontínuo.
- Aplicar Keeler-Brazier ao alumínio ou aplicar a CLC a estampagens de várias etapas com trajetória não linear.
- Confundir com embutimento metalográfico. Embutir a amostra em resina é preparação para micrografia, não ensaio de conformação.
- Tratar o embutimento como ensaio de polímeros e cerâmicas. Cerâmica não se estampa a frio. O índice Erichsen, o LDR e a curva limite de conformação são resultados de chapa metálica fina. Em filmes plásticos, o embutimento com punção mede a força e o deslocamento até a ruptura do filme, e não se interpreta como estampabilidade.
Normas do ensaio de embutimento
A tabela reúne as normas citadas ao longo do artigo, com o assunto de cada uma. Normas são revisadas e canceladas: antes de citar uma em especificação ou contrato, confira a edição vigente.
| Norma | Assunto |
|---|---|
| ISO 20482:2013 | ensaio Erichsen em chapas e tiras de 0,1 a 2 mm (substituiu a ISO 8490) |
| ABNT NBR 5902 | índice de embutimento pelo método Erichsen modificado: cancelada em outubro de 2011 |
| ABNT NBR 16281:2014 | Erichsen modificado, mesmo título da NBR 5902, espessuras de 0,3 a 5,0 mm; vigente, confirmada em 2023 |
| ASTM E643-24 | ensaio Olsen (ball punch deformation) |
| ISO 12004-2:2021 | curva limite de conformação em laboratório (Nakazima e Marciniak) |
| ASTM E2218-23 | curva limite de conformação |
| ASTM E517-24 e ISO 10113:2020 | coeficiente de anisotropia r |
| ASTM E646-16 (2024) e ISO 10275:2020 | expoente de encruamento n |
| ISO 11531 | ensaio de orelhamento em copo estampado |
| ISO 16808 | abaulamento hidráulico (bulge) biaxial |
| EN 10130 | aços laminados a frio para conformação, graus DC01 a DC07 com r e n mínimos |
Máquina para ensaio de embutimento
O ensaio Erichsen é feito em embutidores dedicados ou numa máquina universal de ensaios com um dispositivo de embutimento: punção esférico, matriz e prensa-chapas no lugar das garras. Na máquina universal, a célula de carga registra a força e o deslocamento da travessa dá a profundidade h. A queda de força ajuda a localizar a trinca, mas a norma pede trinca visível e contínua, então a observação direta ou uma câmera completa o ensaio. Um trabalho do IFRS (2024) fez o Erichsen modificado em folha de flandres de 0,36 mm numa máquina universal, a 0,08 mm/s. O painel abaixo mostra a máquina universal e a função de cada parte no ensaio de embutimento.
A máquina universal no ensaio de embutimento
A linha M2 tem modelos de coluna simples, de 200 N a 10 kN, e de coluna dupla, de 5 kN a 1.000 kN. Cada parte da máquina tem uma função no ensaio:
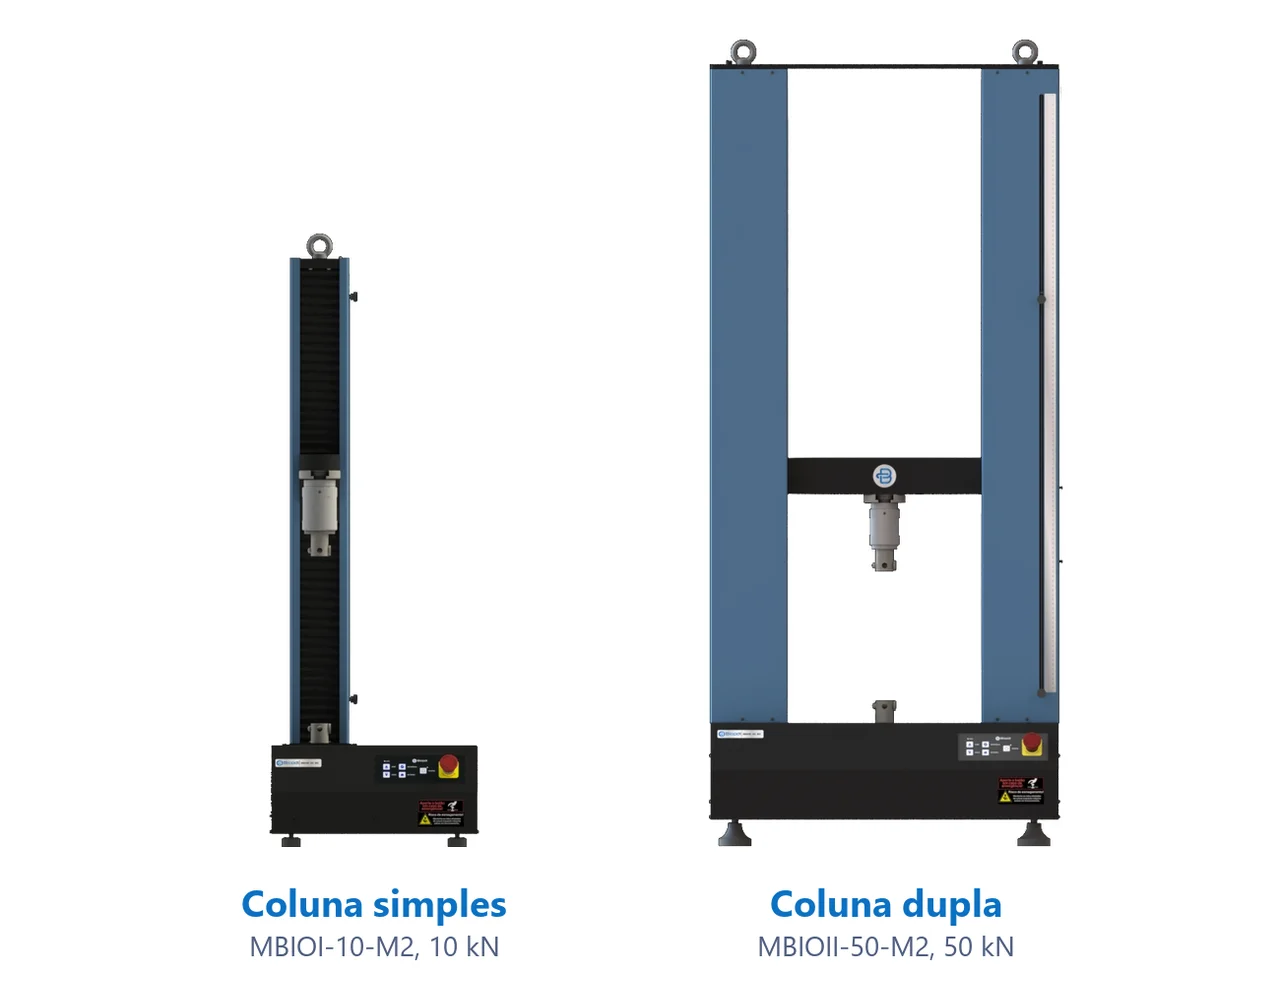
- Travessa móvel avança o punção de 5 a 20 mm/min
- Célula de carga mede a força; a queda indica a trinca
- Dispositivo punção esférico, matriz e prensa-chapas
- Profundidade pelo deslocamento: índice Erichsen
- Software BioLab força × profundidade
- Painel e emergência para o ensaio na trinca
A linha de máquinas universais da Biopdi faz embutimento trocando garras por dispositivo, e a Biopdi executa ensaios sob demanda de embutimento em chapas de aço e em filmes plásticos. Para chapas metálicas, a faixa de 5 a 50 kN é o ponto de partida, e a capacidade certa depende da espessura, do material e do dispositivo; para filmes, a de 200 N a 1 kN. A mesma máquina faz o ensaio de tração que dá r e n, e o software calcula os dois a partir da curva. Para dispositivos fora do padrão, veja os projetos especiais ou peça um orçamento.
Outros ensaios e referências técnicas
Ensaios realizados na máquina universal Biopdi
Referências técnicas relacionadas
Ensaios mecânicos: o que são, tipos, o que cada um mede e normas
Ensaios mecânicos aplicam um esforço controlado a um corpo de prova e medem a resposta do material. Veja os tipos (destrutivos, não destrutivos, estáticos e dinâmicos), o que cada ensaio mede, as normas e a máquina de cada um.
Ensaio de dureza Rockwell: como funciona, escalas HRC e HRB e norma ISO 6508-1
O ensaio de dureza Rockwell converte a profundidade permanente da impressão em HR = N − h/S. Veja escalas HRC e HRBW, ISO 6508-1:2023 e o que a dureza não mede.
Ensaio de dureza: tipos, como é feito e normas (Brinell, Rockwell, Vickers e Shore)
O ensaio de dureza pressiona um penetrador normalizado contra a peça, com força e tempo controlados, e mede a impressão ou a profundidade. Veja os tipos, o passo a passo de cada método, espessura e distâncias mínimas, verificação do durômetro e normas.
Perguntas frequentes
O que é embutimento?
No ensaio mecânico, é deformar uma chapa presa com um punção até ela trincar, para medir a estampabilidade. Em metalografia, a mesma palavra designa embutir a amostra em resina antes do polimento.
Para que serve o ensaio de embutimento?
Para avaliar se uma chapa metálica aguenta estampagem e conformação a frio: no recebimento de bobinas, na comparação de lotes e fornecedores e no desenvolvimento de peças estampadas.
Como é feito o ensaio Erichsen?
A chapa é presa com cerca de 10 kN entre a matriz e o prensa-chapas, e um punção esférico de 20 mm avança de 5 a 20 mm/min até a primeira trinca contínua. A profundidade atingida é o índice Erichsen.
O que é o índice Erichsen (IE)?
É a profundidade do domo, em milímetros, no aparecimento da primeira trinca, calculada como a média de no mínimo três ensaios (ISO 20482). Um aço DC04 de 1,0 mm dá cerca de 11,5 mm.
Qual a diferença entre o ensaio Erichsen e o Olsen?
O Erichsen usa punção de 20 mm e para na trinca; o Olsen (ASTM E643) usa punção de 22,2 mm e mede a altura no ponto de queda de força. Os resultados não são convertíveis.
O que é o ensaio Swift?
É um ensaio de estampagem profunda em que discos de diâmetro crescente viram copos cilíndricos. O maior disco que estampa sem trincar, dividido pelo diâmetro do punção, é a razão limite de estampagem (LDR).
O que é a curva limite de conformação?
É o gráfico da deformação maior contra a deformação menor que marca o limite antes da estricção localizada. Abaixo da curva a peça é segura; acima, rompe. Levanta-se pelos métodos Nakazima ou Marciniak (ISO 12004-2).
Erichsen e Nakazima são tipos de quê?
São ensaios de estampabilidade, ou conformabilidade, de chapas metálicas. O Erichsen dá um número único; o Nakazima dá os pontos da curva limite de conformação.
O que é o coeficiente de anisotropia r?
É a razão entre as deformações verdadeiras na largura e na espessura de um corpo de prova de tração. Com r maior que 1, a chapa resiste ao afinamento e estampa mais fundo.
O que o expoente n indica na estampagem?
A capacidade de encruar e distribuir a deformação. Na tração, n é aproximadamente a deformação verdadeira uniforme, e n alto favorece o estiramento e eleva a curva limite de conformação.
A NBR 5902 ainda vale?
Não. A ABNT NBR 5902 foi cancelada em outubro de 2011. A referência internacional do ensaio Erichsen é a ISO 20482:2013, e a ABNT NBR 16281:2014, vigente e confirmada em 2023, trata do método Erichsen modificado em chapas de 0,3 a 5,0 mm.
Dá para fazer o ensaio de embutimento em máquina universal?
Sim, com um dispositivo de punção esférico, matriz e prensa-chapas. A máquina registra força e deslocamento, e a trinca é confirmada visualmente, como pede a norma.