
O ensaio de dureza Rockwell mede a resistência de um metal à penetração pela profundidade permanente h que um penetrador de diamante ou de esfera deixa depois da carga total de 60, 100 ou 150 kgf, e a converte em número por HR = N − h/S: quanto mais rasa a impressão, mais duro o material. Na escala C, a dos aços temperados, N = 100 e S = 0,002 mm, de modo que uma profundidade permanente de 0,082 mm dá 100 − 41 = 59 HRC. O método é definido pela ISO 6508-1:2023, adotada no Brasil como ABNT NBR ISO 6508-1:2025, e pela ASTM E18-25.
O teste de dureza Rockwell é rápido, o durômetro dá o resultado direto no mostrador e a marca é pequena, por isso domina o controle de tratamento térmico e a inspeção de recebimento. Mas ele mede uma variável só: a resistência da superfície à penetração localizada. Escoamento, alongamento, módulo de elasticidade e tenacidade ficam de fora, e é por isso que, para aprovar um material, a dureza é complementada pelos ensaios da máquina universal e pelo impacto, como mostra a seção própria mais abaixo. A comparação entre todos os métodos de dureza (Brinell, Vickers, Shore, portáteis) está no artigo ensaio de dureza; aqui o assunto é o método Rockwell a fundo.
Como funciona o ensaio Rockwell: pré-carga, força total e profundidade permanente
O ensaio aplica a força em dois níveis. Primeiro vem a pré-carga F0, de 98,07 N (10 kgf) nas escalas regulares ou 29,42 N (3 kgf) nas superficiais. Ela assenta o penetrador, atravessa a rugosidade fina, a película de óxido e as folgas do suporte, e define o plano de referência: o aparelho zera a medida de profundidade nesse ponto. Tudo o que acontece acima dele, inclusive as irregularidades da superfície, fica fora da leitura.
Em seguida aplica-se a força adicional F1, que muitos textos chamam de carga principal (os valores de 60, 100 e 150 kgf citados para ela são, na verdade, os da força total). A soma F = F0 + F1 é a força total da escala: 1.471 N (150 kgf) na HRC, por exemplo. Sob a força total o penetrador atinge a profundidade máxima, com uma parcela de deformação elástica e outra plástica. Depois retira-se F1 e volta-se à pré-carga. A parte elástica se recupera (o material "devolve" parte do afundamento, como explicado em deformação elástica), e o que fica é a deformação plástica: a profundidade permanente h, medida a partir do plano de referência e ainda sob F0.
A dureza é calculada pela fórmula geral da ISO 6508-1:
HR = N − h/S
- N é o fundo de escala: 100 nas escalas regulares com diamante (A, C, D) e em todas as superficiais; 130 nas escalas regulares com esfera (B, E, F, G, H, K).
- S é a profundidade que corresponde a uma unidade Rockwell: 0,002 mm nas escalas regulares e 0,001 mm nas superficiais.
- h é a profundidade permanente, em milímetros. A inversa, h = S × (N − HR), é a que se usa para conferir espessura mínima, como se verá adiante.
A subtração faz a escala "andar ao contrário" da profundidade: impressão funda dá número pequeno, impressão rasa dá número grande, e assim um material mais duro recebe um número maior, como nas demais escalas de dureza. O N = 130 das escalas com esfera existe porque a esfera, em material macio, penetra mais que 0,200 mm; com N = 100 essas leituras seriam negativas. O gráfico abaixo mostra as três retas e três leituras típicas: 60 HRC, 75 HRBW e 90 HR15N correspondem a profundidades de 0,080, 0,110 e 0,010 mm, e por isso números iguais em escalas diferentes não querem dizer a mesma coisa.
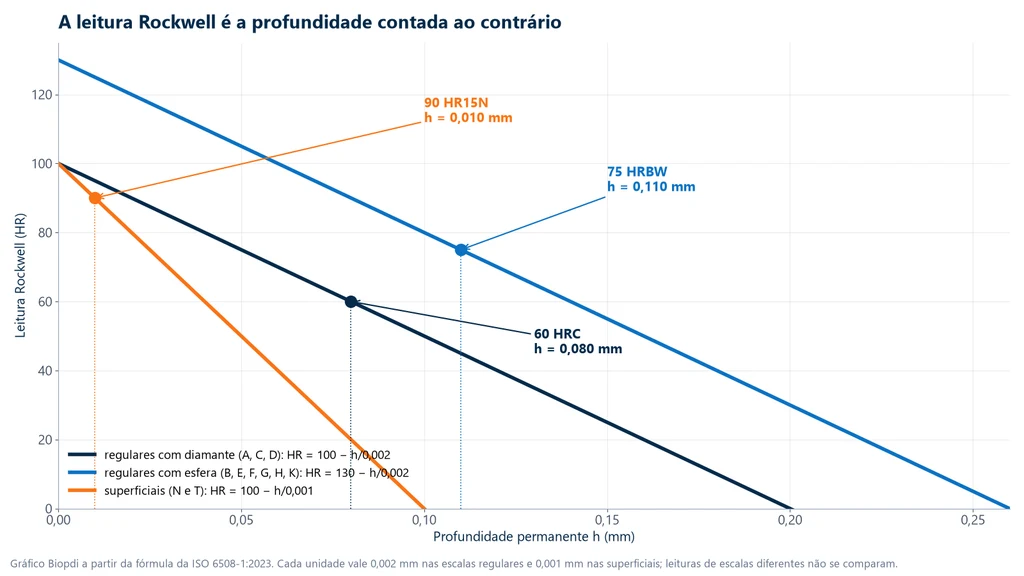
O ciclo completo, com a força e a profundidade em função do tempo, está desenhado no artigo ensaio de dureza. O que importa aqui é a consequência da fórmula: na escala C, cada ponto de HRC vale 2 µm de profundidade, e nas superficiais, 1 µm.
Vantagens e limitações do método Rockwell
A vantagem central do Rockwell é medir profundidade, e não o tamanho da impressão. Brinell, Vickers e Knoop medem a impressão ao microscópio, depois de retirar a força; o Rockwell é o único método normalizado de bancada que lê a profundidade, com um sensor de deslocamento no próprio durômetro. Daí vêm as vantagens práticas:
- Leitura direta, sem medição óptica, e pouca dependência do operador.
- Ciclo curto, de menos de 20 s, que permite medir lotes grandes na linha de produção.
- Durômetro mais simples, sem o sistema óptico de medição dos métodos Brinell e Vickers.
- Preparo leve: nas escalas regulares, em geral basta uma superfície limpa e lisa, sem embutimento nem polimento metalográfico.
- Marca pequena: a peça costuma seguir em uso, e por isso o Rockwell é tratado como ensaio quase não destrutivo, como discutido em ensaios destrutivos e não destrutivos.
O preço é a sensibilidade. Como 1 HRC equivale a 2 µm, qualquer movimento que não seja a penetração entra na leitura: uma partícula entre a peça e a mesa, uma mesa que flete, uma peça que gira no apoio, vibração do piso. Esses deslocamentos somam profundidade e, portanto, baixam o número. A pré-carga elimina as folgas presentes no início do ensaio, mas não as que aparecem durante a aplicação de F1. Por isso o Rockwell exige apoio rígido e limpo, mais do que os métodos ópticos.
Há outras três limitações. As escalas não se relacionam entre si por fórmula, então uma leitura HRC não se compara a uma HRBW sem tabela de conversão. Um penetrador de diamante lascado ou gasto altera a leitura sem que o operador perceba, e por isso só se usam penetradores certificados. E, no topo da escala C, a profundidade fica tão pequena que materiais muito duros se diferenciam pouco; para metal duro e camadas finas, a escala A, as superficiais ou o Vickers discriminam melhor.
Na indústria, o Rockwell é o ensaio do controle de têmpera e revenimento, da inspeção de recebimento, da comparação entre fornecedores e da análise de falhas. É também o método de leitura do ensaio Jominy de temperabilidade, em que se mede HRC ao longo de uma barra temperada por uma das pontas.
Penetradores e escalas Rockwell
Cada escala Rockwell é uma combinação fixa de penetrador e força total, identificada por uma letra (escalas regulares) ou por um número e uma letra (superficiais). Não existe "a dureza Rockwell" de um material sem a escala, assim como não existe uma medida de comprimento sem a unidade.
Os penetradores
A ISO 6508-1:2023 admite dois tipos de penetrador:
- Diamante esferocônico: cone de diamante com ângulo de 120° entre as geratrizes e ponta arredondada com raio de 0,2 mm. É usado em material duro, porque não se deforma. Cada penetrador é certificado para escalas regulares, superficiais ou ambas.
- Esfera de metal duro (carboneto de tungstênio) de 1,5875 mm (1/16") ou 3,175 mm (1/8"). É usada em material macio, em que o cone afundaria demais. A letra W no símbolo, como em HRBW, indica a esfera de metal duro.
A esfera de aço, que aparece em material didático antigo, saiu do método geral: hoje ela só é admitida no ensaio especial de chapa muito fina, HR30TSm e HR15TSm, descrito num anexo da norma. A ASTM E18 tem ainda escalas com esferas de 6,350 e 12,70 mm (L, M, P, R, S e V), para materiais muito macios, que a ISO aceita por acordo entre as partes. Combinando os 5 penetradores (diamante e esferas de 1/16", 1/8", 1/4" e 1/2") com as 6 forças totais (15, 30, 45, 60, 100 e 150 kgf), a ASTM E18 chega a 30 escalas.
Escalas regulares
Nas escalas regulares a pré-carga é sempre 98,07 N. A tabela traz as nove escalas da ISO 6508-1, com a força total, a faixa em que o resultado é válido e o uso típico. Fora da faixa de aplicação, o resultado não é aceito: o certo é mudar de escala.
| Escala | Penetrador | Força total | Faixa e uso típico |
|---|---|---|---|
| HRA | Diamante (N = 100) | 588,4 N (60 kgf) | 20 a 95 HRA; metal duro, aço fino, camada cementada rasa |
| HRBW | Esfera de 1,5875 mm (N = 130) | 980,7 N (100 kgf) | 10 a 100 HRBW; ligas de cobre, aço doce, ligas de alumínio |
| HRC | Diamante (N = 100) | 1.471 N (150 kgf) | 20 a 70 HRC; aço temperado, ferro fundido duro, titânio |
| HRD | Diamante (N = 100) | 980,7 N (100 kgf) | 40 a 77 HRD; aço fino, camada cementada média |
| HREW | Esfera de 3,175 mm (N = 130) | 980,7 N (100 kgf) | 70 a 100 HREW; ferro fundido, ligas de alumínio e magnésio |
| HRFW | Esfera de 1,5875 mm (N = 130) | 588,4 N (60 kgf) | 60 a 100 HRFW; cobre recozido, chapa fina macia |
| HRGW | Esfera de 1,5875 mm (N = 130) | 1.471 N (150 kgf) | 30 a 94 HRGW; bronze fosforoso, cobre-berílio, ferro maleável |
| HRHW | Esfera de 3,175 mm (N = 130) | 588,4 N (60 kgf) | 80 a 100 HRHW; alumínio, zinco, chumbo |
| HRKW | Esfera de 3,175 mm (N = 130) | 1.471 N (150 kgf) | 40 a 100 HRKW; metais de mancal e outros muito macios |
As faixas têm razão física. Abaixo de 20 HRC, o cone afunda tanto que a geometria da ponta deixa de controlar a impressão e a escala perde resolução; a norma manda passar para HRBW. Acima de 100 HRBW, a esfera quase não penetra e começa a se achatar; passa-se para HRC. As escalas HRC e HRBW cobrem a maior parte dos aços; as demais existem para materiais e espessuras que essas duas não atendem.
Escalas superficiais N e T
As escalas superficiais usam pré-carga de 29,42 N, forças totais de 147,1, 294,2 ou 441,3 N (15, 30 ou 45 kgf) e S = 0,001 mm. O número da escala é a força total em kgf; a letra indica o penetrador: N para o diamante, T para a esfera de 1,5875 mm. Com forças menores, a impressão é rasa e serve para chapas finas, peças pequenas e camadas endurecidas pouco profundas.
| Escala | Penetrador | Força total | Faixa de aplicação |
|---|---|---|---|
| HR15N | Diamante | 147,1 N (15 kgf) | 70 a 94 HR15N |
| HR30N | Diamante | 294,2 N (30 kgf) | 42 a 86 HR30N |
| HR45N | Diamante | 441,3 N (45 kgf) | 20 a 77 HR45N |
| HR15TW | Esfera de 1,5875 mm | 147,1 N (15 kgf) | 67 a 93 HR15TW |
| HR30TW | Esfera de 1,5875 mm | 294,2 N (30 kgf) | 29 a 82 HR30TW |
| HR45TW | Esfera de 1,5875 mm | 441,3 N (45 kgf) | 10 a 72 HR45TW |
Na escala N, o uso típico é a camada cementada ou nitretada fina e o aço temperado em chapa; na T, a chapa fina de aço baixo carbono, latão ou alumínio.
Como se escreve o resultado
A notação é o valor, seguido de HR, da letra ou do código da escala e do W quando o penetrador é esfera de metal duro: 59 HRC, 75 HRBW, 77 HR30N, 70 HR30TW. Quando a força total precisa ficar aplicada mais tempo que o normal, porque o material continua afundando, o tempo entra na notação, como em 65 HRFW/10 s. Em peça convexa, a correção de curvatura aplicada é informada junto.
Como escolher a escala Rockwell
A escala Rockwell se escolhe por três critérios, nesta ordem: a dureza esperada, a espessura da peça e a faixa de aplicação da escala. Cada critério vira uma pergunta:
- Qual a dureza esperada? Material duro (aço temperado, ferro fundido branco, metal duro) pede diamante; material macio (aço recozido, latão, alumínio) pede esfera.
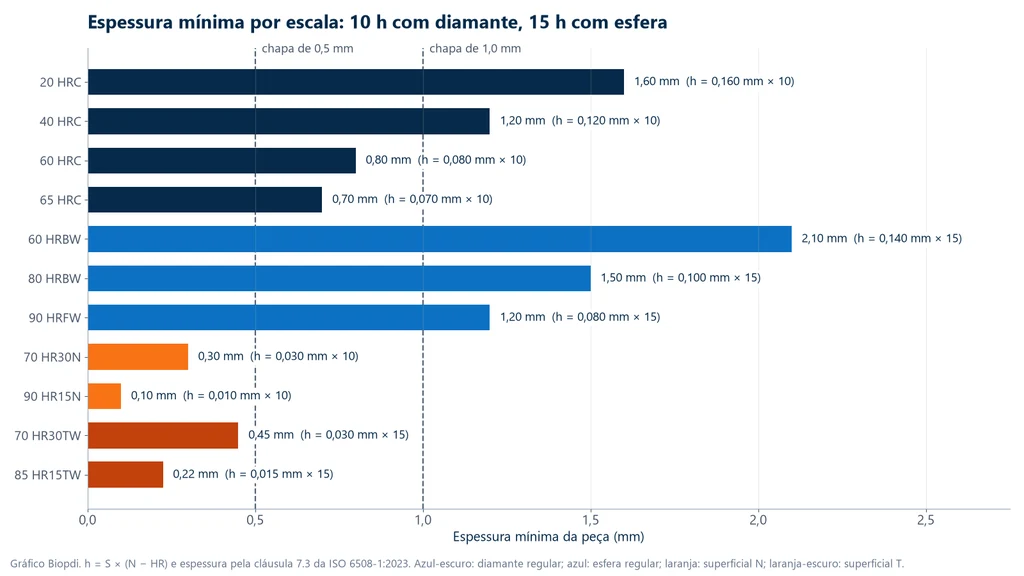
- Qual a espessura da peça, ou da camada que interessa? A peça precisa ter pelo menos 10 vezes a profundidade permanente com diamante e 15 vezes com esfera. Se não tiver, desce-se para uma força menor ou para uma escala superficial.
- A leitura cai dentro da faixa de aplicação? Se não cair, troca-se de escala, mesmo que a espessura permita.
O fator maior para a esfera tem explicação geométrica: para a mesma profundidade, a calota de uma esfera é mais larga que a do cone e deforma um volume maior de material embaixo dela. Como a profundidade depende da leitura, a espessura mínima também depende: num mesmo aço, quanto mais macio, mais espessa a peça precisa ser. O gráfico abaixo calcula essa espessura para leituras comuns em várias escalas, com h = S × (N − HR), e marca chapas de 0,5 e 1,0 mm. Ele mostra que uma chapa de 1,0 mm não admite HRC abaixo de 50, nem nenhuma leitura usual em HRBW, mas admite com folga as escalas superficiais.
Na prática, a especificação do desenho costuma já fixar a escala: um eixo "55 a 60 HRC" se confere em HRC. Quando ela não fixa, a tabela resume a escolha usual por tipo de peça:
| Peça | Escala usual | Por quê |
|---|---|---|
| Eixo de aço temperado e revenido, cerca de 55 HRC | HRC, com bloco em V e correção de curvatura | Diamante para material duro; superfície convexa exige correção |
| Peça de aço recozido ou laminado | HRBW | Material macio, dentro de 10 a 100 HRBW |
| Bucha de latão recozido | HRBW ou HRFW | Esfera; a F, de força menor, para material muito macio ou fino |
| Chapa de aço baixo carbono de 0,6 mm | HR30TW ou HR15TW | Chapa fina e macia: superficial com esfera |
| Camada nitretada rasa | HR15N, ou Vickers de baixa força | Força baixa limita a penetração à camada |
| Ferro fundido cinzento | HREW, mas de preferência Brinell | Estrutura heterogênea pede impressão grande |
O caso da camada merece cuidado: uma leitura HRC numa peça cementada mistura a camada e o núcleo, porque a deformação embaixo da impressão alcança várias vezes h. Para conhecer a dureza ao longo da profundidade, o caminho é o perfil de microdureza numa seção polida, descrito no artigo sobre cementação.
Procedimento pela ISO 6508-1:2023 e pela ASTM E18-25
Um ensaio Rockwell válido, pela ISO 6508-1:2023 e pela ASTM E18-25, exige superfície limpa, apoio rígido e perpendicular, ciclo de forças com tempos definidos, espessura e espaçamento mínimos e durômetro verificado no dia. O passo a passo resumido está no artigo ensaio de dureza; aqui cada requisito vem com o motivo, porque é o motivo que permite reconhecer um ensaio feito fora da norma. A ISO 6508-1 e a ASTM E18 descrevem o mesmo ensaio, com diferenças de detalhe em tempos e tolerâncias; quando o cliente ou a especificação não indicam, o laboratório declara qual norma seguiu.
Superfície e apoio
A superfície deve ser lisa, plana, sem carepa, sem corpo estranho e sem lubrificante. A exceção são metais reativos como o titânio, em que se pode usar um lubrificante, como querosene, desde que relatado. O preparo não pode aquecer nem encruar a superfície: um esmerilhamento a seco revene a camada de um aço temperado e baixa a leitura; um desbaste grosseiro encrua e sobe. Camada descarbonetada é removida antes, salvo quando ela é o objeto do ensaio.
A peça fica num suporte rígido, com a superfície perpendicular ao eixo do penetrador. Peça cilíndrica vai num bloco em V ou entre cilindros duplos, com dureza de pelo menos 60 HRC, para que o apoio não afunde junto. O ensaio é feito entre 10 °C e 35 °C; fora disso, a temperatura vai para o relatório.
O acabamento exigido depende da força. As escalas regulares toleram uma superfície retificada; nas superficiais de 15 kgf, em que cada ponto vale 1 µm, recomenda-se superfície polida ou lapidada, preparada sem encruar. Para peças que não assentam bem, há apoios específicos: o apoio de ponto, com uma pequena área plana elevada, para peças pequenas ou de fundo irregular, e o apoio de ponto de diamante, para chapa fina nas escalas 15T e 30T, nunca usado com penetrador de diamante. A perpendicularidade também pesa: segundo a Buehler, fabricante de durômetros, 1° de inclinação entre a superfície e o eixo do penetrador pode alterar a leitura HRC em cerca de 5 %.
Ciclo de forças e tempos
A pré-carga é aplicada sem choque, em até 2 s, e mantida por 3 s (de 1 a 4 s). A força adicional é aplicada em 1 a 8 s nas escalas regulares e em até 4 s nas superficiais. A força total fica 5 s (de 2 a 6 s), e a leitura é feita 4 s (de 1 a 5 s) depois de retirar F1, ainda sob a pré-carga.
Os tempos existem porque o metal continua escoando enquanto a força age. Uma força total mantida por mais tempo deixa a impressão mais funda e a leitura mais baixa; uma aplicação rápida demais, com impacto, também aprofunda. Em materiais que escoam bastante sob carga, como ligas macias, a diferença entre um ciclo curto e um longo pode passar de um ponto na escala, e é por isso que o tempo fora do padrão precisa constar da notação.
Espessura e distâncias
A espessura mínima é de 10 vezes h para o diamante e 15 vezes h para a esfera, salvo se ficar demonstrado que uma peça mais fina dá o mesmo resultado; os gráficos do Anexo B da norma trazem os valores. Depois do ensaio, não pode aparecer marca no verso. Uma peça fina demais deixa a mesa sustentar a impressão, e a leitura sai alta: é o chamado efeito bigorna.
Entre os centros de duas impressões, a distância mínima é de 3 diâmetros da impressão; do centro até a borda, 2,5 diâmetros (ISO 6508-1:2023, cláusula 8.13). Perto da borda falta material para conter a deformação, e a leitura cai. Perto de outra impressão, o penetrador encontra a zona que a primeira encruou, e a leitura sobe. Edições antigas e material didático falam em 4 diâmetros entre centros; a regra da edição vigente é 3.
Superfícies curvas
Numa superfície convexa, como a de um eixo, há menos material lateral para sustentar o penetrador, a impressão afunda mais e a leitura sai menor que a de uma superfície plana do mesmo material. A norma traz tabelas de correção para cilindros (Anexo C) e para esferas (Anexo D), em função do diâmetro e da leitura; a correção é somada ao valor lido e informada no relatório. Correções maiores que 3 pontos nas escalas A, C e D, ou que 5 pontos nas B, F e G, não são aceitas: o diâmetro é pequeno demais para aquela escala. Superfície côncava só se ensaia por acordo, sem tabela.
Verificação do durômetro
A verificação diária é feita antes do primeiro ensaio do dia, em cada escala que será usada, com um bloco padrão: um bloco de aço ou de outro metal, homogêneo, com dureza certificada. Se a leitura sair fora da tolerância do certificado, o aparelho não é usado até a causa ser achada. Depois de trocar o penetrador ou o suporte, fazem-se pelo menos dois ensaios que são descartados, para assentar as peças, e a verificação diária é repetida.
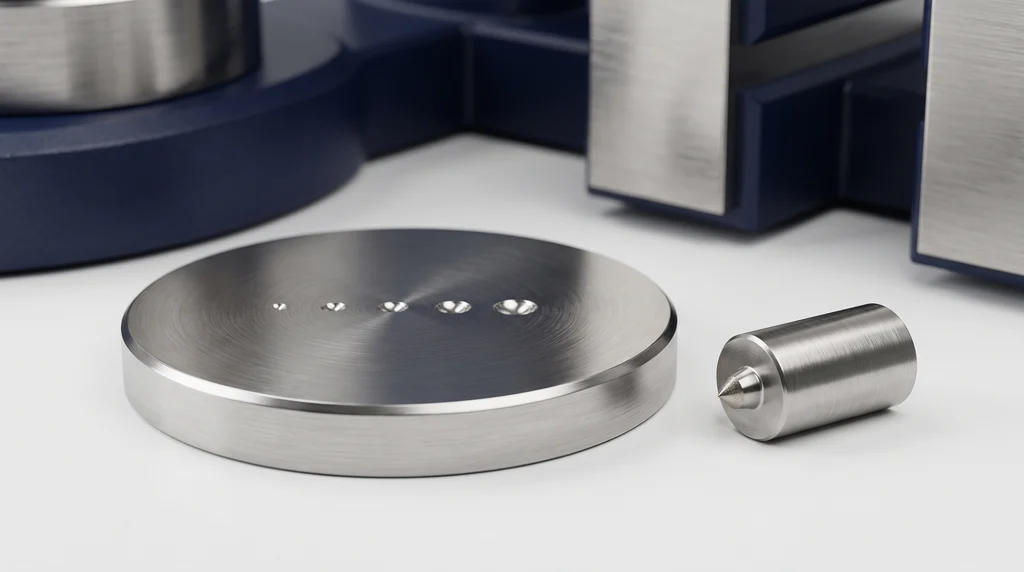
Na foto, um bloco padrão de dureza com uma fileira de impressões e, ao lado, o penetrador cônico: as impressões do Rockwell são pequenas, porque o método lê a profundidade, e o bloco padrão serve para verificar se o durômetro indica o valor certo.
Além da diária, há a verificação indireta, com blocos de várias faixas, e a direta, que calibra força, penetrador, sistema de medição de profundidade e ciclo. As duas seguem a ISO 6508-2:2023; a calibração dos blocos padrão segue a ISO 6508-3:2023. Na prática, a verificação indireta por laboratório acreditado costuma ser feita uma vez por ano, ou com mais frequência sob uso intenso, segundo a Buehler. Os durômetros portáteis que fazem Rockwell por penetração têm norma própria, a ASTM E110.
O relatório
O relatório traz a norma, com a edição; a identificação da peça e da superfície ensaiada, inclusive o diâmetro, se for curva; o resultado na notação completa; as leituras individuais; as correções aplicadas; a temperatura, se fora de 10 °C a 35 °C; e qualquer ocorrência que possa ter afetado o resultado. O número de leituras por peça vem da especificação; na falta dela, o usual é pelo menos três, com média e dispersão.
Exercícios resolvidos
Os três exercícios usam a fórmula HR = N − h/S e a sua inversa, h = S × (N − HR), para decidir se um ensaio é válido. As contas estão completas para serem refeitas.
1. Dureza de um eixo e posição das impressões. Num eixo de aço temperado de 30 mm de diâmetro, o durômetro registrou, na escala C, uma profundidade permanente h = 0,082 mm. A escala C tem N = 100 e S = 0,002 mm, então h/S = 0,082 / 0,002 = 41 e HRC = 100 − 41 = 59 HRC, dentro da faixa de 20 a 70 HRC. A espessura mínima seria 10 × 0,082 = 0,82 mm, irrelevante num eixo maciço. Como a superfície é convexa, a leitura é corrigida pela tabela do Anexo C para cilindros de 30 mm, e o valor da correção vai ao relatório. Se o diâmetro de cada impressão, medido ao microscópio, for 0,60 mm, a próxima impressão fica a pelo menos 3 × 0,60 = 1,80 mm de centro a centro, e nenhuma pode ficar a menos de 2,5 × 0,60 = 1,50 mm de uma borda, como a de um rebaixo ou de um furo.
2. Que leitura valida o ensaio numa chapa de latão de 1,0 mm? Com esfera, a espessura precisa ser pelo menos 15 h, então h máximo = 1,0 / 15 = 0,0667 mm. Nas escalas regulares com esfera (N = 130, S = 0,002 mm), isso exige leitura de pelo menos 130 − 0,0667/0,002 = 130 − 33,3 = 96,7, em HRBW ou em HRFW. Um latão que leia 75 HRBW teve h = 0,002 × (130 − 75) = 0,110 mm e exigiria 15 × 0,110 = 1,65 mm de chapa: o ensaio não vale. Nas superficiais com esfera (N = 100, S = 0,001 mm), o limite é 100 − 0,0667/0,001 = 100 − 66,7 = 33,3, em HR30TW ou HR15TW. Qualquer leitura acima disso valida o ensaio, e quase toda a faixa da HR30TW (29 a 82) atende. A conferência é sempre feita com a leitura obtida: mede-se, calcula-se h e compara-se 15 h com a espessura real.
3. Chapa temperada de 0,5 mm com cerca de 60 HRC. Na escala C, h = 0,002 × (100 − 60) = 0,080 mm e a espessura mínima é 10 × 0,080 = 0,80 mm, maior que 0,5 mm: o ensaio HRC não vale, e a leitura sairia alta pelo efeito bigorna. Para 0,5 mm, o h máximo com diamante é 0,5 / 10 = 0,050 mm. Nas escalas N (N = 100, S = 0,001 mm), isso exige leitura de pelo menos 100 − 50 = 50. Pela tabela de conversão da ASTM E140, 60 HRC corresponde a cerca de 90,2 HR15N, 77,5 HR30N e 66,6 HR45N. Na HR45N, h = 0,001 × (100 − 66,6) = 0,0334 mm e a espessura mínima é 10 × 0,0334 = 0,33 mm; na HR30N, 0,0225 mm e 0,23 mm; na HR15N, 0,010 mm e 0,10 mm. As três servem. A HR45N, a de maior força que ainda respeita a espessura, é a menos sensível ao acabamento superficial. O valor medido em HR45N é relatado como tal; convertido para HRC, ele é só uma estimativa.
Rockwell, Brinell e Vickers: diferença e conversão de HRC para HB
A diferença entre os ensaios de dureza Rockwell e Brinell está no que se mede: o Rockwell mede a profundidade permanente da impressão e dá a leitura direta no durômetro; o Brinell mede o diâmetro de uma impressão grande, feita por uma esfera de metal duro de até 10 mm, e divide a força pela área. O Vickers segue a lógica do Brinell com uma pirâmide de diamante e mede as diagonais da impressão. A tabela resume o que muda na prática:
| Critério | Rockwell | Brinell | Vickers |
|---|---|---|---|
| Grandeza medida | Profundidade permanente | Diâmetro da impressão (área) | Diagonais da impressão (área) |
| Penetrador | Cone de diamante ou esfera de metal duro | Esfera de metal duro, de 1 a 10 mm | Pirâmide de diamante de 136° |
| Leitura | Direta no durômetro | Óptica | Óptica |
| Tamanho da marca | Pequena | Grande, que faz a média de estrutura grosseira | Pequena a microscópica |
| Norma | ISO 6508-1:2023 e ASTM E18-25 | ISO 6506-1:2014 e ASTM E10-23 | ISO 6507-1:2023 e ASTM E92-26 |
| Uso típico | Aço temperado, controle de produção | Fundidos, forjados, material heterogêneo | Laboratório, camadas, microdureza |
HRC e HB não são duas unidades da mesma grandeza. O HB é força dividida pela área da calota (em kgf/mm², escrita sem unidade), e o HRC é um número tirado de uma profundidade. A passagem de um para o outro só se faz por tabela empírica, levantada em ensaios comparativos para cada família de material: a ISO 18265:2013 e a ASTM E140. Para aços não austeníticos, alguns pontos da tabela da ASTM E140 são:
| HRC | HV | HB (esfera de 10 mm, 3.000 kgf) |
|---|---|---|
| 60 | 697 | 654 |
| 50 | 513 | 481 |
| 40 | 392 | 371 |
| 32 | 318 | 301 |
| 20 | 238 | 226 |
Assim, 300 HB num aço corresponde a cerca de 32 HRC. A tabela completa, com a resistência à tração estimada, está no artigo dureza dos materiais, e o método de cada ensaio, nos artigos sobre dureza Brinell e dureza Vickers e microdureza. O valor convertido é sempre identificado como convertido e não substitui a medição na escala pedida.
O que a dureza não mede: por que complementar com a máquina universal de ensaios
O ensaio de dureza mede uma variável: a resistência à penetração localizada, na superfície, sob força quase estática, numa região de décimos de milímetro. Ele não mede limite de escoamento, alongamento, estricção, módulo de elasticidade nem tenacidade. Para aprovar um material contra uma especificação, a dureza é complementada pelos ensaios feitos na máquina universal de ensaios (tração, compressão, flexão e dobramento) e pelo ensaio de impacto.
A própria ASTM E18 descreve o Rockwell como um ensaio empírico, que fornece informação útil e que pode se correlacionar com resistência à tração, resistência ao desgaste e ductilidade. O verbo é "correlacionar", não "medir". A ISO 6508-1:2023 vai além: diz que não há processo geral para converter dureza Rockwell em resistência à tração e que essa conversão deve ser evitada sem base em ensaios comparativos.
Com o desgaste acontece o mesmo: dureza maior costuma aumentar a resistência à abrasão, mas um material duro e pouco tenaz pode falhar por trinca ou lascamento antes de se desgastar, e isso o número Rockwell não mostra.
A tabela mostra, propriedade por propriedade, o que a leitura Rockwell informa e qual ensaio de fato mede cada uma:
| Propriedade | A dureza informa? | Ensaio que mede | Equipamento |
|---|---|---|---|
| Resistência à penetração na superfície | Sim: é o que ela mede | Dureza (Rockwell, Brinell, Vickers) | Durômetro |
| Limite de escoamento (ReH, Rp0,2) | Não | Tração | Máquina universal com extensômetro |
| Limite de resistência (Rm) | Só estimativa por tabela | Tração | Máquina universal |
| Alongamento após ruptura (ductilidade) | Não | Tração | Máquina universal com extensômetro |
| Estricção | Não | Tração | Máquina universal |
| Módulo de elasticidade | Não | Tração com extensômetro | Máquina universal com extensômetro |
| Resistência à compressão | Não | Compressão | Máquina universal ou prensa, com pratos |
| Resistência e módulo de flexão | Não | Flexão de 3 ou 4 pontos | Máquina universal com dispositivo de flexão |
| Ductilidade em dobramento | Não | Dobramento | Máquina universal com dispositivo de dobramento |
| Tenacidade ao impacto | Não | Impacto Charpy ou Izod | Pêndulo de impacto |
O motivo físico é simples. A impressão Rockwell deforma plasticamente um volume pequeno, já muito encruado pela própria indentação, e a leitura resume esse estado num número só. A curva tensão-deformação de um corpo de prova inteiro, obtida na tração, mostra onde o material começa a escoar, quanto ele encrua, quanto se alonga antes de estrangular e quanto de rigidez elástica tem. Nada disso cabe numa profundidade de 0,08 mm.
A correlação com a resistência: estimativa, não medida
Nos aços, dureza e limite de resistência andam juntos, porque os dois refletem a resistência ao escoamento plástico. A regra prática do Callister para a maioria dos aços é Rm (MPa) ≈ 3,45 × HB, e as tabelas da ISO 18265:2013 e da ASTM E140 convertem entre escalas e dão uma resistência estimada. Essas tabelas, as mesmas da conversão HRC para HB vista na seção anterior, trazem também uma coluna de resistência à tração estimada.
Três limites valem sempre. A tabela só vale para a família de material para a qual foi feita: aço não austenítico não serve para inox austenítico, latão ou ferro fundido. A ISO 18265 classifica a estimativa de resistência à tração como a menos confiável das suas conversões. E, mesmo quando acerta o Rm, a conversão não diz nada sobre escoamento, alongamento ou tenacidade, que são justamente os números que costumam reprovar um material. Os dois exemplos a seguir mostram isso com números.
Exemplo 1: dois ferros fundidos com 170 HB
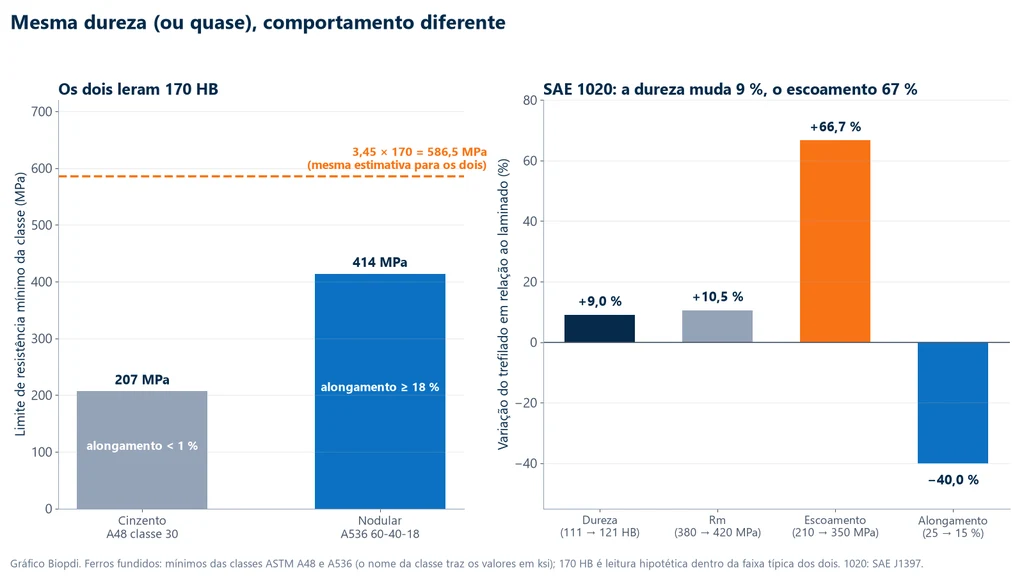
Considere duas peças fundidas que leram as duas 170 HB, valor que fica dentro da faixa típica de dureza de ambas. Uma é de ferro fundido cinzento ASTM A48 classe 30, cuja classe garante resistência mínima de 30 ksi, ou 207 MPa, com alongamento abaixo de 1 %. A outra é de ferro fundido nodular ASTM A536 60-40-18, cujo nome traz os mínimos em ksi: resistência de 60 ksi (414 MPa), escoamento de 40 ksi (276 MPa) e alongamento de 18 %.
A regra 3,45 × HB daria 3,45 × 170 = 586,5 MPa para as duas. No cinzento, a estimativa fica 586,5 / 207 = 2,8 vezes acima do mínimo da classe; no nodular, 1,4 vez. A diferença entre os dois materiais vem da forma da grafita: no cinzento ela está em lamelas, que concentram tensão e abrem trincas; no nodular, em esferas, que quase não concentram. O penetrador Rockwell ou Brinell, apoiado numa região de matriz metálica, não enxerga essa diferença. O gráfico abaixo põe lado a lado esse caso e o do exemplo 2, a seguir: a linha laranja tracejada é a mesma estimativa para dois materiais que se comportam de forma oposta.
Só o ensaio de tração separa as duas peças. Num corpo de prova hipotético de 10 mm de diâmetro útil, com área de π × 10² / 4 = 78,54 mm², a força mínima de ruptura seria 207 × 78,54 = 16,3 kN no cinzento e 414 × 78,54 = 32,5 kN no nodular. No nodular, o extensômetro mostra ainda o escoamento e o alongamento de 18 %; no cinzento, a curva termina quase sem deformação plástica.
Exemplo 2: aço SAE 1020 laminado e trefilado
O segundo caso é de um aço só. Pela SAE J1397, o 1020 laminado a quente tem dureza de cerca de 111 HB, Rm de 380 MPa, escoamento de 210 MPa e alongamento de 25 %; o trefilado, cerca de 121 HB, 420 MPa, 350 MPa e 15 %. Na barra trefilada, a deformação a frio na fieira encruou o material.
A dureza subiu (121 − 111) / 111 = 9,0 % e o Rm subiu (420 − 380) / 380 = 10,5 %: aqui a regra 3,45 × HB até acerta, com 3,45 × 111 = 383 MPa e 3,45 × 121 = 417 MPa. Mas o escoamento subiu (350 − 210) / 210 = 66,7 % e o alongamento caiu (25 − 15) / 25 = 40 %. A razão escoamento/resistência passou de 210 / 380 = 0,55 para 350 / 420 = 0,83: o trefilado tem muito menos reserva entre começar a escoar e romper. Uma especificação que peça escoamento mínimo de 300 MPa aprova um e reprova o outro, e a leitura de dureza, que mudou 10 HB, não deixa ver isso. O ensaio de tração, com extensômetro, mostra.
Pela mesma conta do exemplo 1, um corpo de prova de 10 mm de diâmetro do 1020 trefilado rompe com cerca de 420 × 78,54 = 33,0 kN, força que cabe numa máquina universal de 50 kN.
Exemplo 3: dureza normal, tenacidade baixa
O terceiro caso não tem número fechado, mas é conhecido da metalurgia dos aços temperados. Em aços como o SAE 4340, o revenimento numa faixa intermediária de temperatura, em torno de 300 °C, provoca a fragilização da martensita revenida: a energia absorvida no ensaio Charpy cai num vale, enquanto a dureza continua diminuindo de forma suave e contínua com a temperatura de revenimento (Materkowski e Krauss, Metallurgical Transactions A, 1979). Duas peças do mesmo aço, revenidas em temperaturas diferentes e com durezas parecidas, podem ter energias de impacto muito diferentes. Estudos sobre o tema registram que essa fragilização aparece no impacto e não aparece na tração em temperatura ambiente: nem a tração substitui o Charpy, e a dureza muito menos.
O plano de ensaios que a dureza não substitui
Na qualificação de um material ou de um tratamento térmico, o Rockwell ocupa o lugar de triagem e controle de processo: confirma se a têmpera pegou, se o lote está homogêneo, se a peça está na faixa do desenho. O plano completo costuma ter estes passos:
- Dureza Rockwell em todas as peças ou numa amostragem do lote, para triagem.
- Tração na máquina universal: limite de escoamento, limite de resistência, alongamento e estricção, e módulo de elasticidade quando se usa extensômetro (ISO 6892-1 ou ASTM E8/E8M, detalhadas em ensaio de tração em metais).
- Dobramento, flexão ou compressão, quando a especificação do produto pede.
- Impacto Charpy, quando a peça precisa de tenacidade, sobretudo em baixa temperatura.
- Metalografia, para explicar resultados divergentes, como a grafita em lamelas ou em nódulos do exemplo 1.
Quando a dureza de um lote sai fora do esperado, é a tração que diz se a resistência e a ductilidade também mudaram. A dureza aponta onde olhar; a máquina universal dá o número que entra no certificado.
Como interpretar o resultado Rockwell
Interpretar um resultado Rockwell é, primeiro, confirmar que a leitura é válida (escala certa, dentro da faixa, espessura suficiente, curvatura corrigida) e só depois compará-la com a especificação. As perguntas abaixo são as que mais aparecem em laboratório e na inspeção de recebimento.
Duas leituras em escalas diferentes podem ser comparadas?
Não diretamente. 60 HRA, 60 HRC e 60 HRBW são materiais completamente diferentes, porque cada escala tem penetrador, força e N próprios. Só se compara na mesma escala. Para comparar escalas diferentes, usa-se uma tabela de conversão da família de material, e o valor convertido é identificado como convertido.
Por que a leitura numa peça cilíndrica sai mais baixa?
Porque a superfície convexa tem menos material ao lado do penetrador, que afunda mais. A diferença é tanto maior quanto menor o diâmetro e mais macio o material. A correção dos Anexos C e D da ISO 6508-1 é obrigatória, e um eixo fino que exija correção acima de 3 HRC pede outra escala ou outro método.
Uma leitura de 18 HRC ou de 104 HRBW vale?
Não. Fora da faixa de aplicação, a escala não tem a resolução nem a geometria previstas, e o resultado não é aceito pela norma. Uma peça que lê 18 HRC é medida em HRBW; uma que lê 104 HRBW, em HRC.
Uma dureza dentro da faixa do desenho aprova o material?
Aprova a dureza, não o material. Se a especificação também pede escoamento, alongamento ou energia de impacto, esses valores só se confirmam pelos ensaios correspondentes, como mostram os exemplos com ferros fundidos e com o 1020.
Por que leituras repetidas no mesmo ponto vão subindo?
Porque cada impressão encrua o material ao redor, e a seguinte cai numa região mais dura. Por isso existe a distância mínima de 3 diâmetros entre centros, e uma leitura nunca é repetida sobre a impressão anterior.
O Rockwell de plásticos é o mesmo ensaio?
Não. A ISO 6508 e a ASTM E18 são para materiais metálicos. Plásticos rígidos têm escalas Rockwell próprias, definidas pela ISO 2039-2 e pela ASTM D785, com outro procedimento, e o resultado não se compara com o de metais.
Erros comuns no ensaio Rockwell
Os erros mais comuns no ensaio Rockwell são de espessura, de apoio, de escala e de interpretação, e vários vêm de material didático antigo que continua circulando:
- Espessura mínima de "17 vezes a profundidade". A regra vigente é 10 h com diamante e 15 h com esfera (ISO 6508-1:2023).
- "Cada divisão vale 0,02 mm". O valor é 0,002 mm nas escalas regulares e 0,001 mm nas superficiais.
- Esfera de aço temperado. Desde a ISO 6508-1:2015, a esfera é de metal duro, com o W no símbolo; a de aço ficou restrita às escalas especiais de chapa muito fina.
- 4 diâmetros entre impressões. A edição vigente pede 3 diâmetros entre centros e 2,5 até a borda.
- Data da invenção. O método é de Hugh M. e Stanley P. Rockwell, com patente pedida em 1914 e concedida em 1919 (US 1.294.171), e não de 1922.
- Mesa, bloco em V ou peça sujos. Cada partícula soma profundidade e baixa a leitura.
- Peça cilíndrica sem correção de curvatura, ou com correção acima do limite da escala.
- Ensaio fora da faixa de aplicação, como HRC abaixo de 20.
- Chapa fina em HRC ou HRBW, com marca no verso.
- Usar a dureza convertida em resistência num certificado. A conversão é estimativa e não substitui o ensaio de tração.
Máquina universal: os ensaios que completam o Rockwell
A Biopdi não fabrica durômetro. Ela fabrica, em São Carlos (SP), a máquina universal de ensaios em que se fazem os ensaios que a dureza não substitui: tração, compressão, flexão e dobramento. O painel abaixo mostra a função de cada parte da máquina nesses ensaios e os dispositivos usados.
A máquina universal nos ensaios que complementam a dureza
A linha M2 tem modelos de coluna simples, de 200 N a 10 kN, e de coluna dupla, de 5 kN a 1.000 kN. Cada parte da máquina tem uma função no que a dureza não mede:
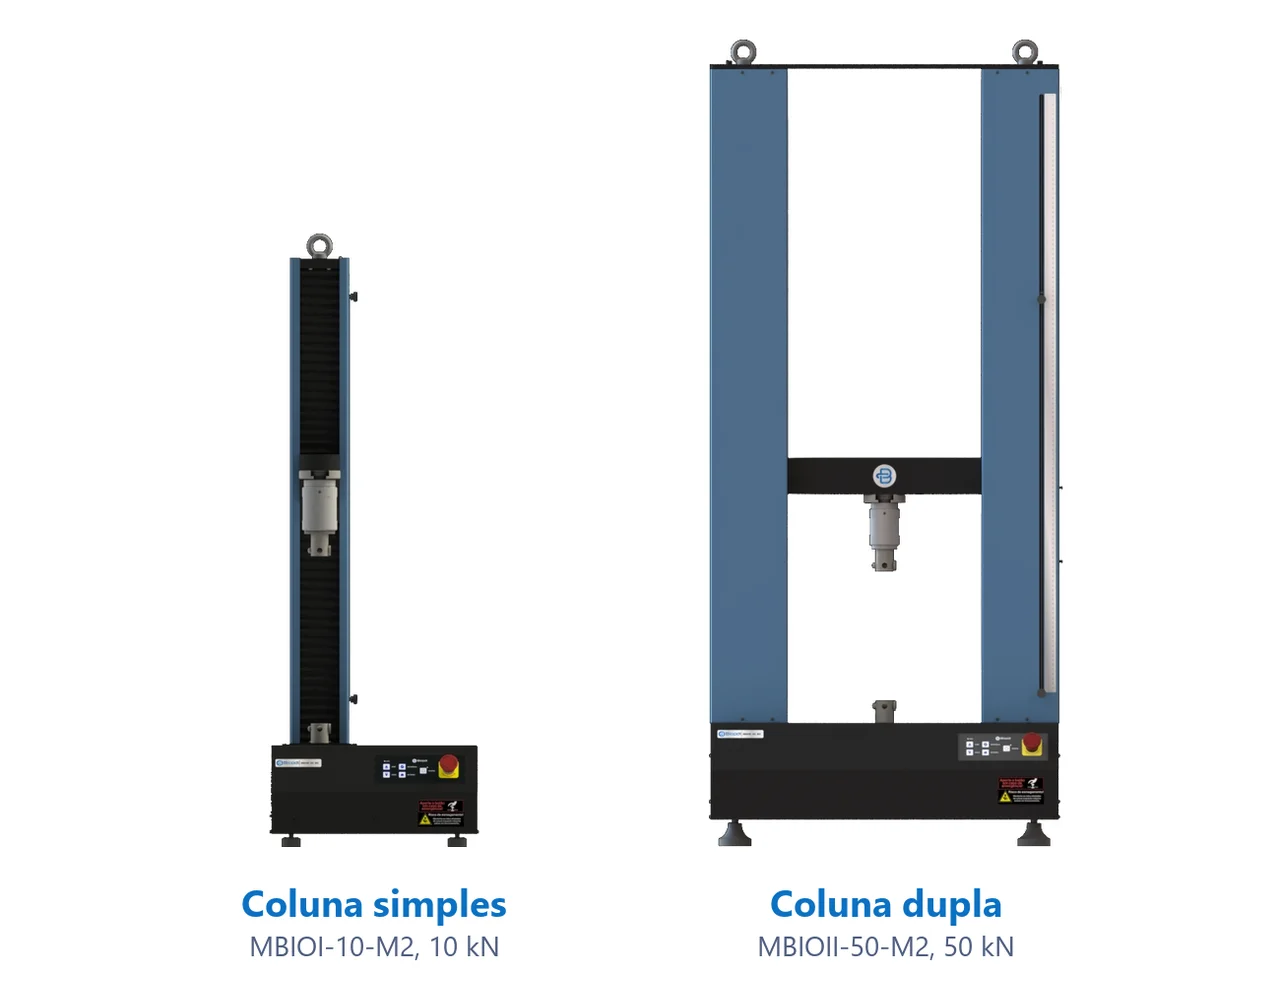
- Travessa móvel traciona, comprime ou flexiona na velocidade da norma
- Célula de carga classe 1: escoamento, resistência e força de ruptura
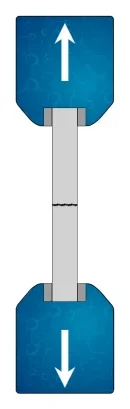
- Garras de cunha para os corpos de prova de tração
- Extensômetro para Rp0,2, alongamento e módulo de elasticidade
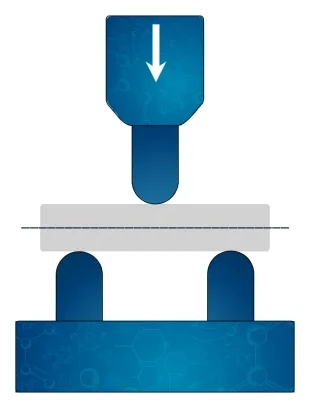
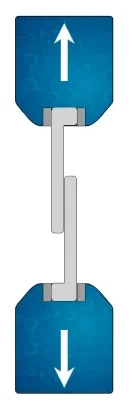
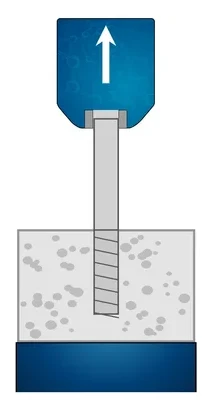
- Dispositivos de compressão, flexão e dobramento na mesma estrutura
- Software BioLab traça a curva tensão-deformação e monta o relatório
Dispositivos para os ensaios complementares
Os dispositivos abaixo são montados na mesma máquina, conforme o ensaio e o corpo de prova:
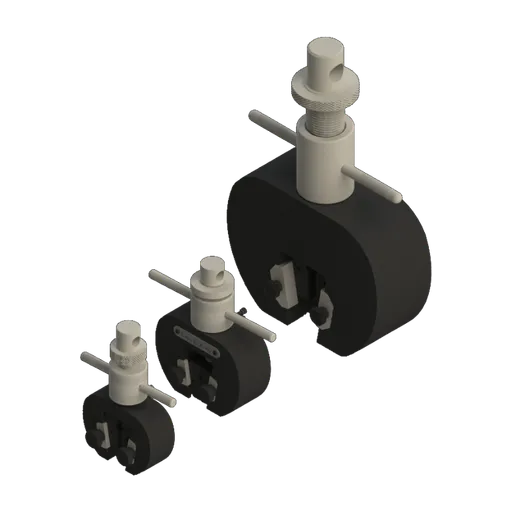
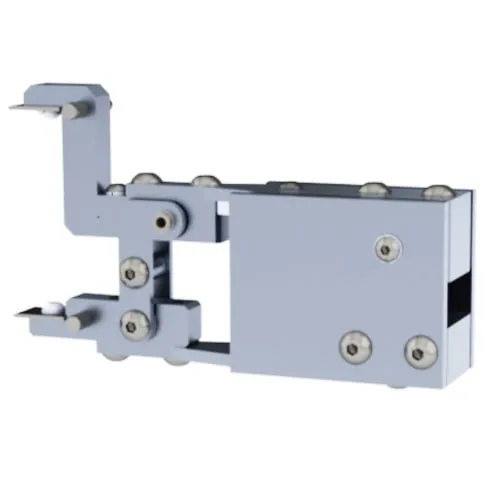
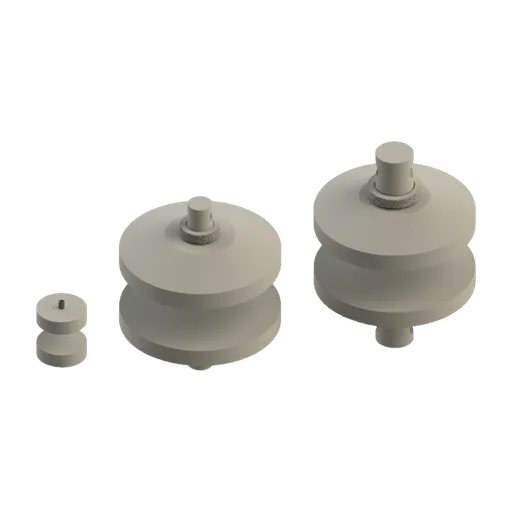
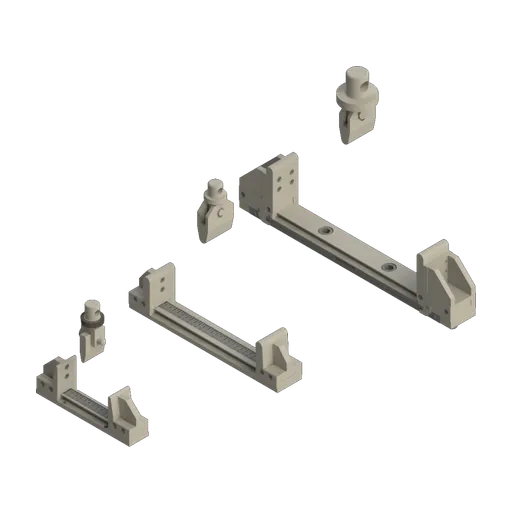
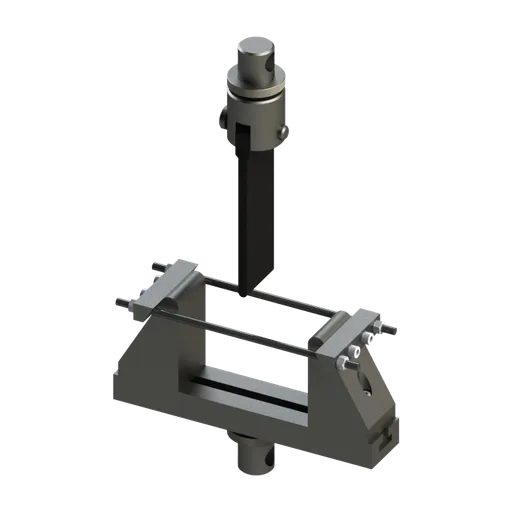
Para os corpos de prova dos exemplos deste artigo, com forças de ruptura entre 16 e 33 kN, a faixa adequada é a da máquina de 5 a 50 kN (MBIOII-50-M2). A célula de carga é classe 1 pela ABNT NBR ISO 7500-1:2023, e o software BioLab registra a curva de que saem o escoamento, o alongamento e o módulo. As demais capacidades estão na página da máquina universal de ensaios, e um orçamento pode ser pedido para os materiais do seu laboratório. O impacto Charpy é feito em pêndulo, equipamento que não faz parte da linha Biopdi.
Normas do ensaio Rockwell
O ensaio de dureza Rockwell é normalizado pela ISO 6508, em três partes (a parte 1 é o ensaio, a parte 2 a verificação da máquina e dos penetradores e a parte 3 a calibração dos blocos padrão), e pela ASTM E18. A tabela traz as normas citadas, com a edição vigente conferida em 01/10/2026 nas páginas da ISO e da ASTM; a edição ABNT foi conferida no catálogo em 30/09/2026:
| Norma | O que trata | Edição |
|---|---|---|
| ISO 6508-1 | Rockwell, método de ensaio (escalas A a K, N e T) | 2023 |
| ABNT NBR ISO 6508-1 | Rockwell, método de ensaio (adoção brasileira) | 2025 |
| ISO 6508-2 | verificação e calibração de máquinas e penetradores | 2023 |
| ISO 6508-3 | calibração dos blocos padrão | 2023 |
| ASTM E18 | Rockwell e Rockwell superficial de materiais metálicos | E18-25 |
| ASTM E110 | Rockwell e Brinell com durômetros portáteis | E110-14(2023) |
| ISO 6506-1 | Brinell, método de ensaio (para comparação) | 2014 |
| ASTM E10 | Brinell de materiais metálicos | E10-23 |
| ISO 6507-1 | Vickers, método de ensaio (para comparação) | 2023 |
| ASTM E92 | Vickers e Knoop de materiais metálicos | E92-26 |
| ISO 18265 | conversão de valores de dureza | 2013 |
| ASTM E140 | tabelas de conversão de dureza | E140-12B(2019)e1 |
| ABNT NBR ISO 6892-1 | tração de metais à temperatura ambiente | 2024 |
| ASTM E8/E8M | tração de metais | E8/E8M-25 |
| ASTM A48/A48M | peças de ferro fundido cinzento | A48/A48M-22 |
| ASTM A536 | peças de ferro fundido nodular | A536-26a |
| SAE J1397 | propriedades mecânicas estimadas de barras de aço (informativa) | 1992, estabilizada em 2024 |
A antiga ABNT NBR NM-ISO 6508-1 foi substituída pela NBR ISO 6508-1 em 2019, e a edição brasileira atual é a de 11/2025.
Outros ensaios e referências técnicas
Ensaios realizados na máquina universal Biopdi
Referências técnicas relacionadas
Ensaio de dureza: tipos, como é feito e normas (Brinell, Rockwell, Vickers e Shore)
O ensaio de dureza pressiona um penetrador normalizado contra a peça, com força e tempo controlados, e mede a impressão ou a profundidade. Veja os tipos, o passo a passo de cada método, espessura e distâncias mínimas, verificação do durômetro e normas.
Ensaio de dureza Brinell: fórmula HBW, esfera, carga e norma ISO 6506-1 e ASTM E10
O ensaio de dureza Brinell pressiona uma esfera de metal duro de 1 a 10 mm contra o metal e calcula HBW pela área da impressão. Fórmula, escalas e ISO 6506-1.
Ensaio de dureza Vickers e microdureza: fórmula HV, faixas de força, perfil de camada e conversão para HRC
Ensaio de dureza Vickers e microdureza: HV = 0,1891·F/d², faixas da ISO 6507-1:2023, perfil de camada a 550 HV, conversão para HRC e o que a dureza não mede.
Perguntas frequentes
Como funciona o ensaio de dureza Rockwell?
Aplica-se uma pré-carga F0 (98,07 N nas escalas regulares), que define o zero da medida; depois a força adicional F1, até a força total da escala, mantida por cerca de 5 s. Retira-se F1 e, ainda sob F0, o aparelho mede a profundidade permanente h. A dureza é HR = N − h/S: na escala C, HRC = 100 − h/0,002.
O que é dureza Rockwell?
Dureza Rockwell é o número, sem unidade, que expressa a resistência de um metal à penetração a partir da profundidade permanente da impressão, numa escala definida por penetrador e força, como HRC ou HRBW. Cada unidade vale 0,002 mm de profundidade nas escalas regulares e 0,001 mm nas superficiais, e número maior significa material mais duro.
Como é realizado o ensaio de dureza Rockwell?
Verifica-se o durômetro no dia com bloco padrão, limpa-se a superfície e apoia-se a peça num suporte rígido, perpendicular ao penetrador. Aplica-se a pré-carga por cerca de 3 s, a força adicional em 1 a 8 s, mantém-se a força total por cerca de 5 s e lê-se a dureza cerca de 4 s depois de voltar à pré-carga (ISO 6508-1:2023). Por fim, confere-se espessura, distância entre impressões e curvatura.
Qual é a norma do ensaio de dureza Rockwell?
A ISO 6508-1:2023, adotada no Brasil como ABNT NBR ISO 6508-1:2025, e a ASTM E18-25. A verificação do durômetro segue a ISO 6508-2:2023 e a calibração dos blocos padrão, a ISO 6508-3:2023.
Qual é o padrão de dureza Rockwell?
O padrão são as escalas da ISO 6508-1:2023 e da ASTM E18-25: as regulares, com pré-carga de 10 kgf e forças totais de 60, 100 ou 150 kgf, e as superficiais, com pré-carga de 3 kgf e forças de 15, 30 ou 45 kgf. As mais usadas são a HRC, para aço temperado, e a HRBW, para aço macio e ligas não ferrosas. O bloco padrão que confere o durômetro é calibrado pela ISO 6508-3:2023.
O que significa HRC?
É a dureza Rockwell na escala C: cone de diamante de 120°, pré-carga de 98,07 N, força total de 1.471 N (150 kgf), faixa de 20 a 70 HRC. É a escala do aço temperado. Uma leitura de 59 HRC significa profundidade permanente de (100 − 59) × 0,002 = 0,082 mm.
O que significa HRB ou HRBW?
É a escala B: esfera de metal duro de 1,5875 mm, força total de 980,7 N (100 kgf), N = 130 e faixa de 10 a 100 HRBW, usada em aço macio, latão e ligas de alumínio. O W indica que a esfera é de metal duro, a única admitida hoje no método geral.
Qual a diferença entre os ensaios de dureza Rockwell e Brinell?
O Rockwell mede a profundidade da impressão, com leitura direta e marca pequena, e serve bem para aço temperado e controle de produção. O Brinell usa esfera de até 10 mm, mede o diâmetro da impressão ao microscópio e, com a marca grande, representa melhor materiais heterogêneos como o ferro fundido. Os dois métodos estão comparados no artigo sobre ensaio de dureza.
Qual a diferença entre as escalas A, B e C?
A escala A usa diamante e 588,4 N (60 kgf), para metal duro e camadas rasas; a B usa esfera de 1,5875 mm e 980,7 N (100 kgf), com N = 130, para materiais macios; a C usa diamante e 1.471 N (150 kgf), para aço temperado. Leituras de escalas diferentes não se comparam diretamente.
Quando usar o Rockwell superficial?
Em chapas finas, peças pequenas e camadas endurecidas rasas, em que a escala regular violaria a espessura mínima. As escalas N (diamante) e T (esfera de 1,5875 mm) usam pré-carga de 29,42 N, forças totais de 15, 30 ou 45 kgf e S = 0,001 mm.
Qual a espessura mínima da peça no ensaio Rockwell?
Pelo menos 10 vezes a profundidade permanente com diamante e 15 vezes com esfera (ISO 6508-1:2023). Para 60 HRC, h = 0,080 mm e a peça precisa de 0,80 mm; para 80 HRBW, h = 0,100 mm e a peça precisa de 1,50 mm. Marca visível no verso invalida o ensaio.
Quanto é 300 HB em HRC?
Cerca de 32 HRC, pelas tabelas de conversão da ASTM E140 para aços não austeníticos. A conversão é indicativa, vale só para a família de material da tabela e o valor convertido deve ser identificado como tal.
Qual é a diferença entre dureza HRC e HB?
HRC é a dureza Rockwell na escala C, tirada da profundidade da impressão de um cone de diamante sob 150 kgf; HB é a dureza Brinell, tirada do diâmetro da impressão de uma esfera de metal duro e expressa como força por área. Não há fórmula exata entre as duas: nos aços não austeníticos, 32 HRC corresponde a cerca de 301 HB e 50 HRC a cerca de 481 HB pela ASTM E140, como estimativa.
Dá para obter a resistência à tração pela dureza Rockwell?
Só como estimativa: nos aços, Rm ≈ 3,45 × HB em MPa, ou pelas tabelas da ISO 18265 e da ASTM E140, que consideram essa conversão a menos confiável. Em ferro fundido a estimativa pode errar quase 3 vezes. Para certificar, faz-se o ensaio de tração na máquina universal.
O ensaio Rockwell é destrutivo?
Em geral não inutiliza a peça: a impressão tem menos de 1 mm de diâmetro, e a peça costuma seguir em uso, por isso o Rockwell é considerado quase não destrutivo. Em superfície funcional, como pista de rolamento ou face de vedação, a marca pode não ser aceitável, e o ensaio é feito numa região que não trabalha ou num corpo de prova do mesmo lote.
Como ensaiar peças cilíndricas no Rockwell?
Apoia-se a peça em bloco em V ou em cilindros duplos de pelo menos 60 HRC, alinha-se o penetrador com o topo do cilindro e soma-se à leitura a correção de curvatura dos Anexos C e D da ISO 6508-1:2023, informada no relatório. Correções acima de 3 pontos nas escalas A, C e D, ou de 5 nas B, F e G, não são aceitas, e então troca-se de escala.
A dureza substitui o ensaio de tração?
Não. A dureza mede a resistência à penetração na superfície e não mede escoamento, alongamento, estricção, módulo nem tenacidade. Dois ferros fundidos com 170 HB podem ter resistência mínima de 207 MPa e alongamento abaixo de 1 % (cinzento) ou 414 MPa e 18 % (nodular), e só a tração separa os dois.