
Cementação é o tratamento termoquímico que enriquece de carbono a superfície de um aço de baixo carbono. A peça é aquecida no campo da austenita, em geral entre 900 e 930 °C, em contato com um meio rico em carbono, e depois é temperada e revenida. O resultado é uma superfície dura, de 58 a 62 HRC no aço 8620, sobre um núcleo que continua tenaz. A camada enriquecida vai de alguns décimos de milímetro a cerca de 2 mm e cresce com a raiz quadrada do tempo: a 925 °C, a profundidade total é de cerca de 0,63·√t mm, com t em horas (fórmula de Harris).
O artigo segue a ordem do processo: o que a cementação faz e como ela difere da têmpera, os tipos de cementação, o cálculo do tempo e da profundidade, os aços usados, a têmpera e o revenimento que vêm depois, a medição da camada, os defeitos e, no fim, exercícios resolvidos.
O que é cementação e para que serve
O dente de uma engrenagem precisa de superfície dura, que resista ao desgaste e à fadiga de contato, e de um corpo que aguente choque e flexão sem trincar. Um aço de alto carbono temperado fica duro, mas frágil; um de baixo carbono é tenaz, mas mole. A cementação resolve o conflito mudando a composição só da superfície: a peça é feita de um aço com 0,10 a 0,25 % de carbono, e o forno acrescenta carbono numa camada externa até cerca de 0,8 %.
O carbono entra por difusão. Acima da temperatura crítica o aço vira austenita, a fase cúbica de faces centradas que dissolve muito mais carbono que a ferrita, e os átomos de carbono, pequenos, migram pelos espaços entre os átomos de ferro, da superfície para o interior. Por isso a cementação precisa de temperatura alta: a faixa geral vai de 850 a 1.000 °C (MacKenzie, Gear Solutions, 2017), e o usual fica entre 900 e 930 °C.
Depois da têmpera, a camada rica em carbono vira martensita de alto carbono, muito dura, e o núcleo, que continua com cerca de 0,2 % de carbono, forma martensita de baixo carbono, bainita ou ferrita com perlita, conforme o aço e a seção. A superfície fica ainda em compressão, porque a martensita de alto carbono ocupa mais volume, o que ajuda a resistência à fadiga. As aplicações típicas são engrenagens, coroas e pinhões, eixos, pinos, buchas e cames. O nome vem de "cemento", o meio carbonáceo da cementação em caixa, e não tem relação com o cimento da construção; em inglês, carburizing.
A cementação é um dos tratamentos termoquímicos, a família que muda a composição da superfície. A visão de conjunto de todos os processos, térmicos e termoquímicos, está em tratamento térmico dos metais, e o conceito de dureza e suas escalas em dureza.
Cementação e têmpera: qual a diferença
A cementação muda a composição química da superfície: acrescenta carbono. A têmpera muda a microestrutura: transforma a austenita em martensita por resfriamento rápido. Numa peça cementada as duas acontecem em sequência. Cementada e resfriada devagar, a peça continua mole, com ferrita e perlita na superfície; só a têmpera que vem depois produz a superfície dura.
A diferença prática aparece na escolha do aço. A têmpera de um aço de médio carbono, como o 1045, endurece a peça com o mesmo teor de carbono do centro à superfície, até onde a temperabilidade deixa. A cementação parte de um aço de baixo carbono e cria o gradiente: superfície com carbono de aço de ferramenta, núcleo com carbono de aço estrutural. Quando basta dureza uniforme, a têmpera e o revenimento de um aço de médio carbono resolvem; quando a peça precisa de superfície dura e núcleo tenaz, a cementação vem antes da têmpera. O ciclo da têmpera, com a austenitização e os meios de resfriamento, está no artigo da têmpera do aço.
Tipos de cementação
Os processos se distinguem pelo meio que fornece o carbono, e isso define quanto se controla o teor de carbono da superfície, a uniformidade da camada e o que se pode fazer logo depois, como a têmpera direta.
Cementação gasosa
É o processo mais usado na indústria. A peça fica num forno com atmosfera de gás endotérmico (CO, H2 e N2) enriquecida com gás natural ou propano. A capacidade da atmosfera de ceder carbono se chama potencial de carbono, o teor que a superfície atingiria em equilíbrio, e é controlada por sonda de oxigênio, ponto de orvalho ou análise de CO2. O alvo usual é cerca de 0,8 % C na superfície: acima de 0,65 % o ganho de dureza é pequeno (MacKenzie, 2017), e carbono demais traz defeitos. O controle permite ciclos em dois estágios, com potencial alto para enriquecer e mais baixo para difundir, e a têmpera direta ao sair do forno. O ponto fraco é o oxigênio residual da atmosfera, que oxida os contornos de grão logo abaixo da superfície: é a oxidação intergranular, tratada na seção de defeitos.
Cementação sólida (em caixa)
As peças são embaladas numa caixa de aço com carvão vegetal e um ativador, geralmente um carbonato, e a caixa vai fechada ao forno. O carbonato libera CO2, que reage com o carvão e forma o CO que cede carbono ao aço. É o processo mais simples e barato, bom para peças avulsas e ferramentaria, mas o potencial de carbono não é controlado, a caixa demora a aquecer e a camada sai menos uniforme. Ainda assim, atende especificação: Fertig e Pimenta (Tecnologia em Metalurgia, Materiais e Mineração, 2021) cementaram em caixa engrenagens de módulo 2 de aço SAE 8620 a 900 °C por 2 h 19 min, com têmpera direta em óleo, e obtiveram dureza acima de 50 HRC até 0,45 a 0,50 mm, dentro dos 0,40 a 0,60 mm exigidos.
Cementação líquida (banho de sal)
A peça é mergulhada num banho de sais fundidos com cianeto de sódio, cloretos e carbonatos, que a aquece depressa e por igual. O problema é o cianeto. MacKenzie (Thermal Processing, 2021) registra que esses sais têm de 30 a 35 % de cianeto de sódio e que a decomposição do banho pode liberar gás cianídrico (HCN), por isso o banho exige exaustão mecânica forte. Ácidos não podem ser armazenados perto do sal, e as peças têm de ser bem lavadas antes de qualquer etapa com ácido, como a decapagem, porque o contato do cianeto com ácido libera HCN. O sal usado e a água de lavagem contaminada precisam ser decompostos quimicamente, em geral com hipoclorito de sódio, antes do descarte. Esse risco ambiental e de segurança vem reduzindo o uso do processo, e há banhos de cementação sem cianeto.
Cementação a vácuo (baixa pressão) e a plasma
Na cementação a baixa pressão, a peça fica numa câmara a vácuo e recebe pulsos de um hidrocarboneto, em geral acetileno, alternados com períodos de difusão. Sem oxigênio na câmara, não há oxidação intergranular nem descarbonetação, e o processo aceita temperaturas mais altas, que encurtam o ciclo. A têmpera costuma ser a gás sob pressão, com menos distorção que em óleo; o custo é o do forno, bem maior. A cementação a plasma, ou iônica, usa uma descarga elétrica em metano e hidrogênio e ocupa um nicho menor.
A tabela resume os quatro processos principais:
| Processo | Fonte de carbono | Controle do carbono | Ponto de atenção |
|---|---|---|---|
| Gasosa | gás endotérmico com gás natural ou propano | bom (sonda de O2, ponto de orvalho) | oxidação intergranular |
| Sólida (em caixa) | carvão vegetal com carbonato | nenhum | camada menos uniforme, ciclo lento |
| Líquida | banho de sais com cianeto de sódio | médio | cianeto tóxico, HCN, tratamento de efluentes |
| A vácuo (baixa pressão) | pulsos de acetileno | muito bom | custo do forno, fuligem se o ciclo for mal ajustado |
Temperatura, tempo e profundidade: a fórmula de Harris
O tempo de forno é a variável que mais pesa no custo, e a profundidade não cresce na proporção do tempo. Esta seção mostra de onde vem essa relação, como estimar o tempo e como é o perfil de carbono que se forma.
Por que a camada cresce com a raiz do tempo
A difusão do carbono segue a segunda lei de Fick. Para uma superfície mantida com teor constante Cs numa peça de teor inicial C0, o teor a uma profundidade x, depois de um tempo t, é:
(Cx − C0) / (Cs − C0) = 1 − erf[x / (2√(D·t))]
em que erf é a função erro e D é o coeficiente de difusão do carbono na austenita. A profundidade só aparece dividida por √(D·t): para chegar ao mesmo teor duas vezes mais fundo, é preciso quatro vezes o tempo. O coeficiente D cresce com a temperatura pela equação de Arrhenius, D = D0·exp(−Qd/RT). Para o carbono na austenita, Callister e Rethwisch (Ciência e Engenharia de Materiais, Tabela 5.2) dão D0 = 2,3×10⁻⁵ m²/s e Qd = 148 kJ/mol. Com esses valores, D vale 5,9×10⁻¹² m²/s a 900 °C e 1,1×10⁻¹¹ m²/s a 950 °C: 50 °C a mais quase dobram a velocidade de difusão (fator 1,86).
A fórmula de Harris
Na prática de forno, a estimativa mais usada é a de F. E. Harris (Metal Progress, 1943), que condensa a lei de Fick para superfície saturada de carbono. Na forma métrica:
p = 803·√t / 10(3722/T), com p em mm, t em horas e T em kelvin.
O fator que multiplica √t depende só da temperatura: 0,54 mm/√h a 900 °C, 0,63 mm/√h a 925 °C e 0,73 mm/√h a 950 °C. A 925 °C, portanto, a profundidade é de cerca de 0,63·√t mm. De 900 para 950 °C o fator sobe 1,35 vezes e o tempo cai para 1/1,35² = 0,55, o mesmo ganho que Arrhenius dá para D. O gráfico abaixo traça a fórmula nas três temperaturas: a 925 °C, 1 mm leva cerca de 2,5 h, e 8 h dão 1,78 mm, próximo dos 1,9 mm que a tabela da distribuidora Açovisa registra para o aço 8620 cementado a 925 °C por 8 h.
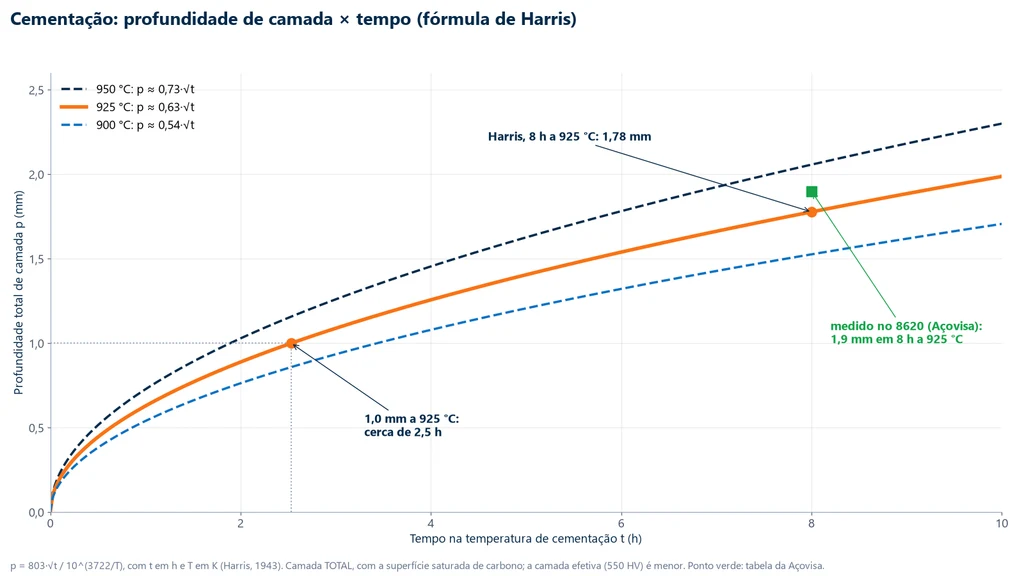
Harris estima a profundidade total, até onde o carbono volta ao teor do núcleo, com superfície saturada; não considera a liga, o potencial de carbono controlado nem os ciclos em dois estágios. Serve para planejar o primeiro ciclo. A especificação da peça, a profundidade efetiva medida por dureza, é menor e se confirma no ensaio.
O perfil de carbono da camada
Aplicada ao 8620 (0,20 % C) cementado a 925 °C com a superfície a 0,80 % C, a lei de Fick prevê um carbono que cai de forma contínua da superfície ao núcleo e se aprofunda com o tempo: após 8 h, a 0,5 mm o teor ainda é de 0,48 %, e perto de 1,8 mm ele volta aos 0,20 % do núcleo, a mesma profundidade total que Harris dá para esse tempo. O gráfico abaixo mostra os perfis após 2, 4 e 8 h, calculados com o D de Callister (modelo, não medição).
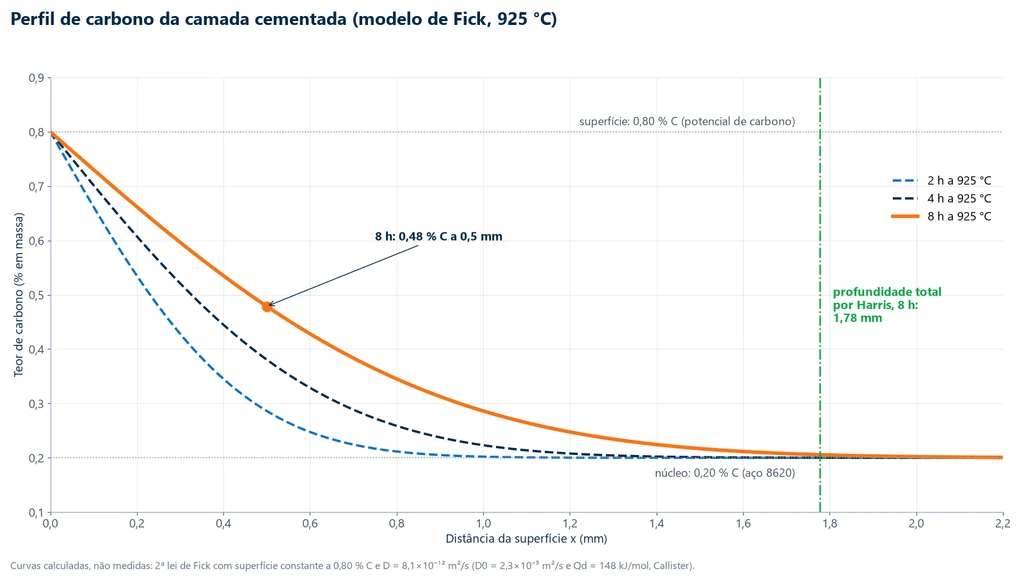
Esse gradiente de carbono vira, depois da têmpera, um gradiente de dureza: onde há mais carbono, a martensita é mais dura. É por isso que a camada não tem uma fronteira nítida, e que a profundidade precisa de um critério declarado para ser medida.
Aços para cementação e durezas esperadas
Os aços para cementação têm de 0,10 a 0,25 % de carbono. Num aço de médio ou alto carbono o núcleo temperaria duro e frágil, e se perderia a vantagem do processo. Dentro da faixa, o que distingue os aços é a liga: níquel, cromo e molibdênio aumentam a temperabilidade, e com ela a dureza do núcleo e a da camada em peças grossas.
- SAE 1020 e 1018: aços carbono, baratos, para pinos, buchas e peças pequenas. Têm baixa temperabilidade: a camada endurece em seção fina, e o núcleo continua com ferrita e perlita. No aquecimento, a austenita começa a se formar a cerca de 730 °C (Ac1) e o aço fica todo austenítico a cerca de 840 °C (Ac3), pela ficha Lucefin do C22E, equivalente ao 1020.
- SAE 8620 (Ni-Cr-Mo): o aço de cementação mais comum no Brasil, em engrenagens, coroas, pinhões e eixos. Tem 0,18 a 0,23 % C.
- SAE 5115 e 20MnCr5 (Mn-Cr): o 5115 equivale ao europeu 16MnCr5; os dois aços Mn-Cr são usados em engrenagens automotivas.
- SAE 4320 (Ni-Cr-Mo, mais níquel): núcleo mais tenaz, para engrenagens de carga alta; Perussatto e colaboradores (ABM, 2024) estudaram o 8620 e o 4320 em engrenagens de diferencial de veículos elétricos.
A tabela reúne as durezas publicadas para o 8620, o aço com dados de fabricante mais completos. A dureza do núcleo depende da seção, porque uma barra grossa resfria mais devagar no centro:
| Condição do 8620 | Superfície | Núcleo | Fonte |
|---|---|---|---|
| cementado e temperado (faixa usual) | 58 a 62 HRC | cerca de 30 a 45 HRC, conforme a seção | GGD Metals; Açovisa; Lucefin |
| 925 °C por 8 h, reaquecido a 845 °C, óleo, revenido a 230 °C | 61 HRC, camada de 1,9 mm | 341 HB (cerca de 36 HRC) | Açovisa |
| barra de 10 mm, têmpera em óleo, revenido a 50 °C | 64 HRC | 44,5 HRC | Lucefin 20NiCrMo2-2 |
Têmpera e revenimento depois de cementar
A camada cementada só fica dura com a têmpera, e há três formas de fazê-la. A escolha pesa custo, distorção e o tamanho de grão, porque as horas a 900 °C ou mais fazem o grão austenítico crescer, e grão grosso deixa a martensita mais frágil.
- Têmpera direta: a peça sai do forno de cementação para o óleo, em geral depois de baixar a temperatura até a de têmpera do aço. É a mais econômica e exige aço de grão fino. Foi a usada nas engrenagens de Fertig e Pimenta.
- Têmpera simples com reaquecimento: a peça esfria depois de cementar e é reaquecida para temperar. O reaquecimento refina o grão. Para o 8620, a têmpera é feita de 830 a 860 °C, em óleo; o ciclo da Açovisa usa 845 °C.
- Têmpera dupla: a primeira, acima da Ac3 do núcleo (cerca de 820 °C no 8620), refina o núcleo; a segunda, pouco acima da temperatura crítica da camada rica em carbono, refina a casca. Dá a melhor microestrutura, com mais custo e distorção.
Depois da têmpera vem sempre um revenimento baixo, na faixa de 150 a 250 °C, que alivia as tensões e reduz o risco de trinca sem derrubar a dureza da superfície: o 8620 revenido a 230 °C mantém 61 HRC na tabela da Açovisa. As faixas de revenimento e o que muda na martensita estão no artigo do revenimento. Quando o aço chega com grão grosso ou estrutura bruta de forjamento, uma normalização antes de usinar e cementar homogeneiza a estrutura; um recozimento pode ser usado para facilitar a usinagem.
Profundidade efetiva de camada (CHD) e controle da peça
Como a dureza cai de forma contínua, a profundidade da camada só tem sentido com um critério. A profundidade total vai até onde a dureza, ou o carbono, se iguala à do núcleo. A profundidade efetiva vai até onde a dureza cai a um valor fixado, e é ela que vai para o desenho, porque é a parte da camada que trabalha.
A norma vigente é a ISO 18203:2026 (2ª edição, janeiro de 2026), que substituiu a ISO 18203:2016; esta já havia absorvido a antiga ISO 2639, a norma de camada cementada. Pela definição da norma, a profundidade efetiva de camada cementada, a CHD (case hardening depth), é a distância perpendicular da superfície até o ponto em que a dureza vale 550 HV, medida por Vickers conforme a ISO 6507-1 ou por Knoop equivalente conforme a ISO 4545-1. Nos Estados Unidos, a SAE J423 usa outro corte, 50 HRC, que equivale a 513 HV pela ASTM E140; 550 HV correspondem a cerca de 52 HRC. Os dois critérios não são intercambiáveis, e a especificação precisa dizer qual vale e com que carga de ensaio.
A profundidade total é sempre maior que a efetiva, em geral 1,3 a 2,0 vezes, conforme a inclinação do gradiente (UTEC, Effective vs. total case depth). Por isso a fórmula de Harris, que dá a total, não entrega sozinha a CHD do desenho. A CHD especificada depende da peça: nas engrenagens de módulo 2 de Fertig e Pimenta era de 0,40 a 0,60 mm, e engrenagens maiores e mais carregadas pedem camadas mais profundas.
Na foto, o corte de uma engrenagem cementada, polido e atacado quimicamente: a faixa mais escura que acompanha o contorno dos dentes é a camada enriquecida em carbono, e o núcleo mais claro continua tenaz.
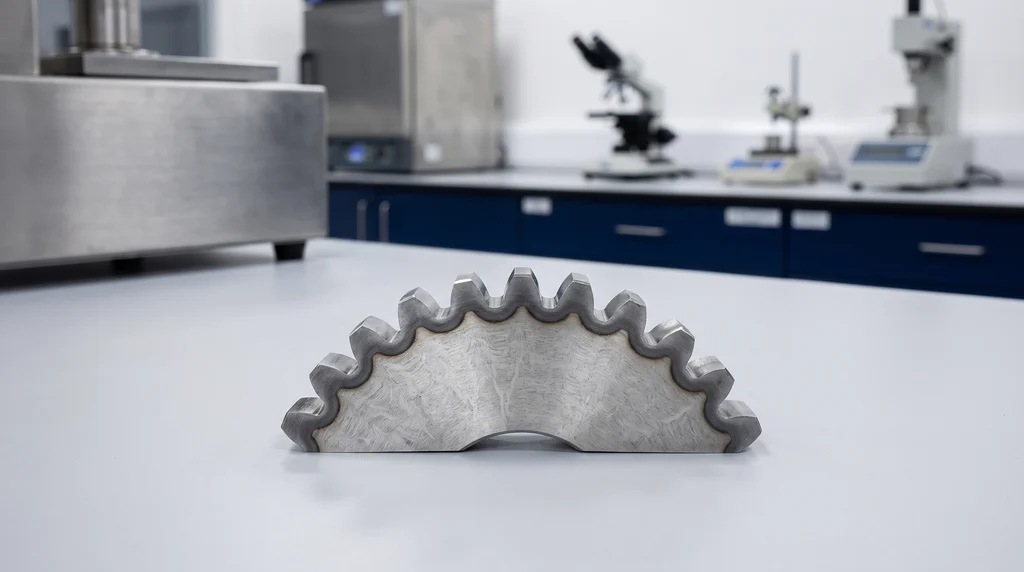
O ataque mostra a camada, mas a CHD se mede por um perfil de microdureza Vickers numa seção transversal polida; o procedimento, com cargas, espaçamento das impressões e um perfil interpolado até os 550 HV, está no artigo do ensaio de dureza.
O controle de um lote cementado combina três verificações. A dureza de superfície e o perfil de microdureza conferem a camada. A metalografia mostra a microestrutura da camada e os defeitos descritos adiante: a amostra é cortada sem aquecer na cortadeira metalográfica, lixada e polida na politriz metalográfica e observada no microscópio metalográfico. E o ensaio de tração de um corpo de prova testemunho, do mesmo aço e do mesmo ciclo, confirma as propriedades do núcleo. A máquina universal de ensaios Biopdi da linha M2, eletromecânica, de 200 N a 1.000 kN, com células de carga classe 1 e extensômetros, faz esse ensaio, e o software BioLab calcula escoamento, resistência e alongamento no relatório.
Carbonitretação
A carbonitretação é uma variante da cementação gasosa com amônia (NH3) na atmosfera. A superfície recebe carbono e nitrogênio, a temperatura é um pouco mais baixa e o nitrogênio aumenta a temperabilidade da camada, o que permite endurecer aços carbono com têmpera menos severa; em contrapartida, favorece a austenita retida. Borges e colaboradores (Matéria, 2021) carbonitretaram engrenagens de motocicleta de aço SAE 1015 a 880 °C por 6 h, com potencial de carbono de 1 %, têmpera em óleo e revenimento a 180 °C por 1 h, e mediram 949 HV0,1 de dureza máxima e 0,8 mm de camada, com austenita retida detectada por difração de raios X. A camada carbonitretada também se mede pela CHD de 550 HV.
Defeitos da cementação
Os defeitos nascem quase sempre do potencial de carbono, da atmosfera ou da temperatura, e aparecem no perfil de dureza e na metalografia.
- Austenita retida: carbono e liga abaixam a temperatura de início da martensita (Ms). No 8620, a Ms do núcleo é de cerca de 380 °C e a da superfície cementada cai para cerca de 200 °C (ficha Lucefin). Com carbono demais, parte da austenita não se transforma na têmpera: a dureza cai e a austenita pode se transformar em serviço, mudando dimensões. Aparece como dureza mais baixa logo abaixo da superfície e se confirma por difração de raios X.
- Rede de carbonetos: com potencial de carbono alto demais, a superfície passa do teor eutetoide e a cementita precipita nos contornos de grão, formando uma rede frágil que favorece trinca na retífica e em fadiga.
- Oxidação intergranular: o oxigênio, o vapor de água e o CO2 da atmosfera endotérmica oxidam elementos como cromo, manganês e silício nos contornos de grão, numa faixa fina da superfície. Essa faixa perde temperabilidade e pode não virar martensita. Não ocorre na cementação a vácuo.
- Descarbonetação: perda de carbono na superfície por atmosfera oxidante ou potencial baixo durante o resfriamento. Dá dureza baixa na superfície e reduz a vida em fadiga.
- Grão grosso e distorção: temperatura alta sem refino de grão fragiliza a camada, e a têmpera deforma a peça; a retífica que corrige a distorção consome parte da camada.
Uma camada com defeito pode ter a dureza certa e ainda falhar cedo: a austenita retida, a oxidação intergranular e a descarbonetação reduzem a resistência à fadiga de contato e de flexão, avaliada no ensaio de fadiga. O núcleo, por sua vez, responde pela tenacidade da peça.
Cementação ou nitretação
As duas endurecem a superfície por difusão, mas em regimes opostos. A cementação trabalha na austenita, em torno de 900 °C, exige têmpera depois e forma camadas de décimos de milímetro a cerca de 2 mm, próprias para cargas altas de contato, como em engrenagens. A nitretação trabalha na ferrita, na gasosa entre cerca de 495 e 565 °C, não precisa de têmpera e deforma muito menos, mas a camada é mais fina, com zona de difusão de cerca de 0,1 a 0,6 mm. A comparação completa entre os dois processos está no artigo da nitretação.
Exercícios resolvidos
Os exercícios usam a fórmula de Harris, a lei de Fick e a relação entre profundidade total e efetiva vistas acima.
Exercício 1: tempo para 1 mm de camada total
Uma engrenagem de 8620 precisa de 1,0 mm de camada total. Quanto tempo de cementação gasosa a 900, 925 e 950 °C?
- Pela fórmula de Harris, t = (p / f)², com f = 803 / 10(3722/T).
- 900 °C = 1.173,15 K: 3722 / 1.173,15 = 3,173; 103,173 = 1.488; f = 803 / 1.488 = 0,540 mm/√h; t = (1 / 0,540)² = 3,4 h.
- 925 °C = 1.198,15 K: f = 0,628 mm/√h; t = (1 / 0,628)² = 2,5 h.
- 950 °C = 1.223,15 K: f = 0,727 mm/√h; t = (1 / 0,727)² = 1,9 h.
Exercício 2: dobrar a camada
A 925 °C, quanto tempo levam 0,5 mm e 1,0 mm de camada total?
- 0,5 mm: t = (0,5 / 0,628)² = 0,63 h.
- 1,0 mm: t = (1,0 / 0,628)² = 2,5 h.
- A camada dobrou e o tempo quadruplicou: t2 = t1·(p2/p1)² = 0,63 × 4 = 2,5 h.
Exercício 3: do CHD do desenho ao tempo de forno
O desenho de um pinhão de 8620 pede CHD de 0,8 mm a 550 HV. Que tempo planejar a 925 °C?
- A profundidade total fica entre 1,3 e 2,0 vezes a efetiva: 0,8 × 1,3 = 1,04 mm e 0,8 × 2,0 = 1,60 mm.
- Por Harris: (1,04 / 0,628)² = 2,7 h e (1,60 / 0,628)² = 6,5 h.
- A faixa é larga porque a razão depende do gradiente. O ciclo se fixa num lote piloto: cementa-se, tempera-se, mede-se o perfil de microdureza e corrige-se o tempo pela regra da raiz. Se o pinhão for retificado, soma-se o sobremetal.
Exercício 4: teor de carbono a 0,5 mm pela lei de Fick
Um 8620 (C0 = 0,20 %) é cementado a 925 °C por 8 h com a superfície a 0,80 % C. Qual o teor de carbono a 0,5 mm?
- D = 2,3×10⁻⁵ × exp[−148.000 / (8,314 × 1.198,15)] = 2,3×10⁻⁵ × exp(−14,86) = 8,1×10⁻¹² m²/s.
- t = 8 × 3.600 = 28.800 s; D·t = 2,34×10⁻⁷ m²; √(D·t) = 4,83×10⁻⁴ m; 2√(D·t) = 0,967 mm.
- x / (2√(D·t)) = 0,5 / 0,967 = 0,517; erf(0,517) = 0,535.
- Cx = 0,20 + (0,80 − 0,20) × (1 − 0,535) = 0,20 + 0,60 × 0,465 = 0,48 % C, o ponto marcado no gráfico do perfil de carbono.
Normas da cementação
Não há norma que fixe temperatura e tempo de cementação: eles vêm da ficha do aço e da especificação da peça. As normas tratam da medição da camada e dos ensaios de dureza que a sustentam. A tabela reúne as citadas neste artigo:
| Norma | O que trata | Edição |
|---|---|---|
| ISO 18203 | espessura de camadas endurecidas (CHD a 550 HV, têmpera superficial, nitretação); substituiu a ISO 2639 | 2026 |
| ISO 6507-1 | dureza Vickers, método de ensaio | 2023 |
| ISO 4545-1 | dureza Knoop, método de ensaio | 2023 |
| ASTM E384 | dureza por microindentação (Vickers e Knoop) | E384-22 |
| ASTM E140 | tabelas de conversão de dureza (HV e HRC) | E140-12B(2019)e1 |
| ISO 18265 | conversão de valores de dureza | 2013 |
| SAE J423 | métodos de medição da profundidade de camada (corte de 50 HRC) | não indicada |
Outros ensaios e referências técnicas
Nitretação: o que é, processos (gasosa, plasma e banho de sal), camada branca, NHD e diferença para a cementação
Nitretação é o tratamento termoquímico que difunde nitrogênio na superfície do aço abaixo da temperatura de austenitização, sem têmpera: de 495 a 565 °C na via gasosa, de 430 a 595 °C a plasma e cerca de 570 a 580 °C em banho de sal. Forma uma camada branca de 10 a 20 µm sobre uma zona de difusão de 0,1 a 0,6 mm, com 600 a mais de 1.000 HV conforme o aço. Veja os processos, os aços, a medição da NHD pela ISO 18203 e a comparação com a cementação.
Têmpera do aço: o que é, temperatura, meios de resfriamento, tipos e ciclo com revenimento
Têmpera do aço é aquecer a peça até formar austenita, em geral 30 a 50 °C acima de Ac3, e resfriá-la rápido em água, óleo, polímero ou gás para formar martensita. O carbono define a dureza máxima e a liga define a profundidade temperada. Veja temperaturas por aço (1045 a 820 a 850 °C), a severidade H de Grossmann, martensita e Ms, Jominy, tipos de têmpera, inox, trincas e o ciclo com revenimento.
Sinterização: o que é, etapas da metalurgia do pó, temperatura, densidade e ensaios de peças sinterizadas
Sinterização é a consolidação de um pó compactado por aquecimento abaixo da fusão, em geral a 70 a 85 % da temperatura absoluta de fusão: a difusão forma pescoços entre as partículas e reduz a porosidade. Não é tratamento térmico de aço no sentido clássico. Aço sinterizado Fe-Cu-C: 1.120 a 1.150 °C por 20 a 30 min e 6,8 a 7,2 g/cm³. Veja etapas, mecanismos, estágios, fase líquida, porosidade, ensaios pela ISO 2738, ISO 3325 e ISO 2739 e exercícios resolvidos.
Recozimento do aço: o que é, tipos, temperaturas e efeitos nas propriedades
Recozimento é o tratamento térmico que aquece o metal, mantém a temperatura e resfria devagar, em geral dentro do forno, para reduzir a dureza e as tensões internas e recuperar a ductilidade e a usinabilidade. No aço, o recozimento pleno austenitiza cerca de 30 a 50 °C acima de Ac3, e os tipos subcríticos ficam abaixo de Ac1 (alívio de tensões de 550 a 650 °C, esferoidização de 700 a 720 °C). Veja os tipos, as temperaturas, a microestrutura, os efeitos com números e como conferir o resultado.
Perguntas frequentes
O que é o processo de cementação?
É um tratamento termoquímico em que um aço de baixo carbono é aquecido na austenita, em geral entre 900 e 930 °C, em meio rico em carbono. O carbono se difunde na superfície até cerca de 0,8 %. Depois vêm a têmpera e um revenimento baixo, que deixam a superfície com 58 a 62 HRC e o núcleo tenaz.
Qual a diferença entre têmpera e cementação?
A cementação muda a composição química da superfície, acrescentando carbono. A têmpera muda a microestrutura, transformando austenita em martensita por resfriamento rápido. Numa peça cementada as duas acontecem em sequência: sem a têmpera, a camada rica em carbono não fica dura.
O que significa cementar?
Cementar é enriquecer de carbono a superfície de um aço, o carburizing do inglês. O nome vem de "cemento", o meio carbonáceo da cementação em caixa, e não tem relação com o cimento da construção civil.
Quais são os tipos de cementação?
Os principais são a gasosa, a mais usada, com potencial de carbono controlado; a sólida, em caixa com carvão e ativador; a líquida, em banho de sais com cianeto; e a a vácuo, com pulsos de acetileno em baixa pressão, sem oxidação intergranular. Há ainda a cementação a plasma, de uso mais restrito.
Qual a temperatura da cementação?
A faixa geral vai de 850 a 1.000 °C, e o usual fica entre 900 e 930 °C. Para o 8620, as fichas indicam 900 a 925 °C (GGD Metals). Cerca de 50 °C a mais quase dobram a velocidade de difusão do carbono, mas aumentam o crescimento de grão.
Quanto tempo leva para cementar 1 mm?
Pela fórmula de Harris, cerca de 2,5 h a 925 °C para 1 mm de camada total, 3,4 h a 900 °C e 1,9 h a 950 °C. A camada efetiva, medida a 550 HV, é menor que a total, então um CHD de 1 mm pede mais tempo, confirmado por perfil de microdureza num lote piloto.
Como se mede a profundidade da camada cementada?
Por perfil de microdureza Vickers numa seção transversal polida. A profundidade efetiva, CHD, é a distância da superfície até o ponto com 550 HV, pela ISO 18203:2026. Nos Estados Unidos, a SAE J423 usa 50 HRC como corte.
Quais aços são usados para cementação?
Aços de baixo carbono, de 0,10 a 0,25 % C, como o SAE 1020, o 8620 (o mais comum em engrenagens), o 5115 e o 20MnCr5 e o 4320. Os aços ligados dão núcleo mais resistente: o 8620 fica com cerca de 30 a 45 HRC no núcleo, conforme a seção.
Precisa revenir depois de cementar?
Sim. Um revenimento baixo, entre 150 e 250 °C, alivia as tensões da têmpera e reduz o risco de trinca sem derrubar a dureza da superfície. O 8620 revenido a 230 °C mantém 61 HRC na superfície (Açovisa).
Cementação ou nitretação: qual escolher?
A cementação dá camada mais profunda, para cargas altas de contato, mas exige têmpera e deforma mais. A nitretação é feita abaixo de cerca de 600 °C, sem têmpera, com distorção mínima e camada mais fina. A comparação completa está no artigo da nitretação.
O que é austenita retida na cementação?
É a austenita que não se transforma em martensita na têmpera, porque o excesso de carbono e de liga na superfície abaixa a temperatura de início da martensita. Ela reduz a dureza e pode se transformar em serviço. Limitar o potencial de carbono a cerca de 0,8 % ajuda a evitá-la.