
Têmpera do aço é o tratamento térmico em que a peça é aquecida até formar austenita, em geral 30 a 50 °C acima da temperatura crítica Ac3, e depois resfriada rápido em água, óleo, polímero ou gás para formar martensita, uma estrutura muito dura e frágil. O carbono define a dureza máxima que o aço alcança; os elementos de liga definem até que profundidade ele endurece.
Num aço SAE 1045, por exemplo, a têmpera é feita de 820 a 850 °C, com resfriamento em água, e a superfície chega a cerca de 58 HRC. A peça sai tensionada e frágil e precisa ser revenida logo em seguida. O artigo explica a temperatura de cada aço, os meios de resfriamento e a severidade H de Grossmann, a martensita, a temperabilidade e o ensaio Jominy, os tipos de têmpera, o caso do inox, as trincas, o ciclo completo com revenimento e como conferir o resultado em laboratório.
O que é têmpera na metalurgia
Na metalurgia, têmpera é o resfriamento rápido de um metal a partir de alta temperatura para fixar uma estrutura que o resfriamento lento não produziria. No aço, o objetivo é a martensita. Aquecido acima das temperaturas críticas, o aço vira austenita, uma fase cúbica de faces centradas que dissolve o carbono. Se esfriar devagar, a austenita se decompõe em ferrita e perlita, estruturas macias. Se esfriar depressa, o carbono não tem tempo de sair da rede, e a austenita se transforma por cisalhamento, sem difusão, numa fase supersaturada em carbono e distorcida: a martensita (Callister e Rethwisch, Ciência e Engenharia de Materiais, cap. 10 e 11; Krauss, Materials Science and Engineering A, 1999).
A palavra tem outros sentidos, e vale separar. Pintura a têmpera é uma técnica artística com pigmento aglutinado em ovo ou cola; "têmpera" também aparece como tempero de cozinha; e o vidro temperado é resfriado rápido só na superfície para criar tensões de compressão, sem nenhuma martensita. Aqui o assunto é o aço.
Outra confusão é de vocabulário de fábrica. "Aço temperado" costuma designar o aço temperado e revenido, que é o estado em que ele é usado; o aço só temperado, sem revenir, quase nunca vai para serviço. O conjunto dos tratamentos está no guia de tratamento térmico dos metais.
Como a têmpera é feita: aquecer, encharcar, resfriar e revenir
Toda têmpera tem as mesmas quatro etapas. A peça é aquecida até a temperatura de austenitização; é mantida nela até a seção inteira virar austenita, o encharque; é resfriada no meio escolhido, rápido o bastante para formar martensita; e vai para o revenimento sem esperar.
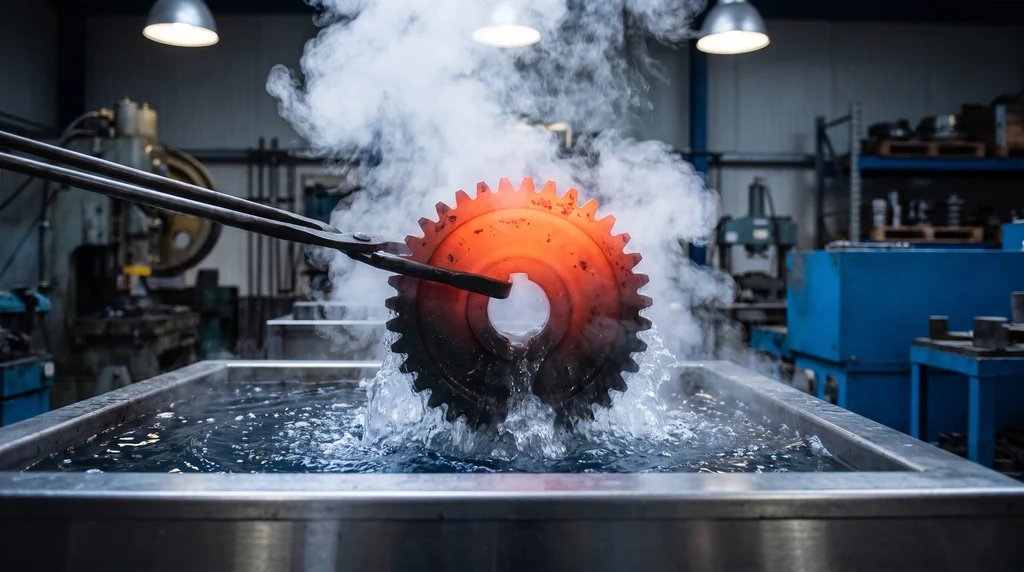
Na foto, uma engrenagem de aço aquecida até ficar rubra é mergulhada num tanque de água: a água ferve em volta da peça, e é essa retirada rápida de calor que transforma a austenita em martensita.
Austenitização: a temperatura de têmpera
A temperatura de têmpera depende do teor de carbono. Nos aços hipoeutetoides, com menos de 0,77 % C (o eutetoide do diagrama Fe-C, a 727 °C, segundo Chiaverini), a regra é aquecer de 30 a 50 °C acima de Ac3, a temperatura em que a ferrita termina de se dissolver na austenita. Abaixo de Ac3 sobra ferrita, e a peça sai com pontos moles. Nos hipereutetoides, como o 52100, aquece-se acima de Ac1, a temperatura em que a austenita começa a se formar no aquecimento, mas abaixo de Acm, a temperatura em que os carbonetos terminariam de se dissolver, e parte deles continua sólida. Superaquecer esses aços põe carbono demais na austenita, aumenta a austenita retida e deixa a peça mais mole e instável.
Ac3 pode ser estimada pela fórmula de Andrews (Journal of the Iron and Steel Institute, 1965), com os teores em % em massa: Ac3 = 910 − 203√C − 15,2 Ni + 44,7 Si + 104 V + 31,5 Mo + 13,1 W. Ela vale para aços de construção de baixa liga; nos aços-ferramenta com muito cromo, como D2 e H13, dá resultado sem sentido físico. Na prática, vale a ficha do fabricante do aço. A tabela resume as faixas adotadas neste site, tiradas das fichas técnicas (Lucefin, Açovisa, GGD Metals, thyssenkrupp e Villares Metals):
| Aço | Austenitização | Meio | Dureza como temperado |
|---|---|---|---|
| 1045 | 820 a 850 °C | água (seções pequenas: óleo) | ≈ 58 HRC |
| 4140 | 840 a 870 °C | óleo | ≈ 57 HRC |
| 4340 | 830 a 860 °C | óleo | ≈ 52 HRC, medido após revenido baixo |
| 52100 | 830 a 860 °C | óleo | 64 a 65 HRC |
| D2 | 1.010 a 1.030 °C | ar, óleo ou vácuo | ≈ 63 HRC |
| H13 | 1.010 a 1.030 °C | ar, óleo ou vácuo | ≈ 54 HRC |
O tempo de encharque não tem número universal. Ele conta a partir do momento em que o núcleo atinge a temperatura, e não de quando a peça entra no forno. Tempo curto deixa o centro sem austenitizar; tempo demais cresce o grão e descarbonetiza a superfície.
Resfriamento e revenimento imediato
O resfriamento precisa ser mais rápido que a velocidade crítica do aço, assunto da seção sobre martensita, mas não mais rápido do que o necessário, porque cada grau de severidade a mais aumenta a tensão e o risco de trinca. A escolha do meio é o assunto da próxima seção. Terminado o resfriamento, a martensita bruta está cheia de tensões, e a peça vai para o revenimento assim que chega perto da temperatura ambiente: a demora causa trinca retardada.
Meios de resfriamento e severidade H de Grossmann
O meio de têmpera decide quanto calor sai da peça por segundo. Grossmann resumiu isso num número, a severidade de têmpera H = h / 2k, em que h é o coeficiente de troca de calor entre a peça e o meio e k é a condutividade térmica do aço. H tem unidade de inverso de comprimento (pol⁻¹), então só serve para comparar meios entre si: a água parada vale 1, e o resto é medido contra ela.
- Salmoura: água com sal. Rompe o filme de vapor que se forma em volta da peça, resfria de modo mais uniforme e é o meio mais severo da tabela. É corrosiva.
- Água: severa e barata. O filme de vapor instável pode deixar pontos moles, e o risco de trinca é alto nos aços com mais carbono. É o meio dos aços carbono.
- Polímero: solução aquosa de polímero (PAG, PVP), com severidade entre a da água e a do óleo, ajustada pela concentração. Num aço 1045 com 0,484 % C, austenitizado a 880 °C por 60 min, a dureza superficial caiu de 770 HV com PVP a 10 % para 689 HV a 25 %, e apareceu ferrita a partir de 20 % (Vieira et al., Scientific Reports, 2021).
- Óleo: mais brando, sobretudo na faixa em que a martensita se forma, o que reduz trinca e distorção. É o meio padrão dos aços ligados.
- Ar e gás sob pressão: os mais brandos (ar parado, H de cerca de 0,02). Servem aos aços de temperabilidade muito alta, como D2 e H13, temperados em forno a vácuo com gás.
A agitação muda muito a severidade, porque remove o vapor e renova o líquido junto da peça. A tabela abaixo é a de Grossmann, publicada no Metals Handbook, 8ª ed., vol. 2 (ASM, 1964), em pol⁻¹:
| Agitação | Óleo | Água | Salmoura |
|---|---|---|---|
| Nenhuma | 0,25 a 0,30 | 1,0 | 2,0 |
| Leve | 0,30 a 0,35 | 1,0 a 1,1 | 2,0 a 2,2 |
| Moderada | 0,35 a 0,40 | 1,2 a 1,3 | não informado |
| Boa | 0,40 a 0,50 | 1,4 a 1,5 | não informado |
| Forte | 0,50 a 0,80 | 1,6 a 2,0 | não informado |
| Violenta | 0,80 a 1,10 | 4,0 | 5,0 |
A tabela é antiga e serve como ordem de grandeza. Óleos acelerados modernos e soluções de polímero variam por fabricante, e o polímero não tem um H único: depende da concentração, da temperatura do banho e da agitação.
Martensita, Ms e Mf e austenita retida
A martensita começa a se formar numa temperatura chamada Ms (martensite start) e termina em Mf (martensite finish). A transformação não depende do tempo, e sim da temperatura atingida: a fração de martensita cresce à medida que o aço esfria entre Ms e Mf. Nos aços de baixo carbono ela se forma em ripas; nos de alto carbono, em placas (Krauss, 1999). As fichas técnicas dão, aproximadamente, Ms de 350 °C e Mf de 120 °C no 1045, 335 °C e 80 °C no 4140, e 300 °C e 80 °C no 4340 (Lucefin).
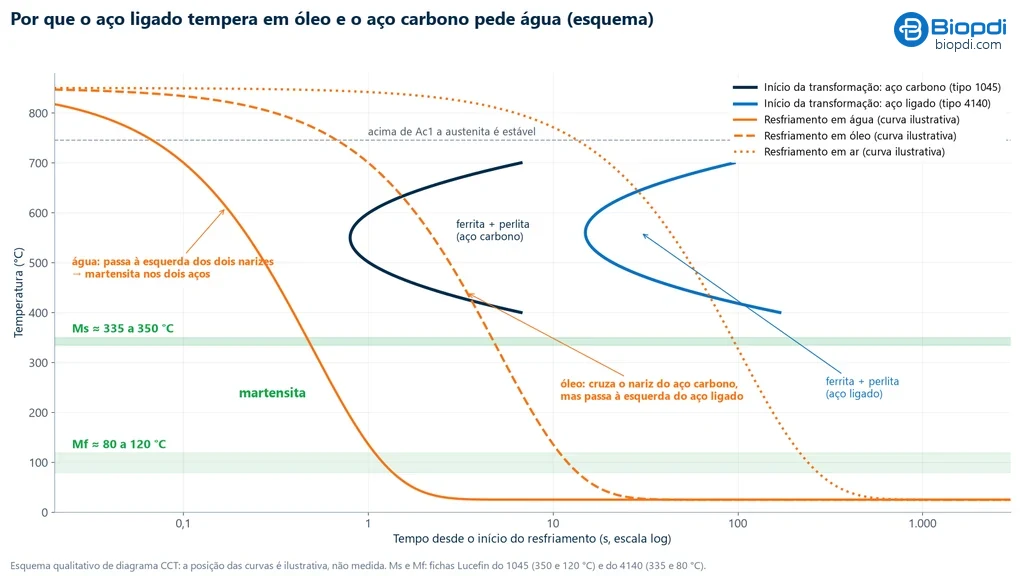
Para chegar a Ms como austenita, o aço tem de atravessar a faixa de 700 a 400 °C sem que a austenita vire ferrita, perlita ou bainita. Num diagrama de transformação em resfriamento contínuo (CCT), o início dessas transformações desenha uma curva em forma de C, cujo ponto mais à esquerda é o "nariz". A curva de resfriamento que passa rente ao nariz, sem tocá-lo, define a velocidade crítica de têmpera. Cromo, molibdênio, níquel, manganês e boro deslocam o nariz para a direita, isto é, dão mais tempo à austenita, e a velocidade crítica cai.
O esquema abaixo compara, de forma qualitativa, um aço carbono do tipo 1045 e um aço ligado do tipo 4140 sob três resfriamentos. A água passa à esquerda dos dois narizes e forma martensita nos dois; o óleo cruza o nariz do aço carbono, que sai com ferrita e perlita, mas passa à esquerda do aço ligado; o ar cruza os dois. É por isso que o 4140 tempera em óleo e o 1045 pede água.
Ms também pode ser estimada pela fórmula linear de Andrews (1965): Ms = 539 − 423 C − 30,4 Mn − 17,7 Ni − 12,1 Cr − 7,5 Mo, em °C e % em massa, válida para aços de baixa liga com até cerca de 0,6 % C. Com as composições médias das fichas, ela dá 320 °C no 1045 (0,465 % C; 0,75 % Mn), contra 350 °C da ficha, e 328 °C no 4140, contra 335 °C: os dois começam a formar martensita perto da mesma temperatura, e o que os separa é a temperabilidade. O carbono é o termo que mais pesa, e é por isso que os aços de alto carbono têm Ms e Mf baixos.
Quando Mf fica abaixo da temperatura ambiente, o que acontece acima de cerca de 0,6 % C, parte da austenita não se transforma ao fim da têmpera: é a austenita retida. Ela baixa a dureza medida e pode virar martensita mais tarde, em serviço, com variação de dimensão. O tratamento subzero, um resfriamento abaixo de 0 °C logo depois da têmpera, em gelo seco ou nitrogênio líquido, converte parte dela. É usado em rolamentos, calibres e ferramentas, em que a estabilidade dimensional importa.
Temperabilidade e o ensaio Jominy
Dureza e temperabilidade são coisas diferentes, e confundir as duas é o erro mais comum sobre têmpera. A dureza máxima é a da martensita, e ela depende quase só do teor de carbono. A temperabilidade é a capacidade de formar martensita em profundidade, e ela depende da liga, do tamanho de grão da austenita e do meio. A frase curta é esta: o carbono define a dureza, a liga define a profundidade.
A temperabilidade se mede pelo ensaio Jominy, criado por Jominy e Boegehold em 1938 e normalizado pela ASTM A255 e pela ISO 642. O procedimento tem quatro passos:
- Corpo de prova: barra de 25 mm de diâmetro e pelo menos 100 mm de comprimento (ISO 642).
- Têmpera pela ponta: a barra é austenitizada e colocada num suporte, e um jato de água resfria só a face inferior. A ponta recebe a têmpera mais severa possível, e cada ponto mais acima esfria mais devagar.
- Preparo: depois de fria, a barra tem dois planos opostos retificados ao longo do comprimento, rasos, só para tirar a camada descarbonetada.
- Medição: mede-se a dureza Rockwell C a intervalos fixos a partir da ponta, de 1/16 pol (1,6 mm) na prática americana (MacKenzie, Thermal Processing, 2020), e traça-se a curva dureza × distância.
A leitura da curva é direta. A ponta dá a dureza máxima, que é função do carbono. Uma curva que cai depressa indica baixa temperabilidade, típica do aço carbono; uma curva quase plana indica alta temperabilidade, típica do 4340. Dois aços com o mesmo carbono, um 1040 e um 4340, têm dureza parecida na ponta e muito diferente a 25 mm dela: o 4340 não fica mais duro, fica duro mais fundo. Com a severidade H do meio, gráficos de conversão ligam cada distância Jominy a um diâmetro de barra.
A consequência prática é que a dureza das tabelas vale para seção fina. As fichas da Lucefin, por exemplo, medem barras de 10 mm. Numa barra grossa, mesmo um aço temperável em óleo como o 4140 não forma martensita até o núcleo, e o centro sai mais mole que a superfície.
Dureza do aço após a têmpera
A dureza como temperado segue o carbono, como mostra a tabela das temperaturas. O 1045, com cerca de 0,47 % C, chega a cerca de 58 HRC; o 4140, com 0,40 % C, a cerca de 57 HRC; o 52100, com cerca de 1 % C, a 64 a 65 HRC. Acima de 0,6 a 0,8 % C o ganho diminui, porque a dureza da martensita se estabiliza e a austenita retida passa a baixar o valor medido (Krauss, 1999). Os aços-ferramenta combinam carbono alto com carbonetos de cromo, molibdênio e vanádio: o D2 fica em cerca de 63 HRC e o H13, com menos carbono, em cerca de 54 HRC.
Esses números valem para a peça temperada, antes do revenimento, e em seção fina. O que o desenho especifica é a dureza final, depois de revenir, em faixa, por exemplo "4140 temperado e revenido, 28 a 32 HRC". A relação entre dureza e resistência, as escalas e a tabela de conversão HRC, HV e HB estão no artigo sobre dureza dos materiais.
Tipos de têmpera
Os tipos de têmpera se distinguem pela parte da peça que endurece e pelo modo de resfriar:
- Têmpera total (integral): a peça inteira é austenitizada e resfriada. É a têmpera descrita até aqui. O núcleo só endurece se a temperabilidade do aço bastar para a seção.
- Têmpera superficial: só a camada externa é aquecida acima de Ac3, por indução, chama ou laser, e resfriada em seguida; o núcleo continua tenaz. Usa aços de 0,35 a 0,55 % C, como o 1045 e o 4140. As camadas típicas vão de cerca de 0,25 a 6 mm na indução e na chama, e de 0,3 a 2 mm no laser, com distorção mínima (faixas de fontes secundárias, ScienceDirect Topics). Eixos de 1045 temperados por indução chegam a 54 a 60 HRC na superfície.
- Martêmpera (têmpera interrompida): a peça é resfriada num banho quente, de sal ou óleo, logo acima de Ms, fica até igualar a temperatura entre superfície e núcleo e só então esfria até a ambiente. A martensita se forma quase ao mesmo tempo em toda a seção, com menos tensão e distorção. Nos aços D2 e H13 as fichas preveem banho a 500 a 550 °C (thyssenkrupp).
- Austêmpera: a peça fica no banho quente acima de Ms até a austenita virar bainita. Não forma martensita, a rigor não é uma têmpera, e dá dureza menor com tenacidade maior.
- Têmpera seguida de subzero: a têmpera convencional completada pelo resfriamento abaixo de 0 °C, para converter a austenita retida.
A profundidade de uma camada temperada superficialmente se mede por um perfil de microdureza Vickers na seção, pela ISO 18203; o procedimento está no artigo do ensaio de dureza. A têmpera superficial não se confunde com os tratamentos termoquímicos, que mudam a composição da superfície. A cementação enriquece de carbono um aço de baixo carbono, que depois precisa ser temperado. A nitretação endurece a superfície com nitrogênio abaixo de Ac1, sem têmpera.
Como fazer têmpera em aço inox
Só uma família de aço inoxidável endurece por têmpera: a martensítica, da série 400, como o 410, o 420 e o 440C. Ela tem cromo suficiente para ser inoxidável e carbono suficiente para formar martensita, e é temperada e revenida como um aço ligado, com austenitização mais alta. É o inox das facas, dos instrumentos cirúrgicos e dos eixos de bomba. As temperaturas de cada grau vêm da ficha do fabricante.
O inox austenítico, como o 304 e o 316, não tempera. O níquel estabiliza a austenita até a temperatura ambiente, e o resfriamento rápido não forma martensita. Esse aço só endurece por deformação a frio, o encruamento. Quando se fala em "solubilizar e resfriar em água" um 304, o objetivo é dissolver carbonetos para recuperar a resistência à corrosão, e não endurecer. O inox ferrítico, como o 430, também não endurece por têmpera, e os inox endurecíveis por precipitação, como o 17-4 PH, endurecem por outro mecanismo, o envelhecimento.
Trincas, distorção e empenamento na têmpera
A têmpera junta duas variações de volume: a contração térmica do resfriamento e a expansão da transformação da austenita em martensita. Superfície e núcleo passam por elas em momentos diferentes, e a diferença vira tensão interna. Quando a tensão passa da resistência da martensita, a peça trinca; quando só deforma a peça, aparecem distorção e empenamento. As causas conhecidas são estas (Rudnev, Thermal Processing, 2019):
- Teor de carbono: quanto mais carbono, mais frágil a martensita. Aços carbono com menos de 0,35 % C raramente trincam, mesmo em têmpera severa.
- Geometria: cantos vivos, rasgos de chaveta, furos, mudança brusca de seção e massa desbalanceada concentram tensão.
- Meio severo demais para o aço: um 4140 temperado em água, ou um 1045 grosso em salmoura.
- Superaquecimento: grão grosso, descarbonetação da superfície e segregação de fósforo e enxofre nos contornos.
- Demora para revenir: a martensita bruta pode trincar horas depois da têmpera, a chamada trinca retardada.
A prevenção segue as causas: meio só tão severo quanto o aço exige, martêmpera nas peças sensíveis, projeto com raios e seções uniformes, alívio de tensões antes da usinagem final e revenimento imediato.
Ciclo completo: têmpera e revenimento
A têmpera só entrega um aço utilizável junto com o revenimento. O ciclo completo tem as etapas de temperatura descritas no início, e o revenimento é feito sempre abaixo de Ac1, para não formar austenita de novo. O gráfico abaixo mostra o ciclo de um aço 4140 com os valores da ficha Lucefin: austenitização a 850 °C, acima de Ac3 (790 °C) e de Ac1 (745 °C); têmpera em óleo, cruzando Ms (335 °C) e Mf (80 °C), que deixa cerca de 57 HRC; e revenimento a 200 °C, com 54,5 HRC, Rm de 2.030 MPa e Rp0,2 de 1.620 MPa. A linha pontilhada é a alternativa de revenir a 600 °C, que leva a 36 HRC, Rm de 1.100 MPa e Rp0,2 de 1.000 MPa.
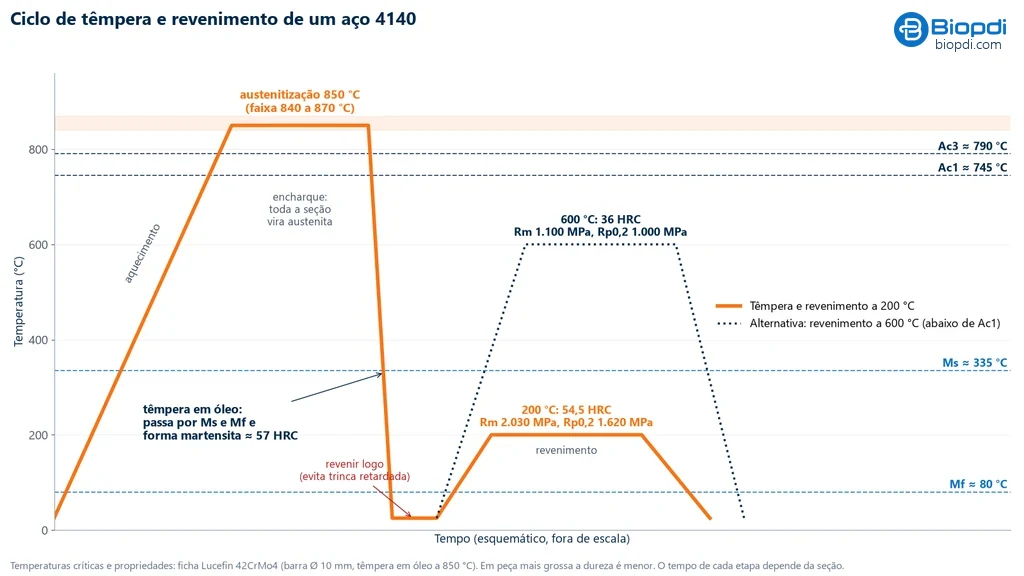
Os números valem para uma barra de 10 mm; numa peça mais grossa a dureza é menor, pelo que foi visto no Jominy. A escolha da temperatura de revenimento é uma troca: revenido baixo mantém a dureza para resistir ao desgaste, e revenido alto, o beneficiamento, sacrifica dureza e ganha alongamento e tenacidade para peças que recebem choque. O revenimento em detalhe, com a curva de dureza por temperatura, as faixas de fragilidade e o revenido duplo dos aços-ferramenta, está no artigo sobre revenimento. Os tratamentos que deixam o aço macio antes da usinagem, o recozimento e a normalização, são comparados com a têmpera no artigo da normalização.
Como conferir o resultado da têmpera
Uma têmpera se aprova com ensaio, não com a lima. O controle combina quatro verificações, da mais rápida à mais completa:
- Dureza: é o primeiro controle. Mede-se Rockwell C na superfície da peça temperada e depois da revenida, que deve cair na faixa especificada. Em camada superficial rasa ou peça fina, a força do HRC atravessa a camada, e o ensaio passa para o Rockwell superficial ou o Vickers. O procedimento de cada método está no artigo do ensaio de dureza.
- Perfil de microdureza: para a profundidade de camada da têmpera superficial. A amostra é cortada na cortadeira metalográfica com refrigeração, para o calor do corte não revenir a camada, e lixada e polida na politriz metalográfica antes das impressões Vickers.
- Metalografia: atacada com Nital, a seção vai ao microscópio metalográfico, que mostra martensita, bainita, ferrita livre (a causa dos pontos moles), descarbonetação superficial e trincas de têmpera, que em geral partem de cantos e seguem os contornos de grão.
- Ensaio de tração: dá Rm, Rp0,2, alongamento e estricção do aço temperado e revenido. O revenimento é o que devolve o alongamento: o 4140 da ficha tem 9,5 % revenido a 200 °C e 15,8 % a 600 °C. O ensaio de tração e a leitura da curva tensão-deformação estão explicados nos artigos próprios.
A Biopdi fabrica os equipamentos desse controle: a cortadeira, a politriz e o microscópio metalográfico que preparam e examinam a amostra, e a máquina universal de ensaios da linha M2, que faz o ensaio de tração e, com o software BioLab, traça a curva e monta o relatório. Aço temperado e revenido é resistente, e a capacidade da máquina precisa acompanhar: o exercício 3 faz essa conta. A tenacidade depois do revenimento é avaliada no ensaio de impacto, assunto do artigo sobre tenacidade.
Exercícios resolvidos
Os três exercícios usam as composições médias das fichas e os valores das tabelas deste artigo.
Exercício 1: temperatura de têmpera do aço 1045
Um SAE 1045 tem 0,465 % C, 0,75 % Mn e 0,25 % Si. Estime Ac3 pela fórmula de Andrews e a temperatura de austenitização.
- √0,465 = 0,6819, e 203 × 0,6819 = 138,4. O termo do silício é 44,7 × 0,25 = 11,2.
- Ac3 = 910 − 138,4 + 11,2 = 783 °C. A ficha do fabricante dá 780 °C.
- Temperatura de têmpera ≈ Ac3 + 30 a 50 °C = 810 a 830 °C. A faixa prática do fabricante é de 820 a 850 °C, com resfriamento em água.
Exercício 2: meio de têmpera para um eixo de 1045
Um eixo de 1045 com 30 mm de diâmetro precisa de superfície acima de 50 HRC. Qual meio usar?
- O 1045 é aço carbono, de baixa temperabilidade. Em óleo parado (H de 0,25 a 0,30), a superfície de uma barra de 30 mm esfria devagar demais e cruza o nariz de transformação: sai ferrita e perlita, como no esquema CCT.
- Em água agitada (H de 1,2 a 1,5) ou salmoura (H de 2,0 ou mais), a superfície forma martensita, com cerca de 58 HRC antes do revenimento. O núcleo tende a ficar parcialmente temperado.
- Com 0,47 % C, o aço está acima do limite de 0,35 % C: há risco de trinca. Arredondar cantos, evitar chaveta de canto vivo e revenir logo.
- Resposta: água agitada, ou polímero em concentração baixa, e revenimento imediato. Se o projeto exigir núcleo temperado, a troca é de aço, para um 4140 em óleo.
Exercício 3: da dureza à força do ensaio de tração
Um 4140 temperado em óleo e revenido a 200 °C mede 550 HB (ficha Lucefin). Estime Rm e a força para romper um corpo de prova redondo de 12,5 mm (ASTM E8/E8M).
- Pela regra do Callister, Rm ≈ 3,45 × 550 ≈ 1.900 MPa. A ficha dá 2.030 MPa, cerca de 6 % acima: a regra é estimativa.
- Área: A0 = π × (12,5 / 2)² = π × 39,06 = 122,7 mm².
- Força máxima: 2.030 × 122,7 = 249 kN. No escoamento: 1.620 × 122,7 = 199 kN.
- Uma máquina de 200 kN não rompe esse corpo de prova. As saídas são a máquina universal de 300 kN (MBIOII-300-M2) ou um corpo de prova de 10 mm (A0 = 78,5 mm², força máxima de 2.030 × 78,5 = 159 kN), que cabe na máquina de 100 a 200 kN (MBIOII-200-M2).
Com 550 HB, o Brinell exige esfera de metal duro (HBW); em Rockwell, a peça fica perto de 54,5 HRC.
Normas da têmpera e do controle do resultado
Não há uma norma que ensine a temperar: o processo segue a ficha do aço e a especificação do cliente. As normas tratam da temperabilidade, da medição do resultado e, em setores regulados, do forno. A tabela traz as edições conferidas em setembro de 2026:
| Norma | O que trata | Edição |
|---|---|---|
| ASTM A255 | temperabilidade: ensaio Jominy e cálculo pela composição | A255-20a |
| ISO 642 | temperabilidade por têmpera na ponta (Jominy) | 2024 |
| SAE J406 | métodos de determinação da temperabilidade e bandas H | não indicada |
| ISO 18203 | espessura de camadas endurecidas superficialmente | 2026 |
| ISO 6508-1 e ASTM E18 | dureza Rockwell | 2023 e E18-25 |
| ISO 6507-1 | dureza Vickers e microdureza | 2023 |
| ABNT NBR ISO 6892-1 | ensaio de tração de metais à temperatura ambiente | 2024 |
| ASTM E8/E8M | ensaio de tração de metais | E8/E8M-25 |
| AMS 2750 | pirometria: uniformidade e calibração de fornos (aeroespacial) | não indicada |
Outros ensaios e referências técnicas
Cementação do aço: o que é, tipos, temperatura, profundidade de camada e controle
Cementação é o tratamento termoquímico que enriquece de carbono a superfície de um aço de baixo carbono, em geral entre 900 e 930 °C, antes da têmpera e do revenimento. A peça fica com superfície de 58 a 62 HRC e núcleo tenaz. Veja os tipos (gasosa, sólida, líquida e a vácuo), a fórmula de Harris para o tempo (cerca de 0,63·√t mm a 925 °C), os aços usados, a profundidade efetiva de camada a 550 HV pela ISO 18203:2026, os defeitos e exercícios resolvidos.
Recozimento do aço: o que é, tipos, temperaturas e efeitos nas propriedades
Recozimento é o tratamento térmico que aquece o metal, mantém a temperatura e resfria devagar, em geral dentro do forno, para reduzir a dureza e as tensões internas e recuperar a ductilidade e a usinabilidade. No aço, o recozimento pleno austenitiza cerca de 30 a 50 °C acima de Ac3, e os tipos subcríticos ficam abaixo de Ac1 (alívio de tensões de 550 a 650 °C, esferoidização de 700 a 720 °C). Veja os tipos, as temperaturas, a microestrutura, os efeitos com números e como conferir o resultado.
Normalização do aço (tratamento térmico): temperatura, resfriamento ao ar e diferença para o recozimento e a têmpera
Normalização do aço é o tratamento térmico em que o aço é aquecido acima da temperatura crítica superior (Ac3, ou Acm no aço hipereutetoide), mantido até virar austenita e resfriado ao ar calmo. O resultado é grão refinado e perlita fina, com mais resistência que no recozido e muito menos dureza que no temperado. No aço 1045, normaliza-se a cerca de 850 a 880 °C.
Revenimento do aço: o que é, temperatura, curva de dureza e fragilidade do revenido
Revenimento é o reaquecimento do aço temperado abaixo da temperatura crítica, em geral entre 150 e 650 °C, para trocar parte da dureza da martensita por tenacidade e aliviar as tensões da têmpera. Veja o que acontece na martensita, as faixas de temperatura, a curva de dureza e impacto do 4140, o parâmetro de Hollomon-Jaffe, as duas fragilidades, as cores de revenido e como conferir o resultado.
Perguntas frequentes
Qual a temperatura de têmpera do aço 1045?
De 820 a 850 °C, com resfriamento em água (seções pequenas podem ir ao óleo). A faixa fica de 30 a 50 °C acima do Ac3 do 1045, de cerca de 780 °C. Antes do revenimento, a superfície chega a cerca de 58 HRC.
O que é têmpera na metalurgia?
É o tratamento térmico que aquece o aço até a austenita e o resfria rápido para formar martensita, aumentando a dureza e a resistência. A peça sai frágil e com tensões internas, por isso é revenida logo em seguida.
Quais são os tipos de têmpera?
Têmpera total, em que a peça inteira é austenitizada e resfriada; têmpera superficial, por indução, chama ou laser, que endurece só a camada; martêmpera, com resfriamento interrompido num banho quente logo acima de Ms; e têmpera seguida de tratamento subzero. Pelo meio, a têmpera pode ser em água, salmoura, polímero, óleo, ar ou gás.
Como fazer têmpera em aço inox?
Só o inox martensítico, como o 410, o 420 e o 440C, endurece por têmpera: é austenitizado, resfriado e revenido como um aço ligado, com as temperaturas da ficha do fabricante. O inox austenítico, como o 304 e o 316, não forma martensita no resfriamento e só endurece por deformação a frio.
Qual a diferença entre têmpera e revenimento?
A têmpera endurece o aço, formando martensita. O revenimento reaquece a peça temperada abaixo de Ac1 para aliviar tensões e trocar parte da dureza por tenacidade. Um 4140 temperado tem cerca de 57 HRC; revenido a 200 °C, 54,5 HRC; a 600 °C, 36 HRC (ficha Lucefin, barra de 10 mm).
Água ou óleo: qual usar na têmpera?
Água para aço carbono, de baixa temperabilidade; óleo para aço ligado, com menos trinca e distorção. Na tabela de Grossmann, a água parada tem severidade H de 1,0 e o óleo parado, de 0,25 a 0,30. O polímero fica entre os dois e se ajusta pela concentração.
Qual a dureza de um aço temperado?
Depende sobretudo do carbono: cerca de 58 HRC no 1045, 57 HRC no 4140 e 64 a 65 HRC no 52100, antes do revenimento e em seção fina. Os aços-ferramenta chegam a cerca de 63 HRC (D2) e 54 HRC (H13).
O que é temperabilidade?
É a capacidade do aço de formar martensita em profundidade. Depende da liga, e não do carbono, e se mede pelo ensaio Jominy (ASTM A255 e ISO 642): uma barra de 25 mm é temperada só na ponta e a dureza é medida ao longo dela.
Por que o aço trinca na têmpera?
Pela soma de carbono alto, cantos vivos, mudança brusca de seção, meio severo demais para o aço e demora para revenir. Aços carbono com menos de 0,35 % C raramente trincam; nos demais, o revenimento deve ser feito o quanto antes.
O que é tratamento subzero?
É o resfriamento abaixo de 0 °C logo depois da têmpera, em gelo seco ou nitrogênio líquido, para transformar em martensita a austenita retida. É usado em aços de alto carbono, rolamentos, calibres e ferramentas.
Como saber se a têmpera ficou boa?
Pela dureza Rockwell C na faixa especificada, por perfil de microdureza quando a têmpera é superficial, pela metalografia, que deve mostrar martensita sem ferrita livre nem trincas, e, quando a especificação pede, pelo ensaio de tração, com Rm, escoamento e alongamento.