
O ensaio de dobramento é um ensaio qualitativo em que um corpo de prova é dobrado sobre um pino (cutelo ou mandril) de diâmetro definido até um ângulo especificado, em geral 90° ou 180°. O resultado é aprovado ou reprovado, conforme apareçam ou não trincas na face tracionada. Ele avalia a ductilidade e a sanidade do material e, principalmente, de juntas soldadas e vergalhões. As normas gerais são a ABNT NBR ISO 7438 e a ASTM E290; em solda, a ISO 5173, a ASME IX e a AWS D1.1; em vergalhão, a NBR 7480 e a NBR 17005.
O ensaio de dobramento não mede resistência em MPa: essa é a função do ensaio de flexão. Ele responde a uma pergunta mais direta, de chão de fábrica: este material, ou esta solda, aguenta ser dobrado sem trincar? Neste guia você encontra os tipos de dobramento, a deformação imposta pelo pino, o corpo de prova, o procedimento, os pinos dos vergalhões CA-25, CA-50 e CA-60, o dobramento de solda e seus critérios de aceitação, exercícios resolvidos, as normas e os erros mais comuns.
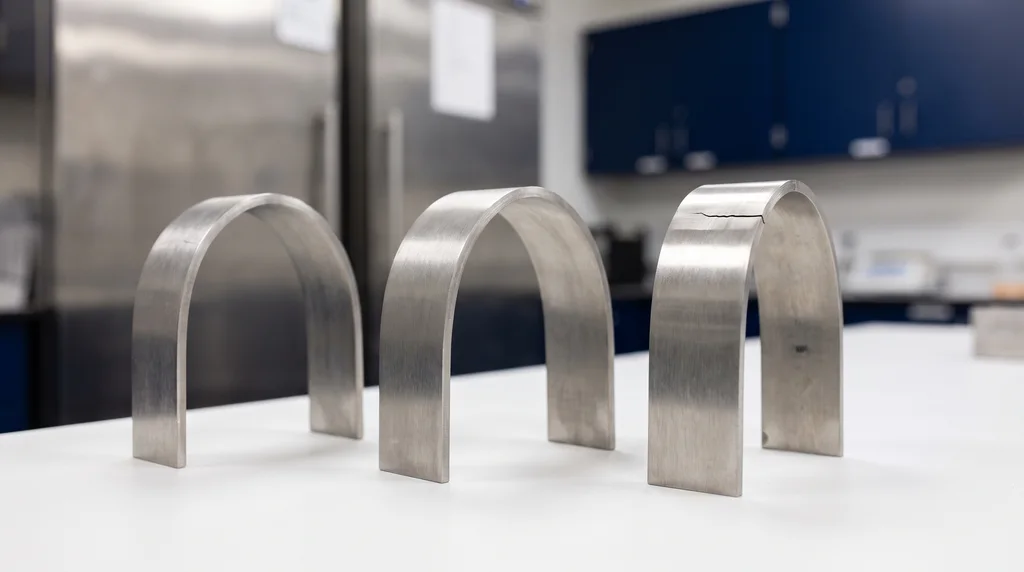
Na foto, o resultado de um ensaio: três corpos de prova de aço dobrados a 180°. Os dois da esquerda chegaram ao ângulo sem trincar; o da direita abriu uma trinca no topo da face externa, a tracionada, e foi reprovado.
O que é o ensaio de dobramento
A ASTM E290-22 define o ensaio como um dobramento "para ductilidade" do material: depois de dobrado, examina-se a superfície convexa (a de fora da dobra); se o corpo de prova fratura, o material falhou; se não fratura, o critério é o número e o tamanho das trincas visíveis a olho nu, conforme a especificação do produto. A ISO 7438:2020 descreve o princípio: o corpo de prova, de seção redonda, quadrada, retangular ou poligonal, é deformado plasticamente por dobramento, sem inverter o sentido da carga, até o ângulo especificado. A 180°, as pernas podem ficar encostadas ou paralelas a uma distância controlada por um calço.
Na dobra, a face externa é tracionada e a interna comprimida. Um material dúctil acomoda essa deformação; um material frágil, uma solda com falta de fusão ou uma barra com defeito superficial abre trincas na face externa. A propriedade de fundo é a ductilidade: a capacidade de se deformar plasticamente sem romper.
A montagem mais usada é a do dobramento guiado, e os três esquemas abaixo mostram a montagem, a dobra e a medida do ângulo. No primeiro, o corpo de prova, de seção redonda ou retangular, está sobre dois apoios, com o cutelo de diâmetro D no meio. No segundo, a força Q já curvou o corpo de prova em volta do cutelo, e a face de fora da dobra, a zona tracionada, é a que será examinada. O terceiro mostra o ângulo de dobramento α, que é o quanto a perna girou em relação ao eixo original do corpo de prova: a 180°, as duas pernas ficam paralelas.
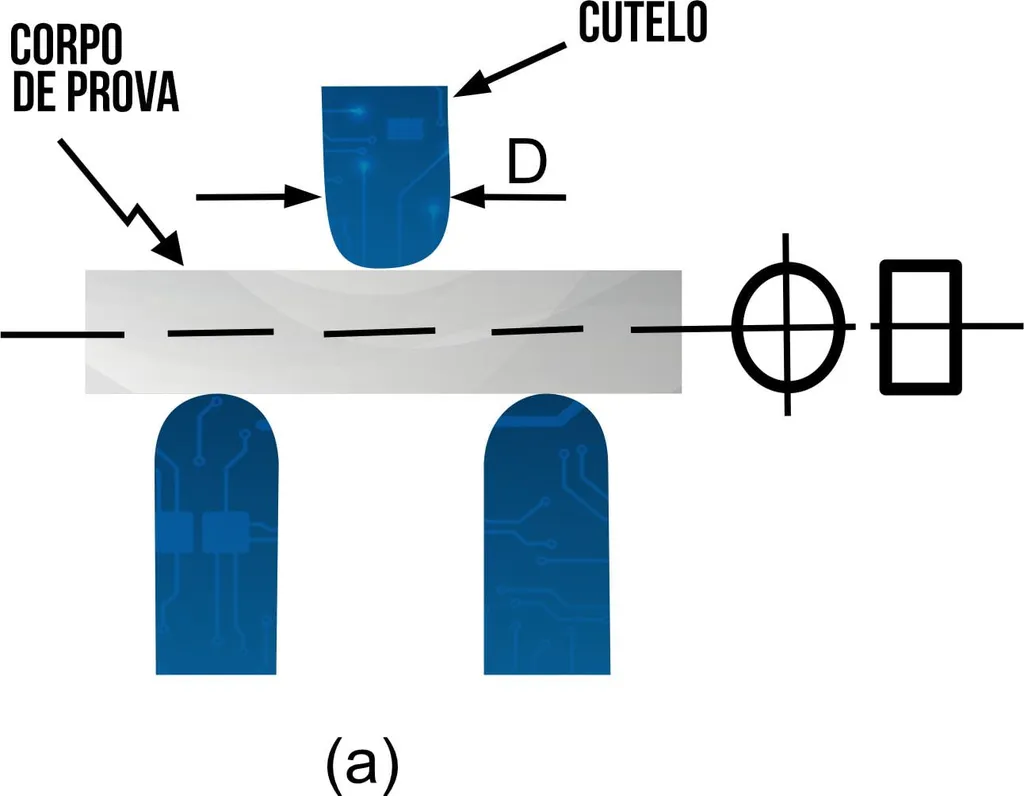
Dobramento guiado: dois apoios e um cutelo (pino) de diâmetro D
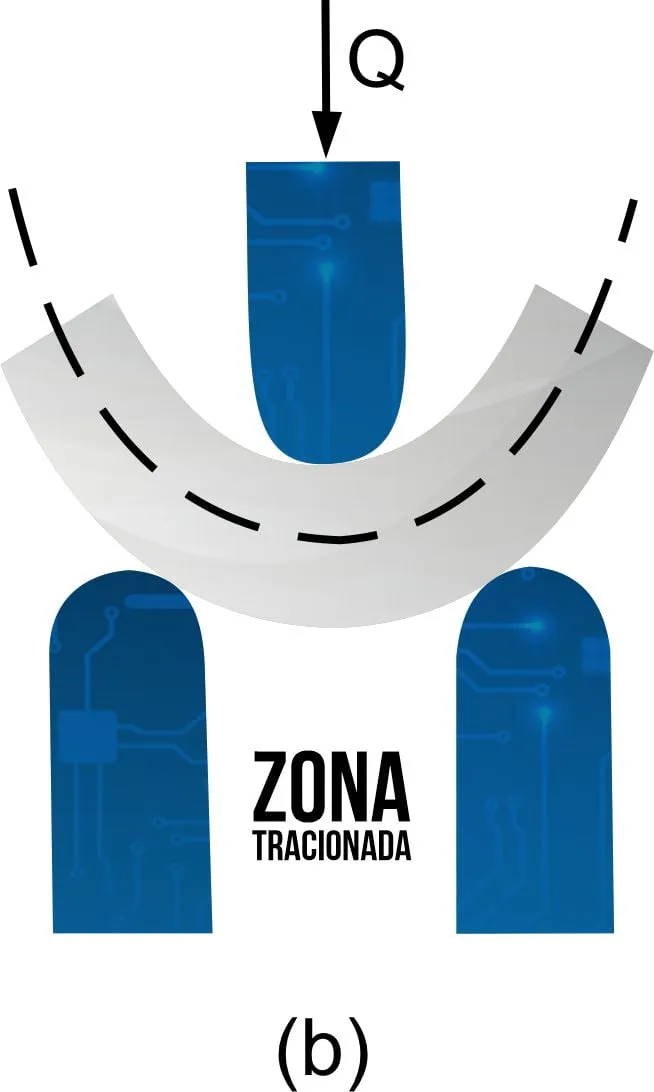
Dobramento guiado: a face externa fica tracionada
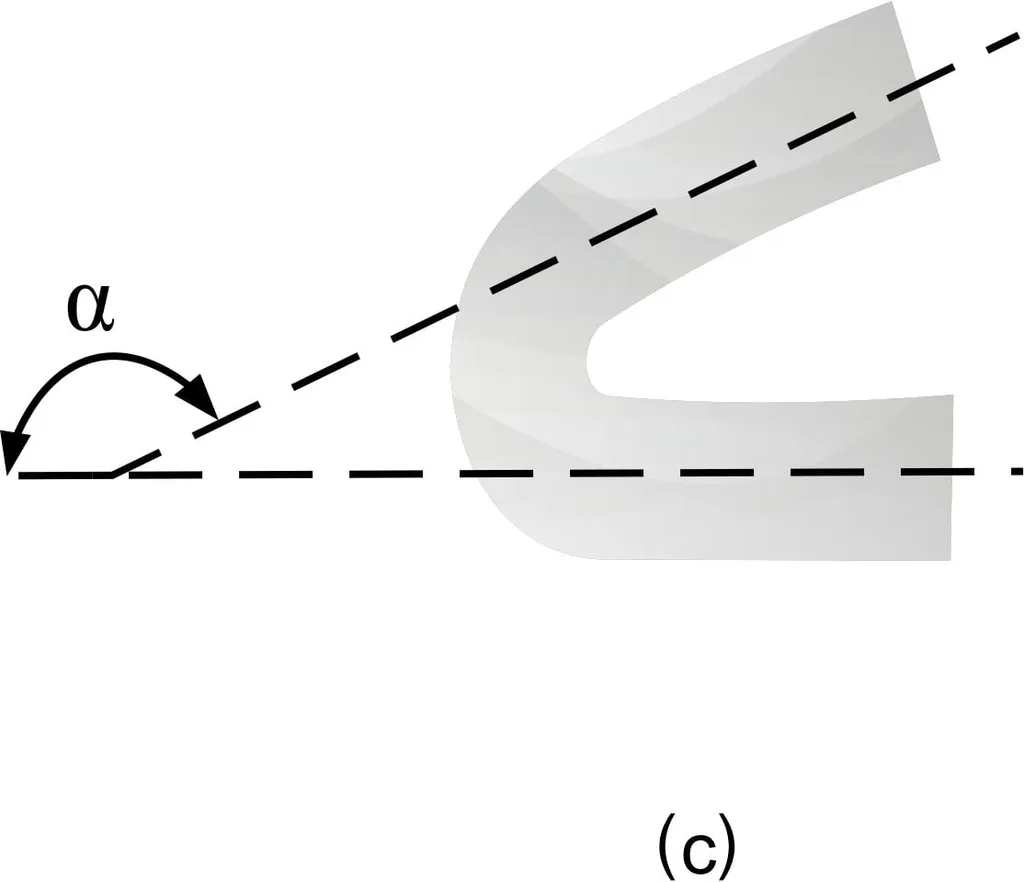
Ângulo de dobramento (α)
Para que serve e quais são os limites
O ensaio é tão usado na qualificação de soldadores e na liberação de lotes de vergalhão porque é simples, rápido e barato: o dispositivo é um par de apoios e um pino, e o resultado sai de um exame visual. Ao mesmo tempo, ele é severo onde importa. A dobra concentra a deformação numa região pequena e a leva muito além do que a peça sofre em serviço, por isso revela falta de fusão, inclusões de escória, porosidade e defeitos de superfície que um ensaio de tração pode não mostrar. Um lote que começa a reprovar no dobramento indica desvio no processo: parâmetro de soldagem, laminação, tratamento térmico ou matéria-prima.
O limite é o outro lado da mesma simplicidade: o ensaio não dá número para projeto. Ele não mede limite de escoamento, resistência à tração, tenacidade ao impacto nem resistência à fadiga, e o resultado só vale para o pino, o ângulo e a preparação usados. Por isso ele complementa o ensaio de tração, sem substituí-lo: na liberação de vergalhão e na qualificação de procedimento de soldagem, os dois são exigidos juntos.
Tipos de ensaio de dobramento
Os tipos se distinguem pelo quanto a ferramenta controla a forma da dobra. A ASTM E290 define quatro condições. No guiado, um punção ou mandril de dimensões definidas força o meio do corpo de prova entre dois apoios afastados de uma distância fixa, ou para dentro de uma matriz: a geometria da dobra é imposta pela ferramenta, o que torna o resultado reprodutível, e por isso é o método da qualificação de solda. No semiguiado, o corpo de prova é dobrado em contato com o pino até o ângulo ou o raio interno especificado, que é o caso típico de chapas, barras e vergalhões. No livre, as pontas são aproximadas sem força transversal sobre a dobra e sem nada encostado na face interna; costuma completar uma dobra iniciada por outro método, até 180°. No dobra e achata, depois da dobra aplica-se uma força transversal até as pernas se encostarem em todo o comprimento, o que equivale a dobrar sobre pino de diâmetro zero.
Fora da ASTM E290 há outras variantes. No dobramento por envolvimento, o corpo de prova fica preso numa ponta e um rolete gira 180° em volta do pino, enrolando-o sobre ele; é usado em materiais de baixo alongamento e em soldas de alumínio. No dobramento e desdobramento de vergalhões, a barra é dobrada, envelhecida artificialmente e desdobrada, o que verifica se ela continua dúctil depois de envelhecer. No dobramento alternado, chapas finas e arames são dobrados repetidas vezes em sentidos opostos. A tabela resume os tipos e onde cada um é usado:
| Tipo | Como é feito | Uso típico |
|---|---|---|
| Guiado (punção e matriz) | um punção de dimensões definidas força o meio do corpo de prova entre dois apoios ou para dentro de uma matriz | qualificação de solda (face, raiz e lateral) |
| Por envolvimento (rolete) | o corpo de prova é preso numa ponta e um rolete gira 180°, enrolando-o em volta do pino | materiais de baixo alongamento, soldas de alumínio |
| Semiguiado | o corpo de prova é dobrado em contato com o pino até o ângulo ou raio especificado | chapas, barras, vergalhões |
| Livre | as pontas se aproximam sem força transversal na dobra e sem contato interno | finalização de dobra a 180° |
| Dobra e achata | dobra seguida de achatamento entre pratos | chapas finas, fios |
| Dobramento e desdobramento | dobra, envelhecimento artificial (100 °C por 1 h) e desdobra | vergalhões (ISO 15630-1) |
| Alternado | dobras repetidas em sentidos opostos | chapas finas e arames |
Quanto a face externa estica: a severidade do pino
A severidade do ensaio é dada pela relação entre o diâmetro do pino (D) e a espessura ou o diâmetro do corpo de prova (t). Na dobra, a face externa alonga e a interna encurta; entre as duas há uma camada que não muda de comprimento, a linha neutra. Com a linha neutra no meio da espessura, a deformação de engenharia na fibra externa é:
ε = t / (D + t)
Quanto menor o pino em relação à espessura, mais fechada a dobra e maior a deformação que a face externa precisa aguentar. O gráfico abaixo mostra essa curva, com o diâmetro do pino medido em espessuras, e marca os pinos exigidos para os vergalhões CA-25, CA-50 e CA-60 e o pino de 4t das normas de solda.
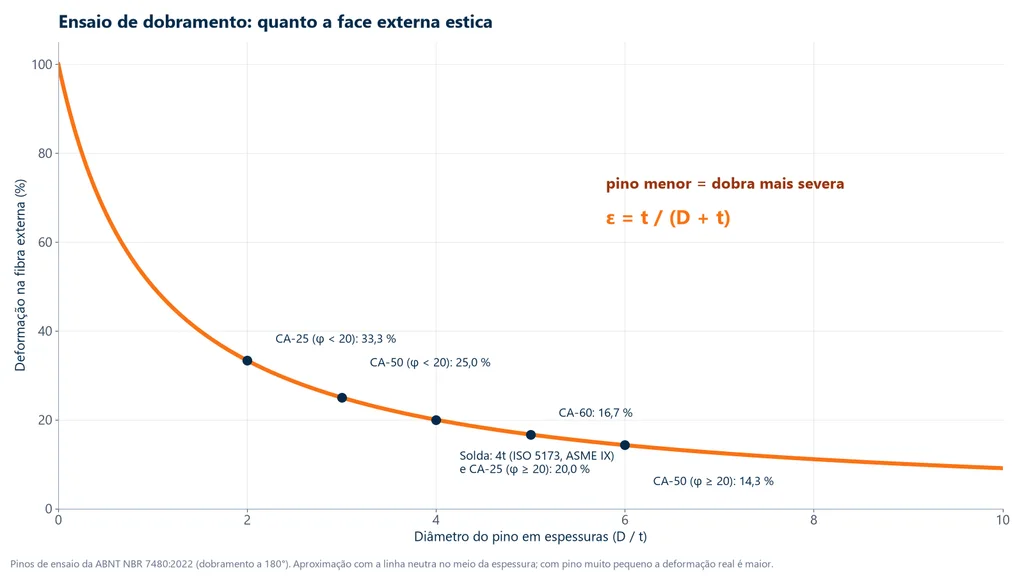
A tabela dá os valores para os pinos mais usados e onde cada um aparece:
| D / t | Deformação na fibra externa | Onde aparece |
|---|---|---|
| 0 (dobra sobre si) | 100 % | dobra e achata, materiais muito dúcteis |
| 2 | 33,3 % | vergalhão CA-25 com φ < 20 mm |
| 3 | 25,0 % | vergalhão CA-50 com φ < 20 mm |
| 4 | 20,0 % | solda com alongamento ≥ 20 % (ISO 5173, ASME IX); CA-25 com φ ≥ 20 mm |
| 5 | 16,7 % | vergalhão CA-60 |
| 6 | 14,3 % | vergalhão CA-50 com φ ≥ 20 mm |
A conta explica a regra das normas de solda: o pino de 4t impõe exatamente 20 % na face externa, e por isso é usado para materiais com alongamento de pelo menos 20 %. Para materiais com menos alongamento, a ISO 5173 manda resolver a mesma equação para o pino: d = 100·ts / A − ts, em que ts é a espessura do corpo de prova e A, o alongamento mínimo do material, em %. A fórmula é uma aproximação: com pino muito pequeno, a linha neutra migra para dentro e a deformação real é maior. A deformação da dobra também é local, por isso passa do alongamento mínimo do ensaio de tração, que é uma média ao longo do comprimento de referência.
Corpo de prova do ensaio de dobramento
Pela ISO 7438, o corpo de prova pode ter seção redonda, quadrada, retangular ou poligonal. Barras redondas de até 30 mm são ensaiadas na seção plena, como saem da produção; vergalhões e fios também. Chapas dão corpos de prova retangulares, e a espessura t entra na escolha do pino e da distância entre apoios. O comprimento não é um valor fixo: depende da espessura e do dispositivo, e precisa ser suficiente para que as pernas saiam dos apoios e a dobra chegue ao ângulo especificado.
O cuidado principal é com a superfície e as bordas, porque é ali que a trinca nasce. A zona afetada por corte a guilhotina ou a chama, que fica encruada ou endurecida, é removida por usinagem. As arestas são arredondadas: raio de até 1 mm para espessura abaixo de 10 mm, 1,5 mm de 10 a 50 mm e 3 mm acima de 50 mm. Uma aresta viva ou com rebarba abre trinca de borda que não tem nada a ver com o material. Em juntas soldadas, a retirada e a preparação têm regras próprias, descritas na seção de solda.
Como fazer o ensaio de dobramento (ISO 7438)
- Preparar o corpo de prova como descrito acima: sem zona afetada pelo corte e com as arestas arredondadas.
- Escolher o pino pela norma do produto (NBR 7480, código de solda, especificação da chapa).
- Ajustar a distância entre apoios: l = (D + 3a) ± a/2, em que a é a espessura. Apoios muito próximos, com l ≤ D + 2a, prendem o corpo de prova e causam estiramento em vez de dobra.
- Dobrar até o ângulo especificado, entre 10 e 35 °C, sem inverter o sentido da carga. Em vergalhão, usar apoios de giro livre.
- Examinar a face convexa a olho nu, ou com lupa se a norma pedir, e medir as descontinuidades. Pela ASTM E290, trinca a menos de uma espessura da borda não conta.
- Relatar a norma, o pino, o ângulo, a posição e o tamanho das descontinuidades e o resultado.
A ABNT NBR 6153, que muitos textos ainda citam, foi cancelada em 2015 e substituída pela ABNT NBR ISO 7438.
Ensaio de dobramento de vergalhão (NBR 7480)
A ABNT NBR 7480:2024 exige que as barras e os fios para concreto armado sejam dobrados a 180° sobre o pino da tabela abaixo sem ruptura nem fissuração na zona tracionada. O pino é dado em múltiplos do diâmetro nominal da barra, φ. O método de ensaio é o da ABNT NBR 17005:2021.
A NBR 17005 é curta e prática. Ela aceita dois arranjos: dois suportes e um cutelo, que é o dispositivo montado numa máquina universal, ou um apoio fixo, um pino de dobramento e um apoio móvel que guia a barra em volta do pino, como numa dobradeira. No arranjo de dois suportes, os pontos que mais pesam no resultado são estes:
- Distância entre suportes: l = (D + 3a) ± a/2, com D o diâmetro do pino e a a bitola da barra. Para CA-50 de 12,5 mm e pino de 3φ (37,5 mm), l = 75 ± 6 mm. A distância não pode mudar durante o ensaio, e a mínima existe para a barra não travar entre os suportes e ser esticada em vez de dobrada.
- Suportes que giram: os apoios têm de rodar livremente, e suportes e cutelo precisam ser mais compridos que o diâmetro da barra e ter superfície arredondada e dura, para não marcar a barra.
- Sem pausa: uma vez iniciado, o dobramento só para quando as duas pernas do corpo de prova ficam paralelas, a 180°.
- Corpo de prova da barra como fornecida: sem usinar; fio em rolo é endireitado com cuidado, e marcas de arraste ou de corte que não representem o lote invalidam o corpo de prova.
- Exame e relatório: a face externa da dobra é examinada a olho nu ou com a visão corrigida, procurando ruptura, trincas ou fissuras. O relatório traz a norma, o fabricante, a categoria, a bitola, a corrida ou lote, o equipamento e o resultado.
Um cuidado de leitura: o texto de 2021 da NBR 17005 remete à tabela de pinos da NBR 7480:2007. Vale a tabela da edição vigente da NBR 7480, reproduzida abaixo em valores.
| Categoria | Pino (φ < 20 mm) | Pino (φ ≥ 20 mm) | Alongamento mínimo em 10φ |
|---|---|---|---|
| CA-25 | 2φ | 4φ | 18 % |
| CA-50 | 3φ | 6φ | 8 % |
| CA-60 | 5φ | não se aplica | 5 % |
O pino de ensaio não é o pino de obra: a NBR 6118 manda dobrar as barras na obra sobre pinos maiores (CA-50: 5φ para φ < 20 mm e 8φ para φ ≥ 20 mm), ou seja, a obra é menos severa que o ensaio de liberação. Os requisitos de tração dos vergalhões estão em ductilidade.
Ensaio de dobramento em solda
Na qualificação de procedimentos e de soldadores, corpos de prova transversais à solda são dobrados a 180° com o metal de solda e a zona afetada pelo calor inteiramente na região dobrada. O reforço da solda é removido antes, para não criar concentração de tensão. Conforme o lado da solda que fica tracionado, há três variantes, detalhadas, com a tração transversal e o roteiro na máquina universal, no artigo sobre o corpo de prova de solda:
- Dobramento de face: a face da solda fica tracionada.
- Dobramento de raiz: a raiz fica tracionada; revela falta de penetração.
- Dobramento lateral: a seção transversal fica tracionada; usado em chapas grossas (a partir de 10 mm na ASME IX).
Pela ASME IX, a qualificação de procedimento com chapa abaixo de 19 mm leva 2 corpos de prova de face e 2 de raiz, e acima disso 4 laterais; a qualificação de soldador leva 1 de face e 1 de raiz. O gabarito típico para aço comum usa corpo de prova de 10 mm (3/8") e punção de 38 mm (1-1/2"), que é o pino de 4t.
O que se mede no dobramento de solda
Mede-se o tamanho, em milímetros, das descontinuidades abertas na face convexa, e compara-se com o limite do código; verifica-se o ângulo atingido; e, quando pedido, mede-se o alongamento de dobramento num comprimento de referência. A tabela compara os limites dos três códigos mais usados:
| Critério | ASME IX (QW-163) | AWS D1.1:2025 | ISO 5173:2023 |
|---|---|---|---|
| Descontinuidade individual | no máximo 3 mm | no máximo 3 mm | definido pela norma de aplicação |
| Soma das descontinuidades | não se aplica | até 10 mm (indicações de 1 a 3 mm) | idem |
| Trinca de canto | não conta se não vier de defeito interno | até 6 mm, salvo origem em escória ou falta de fusão | idem |
| Ângulo | 180° | 180° | cerca de 180° |
A ISO 5173 descreve o ensaio, mas não traz critério de aceitação: ele vem da norma de qualificação (ISO 15614-1 para procedimentos e ISO 9606-1 para soldadores).
Exercícios resolvidos de dobramento
1. Severidade de um pino. Chapa de 10 mm dobrada a 180° sobre pino de 40 mm: ε = 10 / (40 + 10) = 20 %. É a condição de 4t da ASME IX e da ISO 5173.
2. Vergalhão CA-50. Barra de 16 mm: pino de 3φ = 48 mm e ε = 16 / 64 = 25 %. Barra de 25 mm: pino de 6φ = 150 mm e ε = 25 / 175 = 14,3 %. A barra grossa recebe pino proporcionalmente maior.
3. Pino e roletes pela ISO 5173. Corpo de prova de face com 10 mm, metal de base com alongamento mínimo de 16 %: d = 100 × 10 / 16 − 10 = 52,5 mm (conferindo: 10 / 62,5 = 16 %). A ISO 5173 fixa a distância entre roletes entre d + 2ts + 1 e d + 3,5ts, ou seja, entre 73,5 mm e 87,5 mm.
4. Apoios pela ISO 7438. Barra de 8 mm sobre pino de 24 mm: l = (24 + 24) ± 4 = 48 ± 4 mm. Com 40 mm ou menos, a barra prenderia e o ensaio seria inválido.
5. Aceitação de solda. Depois de 180°, a face convexa mostra indicações de 2,0; 2,5; 0,8 e 1,5 mm e uma trinca de canto de 5 mm sem sinal de escória. Pela AWS D1.1: maior indicação de 2,5 mm (até 3 mm), soma das indicações entre 1 e 3 mm de 6,0 mm (até 10 mm) e canto de 5 mm (até 6 mm): aprovado. Pela ASME IX também. Se a trinca de canto mostrasse escória, o limite cairia para 3 mm e o corpo de prova seria reprovado.
Dobramento em chapas, tubos e outros materiais
Em chapas metálicas, o dobramento verifica se a chapa aceita a conformação que vai sofrer na fabricação: a especificação da chapa define o pino e o ângulo, e a dobra é feita em corpos de prova retirados da chapa, com a direção de retirada registrada, porque a chapa laminada pode trincar numa direção e não na outra. Em tubos, usa-se o dobramento do tubo em seção plena (ISO 8491) e o achatamento de anel (ISO 8492), que avalia a ductilidade do tubo e, nos tubos com costura, a do cordão de solda.
Em polímeros, cerâmicas e compósitos, o ensaio que se faz na prática não é o dobramento até um ângulo com exame de trincas, mas o ensaio de flexão, que registra a curva força × deflexão e calcula a resistência e o módulo de flexão em MPa. Em plásticos, as normas são a ISO 178 e a ASTM D790; cerâmicas, frágeis demais para dobrar, são ensaiadas por flexão em 3 ou 4 pontos até a ruptura. Um valor de "resistência ao dobramento" em MPa, portanto, é resultado de ensaio de flexão.
Erros comuns no ensaio de dobramento
- Citar a NBR 6153 como vigente. Ela foi cancelada em 2015.
- Tratar dobramento como flexão. O dobramento avalia deformação plástica e trincas, não resistência.
- Usar o pino de obra (NBR 6118) no ensaio de liberação (NBR 7480), ou o contrário, ou a tabela antiga da NBR 7480.
- Arestas vivas ou com rebarba, que geram falsas trincas de borda.
- Apoios muito próximos, que prendem o corpo de prova e causam estiramento.
- Apoios fixos em vergalhão, que travam a barra; use apoios de giro livre.
- Não remover o reforço da solda, ou usinar a peça para esconder defeito.
- Pino errado para material de baixo alongamento, como aço de alta resistência ou alumínio soldado.
- Citar a EN 10045 como norma de dobramento: ela era de impacto Charpy e foi retirada, substituída pela ISO 148-1.
Normas do ensaio de dobramento
A norma a seguir depende do que se ensaia: a ISO 7438 e a ASTM E290 dão o método geral para metais; vergalhão e solda têm normas próprias, que fixam o pino e o critério de aceitação. A tabela reúne as mais usadas:
| Norma | Aplicação | Edição |
|---|---|---|
| ABNT NBR ISO 7438 / ISO 7438 | dobramento de materiais metálicos | ISO 7438:2020; ABNT NBR ISO 7438:2022 |
| ASTM E290 | dobramento para ductilidade | E290-22 |
| ASTM E190 | dobramento guiado de soldas | E190-21 |
| ABNT NBR 7480 | vergalhões: requisitos, pinos de dobramento | 2024 (equivale à 2022 corrigida com a Emenda 1) |
| ABNT NBR 17005 | método de dobramento de barras e fios para concreto armado | 2021 |
| ISO 15630-1 | dobramento e desdobramento de vergalhões | 2019 |
| ISO 5173 | dobramento de soldas | 2023 |
| ASME BPVC Seção IX | qualificação de soldagem (QW-160 a QW-163) | |
| AWS D1.1 | soldagem estrutural de aço | 2025 |
| ISO 8491 e ISO 8492 | dobramento e achatamento de tubos | 1998 e 2013 |
| ABNT NBR 6153 | dobramento semiguiado | cancelada em 2015 |
Máquina para ensaio de dobramento
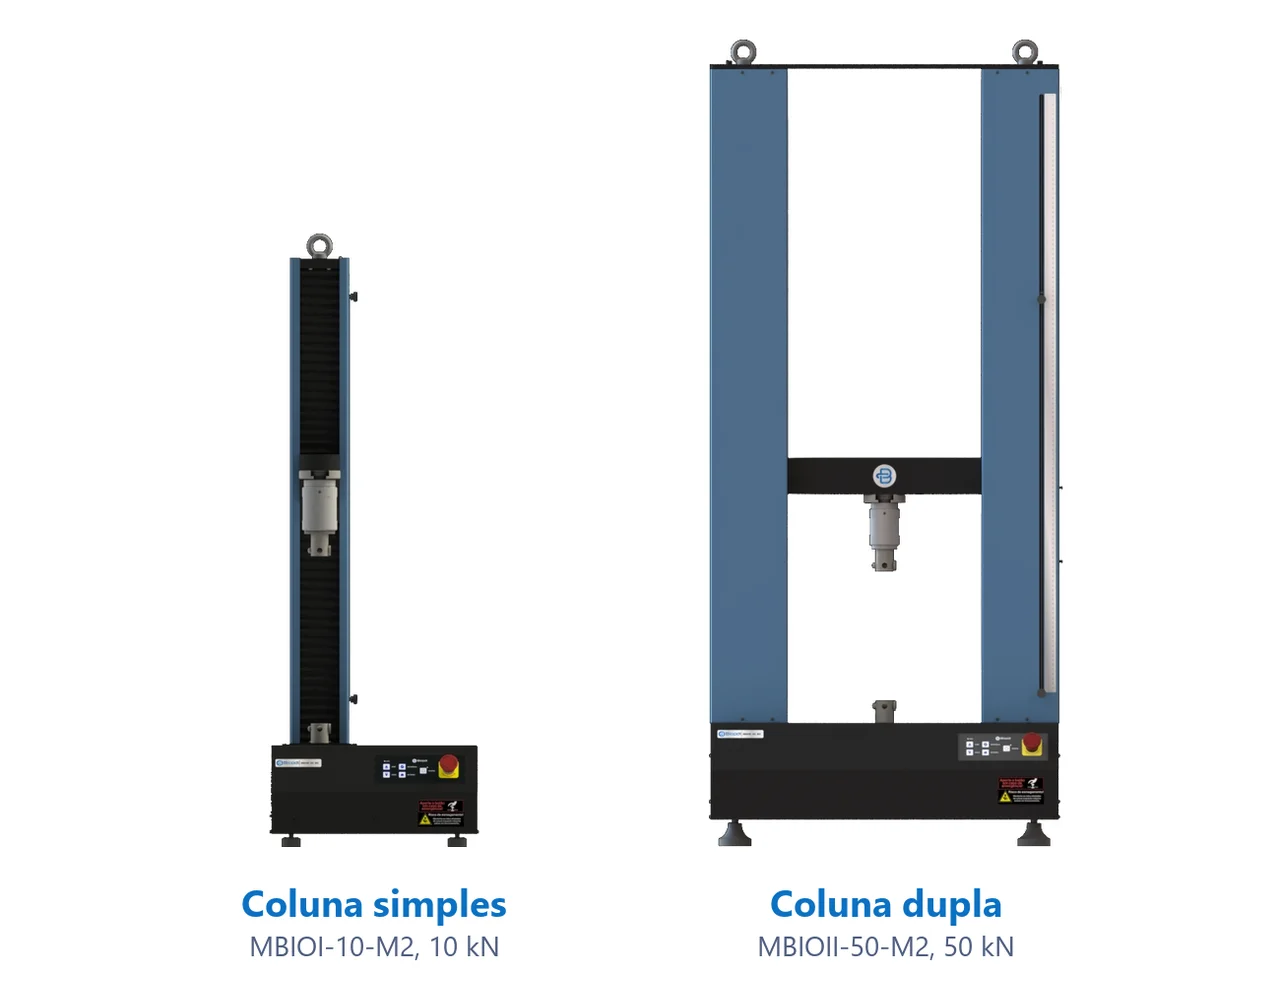
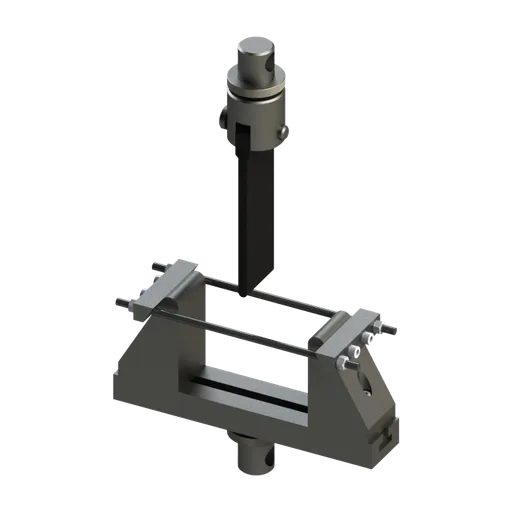
Na máquina universal de ensaios, o dispositivo de dobramento (dois apoios, de preferência roletes de giro livre, e um cutelo ou punção) entra no lugar das garras. A célula de carga registra a força e o deslocamento do cutelo, e o ângulo pode ser calculado pelo deslocamento. A linha de máquinas universais da Biopdi faz dobramento, inclusive com dispositivo conforme a ISO 5173, e a capacidade depende da espessura e da bitola: corpos de prova de solda de 10 mm e vergalhões finos cabem na faixa de 5 a 50 kN, e vergalhões de bitola grande pedem os modelos de 200 kN ou 300 kN. A mesma máquina faz o ensaio de tração das barras, que completa a liberação do lote. O painel abaixo mostra a máquina, o papel de cada parte no dobramento e o dispositivo usado.
A máquina universal no ensaio de dobramento
A linha M2 tem modelos de coluna simples, de 200 N a 10 kN, e de coluna dupla, de 5 kN a 1.000 kN. Cada parte da máquina tem uma função no ensaio:
- Travessa móvel desce o cutelo entre os apoios
- Célula de carga registra a força de dobramento
- Dispositivo de dobramento roletes e cutelos de 2t, 4t, 6t...
- Ângulo calculado pelo deslocamento do cutelo
- Software BioLab força × deslocamento até 90° ou 180°
- Painel e emergência posiciona e para o ensaio
Dispositivos para o ensaio de dobramento
Os dispositivos abaixo são montados na mesma máquina, conforme o corpo de prova e a norma:
Outros ensaios e referências técnicas
Ensaios realizados na máquina universal Biopdi
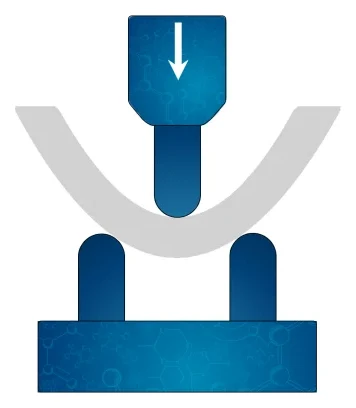
Referências técnicas relacionadas
Corpo de prova: o que é, tipos por ensaio e material, normas e dimensões
Corpo de prova é a amostra com forma e dimensões definidas pela norma do ensaio. Veja tipos, normas e medidas em metal, plástico, concreto, madeira e solda.
Ensaio de materiais: o que é, tipos, destrutivos e não destrutivos, normas e como escolher
Ensaio de materiais é o procedimento padronizado que mede propriedades mecânicas, físicas, químicas ou microestruturais de uma amostra representativa, ou que inspeciona uma peça sem danificá-la. Veja as cinco famílias de ensaio, a diferença entre destrutivos e não destrutivos, o corpo de prova, a acreditação, as normas e como escolher o ensaio.
Ensaios mecânicos: o que são, tipos, o que cada um mede e normas
Ensaios mecânicos aplicam um esforço controlado a um corpo de prova e medem a resposta do material. Veja os tipos (destrutivos, não destrutivos, estáticos e dinâmicos), o que cada ensaio mede, as normas e a máquina de cada um.
Perguntas frequentes
O que é o ensaio de dobramento?
É um ensaio qualitativo em que se dobra um corpo de prova sobre um pino de diâmetro definido até 90° ou 180° e se verifica se aparecem trincas na face tracionada. Avalia a ductilidade e a sanidade do material, principalmente de soldas e vergalhões.
O que é o processo de dobramento?
Na conformação, é a deformação plástica de uma chapa ou barra em torno de um eixo: a face externa é tracionada e a interna comprimida. O ensaio de dobramento usa o mesmo mecanismo para testar se o material aguenta essa deformação sem trincar.
Quais são os tipos de ensaio de dobramento?
Pela ASTM E290: guiado, semiguiado, livre e dobra e achata. Na prática também se usam o dobramento por envolvimento (com rolete), o dobramento e desdobramento de vergalhões e o dobramento alternado de chapas finas e arames.
Qual o diâmetro do pino para vergalhão CA-50?
Pela ABNT NBR 7480:2024, 3φ para barras com menos de 20 mm e 6φ para barras de 20 mm ou mais, dobrando a 180° sem ruptura nem fissuração. Para CA-25 são 2φ e 4φ, e para CA-60, 5φ.
No ensaio de dobramento de corpos soldados, o que se mede?
O tamanho, em milímetros, das descontinuidades abertas na face convexa, comparado com o limite do código (3 mm na ASME IX e na AWS D1.1), e o ângulo atingido. Às vezes também se mede o alongamento de dobramento.
Qual o critério de aceitação do dobramento pela ASME IX?
Nenhuma descontinuidade aberta maior que 3 mm em qualquer direção na face convexa, com a solda e a zona afetada pelo calor inteiras dentro da região dobrada. Trincas de canto não contam se não vierem de defeito interno.
Qual a diferença entre dobramento de face, de raiz e lateral?
No de face, a face da solda fica tracionada; no de raiz, a raiz; no lateral, a seção transversal da solda, usado em chapas grossas.
A NBR 6153 ainda está em vigor?
Não. A ABNT NBR 6153 foi cancelada em 2015 e substituída pela ABNT NBR ISO 7438.
Qual a diferença entre dobramento e flexão?
A flexão é quantitativa: mede a resistência em MPa e o módulo de flexão. O dobramento é qualitativo: dobra-se a peça até um ângulo e verifica-se se trincou.
Por que o pino menor é mais severo?
Porque a deformação na face externa é ε = t / (D + t): quanto menor o diâmetro do pino em relação à espessura, mais a face externa estica. Um pino de 2t impõe cerca de 33 %; um de 6t, cerca de 14 %.
Que máquina faz o ensaio de dobramento?
Uma máquina universal de ensaios com dispositivo de dobramento, uma prensa com dispositivo ou uma dobradeira de vergalhão com apoios de giro livre. A máquina universal registra a força e o deslocamento e também faz o ensaio de tração do mesmo material.