
Corpo de prova de solda é a tira usinada de uma chapa ou tubo soldado, o cupom de teste, para comprovar em ensaio destrutivo que um procedimento de soldagem ou um soldador produz junta resistente e sã. Na qualificação de procedimento, a ASME IX e a ISO 15614-1 pedem 2 trações transversais e 4 dobramentos; o dobramento reprova com descontinuidade aberta acima de 3 mm. Também é chamado de corpo de prova de soldagem ou corpo-de-prova (grafia das normas Petrobras), em inglês test specimen, e o cupom, de chapa de teste, peça de teste ou test coupon. Os dois ensaios são feitos na máquina universal de ensaios: a tração mede a resistência da junta e registra onde ela rompeu; o dobramento guiado dobra a tira a cerca de 180° sobre um cutelo de diâmetro calculado, em geral 4 vezes a espessura, e examina a face tracionada.
Em resumo:
- Procedimento (WPS e PQR): 2 corpos de prova de tração transversal e 4 de dobramento, de face e raiz em chapa fina e laterais em chapa grossa (ASME BPVC IX-2025, Tabela QW-451.1; ISO 15614-1:2017, Tabela 1).
- Soldador (WPQ): só dobramento, fratura ou radiografia; não há tração (ASME IX e ISO 9606-1:2012).
- Tração aprovada: Rm ≥ resistência mínima especificada do metal de base; na ASME IX, se romper no metal de base fora da solda, aceita-se até 5 % abaixo (QW-153).
- Dobramento aprovado: nenhuma descontinuidade aberta maior que 3 mm na face convexa; trinca de canto não conta, salvo se vier de defeito interno.
- Cutelo: diâmetro d = 4ts, em que ts é a espessura do corpo de prova, para metal de base com alongamento mínimo A de 20 % ou mais; abaixo disso, d = 100·ts/A − ts (ISO 5173:2023).
Este guia é para o laboratório que vai executar o ensaio e para a qualidade que vai ler o laudo: mostra de onde saem os corpos de prova, como cada um é usinado, como a tração e o dobramento são feitos de forma padronizada na máquina universal, como se aceita ou reprova e quais erros invalidam o resultado. Os fundamentos do ensaio de dobramento e do ensaio de tração têm artigos próprios; aqui o foco é a junta soldada.
O que é o corpo de prova de solda e para que serve
O corpo de prova de solda é a amostra usinada que leva para dentro da máquina de ensaio uma fatia representativa da junta: metal de base, zona termicamente afetada (ZTA) e metal de solda. Ele nasce de um cupom, que é a junta de teste soldada sob condições controladas, e a palavra "corpo de prova" designa cada tira cortada desse cupom. A distinção importa porque o cupom é soldado por quem se qualifica, seguindo a EPS no chanfro, na abertura de raiz, no ponteamento e na limpeza, e o corpo de prova é preparado e ensaiado pelo laboratório. O conceito geral de corpo de prova, com o vocabulário de amostra, exemplar e testemunho, está em artigo próprio.
O cupom serve a duas qualificações diferentes, e confundir as duas é a origem da maior parte das dúvidas:
- Qualificação do procedimento: a empresa escreve uma especificação de procedimento de soldagem (EPS, em inglês WPS), solda o cupom seguindo-a e registra os parâmetros e os resultados dos ensaios no registro de qualificação do procedimento (RQPS, ou PQR). O que se prova é que aqueles parâmetros, com aquele metal de base e aquele consumível, produzem uma junta com a resistência e a ductilidade exigidas. Por isso entram tração e dobramento.
- Qualificação do soldador: o soldador solda um cupom seguindo uma EPS já qualificada, e o registro de qualificação do soldador (RQS, ou WPQ) atesta que ele deposita solda sem defeitos. O que se prova é habilidade, não resistência, e por isso o soldador faz dobramento, fratura ou ensaio radiográfico, sem tração.
Os dois ensaios destrutivos medem coisas diferentes na mesma junta. A tração transversal responde se a junta é pelo menos tão resistente quanto o metal de base especificado. O dobramento responde se a junta aguenta deformação plástica grande sem abrir trinca, o que denuncia falta de fusão, inclusão de escória, porosidade e falta de penetração. Nenhum dos dois substitui o outro, e ambos complementam os ensaios não destrutivos feitos no cupom antes do corte.
Normas do ensaio de solda: qualificação e método
As normas do corpo de prova de solda se dividem em dois grupos: as de qualificação, que dizem quantos corpos de prova tirar e qual resultado aprova, e as de método, que dizem como usinar e ensaiar cada um. A ASME BPVC Seção IX e a AWS D1.1 reúnem as duas funções no mesmo documento. Na família ISO, elas são separadas: a ISO 15614-1 (procedimento) e a ISO 9606-1 (soldador) mandam fazer a tração pela ISO 4136 e o dobramento pela ISO 5173. Por isso a ISO 5173 não aprova nem reprova nada: ela descreve o ensaio e devolve a aceitação à norma de aplicação.
A tabela resume o papel de cada norma, com a edição conferida em 02/10/2026:
| Norma | Papel | O que define para o corpo de prova | Edição |
|---|---|---|---|
| ASME BPVC Seção IX | qualificação de procedimento e de soldador (vasos de pressão, caldeiras, tubulação) | número (QW-451, QW-452), desenhos (QW-462), retirada (QW-463), dispositivos (QW-466), aceitação (QW-153 e QW-163) | 2025 |
| AWS D1.1/D1.1M | soldagem estrutural de aço | número, corpos de prova de tração, gabaritos de dobramento e aceitação | 2025 |
| ISO 15614-1 | qualificação de procedimento (aço, níquel) | 2 trações e 4 dobramentos, retirada, aceitação | 2017 + Amd 1:2019 |
| ISO 9606-1 | qualificação de soldador (aço) | dobramento ou fratura, aceitação, validade | 2012, confirmada em 2023 |
| ISO 4136 | método: tração transversal | dimensões, extração, usinagem, relatório | 2022 |
| ISO 5173 | método: dobramento | espessura, largura, cutelo, roletes, ângulo, relatório | 2023 |
No Brasil, quem contrata costuma remeter a um desses códigos: obras de vaso de pressão e tubulação seguem a ASME IX, estruturas metálicas seguem a AWS D1.1, e fornecedores europeus trazem a família ISO. Contratos da Petrobras têm norma corporativa de soldagem (N-133) que remete aos códigos; a cláusula aplicável deve ser lida no documento do contrato. Os termos EPS, RQPS e RQS são a tradução corrente de WPS, PQR e WPQ.
Quantos corpos de prova e de onde retirar
O número de corpos de prova de uma qualificação de procedimento é fixo nas duas famílias de norma: 2 de tração transversal e 4 de dobramento transversal, para junta de topo com penetração total. O que varia com a espessura é o tipo de dobramento. Em chapa fina, dobram-se 2 corpos de prova de face e 2 de raiz; em chapa grossa, o dobramento lateral passa a ser permitido ou obrigatório, porque dobrar uma tira de 25 mm de espessura pela face exigiria cutelo e força enormes e examinaria só a superfície.
O esquema abaixo compara onde cada norma faz a troca. Na ASME IX, abaixo de 10 mm são 2 de face e 2 de raiz; de 10 a 19 mm, os 4 laterais podem substituí-los; a partir de 19 mm, os 4 laterais são obrigatórios. Na ISO 15614-1, a troca é permitida a partir de 12 mm. No teste de soldador da ISO 9606-1, quando a qualificação é feita só por dobramento, são no mínimo 2 de raiz e 2 de face abaixo de 12 mm e 4 laterais a partir daí.
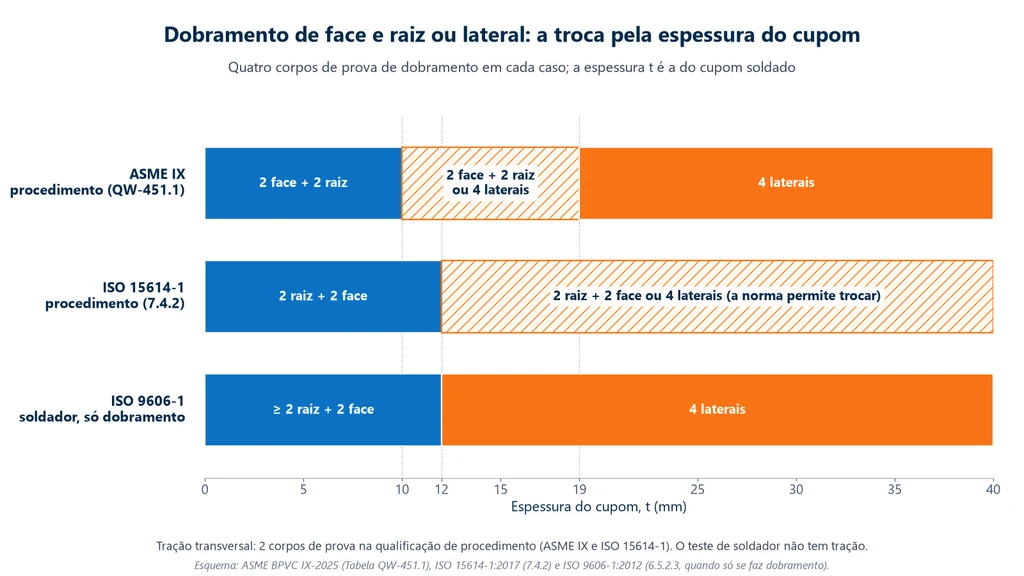
A tabela reúne os ensaios destrutivos exigidos em cada caso. A ISO 15614-1 tem dois níveis de exame: no nível 1 bastam o exame visual, as trações e os dobramentos; no nível 2 entram também radiografia ou ultrassom, detecção de trinca superficial, impacto quando especificado, dureza e macrografia.
| Qualificação | Tração transversal | Dobramento | Fonte |
|---|---|---|---|
| Procedimento, ASME IX | 2 | 4 (2 face + 2 raiz, ou 4 laterais) | QW-451.1 |
| Procedimento, ISO 15614-1 | 2 | 4 (2 raiz + 2 face, ou 4 laterais) | Tabelas 1 e 2; 7.4.2 |
| Soldador, ASME IX | não | 2 (face e raiz, ou laterais), ou radiografia | QW-452.1 |
| Soldador, ISO 9606-1 | não | só dobramento: ≥ 4; com radiografia: 2 adicionais em alguns processos | Tabela 13; 6.5.2 |
A posição de retirada também é regulada. A ISO 15614-1 manda soldar um cupom de chapa de pelo menos 350 mm de comprimento, com cada chapa de pelo menos 150 mm de largura, e descartar 25 mm em cada ponta, porque o início e o fim do cordão têm condições térmicas diferentes do resto. Entre os descartes ficam duas zonas, cada uma com 1 tração e dobramentos, uma zona para impacto e outra para macrografia e dureza. A ASME IX mostra as posições nas Figuras QW-463.1, separadas para cupom abaixo de 19 mm e a partir de 19 mm. No teste de soldador da ISO 9606-1, pelo menos um corpo de prova tem de sair de um ponto de parada e reinício do cordão, e o soldador não pode esmerilhar a raiz nem a face antes do ensaio.
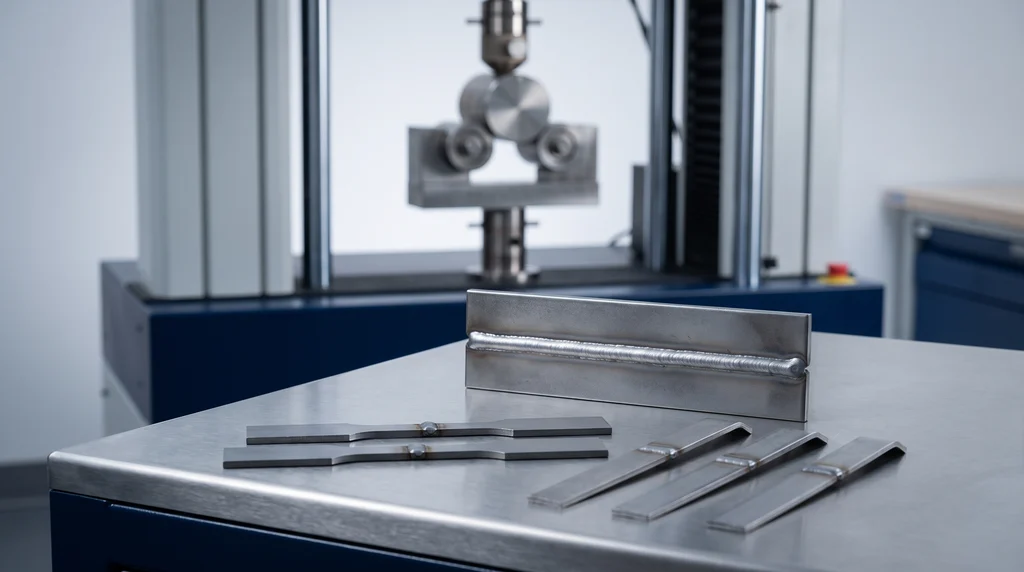
Na foto, o cupom soldado e os corpos de prova que saem dele: dois de tração, com a solda no meio do trecho útil, e tiras de dobramento ainda retas; ao fundo, a máquina universal com o dispositivo de dobramento de mandril e roletes onde elas serão dobradas.
Cada corpo de prova é marcado com a posição de onde saiu no cupom, e o corte não pode alterar o material. Pela ISO 4136, cortar com guilhotina está proibido em aço acima de 8 mm, e o corte térmico precisa ficar a pelo menos 8 mm da superfície final do trecho útil; em outros metais, só usinagem. A ISO 5173 pede que todo material afetado por corte térmico ou guilhotina seja removido mecanicamente. Na ISO 15614-1, os ensaios não destrutivos do cupom são feitos e aprovados antes do corte, e é aceitável tirar os corpos de prova de regiões sem as imperfeições que o END encontrou dentro do limite.
Ensaio de tração transversal do corpo de prova soldado
O ensaio de tração transversal aplica força crescente e contínua num corpo de prova cortado através da solda, até a ruptura, para determinar a resistência à tração da junta e o local da fratura (ISO 4136:2022). O eixo da solda fica no meio do trecho paralelo, de modo que metal de solda, as duas ZTA e um pedaço de metal de base de cada lado sejam tracionados juntos. Como a seção é a mesma em todo o trecho, a ruptura acontece na região mais fraca da junta, e é por isso que o local da fratura faz parte do resultado.
Dimensões e preparação do corpo de prova de tração
Pela ISO 4136:2022, o corpo de prova de chapa com mais de 2 mm de espessura tem parte paralela de 25 mm de largura (b0), cabeças 12 mm mais largas (b1 = b0 + 12), raio de concordância de pelo menos 25 mm e parte paralela de pelo menos Ls + 60 mm, em que Ls é a largura do cordão depois de usinado. O comprimento total é o que a máquina pedir para as garras. Em tubo, a largura cai para 12 mm entre 50 e 168,3 mm de diâmetro e 6 mm até 50 mm, e tubos de até 50 mm podem ser ensaiados inteiros. A espessura do corpo de prova é a da chapa junto à solda; acima de 30 mm, quando a norma de aplicação exige a espessura total, ela pode ser dividida em vários corpos de prova.
O esquema abaixo mostra o corpo de prova de chapa da ISO 4136 com essas cotas, num exemplo de chapa de 12,7 mm com cordão de 20 mm de largura, que pede parte paralela de pelo menos 80 mm. Na vista lateral, o reforço da face e da raiz aparece tracejado: ele é removido por usinagem até ficar rente à chapa.
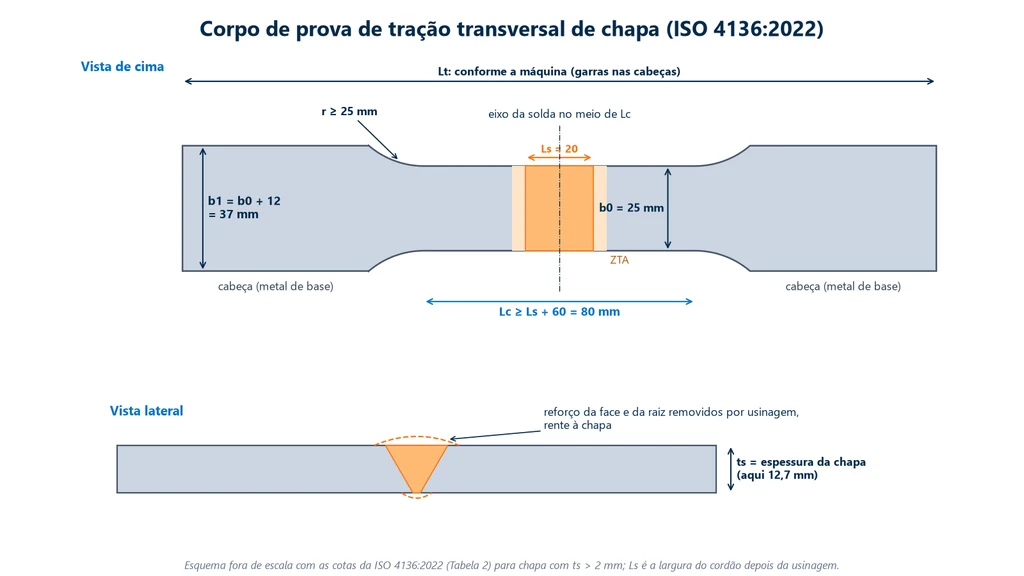
O reforço sai porque o sobremetal aumenta a seção na solda e desloca a ruptura para fora dela: o ensaio passaria a medir o metal de base e esconderia uma solda fraca. A ISO 4136 manda remover todo o sobremetal, salvo se a norma de aplicação disser o contrário, e deixa a mordedura no lugar, porque ela é um defeito da junta que o ensaio deve enxergar. A ISO 15614-1 acrescenta que, em tubo de até 50 mm ensaiado inteiro, o reforço interno pode ficar. Na ASME IX, a Figura QW-462.1(a) pede o reforço "aproximadamente rente" ao metal de base, retirando o mínimo de material, com largura nominal de 19 mm (3/4 in) na seção reduzida, trecho paralelo igual à largura do cordão mais 13 mm e raio de concordância de pelo menos 25 mm. Até 25 mm de espessura, a ASME exige um corpo de prova de espessura total; acima disso, permite dividir a espessura em tiras, que juntas valem como um ensaio (QW-151.1).
Execução e cálculo da resistência
A carga é aplicada de forma gradual e contínua, seguindo os princípios da ISO 6892-1 para metais à temperatura ambiente (no Brasil, ABNT NBR ISO 6892-1:2024), entre 10 e 35 °C. Em qualificação, quase sempre só se determinam a força máxima e o local da fratura; nesses casos a ISO 4136 aceita qualquer opção de controle de velocidade da ISO 6892-1. A resistência à tração é a força máxima dividida pela área original medida antes do ensaio:
Rm = Fm / S0, com Fm em N, S0 = largura × espessura medidas, em mm², e Rm em MPa.
A ASME diz o mesmo com outras palavras: a carga total máxima dividida pela menor área da seção, calculada com medidas reais feitas antes de carregar (QW-152). Depois da ruptura, a ISO 4136 manda examinar as superfícies de fratura e registrar tipo, tamanho e quantidade das imperfeições que possam ter afetado o resultado, e anotar onde o corpo de prova rompeu; um ataque macrográfico leve na lateral ajuda a localizar a linha de fusão. A curva e o conceito de limite de resistência à tração estão em artigo próprio, e o ensaio de tração de metais em geral, no guia da ASTM E8 e ISO 6892-1.
Critério de aceitação da tração
O critério das normas de qualificação compara a resistência da junta com a resistência mínima especificada do metal de base, e não com a resistência real da chapa usada no cupom:
- ASME IX (QW-153.1): Rm não menor que o mínimo especificado do metal de base, ou do mais fraco dos dois em juntas dissimilares, ou do metal de solda quando o código de construção permite consumível de menor resistência. Se o corpo de prova romper no metal de base, fora da solda e da interface, ele é aceito com resistência até 5 % abaixo do mínimo especificado.
- ISO 15614-1 (7.4.1): Rm não menor que o mínimo especificado do metal de base, salvo outra exigência definida antes do ensaio; em juntas dissimilares, o do metal de menor resistência. A norma não tem a tolerância de 5 %.
- AWS D1.1: resistência não menor que o mínimo da faixa especificada do metal de base, sem a tolerância de 5 % da ASME; a cláusula deve ser conferida na edição contratada.
O alongamento e o limite de escoamento não entram na aceitação da junta transversal, porque a base de medida mistura metal de base, ZTA e solda, com propriedades diferentes. Quando a norma de aplicação pede as propriedades do metal depositado, o ensaio é outro: tração longitudinal de um corpo de prova cilíndrico usinado só no metal de solda, pela ISO 5178:2019.
Ensaio de dobramento do corpo de prova soldado
O ensaio de dobramento de solda deforma plasticamente o corpo de prova, sem inverter o sentido da carga, até que uma das superfícies ou seções da junta fique tracionada, para revelar imperfeições nessa superfície e avaliar a ductilidade (ISO 5173:2023). Ele é qualitativo: o resultado não é a força, e sim o exame da face convexa depois da dobra. A severidade da dobra, a fórmula da deformação na fibra externa e os tipos gerais de dobramento estão no artigo sobre ensaio de dobramento; aqui entram a preparação e a execução do corpo de prova soldado.
Face, raiz e lateral: o que cada um revela
O tipo de dobramento é definido pela superfície que fica do lado de fora da dobra, a tracionada. No dobramento de face, é a face da solda, o lado com o cordão mais largo; ele revela defeitos dos últimos passes e da fusão com o chanfro perto da superfície. No de raiz, é o lado oposto; ele revela falta de penetração e defeitos do passe de raiz. No lateral, é uma seção transversal da junta, cortada de lado a lado; ele mostra todos os passes ao mesmo tempo e é o mais sensível para falta de fusão na parede do chanfro. Há ainda os dobramentos longitudinais, com a solda ao longo do corpo de prova, usados quando metal de base e metal de solda, ou os dois metais de base, têm ductilidades muito diferentes (ASME QW-161.5; ISO 15614-1, 7.4.2).
Espessura, largura e bordas do corpo de prova de dobramento
Pela ISO 5173:2023, no dobramento transversal de face e de raiz a espessura do corpo de prova é a da chapa, até 30 mm; acima de 10 mm, ela pode ser reduzida por usinagem de um lado só até (10 ± 0,5) mm, preservando a superfície que será tracionada. Em chapa, a largura é de pelo menos 4 vezes a espessura do corpo de prova. No dobramento lateral, a largura é a própria espessura da chapa e a espessura do corpo de prova é de (10 ± 0,5) mm; acima de 40 mm de chapa, a largura pode ser dividida em mais de um corpo de prova. As bordas da face tracionada são arredondadas com raio de no máximo 0,2 ts, limitado a 3 mm, sem riscos transversais. Todo o sobremetal é removido, e a mordedura fica, salvo se a norma de aplicação mandar removê-la. Na ASME IX, o corpo de prova lateral também tem 10 mm (3/8 in) de espessura (Figura QW-462.2).
Cutelo, roletes e ângulo
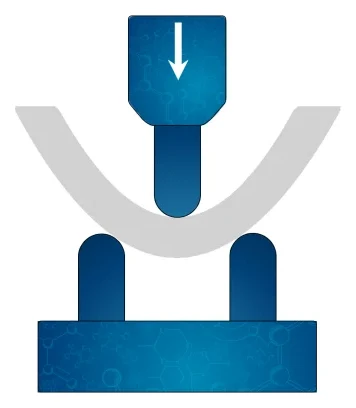
A ISO 5173 aceita três arranjos: cutelo empurrando o corpo de prova entre dois roletes paralelos ou para dentro de uma matriz em U (dobramento em três pontos); dobramento por envolvimento, com uma ponta presa e um rolete externo girando 180° em volta do cutelo; e dobramento com uma chapa de apoio sob o corpo de prova. Os dois últimos são recomendados quando metal de base, ZTA e solda têm comportamento muito diferente na dobra, porque o cutelo concentraria a deformação na região mais mole e romperia o corpo de prova sem defeito de solda. A ASME tem os mesmos três dispositivos nas Figuras QW-466.1 (punção e matriz), QW-466.2 (roletes) e QW-466.3 (envolvimento), e a AWS D1.1:2025 nas Figuras 6.11 a 6.13.
O diâmetro do cutelo, d, sai do alongamento mínimo após a fratura, A, exigido pela especificação do metal de base (ISO 5173:2023, 7.3.1):
- Aço, níquel e ligas de níquel com A ≥ 20 %: d = 4 ts.
- Com A < 20 %: d = 100·ts/A − ts, salvo outra regra na norma de aplicação; em metais diferentes, usa-se o menor A.
- Alumínio e ligas com A > 5 %: a mesma fórmula; com A ≤ 5 %, o corpo de prova é recozido antes, e o A é o da condição recozida.
A fórmula impõe na fibra externa uma deformação igual ao alongamento mínimo do material: com d = 4ts, a face tracionada estica cerca de 20 %. Os roletes ficam afastados de uma distância l entre d + 2ts + 1 e d + 3,5ts, têm raio de pelo menos 20 mm, e o corpo de prova tem comprimento de pelo menos l + 2R. Na ASME IX, o raio do punção vem de uma tabela por P-Number, o agrupamento de metais de base do código, na Figura QW-466.1; para aço carbono P-No. 1 com corpo de prova de 10 mm, o punção de 38 mm (1-1/2 in) corresponde também a 4 vezes a espessura.
O esquema abaixo mostra a montagem de um dobramento de face pela ISO 5173 com corpo de prova de 10 mm em aço com A ≥ 20 %: cutelo de 40 mm no eixo da solda, roletes de raio mínimo de 20 mm afastados entre 61 e 75 mm e a face tracionada embaixo. À direita, o gráfico mostra como o cutelo cresce quando o alongamento mínimo do metal de base cai abaixo de 20 %: a 10 %, ele já é de 9 vezes a espessura.
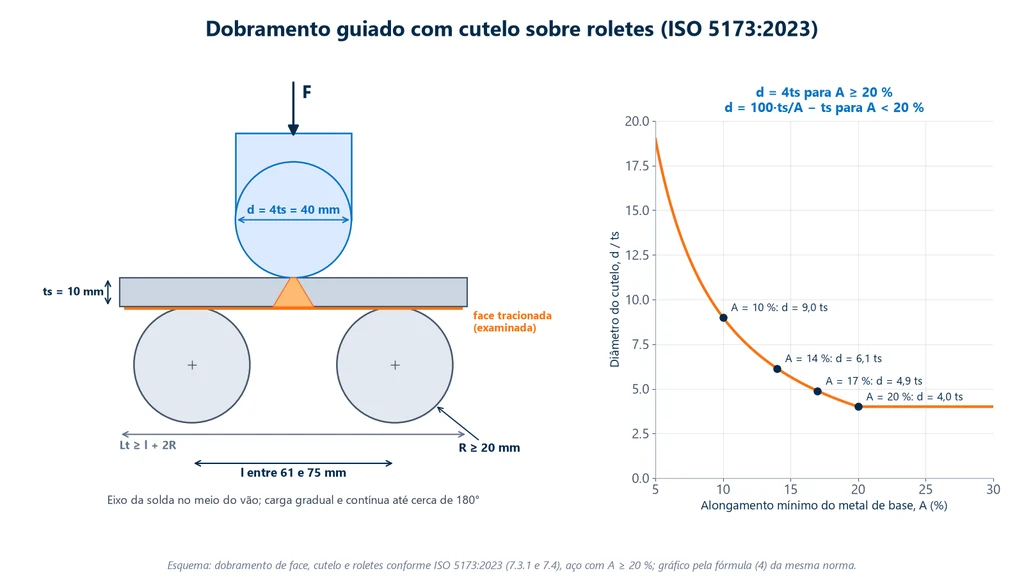
O eixo da solda fica no meio do vão, e a carga é aplicada no meio, de forma gradual e contínua, perpendicular à superfície. Quando a norma de aplicação não fixa outro ângulo, o ensaio termina a cerca de 180°: no arranjo de roletes, quando o eixo do cutelo passa o eixo dos roletes; na matriz em U, quando um arame de 3 mm não entra mais entre o corpo de prova e a matriz; no envolvimento, quando o rolete externo girou 180°. A ASME usa os mesmos limites (QW-162.1) e exige que a solda e as duas ZTA fiquem inteiramente dentro da parte dobrada; se o cordão for largo demais para isso, usam-se vários corpos de prova através da junta. A ISO 5173 não fixa velocidade: recomenda que ela seja constante e registrada quando conhecida.
Critério de aceitação do dobramento
Depois da dobra, examinam-se a superfície externa e as laterais do corpo de prova, mede-se cada descontinuidade aberta em qualquer direção e anota-se onde ela está: solda, ZTA ou canto. A tabela compara os critérios das normas de qualificação; a ISO 5173 não tem critério próprio.
| Norma | Descontinuidade individual | Cantos | Soma |
|---|---|---|---|
| ASME IX, QW-163 | nenhuma aberta > 3 mm na solda ou na ZTA | não contam, salvo se vierem de falta de fusão, escória ou outra descontinuidade interna | sem limite de soma |
| ISO 15614-1, 7.4.2 | nenhuma imperfeição > 3 mm | ignoradas | sem limite de soma |
| ISO 9606-1, cláusula 7 | nenhuma descontinuidade > 3 mm | ignoradas, salvo evidência de falta de penetração, escória ou outra descontinuidade | soma das maiores, entre 1 e 3 mm, ≤ 10 mm por corpo de prova |
| AWS D1.1 | nenhuma > 3 mm | até 6 mm, salvo origem em escória ou falta de fusão (então 3 mm) | indicações de 1 a 3 mm somando ≤ 10 mm |
A ASME IX tem uma regra a mais: material com alongamento abaixo de 3 % não faz dobramento; em cada posição de dobramento, faz-se um corpo de prova de macrografia (QW-161). Na ISO 15614-1, se um corpo de prova reprovar, podem ser retirados do mesmo cupom 2 outros para cada um que falhou, o mais perto possível da posição original; se algum deles reprovar, o procedimento está reprovado.
Como padronizar o ensaio na máquina universal
Padronizar o ensaio do corpo de prova soldado significa fazer com que dois laboratórios, ou dois operadores, cheguem ao mesmo resultado com o mesmo cupom. Na máquina universal, isso depende menos da máquina do que da sequência: identificar, medir, escolher o ferramental pela conta, alinhar, ensaiar com parâmetros fixos e relatar tudo o que a norma pede. O roteiro abaixo vale para a tração e para o dobramento:
- Identificar e rastrear: número do cupom, posição de retirada, tipo do corpo de prova (tração, face, raiz ou lateral), norma de aplicação, EPS e metal de base. A ISO 4136 e a ISO 5173 exigem a marcação da posição de cada corpo de prova no cupom.
- Medir antes de ensaiar: largura e espessura reais do trecho útil, com paquímetro ou micrômetro, em mais de um ponto; a ASME usa a menor seção medida.
- Escolher o ferramental pela conta: na tração, garras para chapa com capacidade acima da força prevista (exercício 1); no dobramento, o cutelo calculado pela fórmula, nunca o que estiver montado, e a distância entre roletes dentro da faixa da ISO 5173 ou a matriz da figura da ASME ou da AWS.
- Alinhar: na tração, o corpo de prova centrado e no eixo das garras, sem flexão; no dobramento, o eixo da solda exatamente sob o cutelo e os roletes simétricos. Um ataque leve na face a tracionar mostra a linha de fusão e ajuda a centrar (ISO 5173, 7.1).
- Fixar os parâmetros no método do software: velocidade constante da travessa, unidade de força em N ou kN, fim de ensaio por ruptura na tração e por curso equivalente a cerca de 180° no dobramento. O ângulo pode ser calculado pelo deslocamento do cutelo (ISO 5173, 7.5, remetendo à ISO 7438).
- Registrar a curva: força × deslocamento nos dois ensaios. Na tração, ela dá Fm; no dobramento, ela não aprova nada, mas documenta a execução e mostra uma queda brusca se o corpo de prova romper antes do ângulo.
- Examinar e medir: local da fratura e superfície rompida na tração; face convexa e laterais no dobramento, com medida de cada indicação aberta.
- Relatar: pela ISO 5173, o relatório traz a norma, a identificação e as dimensões do corpo de prova, o tipo de dobramento, o método (cutelo ou rolete), o diâmetro do cutelo, a distância e o raio dos roletes, a temperatura, o tipo e a dimensão das imperfeições, o ângulo, a velocidade quando conhecida, a norma de aplicação, desvios, características incomuns, data e resultado. Pela ISO 4136, entram também o local da fratura e as imperfeições na superfície rompida.
A medição de força da máquina tem de estar verificada, porque o critério da tração é um número: a ABNT NBR ISO 7500-1:2023 classifica o sistema de medição de força, e a classe 1 é a usual em ensaio de metais. A calibração periódica, feita por laboratório acreditado, faz parte do sistema de qualidade de quem emite o laudo. O que a célula de carga mede e como a classe é determinada estão em artigo próprio.
O que o soldador precisa saber sobre o teste
O teste do soldador é o mesmo dobramento descrito acima, aplicado a um cupom soldado por ele, e por isso as regras que importam para quem vai ser testado são as da preparação e da aceitação. Pela ISO 9606-1:2012:
- O que é ensaiado: o exame visual é obrigatório; depois, dobramento, ensaio de fratura (ISO 9017) ou radiografia. Quando a qualificação usa radiografia nos processos 131 (MIG com arame sólido), 135 (MAG com arame sólido), 138 (MAG com arame tubular metálico) e 311 (oxiacetileno), entram também 2 dobramentos ou fraturas adicionais.
- O que não se pode fazer: esmerilhar a raiz ou a face do cordão; as paradas e os reinícios do passe de raiz e do acabamento são marcados antes do ensaio, e pelo menos um corpo de prova sai de um deles.
- O que reprova: descontinuidade maior que 3 mm no dobramento, ou soma das maiores, entre 1 e 3 mm, acima de 10 mm num corpo de prova, ou imperfeição fora do nível de qualidade B da ISO 5817, a norma de níveis de imperfeição de juntas soldadas, no exame visual (nível C para algumas, como sobremetal e mordedura).
- Se reprovar: o soldador pode repetir o teste uma vez sem novo treinamento.
- A posição do teste: o cupom é soldado na posição que se quer qualificar, como plana, vertical ou sobre cabeça. A mais exigente costuma ser a de tubo fixo inclinado a 45° (6G na ASME, H-L045 na ISO), e por isso ela cobre mais posições.
- O que o certificado cobre: uma faixa de espessura que depende do cupom (de 3 mm até o dobro da espessura depositada, para cupom entre 3 e 12 mm) e as posições e processos ensaiados. A validade é confirmada a cada 6 meses pelo responsável pela soldagem, e a revalidação pode ser por novo teste a cada 3 anos, por ensaio de duas soldas de produção a cada 2 anos ou por manutenção contínua comprovada.
Na ASME IX, o soldador também pode ser qualificado por radiografia ou ultrassom em vez de dobramento, exceto em alguns processos, como o MIG/MAG por curto-circuito, que exige dobramento. Quem emite o certificado é o inspetor ou a entidade examinadora indicada pela norma, a partir do laudo do laboratório.
Como interpretar o resultado
As dúvidas abaixo são as que mais aparecem entre quem ensaia e quem aprova qualificações, e quase todas vêm de aplicar a regra de uma norma no ensaio de outra.
O corpo de prova rompeu no metal de base abaixo do mínimo. Reprova?
Depende da norma. Na ASME IX, se a ruptura foi no metal de base, fora da solda e da interface, o resultado é aceito até 5 % abaixo do mínimo especificado; com 485 MPa de mínimo, isso dá 460,75 MPa. Na ISO 15614-1, não há essa tolerância: abaixo do mínimo, reprova. A lógica da ASME é que uma ruptura longe da solda mostra que a junta não é o ponto fraco.
Rompeu na solda, mas acima do mínimo. Está aprovado?
Sim, pelas três normas de qualificação: o critério é a resistência, e o local da fratura é registrado. O local, porém, é informação de engenharia: uma junta que rompe sistematicamente na solda tem pouca margem, e o laudo deve dizer onde rompeu e se a fratura mostrou poros, escória ou falta de fusão.
Uma trinca de 5 mm no canto do corpo de prova reprova?
Em geral não. ASME IX, ISO 15614-1 e ISO 9606-1 não consideram as trincas de canto, salvo, na ASME e na ISO 9606-1, quando há evidência de que vieram de falta de fusão, escória ou outra descontinuidade interna; na AWS D1.1, o limite de canto é 6 mm. Por isso a borda arredondada e sem riscos é obrigatória: uma aresta viva abre trinca de canto que nada tem a ver com a solda e obriga a discutir a origem.
O corpo de prova quebrou antes de chegar a 180°. E agora?
Uma ruptura aberta na face tracionada é uma descontinuidade maior que 3 mm e reprova. Antes de concluir, porém, confira o ensaio: cutelo menor que o calculado, solda fora do centro do vão, reforço não removido ou uma junta com metais muito diferentes dobrada com cutelo, em vez de envolvimento, podem romper uma solda sã. Se a causa for de ensaio, ele é refeito; se for da solda, a ISO 15614-1 permite retirar 2 corpos de prova para cada um que falhou.
Qual alongamento do metal de base entra na fórmula do cutelo?
O alongamento mínimo exigido pela especificação do metal de base, não o medido no certificado da chapa. Quando a especificação dá dois valores, para bases de medida diferentes, o laboratório precisa registrar qual usou: o ASTM A516 Grau 70, por exemplo, tem 21 % em 50 mm e 17 % em 200 mm, o que dá 4ts num caso e 4,9ts no outro. A ASME resolve isso de outro jeito, com a tabela de punção por P-Number da Figura QW-466.1.
Posso usar o alongamento da tração transversal como propriedade da junta?
Não. A base de medida atravessa metal de base, ZTA e solda, e a deformação se concentra na região mais mole; o número depende da largura do cordão e da posição do extensômetro. Por isso a ISO 4136 só recomenda medir alongamento quando a norma de aplicação pede, com o extensômetro posicionado para o fim desejado, e as normas de qualificação aceitam a junta só por Rm e local da fratura.
Exercícios resolvidos
Os exercícios usam o aço ASTM A516 Grau 70, comum em vaso de pressão e classificado como P-No. 1 na ASME, com resistência à tração especificada de 485 a 620 MPa, escoamento mínimo de 260 MPa e alongamento mínimo de 21 % em 50 mm e 17 % em 200 mm.
1. Força na tração transversal e capacidade da máquina. Cupom de 12,7 mm em A516 Gr 70. Pela ISO 4136, a largura é de 25 mm: S0 = 25 × 12,7 = 317,5 mm². A junta precisa passar de 485 × 317,5 = 153.988 N, ou 154,0 kN, e, se a chapa vier no topo da faixa, rompe perto de 620 × 317,5 = 196.850 N, ou 196,9 kN. Uma máquina de 200 kN ficaria a 98 % da capacidade, sem folga: o ensaio pede a de 300 kN. Pela ASME IX, com 19 mm de largura: S0 = 19 × 12,7 = 241,3 mm²; mínimo de 485 × 241,3 = 117,0 kN e máximo provável de 620 × 241,3 = 149,6 kN, que cabem na máquina de 200 kN com folga. O mesmo cupom, ensaiado por normas diferentes, muda a máquina.
2. O erro de converter kgf com g = 10. Um relatório antigo traz 11.200 kgf num corpo de prova ASME de 19,1 × 12,5 mm, rompido no metal de base, em A516 Gr 70. A área é S0 = 238,75 mm². Com o valor convencional, 1 kgf = 9,80665 N: F = 109.834 N e Rm = 109.834 / 238,75 = 460,0 MPa, abaixo do mínimo de 0,95 × 485 = 460,75 MPa: reprovado. Com o arredondamento 1 kgf = 10 N: F = 112.000 N e Rm = 469,1 MPa, aprovado. A diferença de 2 % entre os dois fatores é da mesma ordem da folga de 5 % da ASME. A solução é configurar o software em N ou kN e registrar a unidade no relatório.
3. Cutelo e roletes pela ISO 5173. Corpo de prova lateral de 10 mm. Com A = 22 %: d = 4 × 10 = 40 mm; l entre 40 + 20 + 1 = 61 mm e 40 + 35 = 75 mm; com roletes de 20 mm de raio e l = 75 mm, Lt ≥ 75 + 40 = 115 mm. Com o A516 Gr 70 tomado pelos 17 % em 200 mm: d = 100 × 10 / 17 − 10 = 48,8 mm (conferindo: 10 / 58,8 = 17,0 % na fibra externa); l entre 48,8 + 21 = 69,8 mm e 48,8 + 35 = 83,8 mm. Na prática, usa-se o cutelo disponível imediatamente acima do calculado, nunca abaixo, porque um cutelo menor torna o ensaio mais severo.
4. Força estimada no dobramento. A força do dobramento não é critério, mas define o dispositivo e a máquina. Uma estimativa de engenharia trata o corpo de prova como viga plastificada em três pontos: F ≈ σ·b·ts² / l, com σ entre o escoamento e a resistência. No lateral do exercício 3, com b = 12,7 mm, ts = 10 mm e l = 70 mm: F ≈ σ × 18,1, isto é, de 4,7 kN (σ = 260 MPa) a 8,8 kN (σ = 485 MPa). Num dobramento de face com ts = 10 mm e b = 40 mm, no mesmo vão: de 14,9 a 27,7 kN. O encruamento, o atrito nos roletes e a mudança de geometria elevam a força real, por isso a capacidade se escolhe com folga: a faixa de 50 kN atende a esses corpos de prova.
5. Quantidade e máquina num cupom grosso. Qualificação de procedimento pela ASME IX num cupom de 25 mm em A516 Gr 70. Como t ≥ 19 mm, são 2 trações e 4 laterais. Até 25 mm inclusive, a tração é de espessura total: S0 = 19 × 25 = 475 mm², com mínimo de 485 × 475 = 230,4 kN e máximo provável de 620 × 475 = 294,5 kN. A máquina de 300 kN atende ao mínimo, mas chega a 98 % da capacidade se a chapa estiver no topo da faixa; acima disso, só a de 600 kN dá folga. Num cupom de 30 mm, a ASME permitiria dividir a espessura em tiras (QW-151.1).
Erros comuns no ensaio de corpo de prova de solda
- Confundir qualificação de procedimento com a de soldador: o soldador não faz tração, e o procedimento não se qualifica só com dobramento.
- Usar o cutelo que está montado: ele depende da espessura e do alongamento mínimo do metal de base. Cutelo menor que o calculado reprova solda boa; maior aprova solda ruim.
- Não remover o reforço, ou remover demais: com reforço, a ruptura foge da solda; com usinagem excessiva, a espessura deixa de representar a junta.
- Solda fora do centro do vão: a ASME exige solda e ZTA inteiras na parte dobrada, e o cutelo descentrado concentra a dobra no metal de base.
- Arestas vivas ou com rebarba: geram trinca de canto falsa.
- Converter kgf com g = 10: um erro de 2 % que decide uma aceitação no limite (exercício 2).
- Aplicar a tolerância de 5 % da ASME num ensaio pela ISO 15614-1: a ISO não a tem.
- Esperar critério de aceitação da ISO 5173 ou da ISO 4136: elas são normas de método; a aceitação está na ISO 15614-1, na ISO 9606-1 ou na norma de aplicação.
- Usar cutelo em junta de metais muito diferentes: a dobra se concentra no lado mais mole; o recomendado é o envolvimento, a chapa de apoio ou o dobramento longitudinal.
- Subdimensionar a máquina: uma chapa de 25 mm de aço de 485 MPa pede mais de 230 kN na tração (exercício 5).
- Cortar a quente perto do trecho útil: a ISO 4136 exige pelo menos 8 mm entre o corte térmico e a superfície final do trecho paralelo.
Ensaios complementares da qualificação
A tração e o dobramento são os ensaios feitos na máquina universal, mas a qualificação de procedimento pode exigir outros, e o laudo completo os reúne. No nível 2 da ISO 15614-1 entram a macrografia de uma seção transversal atacada, que mostra fusão, penetração e sequência de passes (ISO 17639); a dureza Vickers HV 10 na solda, nas ZTA e no metal de base (ISO 9015-1), com limites por grupo de aço; e, para chapa a partir de 12 mm com tenacidade especificada, dois conjuntos de três corpos de prova de impacto Charpy, um no metal de solda e um na ZTA (ISO 9016), em que a média atende ao mínimo e um único valor pode ficar abaixo dela, desde que não abaixo de 70 % (7.4.4). Os ensaios não destrutivos, como radiografia, ultrassom, líquido penetrante e partículas magnéticas, são feitos no cupom antes do corte. O método da dureza está em ensaio de dureza, e o do Charpy em ensaio de impacto.
Máquina para o ensaio do corpo de prova de solda
Os dois ensaios do corpo de prova de solda são feitos na mesma máquina universal de ensaios: a tração com garras para chapa, e o dobramento com o dispositivo de dobramento no lugar das garras. A Biopdi fabrica a linha M2 de máquinas universais eletromecânicas, com sistema de medição de força classe 1 pela ABNT NBR ISO 7500-1:2023, garras cunha de 5, 20 e 200 kN, garras cunha pneumáticas de 50 e 200 kN e dispositivo de dobramento conforme a ISO 5173:2023, com cutelos trocados conforme a espessura do corpo de prova. O software BioLab traça a curva força × deslocamento em tempo real, calcula Rm com as dimensões medidas, gera relatórios em PDF, HTML e CSV e guarda trilha de auditoria por usuário, o que interessa a quem emite laudo de qualificação. A Biopdi fabrica o equipamento; não presta ensaio, não qualifica soldador nem emite certificado. O painel abaixo mostra a máquina, a função de cada parte nos dois ensaios e os dispositivos usados.
A máquina universal no ensaio do corpo de prova de solda
A linha M2 tem modelos de coluna simples, de 200 N a 10 kN, e de coluna dupla, de 5 kN a 1.000 kN. Cada parte da máquina tem uma função na tração e no dobramento da junta soldada:
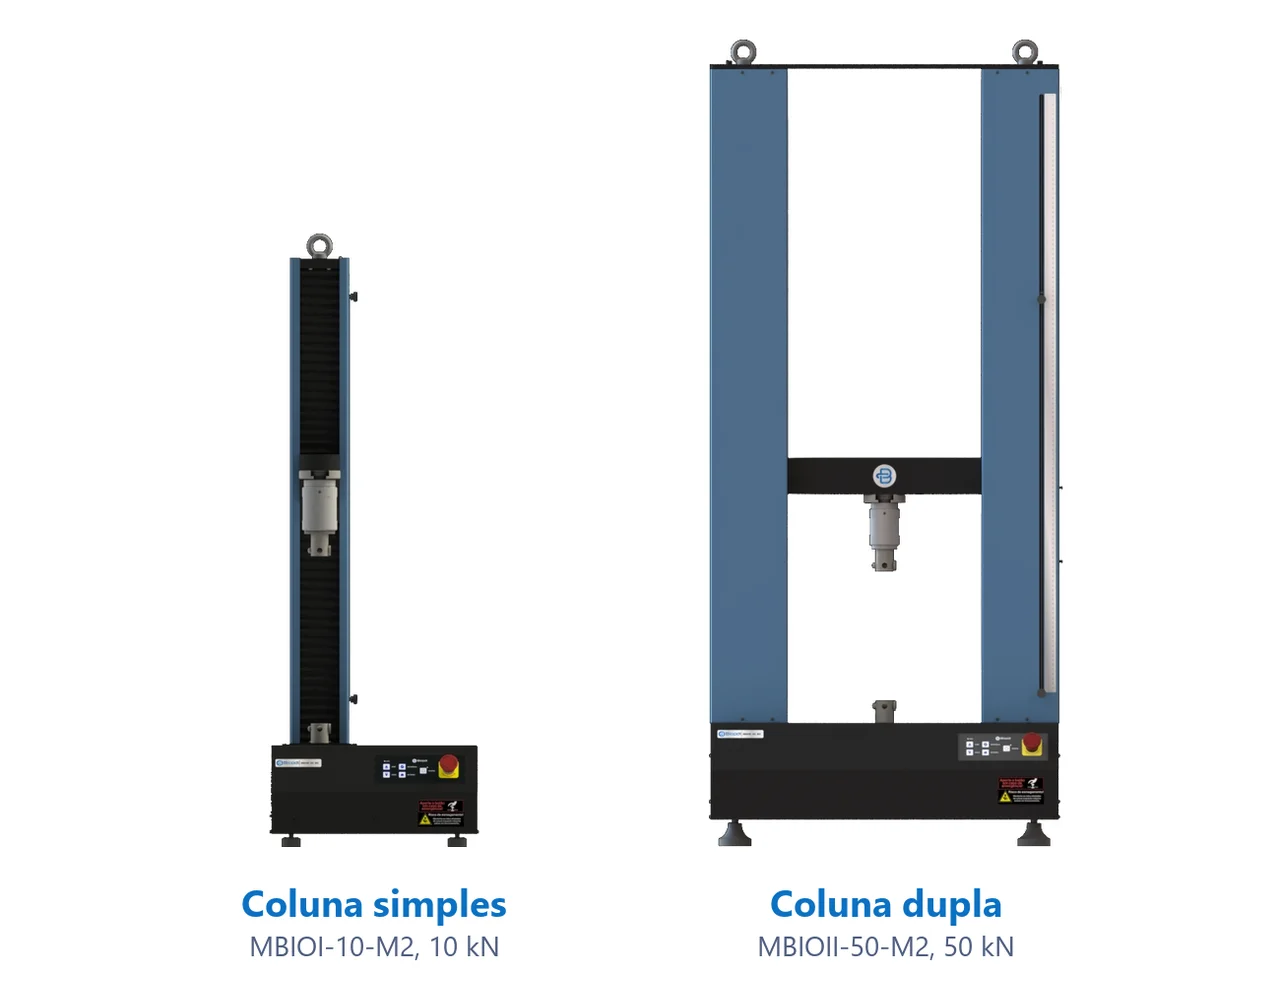
- Travessa móvel traciona até a ruptura ou desce o cutelo até 180°
- Célula de carga classe 1: dá a força máxima que decide a tração
- Garras cunha prendem as cabeças do corpo de prova de chapa
- Dispositivo de dobramento roletes e cutelo trocado conforme a espessura
- Software BioLab curva, Rm, relatório e trilha de auditoria
- Painel e emergência posiciona e para o ensaio
Dispositivos para o ensaio de solda
Os dispositivos abaixo são montados na mesma máquina, conforme o corpo de prova e a norma:
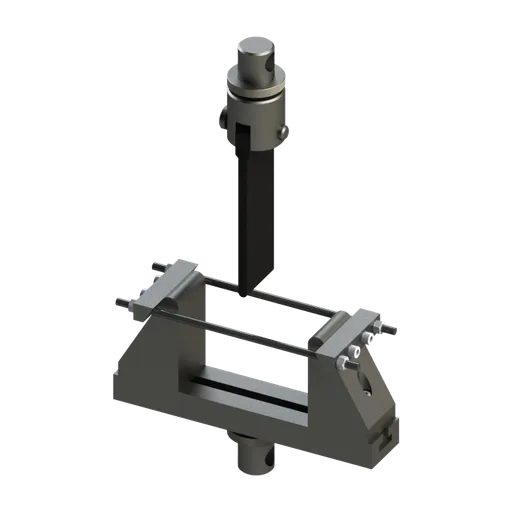
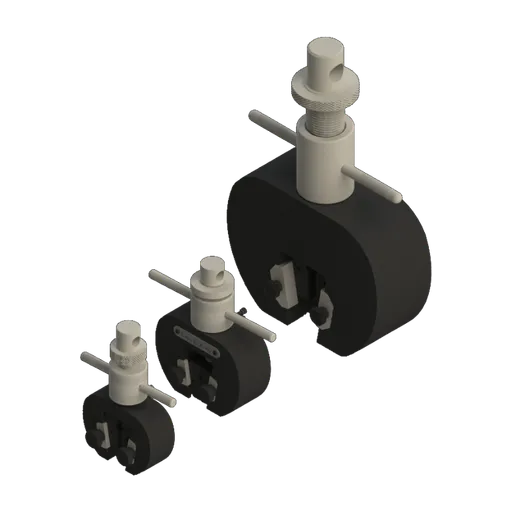
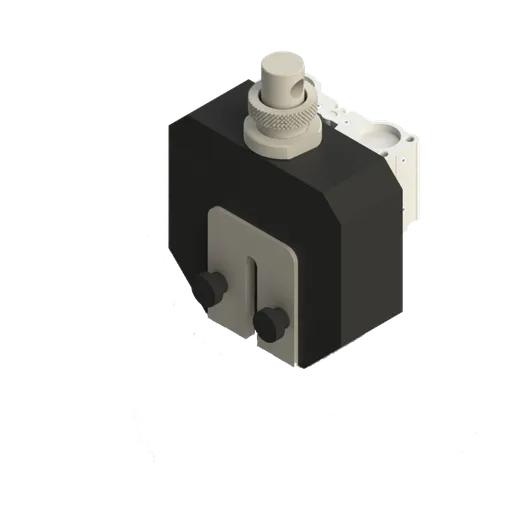
A capacidade se escolhe pela tração, que é o ensaio de maior força. Corpos de prova de chapa fina e os dobramentos de 10 mm cabem na máquina de 5 a 50 kN (MBIOII-50-M2), indicada para juntas soldadas e chapas; a tração ASME de chapa de 12,7 mm do exercício 1 pede a máquina de 100 a 200 kN (MBIOII-200-M2); a mesma chapa pela ISO 4136, ou cupons mais grossos, pedem a de 300 kN (MBIOII-300-M2) ou maior. O funcionamento geral do equipamento está no artigo sobre máquina universal de ensaio, e um orçamento pode ser pedido para as espessuras e os materiais do seu laboratório.
Normas citadas
A tabela reúne as normas citadas neste artigo, com a edição vigente conferida em 02/10/2026 nos catálogos da ISO e nos textos das normas; ASME e AWS, pela edição de 2025 de cada código.
| Norma | O que trata | Edição |
|---|---|---|
| ASME BPVC Seção IX | qualificação de soldagem, brasagem e fusão | 2025 |
| AWS D1.1/D1.1M | código de soldagem estrutural de aço | 2025 |
| ISO 15614-1 | qualificação de procedimento de soldagem a arco e a gás de aços, níquel e ligas de níquel | 2017, com a Amd 1:2019; revisão em andamento |
| ISO 9606-1 | qualificação de soldadores, aços | 2012, confirmada em 2023; revisão em andamento |
| ISO 4136 | tração transversal de juntas soldadas | 2022 |
| ISO 5173 | dobramento de juntas soldadas | 2023 |
| ISO 5178 | tração longitudinal do metal de solda | 2019 |
| ISO 6892-1 | tração de metais à temperatura ambiente | 2019 |
| ABNT NBR ISO 7500-1 | verificação do sistema de medição de força da máquina de ensaio | 2023 |
Outros ensaios e referências técnicas
Ensaios realizados na máquina universal Biopdi
Referências técnicas relacionadas
ASTM D3039: ensaio de tração de compósitos, corpo de prova com tabs, módulo de corda e modos de falha
ASTM D3039: guia do ensaio de tração de compósitos de matriz polimérica, com corpo de prova com tabs, módulo de corda de 1.000 a 3.000 µε e o código de falha.
ASTM D882: ensaio de tração de filmes plásticos, corpo de prova em tira, velocidade e módulo secante
A ASTM D882-26 mede a tração de filmes plásticos com menos de 1,0 mm em tiras de 5 a 25,4 mm: velocidade, garras, módulo secante, exemplo e diferença da D638.
ASTM E8 x ISO 6892-1: ensaio de tração em metais, diferenças e requisitos (NBR ISO 6892-1 e A370)
A ASTM E8/E8M-25 e a ISO 6892-1:2019, adotada no Brasil como ABNT NBR ISO 6892-1:2024, regem o mesmo ensaio de tração de metais em temperatura ambiente. Elas diferem no comprimento de referência do corpo de prova (4D no E8, 5D no E8M e 5,65√S0 na ISO), no controle e na tolerância de velocidade, nos símbolos, no arredondamento e nas normas de máquina e extensômetro. Por isso o alongamento de uma não se compara direto com o da outra.
Perguntas frequentes
O que é corpo de prova de solda?
É a tira usinada de uma chapa ou tubo soldado, o cupom de teste, para ensaio destrutivo. Ela contém metal de base, zona termicamente afetada e metal de solda, e serve para provar que um procedimento de soldagem ou um soldador produz junta resistente e sem defeitos. Os tipos mais comuns são o de tração transversal e os de dobramento de face, raiz e lateral.
Quantos corpos de prova o teste de procedimento de soldagem exige?
Para junta de topo com penetração total, a ASME IX e a ISO 15614-1 pedem 2 corpos de prova de tração transversal e 4 de dobramento. No nível 2 da ISO 15614-1 entram também ensaios não destrutivos, macrografia, dureza e, quando especificado, impacto.
Quais exames o soldador deve fazer no teste de qualificação?
Exame visual e, depois, dobramento, ensaio de fratura ou radiografia, conforme a norma e o processo. Pela ISO 9606-1, quando só se faz dobramento, são no mínimo 2 corpos de prova de raiz e 2 de face abaixo de 12 mm e 4 laterais a partir de 12 mm. O soldador não faz ensaio de tração.
Como conseguir certificado de soldador?
Soldando um cupom de teste seguindo uma EPS qualificada, sob acompanhamento de um inspetor ou entidade examinadora, e sendo aprovado no exame visual e nos ensaios exigidos pela norma, em geral dobramento ou radiografia. O certificado vale para a faixa de espessura, as posições e o processo ensaiados e, pela ISO 9606-1, precisa ser confirmado a cada 6 meses.
Quando usar dobramento lateral em vez de face e raiz?
Em chapa grossa. Na ASME IX, os laterais podem substituir face e raiz de 10 a 19 mm e são obrigatórios a partir de 19 mm. Na ISO 15614-1, a troca é permitida a partir de 12 mm. O lateral mostra todos os passes de uma vez e é o melhor para revelar falta de fusão na parede do chanfro.
Qual o diâmetro do cutelo no dobramento de solda?
Para aço com alongamento mínimo de 20 % ou mais, 4 vezes a espessura do corpo de prova, pela ISO 5173:2023. Abaixo de 20 %, d = 100·ts/A − ts. Na ASME IX, para aço carbono P-No. 1 com corpo de prova de 10 mm, o punção é de 38 mm, também cerca de 4 vezes a espessura.
Qual é o objetivo do dobramento a 180° na solda?
Impor à face tracionada uma deformação plástica grande, cerca de 20 % com o cutelo de 4t, para que falta de fusão, escória, porosidade ou falta de penetração se abram e fiquem visíveis. O ensaio avalia a sanidade e a ductilidade da junta, não a resistência.
Qual o critério para reprovar no dobramento?
Descontinuidade aberta maior que 3 mm em qualquer direção na face convexa, na solda ou na zona termicamente afetada, pela ASME IX, ISO 15614-1 e ISO 9606-1. Trincas nos cantos são desconsideradas, salvo quando vêm de falta de fusão, escória ou outra descontinuidade interna.
Quando o ensaio de tração da junta soldada é aprovado?
Quando a resistência à tração não é menor que a mínima especificada do metal de base. Na ASME IX, se a ruptura ocorre no metal de base fora da solda, aceita-se até 5 % abaixo do mínimo (QW-153). A ISO 15614-1 não tem essa tolerância.
Qual o melhor ensaio para avaliar uma solda?
Nenhum ensaio sozinho: cada um responde a uma pergunta. A tração transversal mede a resistência da junta; o dobramento revela falta de fusão, escória e porosidade e avalia a ductilidade; a radiografia e o ultrassom encontram defeitos internos sem destruir a peça; a macrografia mostra penetração e fusão. Por isso as normas de qualificação combinam ensaios, e o reforço da solda é removido antes da tração e do dobramento.
Qual velocidade usar nos ensaios de solda?
Na tração, a ISO 4136 remete à ISO 6892-1, e qualquer opção de controle dela serve quando só se mede a força máxima e o local da fratura. No dobramento, a ISO 5173:2023 não fixa velocidade: pede carga gradual e contínua, de preferência constante e registrada no relatório.
Que máquina é necessária para ensaiar o corpo de prova de solda?
Uma máquina universal de ensaios com garras para chapa e dispositivo de dobramento com cutelos e roletes, com capacidade dada pela tração. Uma chapa de 12,7 mm de aço de 485 MPa pede 117 kN no corpo de prova ASME de 19 mm e 154 kN no corpo de prova ISO de 25 mm, o que exclui máquinas de 50 kN para a tração.