
Ensaio destrutivo (ED) é o que leva uma amostra à ruptura, à deformação permanente ou a uma marca para medir propriedades como resistência, ductilidade e tenacidade; ensaio não destrutivo (END) é o que inspeciona a peça sem prejudicar o seu uso, à procura de trincas, poros e outras descontinuidades. Um mede propriedade por amostragem, porque a amostra se perde; o outro verifica integridade e pode ser aplicado a 100 % das peças, inclusive em serviço. Nenhum substitui o outro: a qualificação de um procedimento de soldagem pela ISO 15614-1:2017 exige os dois no mesmo corpo de prova.
Este artigo compara os dois grupos e mostra o papel de cada um no controle de qualidade: o que cada ensaio destrutivo mede (com link para o artigo próprio de cada um), por que a dureza fica na fronteira, como funcionam e onde falham os métodos de END, quais normas regem a inspeção e a certificação do pessoal e, como caso completo, o plano de ensaios de uma junta soldada de estrutura metálica, da qualificação à produção.
Em resumo:
- Destrutivo: tração, compressão, flexão, dobramento, impacto, dureza, fadiga, fluência, macrografia. Dá um número de propriedade e vale para o lote por amostragem.
- Não destrutivo: visual, líquido penetrante, partículas magnéticas, ultrassom, radiografia, correntes parasitas, emissão acústica, termografia, estanqueidade. Dá uma indicação, comparada com um critério de aceitação.
- Normas de END: o pessoal é certificado pela ISO 9712:2021 (no Brasil, ABNT NBR NM-ISO 9712:2025); na solda, a ISO 17635:2025 orienta a escolha do método.
- Na prática: destrutivo para qualificar material e processo; END para conferir cada peça produzida e acompanhar o equipamento em operação.
O que são ensaios destrutivos e não destrutivos
A divisão é pela integridade da peça depois do ensaio. No ensaio destrutivo, um corpo de prova é solicitado até romper, deformar de modo permanente ou receber uma marca, e o que se lê é a resposta do material a esse esforço: a força máxima, o alongamento, a energia absorvida, o número de ciclos até a falha. Como o corpo de prova não volta ao uso, o resultado não descreve a peça que foi ensaiada, e sim o lote de onde ela saiu. Por isso o ensaio destrutivo é sempre feito por amostragem, e só vale se a amostra representar o lote: mesma corrida, mesmo tratamento térmico, mesma posição de retirada (Garcia, Spim e Santos, Ensaios dos Materiais, 2ª ed., LTC, 2012).
No ensaio não destrutivo, a peça é examinada por um fenômeno físico que não a altera: luz, capilaridade, campo magnético, ondas ultrassônicas, radiação ionizante, correntes elétricas induzidas, calor. O objetivo é encontrar e dimensionar descontinuidades, isto é, interrupções na continuidade do material, como trinca, poro, inclusão ou falta de fusão, ou medir uma espessura. Como a peça segue inteira, o END pode inspecionar todas as peças produzidas e acompanhar um equipamento ao longo da vida. Em inglês, o grupo se chama NDT (non-destructive testing) ou NDE (non-destructive examination), e a terminologia da área está na ASTM E1316; o ensaio destrutivo é o destructive testing (DT).
A diferença essencial cabe numa frase: o destrutivo mede propriedade, o não destrutivo procura defeito. Um ultrassom pode afirmar que uma solda não tem poros acima de um tamanho, mas não diz qual é a resistência à tração dela; um ensaio de tração diz a resistência, mas só do corpo de prova que rompeu. Essa é a razão pela qual os dois convivem em qualquer sistema de qualidade sério. O panorama de todas as famílias de ensaio, inclusive as químicas e metalográficas, está no artigo sobre ensaio de materiais.
Diferença entre ensaio destrutivo e não destrutivo
A diferença entre ensaio destrutivo e não destrutivo está no que cada um entrega: o destrutivo mede uma propriedade do material e sacrifica a amostra; o não destrutivo verifica a integridade de uma peça específica e a devolve ao uso. Além de "quebra ou não quebra", seis diferenças práticas decidem qual ensaio entra em cada etapa:
- O que se obtém. O destrutivo entrega um valor de propriedade com unidade: MPa, J, HBW, número de ciclos. O END entrega uma indicação, que é a resposta do método (um eco na tela, uma sombra no filme, uma marca de penetrante), a ser interpretada e comparada com um critério de aceitação.
- Quantas peças. O destrutivo trabalha com amostras por lote; o END pode chegar a 100 % das peças e repetir a inspeção em serviço.
- Custo. No destrutivo, perde-se a amostra e paga-se a usinagem do corpo de prova; quando a peça é única ou cara, isso inviabiliza o ensaio na própria peça. No END, a peça não se perde, mas o custo está no equipamento, no tempo de inspeção de cada peça e no pessoal certificado.
- O que garante a confiança no resultado. No destrutivo, a máquina verificada (a força pela ISO 7500-1, com classe de exatidão da célula de carga) e o corpo de prova conforme a norma; quando o laudo precisa valer perante terceiros, o laboratório acreditado pela ISO/IEC 17025:2017 (no Brasil, pela Cgcre do Inmetro). No END, sobretudo o operador: a interpretação depende de quem executa, e por isso o pessoal é certificado por método e nível pela ISO 9712.
- Natureza do resultado. O destrutivo responde "quanto": quanto o material resiste, alonga, absorve. O END responde "onde e de que tamanho" está uma descontinuidade, e se ela é aceitável.
- Normas. No destrutivo, a norma do método (ISO 6892-1 para tração, ISO 148-1 para Charpy). No END, a norma do método, a norma de aceitação e a de certificação do pessoal.
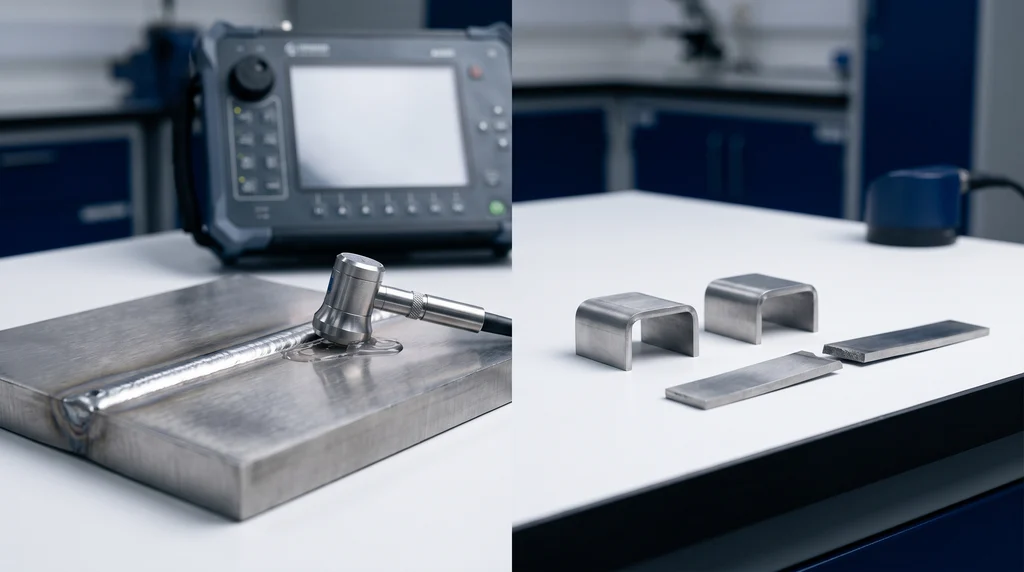
Na foto, os dois caminhos para avaliar uma junta soldada: à esquerda, o ultrassom inspeciona o cordão sem danificar a chapa; à direita, corpos de prova cortados de uma junta foram dobrados e rompidos, e não voltam ao uso.
A tabela resume a comparação:
| Critério | Ensaio destrutivo | Ensaio não destrutivo (END) |
|---|---|---|
| Objetivo | medir propriedade do material | detectar e dimensionar descontinuidades |
| A peça volta ao uso? | não: rompida, cortada ou marcada | sim |
| Abrangência | amostras por lote | até 100 % das peças, inclusive em serviço |
| Resultado | número com unidade (MPa, J, HBW) | indicação comparada a um nível de aceitação |
| Confiança no resultado | máquina verificada (ISO 7500-1) e corpo de prova da norma | operador certificado (ISO 9712) e procedimento qualificado |
| Normas típicas | ISO 6892-1, ISO 148-1, ISO 6506-1, ISO 5173 | ISO 17637, ISO 3452-1, ISO 9934-1, ISO 17636-1, ISO 17635 |
O papel de cada um no controle de qualidade
Num sistema de qualidade, os dois grupos respondem a perguntas diferentes, em momentos diferentes da vida do produto. O ensaio destrutivo responde à pergunta "este material, feito por este processo, tem as propriedades exigidas?". Ele aparece na qualificação (de um material, de um procedimento de soldagem, de um soldador), no recebimento de lote por amostragem, no desenvolvimento de produto e na análise de falha. Uma vez qualificado o processo, não é preciso romper cada peça: basta manter o processo sob controle e repetir o ensaio na frequência que a norma do produto pede.
O END responde à pergunta "esta peça, especificamente, saiu sem defeito?". Mesmo com o processo qualificado, cada peça pode ter um poro, uma falta de fusão ou uma trinca que o ensaio de amostragem não pegou, porque a amostra rompida não era aquela peça. Por isso o END entra na produção, peça a peça ou na extensão definida pelo projeto, e na manutenção, quando o equipamento em operação é reinspecionado para detectar trincas de fadiga ou perda de espessura por corrosão.
Quando a peça é crítica e não pode ser cortada, como um eixo grande, um vaso de pressão ou uma peça fundida única, a solução clássica combina os dois: o ensaio destrutivo é feito num corpo de prova testemunho, retirado do mesmo lote, da mesma corrida e com o mesmo tratamento térmico, e a peça recebe END a 100 %. O testemunho garante a propriedade; o END garante a integridade daquela peça. O papel desses ensaios no sistema de gestão da qualidade está no artigo sobre engenharia da qualidade.
Tipos de ensaios destrutivos
Cada ensaio destrutivo aplica um tipo de esforço e mede a propriedade que esse esforço revela. A escolha segue a solicitação da peça em serviço. Abaixo, cada um em poucas linhas, com o artigo que o detalha; a lista completa, com o que cada ensaio mede e a máquina de cada um, está no guia dos principais ensaios mecânicos.
- Tração: traciona o corpo de prova até a ruptura e registra força e alongamento, que viram a curva tensão-deformação. Dela saem o módulo de elasticidade, o limite de escoamento, o limite de resistência à tração e o alongamento. Veja o ensaio de tração, a norma de metais em ASTM E8 e ISO 6892-1 e a de plásticos em ASTM D638.
- Compressão: esmaga o corpo de prova entre pratos paralelos. É o ensaio decisivo de materiais frágeis, como concreto e argamassa, e o principal exemplo de controle por amostragem na construção civil, com cilindros moldados de cada lote de concreto (NBR 5739). Veja o ensaio de compressão.
- Flexão: carrega uma barra biapoiada em 3 ou 4 pontos e mede a resistência e o módulo à flexão. É o preferido para cerâmicas, plásticos e materiais difíceis de prender numa garra, como os prismas de argamassa da NBR 13279. Veja o ensaio de flexão.
- Dobramento: dobra o corpo de prova sobre um pino até um ângulo fixo e verifica se a face tracionada trinca. Não dá um número de resistência: o resultado é aprovado ou reprovado, e por isso é o ensaio de ductilidade da solda e do vergalhão da NBR 7480. Veja o ensaio de dobramento.
- Impacto (Charpy): um pêndulo rompe, num só golpe, um corpo de prova entalhado, e a energia absorvida mede a tenacidade ao entalhe. Feito em várias temperaturas, mostra a transição dúctil-frágil do aço. Veja o ensaio de impacto.
- Dureza: mede a resistência à penetração de um penetrador padronizado (Brinell, Vickers, Rockwell). Deixa uma impressão permanente, e é o caso de fronteira da classificação, tratado na próxima seção. Veja o ensaio de dureza.
- Fadiga: aplica carga cíclica até a ruptura e levanta a curva S-N, que relaciona a amplitude de tensão ao número de ciclos. Explica por que peças falham com tensões bem abaixo do limite de escoamento. Veja o ensaio de fadiga.
- Fluência: mantém carga constante em temperatura elevada por horas ou meses e mede a deformação ao longo do tempo e o tempo até a ruptura. É o ensaio de componentes de caldeira e turbina. Veja o ensaio de fluência.
- Cisalhamento, torção e embutimento: medem, respectivamente, a resistência de fixadores e juntas ao corte, o comportamento de eixos e arames sob momento torçor e a estampabilidade de chapas. Veja o ensaio de cisalhamento, o ensaio de torção e o ensaio de embutimento.
- Macrografia e metalografia: cortam, lixam, polem e atacam quimicamente uma seção da peça. Na solda, a macrografia (ataque pela ISO 17639) revela a linha de fusão, a zona termicamente afetada, os passes e a penetração; a micrografia mostra as fases e o tamanho de grão. São destrutivas porque exigem cortar a peça.
- Ensaios em componente e protótipo: em vez de um corpo de prova usinado, ensaia-se a própria peça ou o conjunto, em escala real, até a falha ou até a vida exigida. São exemplos o ensaio de ruptura por pressão (burst test) de um vaso ou tubo, a fadiga de um componente automotivo, o ensaio de queda e de fadiga de um trem de pouso na certificação aeronáutica e o crash test de um veículo. A pressão que só verifica estanqueidade ou resistência, sem levar a peça à ruptura, é outra coisa: é uma prova, e a peça volta ao uso.
Dureza: destrutivo ou não destrutivo?
Dureza é a resistência de um material à penetração de um corpo mais duro, e o ensaio que a mede é a dúvida mais comum da classificação: as fontes divergem. No sentido estrito, o ensaio é destrutivo: o penetrador deixa uma impressão permanente na superfície. Em corpo de prova cortado e embutido, como no perfil de dureza de uma junta soldada, a amostra é inutilizada como em qualquer outro ensaio destrutivo. Em peça grande, porém, uma impressão Brinell de 2,4 a 6 mm de diâmetro (com esfera de 10 mm) ou uma impressão Vickers de décimos de milímetro raramente compromete a função, e a peça segue para o uso. É por isso que parte da literatura chama o ensaio de "semidestrutivo" e que há durômetros portáteis para medir peças montadas (a ASTM E10 prevê máquinas Brinell portáteis). Mesmo assim, a dureza não é um método de END: a ISO 9712 não a inclui entre os seus dez métodos, e ela mede uma propriedade, não procura defeitos.
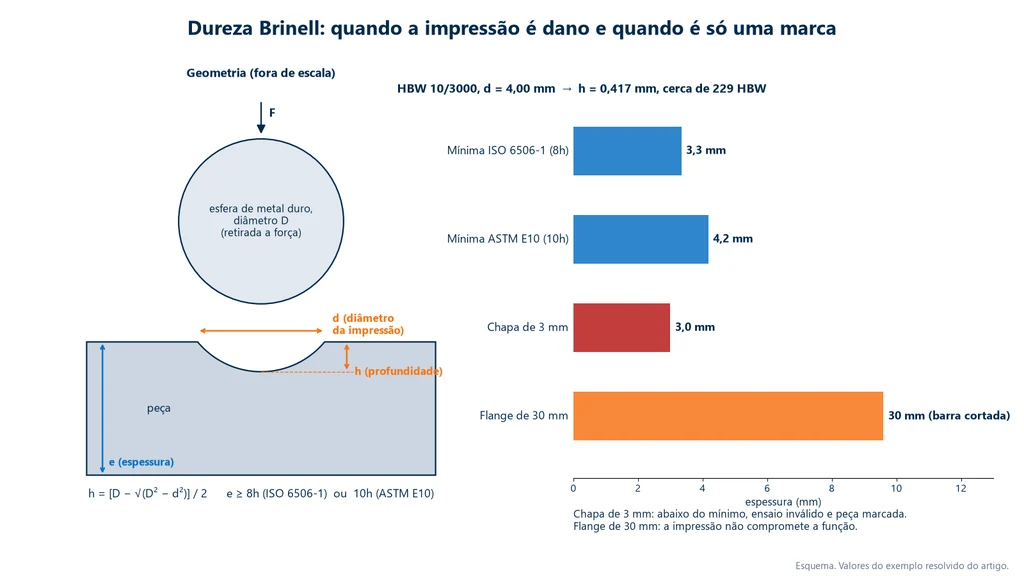
O que decide se a impressão é só uma marca ou um dano é a espessura da peça e a função da superfície. A ISO 6506-1:2014 exige espessura de pelo menos 8 vezes a profundidade da impressão Brinell, e a ASTM E10-23 recomenda 10 vezes, sem marca visível no lado oposto. A profundidade vem da geometria da calota: h = [D − √(D² − d²)] / 2, em que D é o diâmetro da esfera e d o diâmetro da impressão. Abaixo da espessura mínima, o ensaio é inválido (a leitura sofre influência do apoio) e a peça fica marcada. E numa superfície funcional, como a pista de um rolamento ou uma face de vedação, qualquer impressão pode reprovar a peça, mesmo que a espessura seja grande.
Exemplo resolvido: flange ou chapa fina?
Um ensaio HBW 10/3000 (esfera D = 10 mm, força F = 29.420 N) deixa uma impressão com diâmetro médio d = 4,00 mm. Qual a dureza, e o ensaio pode ser feito num flange de 30 mm e numa chapa de 3 mm?
- √(D² − d²) = √(100 − 16) = √84 = 9,165 mm; logo D − √(D² − d²) = 0,835 mm.
- Profundidade: h = 0,835 / 2 = 0,417 mm.
- Dureza: HBW = 0,102 × 2 × 29.420 / (π × 10 × 0,835) = 6.001,7 / 26,23 ≈ 229 HBW. A razão d/D = 0,40 está dentro da faixa de 0,24 a 0,6 que a ISO 6506-1 pede.
- Espessura mínima: 8 × 0,417 = 3,3 mm pela ISO 6506-1; 10 × 0,417 = 4,2 mm pela ASTM E10.
- Conclusão: no flange de 30 mm, a impressão é uma marca de 4 mm que não afeta a função, e o ensaio é, na prática, não destrutivo. Na chapa de 3 mm, a espessura fica abaixo do mínimo das duas normas: o resultado não vale e a chapa sai marcada. Ali, o caminho é uma escala de menor profundidade, como Vickers ou Rockwell superficial.
O esquema abaixo mostra a geometria da impressão, fora de escala, e compara as espessuras mínimas do exemplo com a chapa e o flange. A barra vermelha, da chapa de 3 mm, fica abaixo dos dois mínimos.
Tipos de ensaios não destrutivos (END)
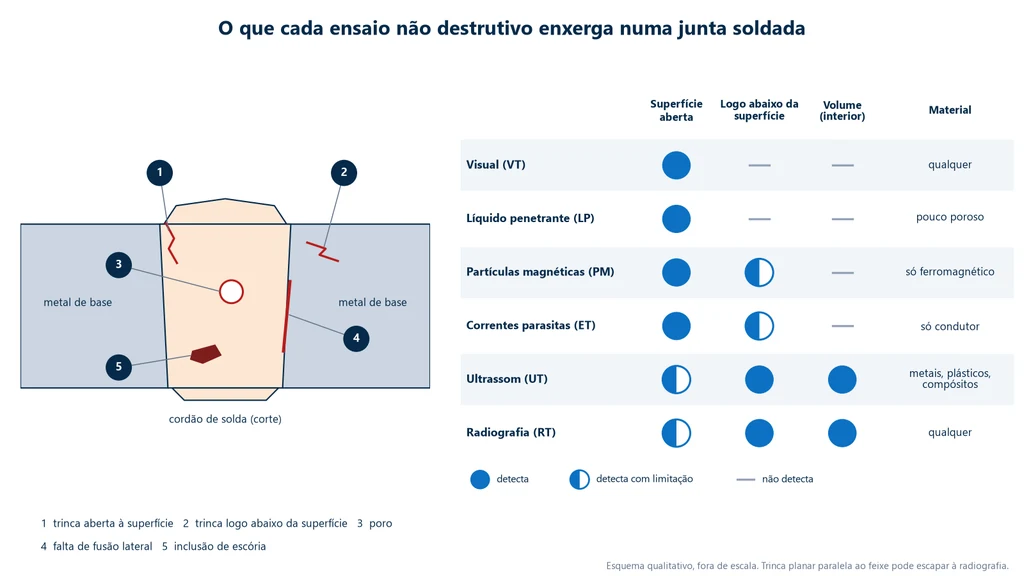
Cada método de END se baseia num fenômeno físico, e o fenômeno define três coisas: que descontinuidade ele enxerga, em que profundidade e em que material funciona. Nenhum método serve para tudo, e por isso um plano de inspeção quase sempre combina um método de superfície com um volumétrico. A ISO 9712:2021 reconhece dez métodos para fins de certificação de pessoal: emissão acústica, correntes parasitas, estanqueidade, ensaio magnético, líquido penetrante, radiografia, extensometria, termografia, ultrassom e visual. Nove deles procuram descontinuidades; na ordem em que costumam entrar num plano de inspeção, são estes:
- Visual (VT): o olho, com ou sem lupa, espelho, endoscópio ou gabarito de solda. É sempre o primeiro: mostra trincas que afloram, mordeduras, respingos e o perfil e as dimensões do cordão. Depende de iluminação e acesso, e só vê a superfície. Em soldas por fusão, o procedimento está na ISO 17637.
- Líquido penetrante (LP ou PT): um líquido de baixa viscosidade, colorido ou fluorescente, entra por capilaridade nas descontinuidades; removido o excesso, um revelador traz o líquido de volta e desenha a trinca. Pela ISO 3452-1:2021, detecta trincas, dobras, porosidade e falta de fusão abertas à superfície, em metais e em outros materiais que não sejam excessivamente porosos. Não vê nada fechado ou interno e não mede a profundidade da trinca.
- Partículas magnéticas (PM ou MT): a peça é magnetizada, e uma trinca desvia o fluxo, criando um campo de fuga que acumula partículas de ferro aplicadas a seco ou em suspensão. Detecta descontinuidades superficiais e as que estão logo abaixo da superfície, mas só em material ferromagnético: não funciona em aço inoxidável austenítico, alumínio ou cobre (ISO 9934-1:2016). O campo precisa cruzar a trinca: a norma considera eficaz a detecção até cerca de 60° da direção ótima, e por isso a peça é magnetizada em duas direções perpendiculares.
- Ultrassom (UT): um cabeçote emite ondas mecânicas de alta frequência que atravessam a peça e refletem em interfaces: na parede oposta e em qualquer descontinuidade interna. O tempo de ida e volta do eco dá a profundidade do refletor, e a amplitude ajuda a dimensioná-lo. Detecta defeitos planares e volumétricos no interior e mede espessura com acesso por um só lado. Exige acoplante, calibração no material certo e operador qualificado; materiais de grão grosseiro, como fundidos e soldas austeníticas, espalham a onda e dificultam a leitura. Variantes como phased array e TOFD ampliam a cobertura.
- Radiografia e gamagrafia (RT): raios X ou gama atravessam a peça e registram, em filme ou detector digital, as diferenças de espessura e densidade. É ótima para defeitos volumétricos (poros, inclusões de escória, falta de penetração) e deixa registro permanente. Uma trinca fina paralela ao feixe, porém, pode não aparecer, e por isso radiografia e ultrassom se complementam. Exige acesso pelos dois lados e envolve radiação ionizante, regulada no Brasil pela CNEN.
- Correntes parasitas (ET): uma bobina alternada induz correntes elétricas na peça; trincas superficiais, variações de condutividade ou de espessura de revestimento alteram a impedância da bobina (García-Martín, Gómez-Gil e Vázquez-Sánchez, Sensors, 2011). Funciona só em material condutor e com profundidade limitada, porque as correntes se concentram perto da superfície. É muito usada em tubos de trocador de calor e na triagem de ligas.
- Emissão acústica (AT): sensores captam as ondas emitidas por uma trinca que cresce enquanto a estrutura é carregada, por exemplo durante o teste de pressão de um vaso. Localiza o que está ativo, mas não dimensiona: a região apontada vai depois para ultrassom ou partículas magnéticas.
- Termografia (TT): uma câmera infravermelha mede o campo de temperatura da superfície. Revela delaminações e descolamentos em compósitos e pontos quentes em painéis elétricos, com profundidade limitada e sensibilidade à emissividade da superfície.
- Estanqueidade (LT): detecta vazamentos por bolha, variação de pressão, vácuo ou gás traçador (hélio). Mostra que há passagem, não qual é o defeito estrutural. A ISO 9712 exclui deste método o teste de pressão hidrostática.
O décimo método da ISO 9712, a extensometria (strain gauge testing), é diferente dos outros: mede deformação numa estrutura carregada, sem procurar defeitos. Outras técnicas, como ACFM e phased array, também são certificadas no Brasil pela ABENDI.
O esquema abaixo junta essas limitações numa junta soldada. À esquerda, o corte do cordão com cinco descontinuidades típicas, da trinca que aflora à inclusão no interior; à direita, quais zonas cada método alcança e em que material ele funciona. Os métodos de superfície (visual, LP, PM, ET) ficam na primeira coluna; os volumétricos (UT, RT), nas duas últimas.
A tabela resume os métodos mais usados:
| Método | O que detecta | Material | Principal limitação |
|---|---|---|---|
| Visual | descontinuidades que afloram, geometria do cordão | qualquer | só superfície acessível |
| Líquido penetrante | descontinuidades abertas à superfície | metais e não metais pouco porosos | não vê defeito fechado ou interno |
| Partículas magnéticas | superfície e logo abaixo dela | só ferromagnéticos | campo precisa cruzar a trinca |
| Correntes parasitas | trinca superficial, condutividade, camada | só condutores | pouca profundidade |
| Ultrassom | defeitos internos, espessura | metais, plásticos, compósitos | acoplante, grão grosseiro, operador |
| Radiografia | defeitos volumétricos | qualquer | radiação, trinca paralela ao feixe |
| Emissão acústica | trinca ativa sob carga | metais, compósitos | não dimensiona |
Quando se pergunta quais são os três tipos de END mais usados na indústria, a resposta costuma ser ultrassom (defeitos internos), líquido penetrante (defeitos abertos à superfície) e partículas magnéticas (superfície e logo abaixo, em aço ferromagnético), sempre precedidos do visual. A radiografia completa o grupo básico em soldas e fundidos.
Normas de END e qualificação do pessoal
Não existe uma norma única de END. Há três camadas: a norma que certifica quem executa, a norma de cada método e a norma (ou código) que diz qual método aplicar e o que aceitar.
Pessoal. A ISO 9712:2021 (5ª edição) fixa os requisitos de qualificação e certificação de pessoal nos dez métodos citados, em três níveis: o nível 1 executa conforme instruções, o nível 2 ajusta o equipamento, executa e interpreta segundo o procedimento, e o nível 3 escreve procedimentos e responde tecnicamente pelo método. No Brasil, a norma foi publicada como ABNT NBR NM-ISO 9712 em abril de 2025, idêntica à ISO 9712:2021. A certificação é feita pelo Sistema Nacional de Qualificação e Certificação (SNQC) da ABENDI, em operação desde 1991 e reconhecido no acordo multilateral do ICNDT. As próprias normas de método remetem a ela: a ISO 3452-1 recomenda que o pessoal de líquido penetrante seja certificado pela ISO 9712 ou por sistema equivalente.
Métodos. Cada método tem a sua norma de procedimento. Em soldas, as mais citadas são a ISO 17637 (visual), a ISO 3452-1 (líquido penetrante), a ISO 9934-1 (partículas magnéticas), a ISO 17636-1 e a ISO 17636-2 (radiografia em filme e com detector digital) e a ISO 17640 (ultrassom). A aceitação das indicações vem de outras normas, como a ISO 11666 para ultrassom e a série ISO 10675 para radiografia, ligadas aos níveis de qualidade B, C e D da ISO 5817, do mais rigoroso ao menos rigoroso.
Seleção. A ISO 17635:2025 dá as regras gerais de END de soldas em materiais metálicos: como escolher o método e o nível de ensaio conforme o nível de qualidade exigido, o material, a espessura, o processo de soldagem e a extensão da inspeção. Ela substituiu a edição de 2016, retirada em abril de 2025. Em vasos de pressão e caldeiras regidos pelo código ASME, os métodos e procedimentos estão na Seção V do BPVC (edição 2025), e em estruturas de aço, o código AWS D1.1/D1.1M:2025 trata de qualificação, fabricação e inspeção.
Radiação. A radiografia industrial no Brasil segue a norma CNEN NN 6.04 (Resolução CNEN 145/2013): a instalação precisa de licença, de supervisor de proteção radiológica certificado e de operadores registrados. Contratar gamagrafia de quem não cumpre esses requisitos expõe a empresa contratante.
Como os dois se complementam: plano de ensaios de uma junta soldada
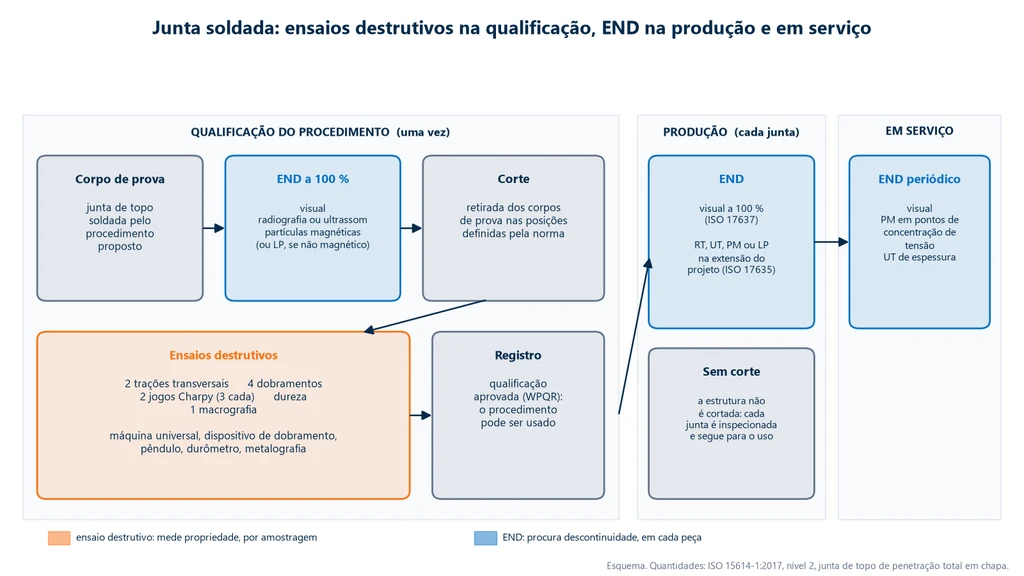
A junta soldada de uma estrutura metálica é o melhor exemplo de como os dois grupos se dividem o trabalho. Antes da produção, o procedimento de soldagem é qualificado uma vez: solda-se um corpo de prova com os parâmetros propostos (processo, consumível, posição, preaquecimento) e prova-se que ele produz juntas sãs e com as propriedades mecânicas exigidas. A ISO 15614-1:2017 diz que esse é o propósito da qualificação. Pela tabela de ensaios da norma, uma junta de topo com penetração total em chapa recebe, no nível 2:
- END a 100 % no corpo de prova: visual, radiografia ou ultrassom, e detecção de trinca superficial (partículas magnéticas, ou líquido penetrante em material não magnético). O END vem primeiro, para garantir que o corpo de prova está são antes de ser cortado.
- Ensaios destrutivos nos corpos de prova retirados dele: 2 trações transversais, 4 dobramentos transversais, 2 jogos de Charpy (3 corpos de prova cada, no metal de solda e na zona termicamente afetada), dureza e 1 macrografia.
No nível 1, menos exigente, bastam o visual, as 2 trações e os 4 dobramentos. Quando o contrato não especifica o nível, aplica-se o nível 2.
Os critérios de aceitação dos ensaios destrutivos, em resumo, são estes. Na tração transversal, a resistência à tração não pode ser menor que o mínimo especificado do metal de base. No dobramento, feito pela ISO 5173, nenhuma imperfeição pode passar de 3 mm em qualquer direção; em chapa com menos de 12 mm usam-se 2 dobramentos de raiz e 2 de face, e a partir de 12 mm os 4 podem ser laterais. No Charpy, a média de cada jogo de 3 deve atingir o valor exigido, e um único valor pode ficar abaixo dele desde que não seja menor que 70 % desse mínimo. A macrografia, com ataque pela ISO 17639, documenta a seção da junta (linha de fusão, zona afetada, passes) para a avaliação das imperfeições. Aprovado tudo, o resultado vira o registro de qualificação (WPQR), e o procedimento pode ser usado na obra.
Na produção, ninguém corta a estrutura. Cada junta recebe inspeção visual a 100 % (ISO 17637) e END volumétrico ou de superfície na extensão que o projeto ou a norma de aplicação definir, escolhido pela ISO 17635. Em serviço, o END volta periodicamente: inspeção visual, partículas magnéticas nos pontos de concentração de tensão, onde nascem as trincas de fadiga, e ultrassom de espessura onde há corrosão.
O fluxo abaixo resume as três fases. Em laranja, os ensaios destrutivos, que só aparecem na qualificação; em azul, o END, que atravessa as três.
A lógica do fluxo é a mesma em outros setores. Na construção civil, os cilindros de concreto rompidos por amostragem garantem a resistência do lote, enquanto a peça concretada não é rompida. Na fabricação de vergalhão, a tração e o dobramento por lote garantem a categoria do aço. O destrutivo qualifica; o END, ou a inspeção de cada peça, confere.
Quando usar ensaio destrutivo e quando usar END
Use ensaio destrutivo quando a pergunta é sobre uma propriedade do material ou do processo, e END quando a pergunta é sobre a integridade de uma peça específica. Na prática, a escolha sai de quatro perguntas, nesta ordem:
- Preciso de uma propriedade ou de saber se há defeito? Resistência, escoamento, alongamento, tenacidade e vida em fadiga só se medem com ensaio destrutivo. Trinca, poro, falta de fusão e perda de espessura se procuram com END.
- A peça pode ser sacrificada? Se não pode (peça única, cara ou já montada), o destrutivo vai para um corpo de prova testemunho do mesmo lote, e a peça recebe END.
- É lote ou peça individual? Para aceitar um lote, o destrutivo por amostragem basta, se a amostra for representativa. Para garantir cada peça, só o END a 100 % responde.
- A peça está em serviço? Em operação, o caminho é o END periódico. Ensaio destrutivo em serviço só acontece em análise de falha, quando a peça já falhou ou foi retirada.
Em análise de falha, a ordem importa: começa-se pelo método menos destrutivo (visual, END nas peças irmãs) e só depois se corta a peça, para não destruir a evidência que um ensaio posterior precisaria. Esse roteiro está detalhado no artigo sobre ensaio de materiais.
Aplicações por setor
Em todo setor industrial, os ensaios destrutivos aparecem na homologação do material e do processo e os não destrutivos aparecem na fabricação e na manutenção; o que muda de um setor para outro é quais ensaios dominam. Na construção civil, o controle é sobretudo destrutivo e por lote: cilindros de concreto rompidos à compressão e barras de aço tracionadas e dobradas. No petróleo e gás e em vasos de pressão, o peso está no END das soldas e da espessura de parede, porque o equipamento fica décadas em serviço. Na aeronáutica, os dois extremos convivem: ensaios destrutivos de componente em escala real na certificação, e inspeção não destrutiva programada em cada aeronave, porque uma trinca de fadiga em furo de rebite precisa ser achada antes de crescer.
A tabela reúne os ensaios mais típicos de cada setor:
| Setor | Ensaios destrutivos típicos | END típicos |
|---|---|---|
| Construção civil | compressão de corpos de prova de concreto e argamassa; tração e dobramento de vergalhão | visual; esclerometria e ultrassom no concreto endurecido |
| Petróleo, gás e vasos de pressão | tração, dobramento e Charpy na qualificação de solda; ruptura por pressão de protótipo | radiografia e ultrassom de solda; ultrassom de espessura; partículas magnéticas; teste hidrostático |
| Aeronáutica | fadiga e queda de componente em escala real; tração de ligas e compósitos | correntes parasitas em furos e rebites; ultrassom e termografia em compósitos |
| Automotiva | tração e embutimento de chapa; fadiga de componente; crash test | visual; correntes parasitas na triagem de peças; estanqueidade |
| Geração de energia | fluência e tração a quente de aços de caldeira e turbina | ultrassom; emissão acústica; termografia em painéis elétricos |
Exercícios resolvidos
Os três exercícios abaixo aplicam os critérios vistos na qualificação da junta soldada e o princípio do ultrassom. Os valores de requisito são hipotéticos, para o exemplo; numa qualificação real, eles vêm da especificação do metal de base.
Exercício 1: tração transversal de junta soldada
Um corpo de prova transversal tirado de chapa com espessura t = 12 mm e largura útil b = 25 mm rompeu com força máxima Fm = 165 kN. O metal de base é um aço com resistência à tração mínima especificada de 400 MPa (como o ASTM A36, de 400 a 550 MPa). A junta passa?
- Área inicial: S0 = t × b = 12 × 25 = 300 mm².
- Resistência: Rm = Fm / S0 = 165.000 N / 300 mm² = 550 MPa.
- Critério: Rm ≥ mínimo do metal de base; 550 ≥ 400 MPa. Aprovado, e o segundo corpo de prova precisa passar também.
- Máquina: 165 kN pede uma máquina de 200 kN, como a MBIOII-200-M2, com garra cunha de 200 kN. Numa máquina de 300 kN o ensaio também cabe; numa de 100 kN, não.
Exercício 2: critério do Charpy (média e 70 %)
O requisito do metal de base é 27 J (hipotético). Dois jogos de 3 corpos de prova deram: jogo A, 31, 26 e 20 J; jogo B, 32, 30 e 20 J. Qual passa?
- Valor individual mínimo admitido: 0,70 × 27 = 18,9 J.
- Jogo A: média = (31 + 26 + 20) / 3 = 77 / 3 = 25,7 J, abaixo de 27 J. Reprovado pela média, embora nenhum valor individual fique abaixo de 18,9 J.
- Jogo B: média = (32 + 30 + 20) / 3 = 82 / 3 = 27,3 J ≥ 27 J, e o menor valor, 20 J, é maior que 18,9 J. Aprovado.
O exemplo mostra que o critério tem duas condições independentes: um jogo pode reprovar pela média sem nenhum valor isolado ruim.
Exercício 3: profundidade de um refletor no ultrassom
Com cabeçote normal (onda longitudinal) numa peça de aço carbono, velocidade do som v = 5.920 m/s, o eco de uma indicação aparece em t = 6,0 µs (ida e volta). A que profundidade está o refletor?
- No pulso-eco, a onda percorre o caminho duas vezes: d = v × t / 2.
- d = 5.920 m/s × 6,0 × 10⁻⁶ s / 2 = 0,03552 m / 2 = 0,01776 m ≈ 17,8 mm.
- Se o aparelho estiver calibrado para aço carbono e a peça for de inox austenítico 302 (cerca de 5.740 m/s), a profundidade real seria 5.740 × 6,0 × 10⁻⁶ / 2 = 17,2 mm: um erro de cerca de 3 %. Por isso o ultrassom se calibra em bloco do mesmo material da peça.
As velocidades são valores de tabela de fabricantes (Olympus, Elcometer) e variam com a composição, a microestrutura e a temperatura.
Como interpretar: dúvidas de quem usa os resultados
Os pontos abaixo são os que mais geram decisão errada em recebimento, inspeção e qualificação.
Indicação, descontinuidade e defeito são a mesma coisa?
Não, e a diferença é a base de todo laudo de END. Pela terminologia da ASTM E1316, a indicação é a resposta do método (o eco, a sombra, a marca de penetrante), que ainda precisa ser interpretada; algumas são falsas ou não relevantes, como o eco da geometria do cordão. A descontinuidade é uma interrupção real na estrutura do material. Ela só vira defeito quando, pelo tamanho, tipo ou acúmulo, excede o critério de aceitação. Uma solda com poros dentro do nível de qualidade da ISO 5817 tem descontinuidades, mas não tem defeito.
Um laudo de END aprovado garante a resistência da peça?
Não. Ele garante que não há descontinuidade acima do critério na região inspecionada, pelo método usado. Se o consumível estava errado, o tratamento térmico falhou ou o aporte térmico fragilizou a zona afetada, a solda pode estar sem defeitos e com resistência ou tenacidade abaixo do exigido. Quem garante a propriedade é o ensaio destrutivo da qualificação, somado ao controle do processo.
O ultrassom pode substituir o ensaio de tração?
Não. O ultrassom localiza e dimensiona defeitos, mas não mede limite de escoamento, resistência à tração nem alongamento. Existem estimativas indiretas, como o módulo de elasticidade pela frequência de vibração, mas elas não substituem o ensaio destrutivo exigido por uma norma de qualificação ou de produto. A ISO 15614-1 pede os dois justamente por isso.
Se o corpo de prova passou no END e reprovou no dobramento, o que aconteceu?
Provavelmente uma descontinuidade abaixo do limite de detecção do método, ou uma falta de ductilidade do material sem defeito visível. O dobramento abre faltas de fusão finas e trincas fechadas que a radiografia não pegou, e revela metal de solda frágil. Não é contradição: os dois ensaios medem coisas diferentes, e a reprovação no destrutivo reprova a qualificação.
Uma prova de carga é ensaio destrutivo?
Depende do nível de carga. A prova de carga feita dentro do regime elástico, abaixo do limite elástico, é não destrutiva por intenção: a estrutura descarrega e volta às dimensões originais. Se a carga passar do escoamento e deixar deformação permanente, o ensaio virou destrutivo, e a peça precisa ser reavaliada antes de voltar ao uso.
Erros comuns
- Classificar a dureza como END. Ela deixa impressão, mede propriedade e não está na ISO 9712. Em peça grande, pode ser praticamente não destrutiva; em peça fina ou superfície funcional, é dano.
- Chamar o Charpy de não destrutivo. O erro aparece em textos de divulgação sobre o tema. O pêndulo rompe o corpo de prova entalhado num golpe: é ensaio destrutivo por definição, e o resultado vale para o lote.
- Esperar que o END meça resistência. Ele procura defeito; propriedade exige ensaio destrutivo.
- Usar partículas magnéticas em inox austenítico ou alumínio. Não são ferromagnéticos. O caminho é líquido penetrante ou correntes parasitas.
- Usar líquido penetrante para defeito interno. Ele só encontra o que está aberto à superfície.
- Aplicar líquido penetrante depois de outro END sem limpar a superfície. Acoplante ou partículas magnéticas podem tampar a trinca; a ISO 3452-1 exige limpeza cuidadosa antes da aplicação nesse caso.
- Confiar só na radiografia para trincas. Trinca fina paralela ao feixe pode passar; combine com ultrassom.
- Aceitar laudo de END sem certificação do inspetor. Peça o certificado ISO 9712 (SNQC/ABENDI no Brasil) no método e no nível compatíveis.
- Citar norma retirada. A ISO 17635:2016 foi substituída pela edição de 2025.
- Amostra que não representa o lote. O ensaio destrutivo só vale para o lote se o corpo de prova vier da mesma corrida, do mesmo tratamento térmico e da posição que a norma manda.
- Calibrar o ultrassom em material diferente da peça. A profundidade sai errada na proporção da diferença de velocidade, como no exercício 3.
- Contratar gamagrafia sem conferir o licenciamento. A radiografia industrial exige instalação licenciada e pessoal registrado na CNEN.
Equipamentos para os ensaios destrutivos
A Biopdi fabrica equipamentos para o lado destrutivo do controle de qualidade: máquinas universais de ensaios, prensas e equipamentos de metalografia. Os métodos de END formam outra cadeia de equipamento e de pessoal certificado e ficam fora dessa linha. No plano da junta soldada, a máquina universal de ensaios faz a tração transversal e, com o dispositivo de dobramento, os dobramentos de face, raiz e laterais; a cortadeira, a politriz e o microscópio metalográfico preparam e analisam a macrografia e a micrografia. A compressão de concreto e argamassa é feita na máquina universal ou numa prensa elétrica ou hidráulica. O painel abaixo mostra a máquina, o papel de cada parte nos ensaios destrutivos da solda e os dispositivos usados.
A máquina universal nos ensaios destrutivos de solda
A linha M2 tem modelos de coluna simples, de 200 N a 10 kN, e de coluna dupla, de 5 kN a 1.000 kN. Na qualificação da junta soldada, cada parte da máquina tem uma função:
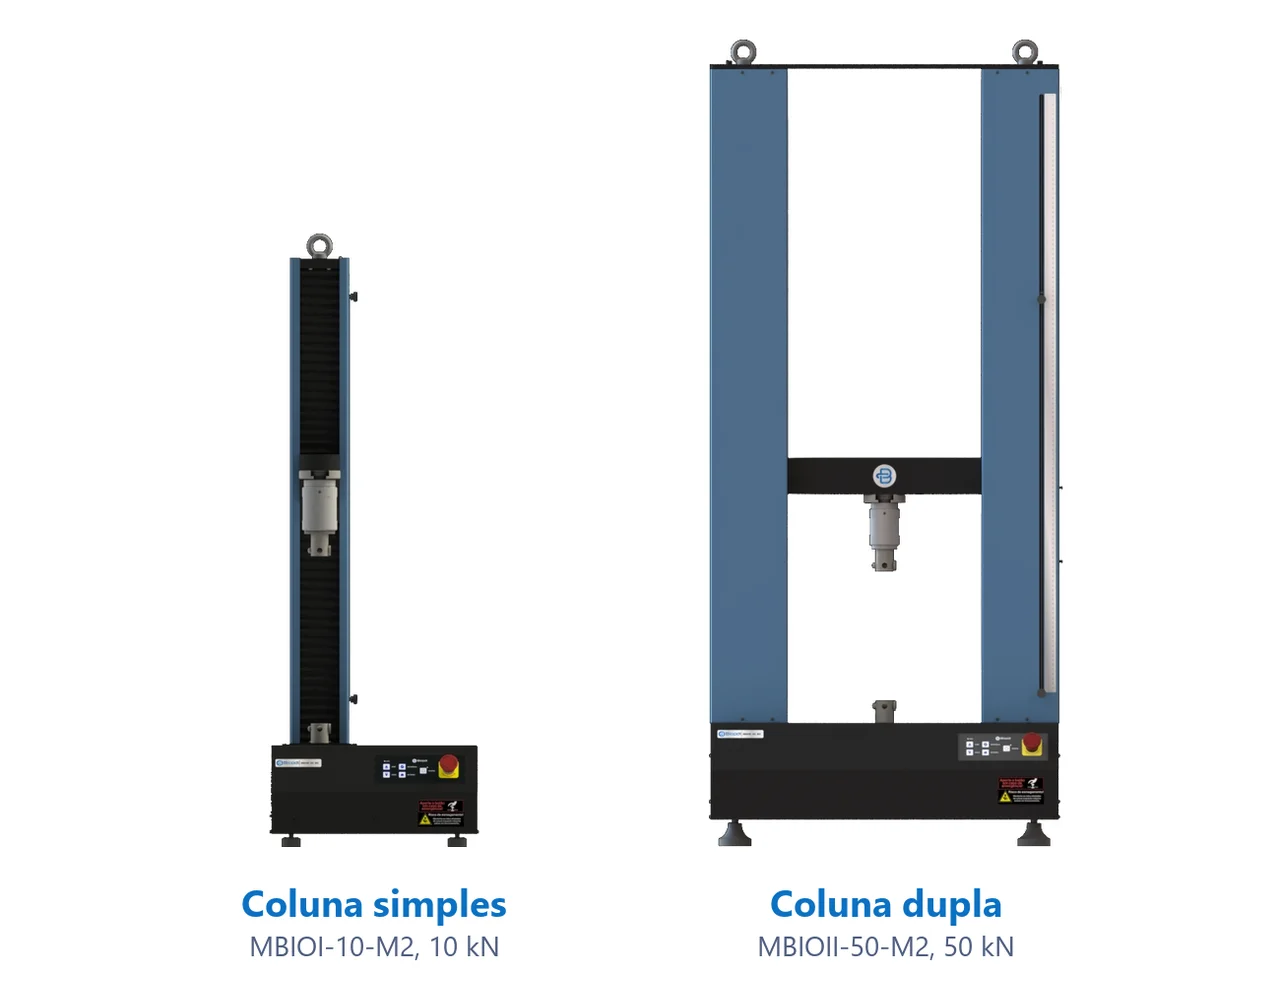
- Travessa móvel traciona o corpo de prova transversal até a ruptura
- Célula de carga mede Fm, classe 1 pela ISO 7500-1
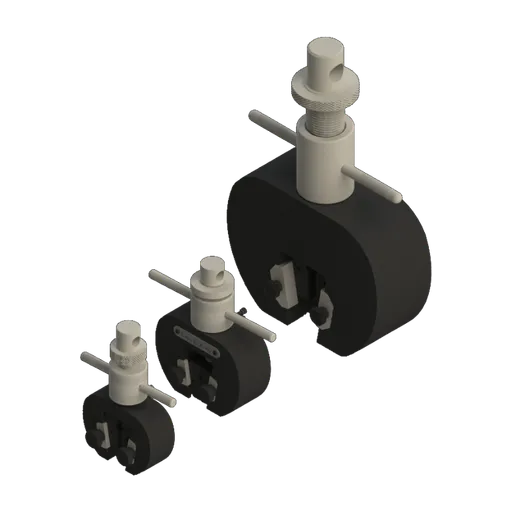
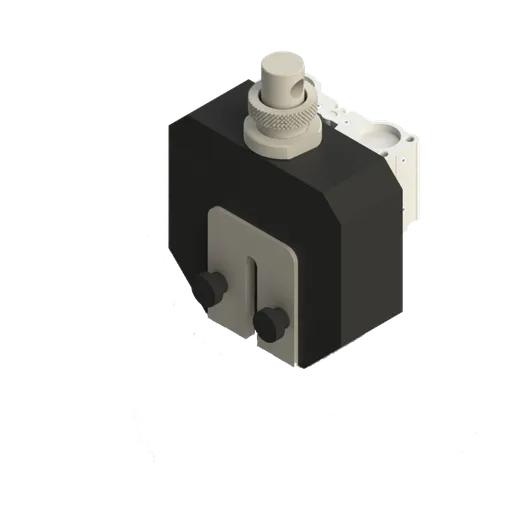
- Garras de cunha prendem a tira de chapa soldada
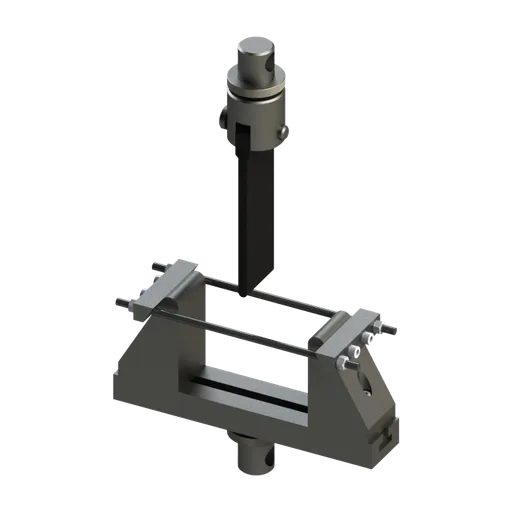
- Dispositivo de dobramento dobra face, raiz ou lateral sobre o pino
- Extensômetro mede o alongamento quando a norma pede
- Software BioLab calcula Rm e gera o relatório
Dispositivos para os ensaios destrutivos de solda
Os dispositivos abaixo são montados na mesma máquina, conforme o ensaio:
A capacidade se escolhe pela força de ruptura esperada, com folga: tiras finas de chapa e fixadores cabem em máquinas de 5 a 50 kN (MBIOII-50-M2); corpos de prova de chapa de 10 a 20 mm, como o do exercício 1, e vergalhões pedem 100 a 200 kN (MBIOII-200-M2); chapas grossas e barras maiores, as máquinas de 300 kN a 1.000 kN (MBIOII-300-M2 em diante). O software BioLab registra a curva e emite o relatório de cada corpo de prova, que entra no registro da qualificação. Para dimensionar a máquina para os seus corpos de prova, peça um orçamento.
Normas citadas
As normas abaixo são as citadas no texto, com a edição vigente conferida em 01/10/2026. As da ABNT, da ASME, da AWS e da CNEN aparecem sem link.
| Norma | Assunto | Edição |
|---|---|---|
| ISO 9712 | qualificação e certificação de pessoal de END | 2021 (5ª edição) |
| ABNT NBR NM-ISO 9712 | idem, versão brasileira (idêntica à ISO 9712:2021) | 2025 |
| ISO 17635 | END de soldas: regras gerais e seleção do método | 2025 (a de 2016 foi retirada) |
| ISO 17637 | ensaio visual de juntas soldadas | 2016 (confirmada em 2022) |
| ISO 3452-1 | líquido penetrante, princípios gerais | 2021 |
| ISO 9934-1 | partículas magnéticas, princípios gerais | 2016 (confirmada em 2022) |
| ISO 17636-1 | radiografia de soldas com filme | 2022 |
| ISO 11666 | ultrassom de soldas: níveis de aceitação | 2018 (em revisão) |
| ISO 15614-1 | qualificação de procedimento de soldagem de aços e níquel | 2017, com emenda de 2019 (em revisão) |
| ISO 5173 | dobramento de soldas | 2023 |
| ISO 6506-1 | dureza Brinell, método de ensaio | 2014 (em revisão) |
| ASTM E10 | dureza Brinell de materiais metálicos | E10-23 |
| ASME BPVC Seção V | ensaios não destrutivos em vasos e caldeiras | 2025 |
| AWS D1.1/D1.1M | código de soldagem estrutural em aço | 2025 |
| ISO/IEC 17025 | competência de laboratórios de ensaio e calibração | 2017 (confirmada em 2023) |
| CNEN NN 6.04 | segurança e proteção radiológica em radiografia industrial | 2013 (Resolução 145) |
Outros ensaios e referências técnicas
Ensaios realizados na máquina universal Biopdi
Referências técnicas relacionadas
Ensaio de materiais: o que é, tipos, destrutivos e não destrutivos, normas e como escolher
Ensaio de materiais é o procedimento padronizado que mede propriedades mecânicas, físicas, químicas ou microestruturais de uma amostra representativa, ou que inspeciona uma peça sem danificá-la. Veja as cinco famílias de ensaio, a diferença entre destrutivos e não destrutivos, o corpo de prova, a acreditação, as normas e como escolher o ensaio.
Ensaios mecânicos: o que são, tipos, o que cada um mede e normas
Ensaios mecânicos aplicam um esforço controlado a um corpo de prova e medem a resposta do material. Veja os tipos (destrutivos, não destrutivos, estáticos e dinâmicos), o que cada ensaio mede, as normas e a máquina de cada um.
Corpo de prova: o que é, tipos por ensaio e material, normas e dimensões
Corpo de prova é a amostra com forma e dimensões definidas pela norma do ensaio. Veja tipos, normas e medidas em metal, plástico, concreto, madeira e solda.
Perguntas frequentes
O que são ensaios destrutivos?
São ensaios que levam um corpo de prova à ruptura, à deformação permanente ou a uma marca para medir propriedades como resistência, alongamento, tenacidade e dureza. A amostra não volta ao uso, e por isso o resultado vale para o lote por amostragem. Exemplos: tração, compressão, flexão, dobramento, Charpy, fadiga e fluência.
Quais são os tipos de ensaios de materiais?
Os ensaios de materiais se dividem em cinco famílias: mecânicos (tração, compressão, flexão, dureza, impacto, fadiga), não destrutivos (visual, líquido penetrante, partículas magnéticas, ultrassom, radiografia), metalográficos (macrografia e micrografia), químicos (composição) e físicos ou térmicos (densidade, condutividade, dilatação). Quanto à integridade da peça, todos se agrupam em destrutivos e não destrutivos.
Qual é a diferença entre ensaios destrutivos e não destrutivos?
O destrutivo mede propriedades do material e inutiliza a amostra. O não destrutivo procura descontinuidades, como trincas, poros e falta de fusão, sem prejudicar o uso da peça, e pode ser aplicado a 100 % da produção. Um não substitui o outro: a ISO 15614-1:2017 pede os dois na qualificação de um procedimento de soldagem.
Quais são três tipos de ensaios não destrutivos?
Os três mais comuns na indústria são o ultrassom, para defeitos internos, o líquido penetrante, para defeitos abertos à superfície, e as partículas magnéticas, para defeitos superficiais e logo abaixo da superfície em aço ferromagnético. O ensaio visual vem antes de todos, e a radiografia completa o grupo básico.
Quais são os ensaios não destrutivos?
A ISO 9712:2021 reconhece dez métodos: visual, líquido penetrante, ensaio magnético (partículas magnéticas), ultrassom, radiografia, correntes parasitas, emissão acústica, termografia, estanqueidade e extensometria. A ABENDI certifica também técnicas como phased array e ACFM.
O que caracteriza um ensaio não destrutivo?
Um ensaio é não destrutivo quando a peça sai dele em condição de uso, sem alteração das propriedades nem das dimensões que importam para a sua função. O END procura e dimensiona descontinuidades, como trincas e poros, por um fenômeno físico (luz, capilaridade, campo magnético, ultrassom, radiação), e o resultado é uma indicação comparada a um critério de aceitação.
São exemplos de ensaios não destrutivos?
Ultrassom em cordão de solda, líquido penetrante em peça fundida, partículas magnéticas em eixo de aço, gamagrafia em tubulação, correntes parasitas em tubo de trocador de calor e termografia em painel elétrico. Em todos, a peça segue em condição de uso depois da inspeção.
Qual é a norma para ensaios não destrutivos?
Não há uma norma única. O pessoal é certificado pela ISO 9712:2021, publicada no Brasil como ABNT NBR NM-ISO 9712:2025 e aplicada pelo SNQC da ABENDI. Cada método tem a sua norma, como a ISO 3452-1 para líquido penetrante e a ISO 17636-1 para radiografia de solda. Em soldas, a ISO 17635:2025 orienta a escolha do método; em vasos de pressão, vale a Seção V do código ASME.
O ensaio de dureza é destrutivo ou não destrutivo?
É destrutivo no sentido estrito, porque deixa uma impressão permanente, e em corpo de prova cortado inutiliza a amostra. Em peça grande e espessa funciona como verificação praticamente não destrutiva, desde que a espessura seja de pelo menos 8 vezes a profundidade da impressão (ISO 6506-1) ou 10 vezes (ASTM E10) e a superfície não seja funcional. Não é um método de END.
Quando usar ensaio destrutivo e quando usar END?
O destrutivo serve para qualificar material, procedimento de soldagem e soldador, para aceitar lotes por amostragem e para desenvolvimento e análise de falha. O END serve para inspecionar cada peça produzida, peças únicas ou caras e equipamentos em operação. Em peça crítica usam-se os dois: destrutivo num corpo de prova testemunho e END a 100 % na peça.
Ultrassom substitui o ensaio de tração?
Não. O ultrassom localiza e dimensiona defeitos, mas não mede limite de escoamento, resistência à tração nem alongamento. Esses valores exigem o ensaio de tração numa máquina universal de ensaios, conforme a ISO 6892-1 ou a ASTM E8/E8M.
Quem pode fazer ensaios não destrutivos?
Um profissional qualificado e certificado no método e no nível adequados (1, 2 ou 3) conforme a ISO 9712. No Brasil, a certificação é feita pelo SNQC da ABENDI, ativo desde 1991. A radiografia industrial exige ainda instalação licenciada e pessoal registrado na CNEN, pela norma NN 6.04.
Quem faz ensaios destrutivos e emite o laudo?
Um laboratório de ensaios com máquina verificada e pessoal treinado na norma do método, interno à empresa ou contratado. Quando o laudo precisa valer perante cliente ou órgão regulador, o laboratório deve ser acreditado pela ISO/IEC 17025:2017 para aquele ensaio; no Brasil, a acreditação é dada pela Cgcre do Inmetro.
Existem ensaios mecânicos não destrutivos?
Sim, em sentido restrito. A prova de carga dentro do regime elástico, a dureza com durômetro portátil em peça grande e espessa e a medição do módulo de elasticidade pela frequência de vibração avaliam o comportamento mecânico sem inutilizar a peça. Nenhum deles, porém, mede resistência à tração ou alongamento, que exigem levar o material à ruptura.
Quais ensaios qualificam um procedimento de soldagem?
Pela ISO 15614-1:2017, nível 2, uma junta de topo com penetração total recebe visual, radiografia ou ultrassom e detecção de trinca superficial, todos a 100 %, e depois 2 trações transversais, 4 dobramentos, 2 jogos Charpy, dureza e 1 macrografia. No nível 1 bastam o visual, as 2 trações e os 4 dobramentos.
Partículas magnéticas servem para aço inox?
Não para o inox austenítico, como os da série 300, que não é ferromagnético. A ISO 9934-1 limita o método a materiais ferromagnéticos. Nesses casos se usa o líquido penetrante, que a própria ISO 15614-1 indica para materiais não magnéticos, ou as correntes parasitas.