
Engenharia da qualidade é a área da engenharia que usa estatística, metrologia e ensaios para projetar, medir, controlar e melhorar processos, de modo que os produtos saiam conformes às especificações e às normas, com variação conhecida e decisões baseadas em medições confiáveis.
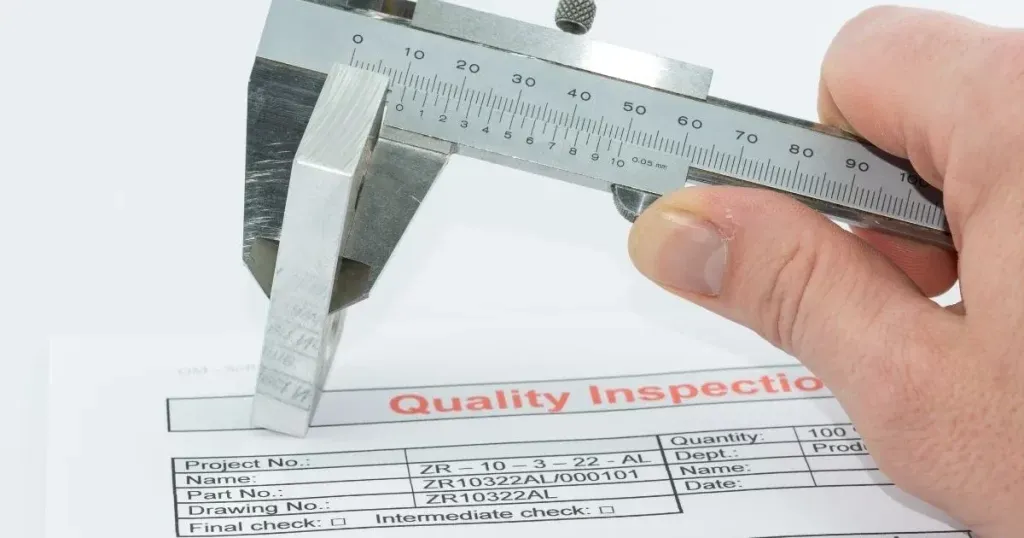
Na prática, tudo gira em torno de medir a variação e decidir com dados, como no índice de capacidade Cpk = mín[(LSE − μ)/3σ; (μ − LIE)/3σ], que diz se um processo estável cabe na tolerância do cliente. Este artigo apresenta as ferramentas com exemplos resolvidos, as normas vigentes em 30/09/2026 (a ISO 9001:2026 saiu em 16/09/2026), a calibração das máquinas de ensaio, a inspeção de recebimento e a carreira. Na foto, um paquímetro mede uma peça sobre a folha de inspeção: a cena mais comum da área, que só tem valor se o instrumento for confiável e o dado alimentar uma decisão.
O que é engenharia da qualidade
A engenharia da qualidade trata a qualidade como grandeza de processo, e não como triagem no fim da linha. Montgomery (Introduction to Statistical Quality Control, 8ª ed., 2019) define a melhoria da qualidade como a redução da variabilidade em processos e produtos. Toda peça varia um pouco em relação à outra; a pergunta da área é quanto, por quê e se essa variação cabe no que o cliente especificou.
A base estatística vem de Walter A. Shewhart, nos Bell Telephone Laboratories: ele propôs a carta de controle em 1924 (Best e Neuhauser, 2006) e publicou Economic Control of Quality of Manufactured Product em 1931. A contribuição central foi separar dois tipos de variação:
- Causa comum: a variação natural do processo, soma de pequenas fontes sempre presentes (folgas, diferenças de material, temperatura). Só se reduz mudando o processo.
- Causa especial (ou assinalável): um evento identificável, como ferramenta quebrada, lote de matéria-prima diferente ou erro de ajuste. Deve ser encontrada e eliminada.
Depois vieram os nomes por trás das ferramentas deste artigo: W. Edwards Deming difundiu o ciclo PDCA; Joseph Juran mostrou que poucos tipos de defeito respondem pela maior parte das perdas, o princípio do Pareto; Kaoru Ishikawa criou o diagrama de causa e efeito. A indústria automotiva reuniu os métodos nos manuais de referência chamados core tools, exigidos de fornecedores até hoje.
Engenharia da qualidade não é sinônimo de engenharia de produção: é uma especialidade que engenheiros de produção, mecânica, materiais e química seguem. A produção cuida do sistema produtivo como um todo (capacidade, custos, logística); a qualidade mede e controla se o que sai dele está conforme.
Ferramentas da qualidade
As ferramentas respondem a perguntas diferentes e têm uma ordem lógica: saber se o processo está estável, confiar na medição e só então medir a capacidade; em paralelo, prever falhas e investigar causas. As seções seguem essa ordem, e a tabela no fim resume cada uma.
CEP e cartas de controle
O Controle Estatístico de Processo (CEP) acompanha uma característica medida ao longo da produção para separar causa comum de causa especial. A cada intervalo, retira-se um subgrupo de peças (por exemplo, 5 consecutivas) e marca-se a média do subgrupo, X̄, numa carta e a amplitude R (maior menos menor valor) em outra: a carta X̄ vigia a posição do processo; a carta R, a dispersão.
Os limites vêm do próprio processo, a ±3 desvios-padrão da média amostral. Com X̿ a média das médias, R̄ a amplitude média e as constantes para n = 5 (A2 = 0,577; D3 = 0; D4 = 2,114; d2 = 2,326, segundo Montgomery):
- carta X̄: LSC = X̿ + A2R̄ e LIC = X̿ − A2R̄;
- carta R: LSC = D4R̄ e LIC = D3R̄;
- desvio-padrão do processo estimado: σ̂ = R̄ / d2.
Exemplo resolvido. Um diâmetro de 10,00 mm é medido em 25 subgrupos de 5 peças, com X̿ = 10,010 mm e R̄ = 0,023 mm.
- Carta X̄: LSC = 10,010 + 0,577 × 0,023 = 10,0233 mm; LIC = 10,010 − 0,0133 = 9,9967 mm.
- Carta R: LSC = 2,114 × 0,023 = 0,0486 mm; LIC = 0.
- σ̂ = 0,023 / 2,326 = 0,0099 mm, cerca de 0,010 mm, valor usado adiante na capacidade.
Os pontos oscilam em torno da linha central sem padrão, o que é causa comum, até o subgrupo 19, que sai do limite superior e sinaliza uma causa especial a investigar antes de continuar produzindo; sequências longas de um só lado da linha e tendências também são sinais. O gráfico abaixo mostra essa carta X̄ com dados ilustrativos que reproduzem os números do exemplo.
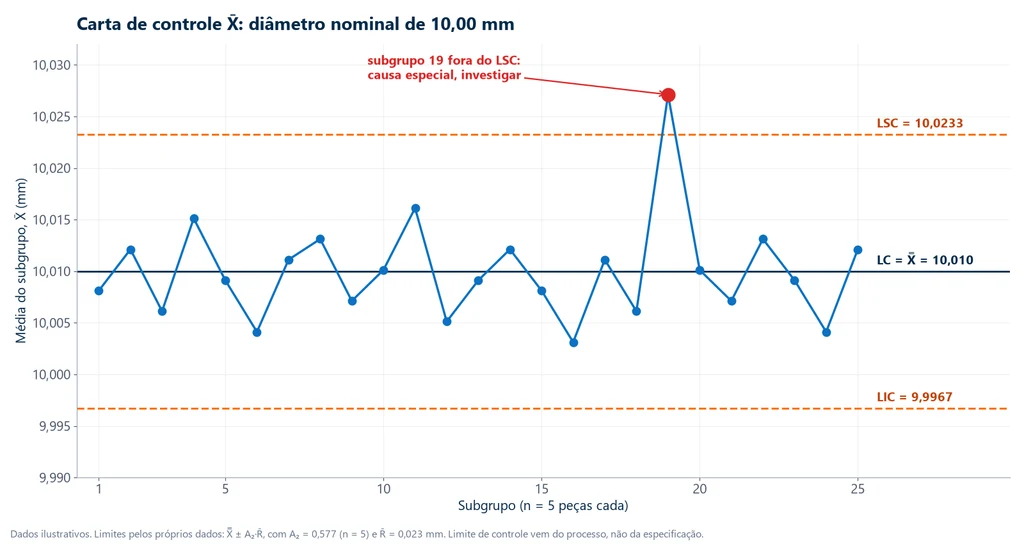
O erro mais comum é confundir limite de controle com limite de especificação. O primeiro vem do processo e diz se ele está estável; o segundo vem do projeto ou do cliente e diz se a peça é aceitável. Um processo pode estar sob controle e produzir peças fora da especificação. Comparar os dois é o papel dos índices de capacidade, mas antes é preciso confiar na medição.
MSA e Gage R&R: dá para confiar na medição?
Todo valor da carta inclui o erro do sistema de medição: instrumento, operador, método e ambiente. A análise do sistema de medição (MSA, Measurement Systems Analysis) quantifica esse erro. O estudo mais usado é o de repetitividade e reprodutibilidade (Gage R&R): várias peças medidas mais de uma vez por mais de um operador. A repetitividade é a variação do mesmo operador na mesma peça; a reprodutibilidade, a diferença entre operadores.
Com σtotal² = σGRR² + σpeça², o manual da AIAG (Measurement Systems Analysis, 4ª ed., 2010) avalia dois números:
- %GRR = 100 × σGRR / σtotal: abaixo de 10 %, aceitável; de 10 % a 30 %, condicional, conforme aplicação, custo e aprovação do cliente; a partir de 30 %, inaceitável;
- número de categorias distintas, ndc = 1,41 × σpeça / σGRR, truncado: precisa ser pelo menos 5.
Exemplo resolvido. σGRR = 0,004 mm e σpeça = 0,015 mm. Então σtotal = √(0,004² + 0,015²) = 0,0155 mm; %GRR = 0,004 / 0,0155 = 25,8 %, condicional; ndc = 1,41 × 0,015 / 0,004 = 5,3, que vira 5. A decisão é aceitar com justificativa ou melhorar o instrumento antes de rodar o CEP. Em ensaio destrutivo, como a tração, o R&R clássico não se aplica, porque o corpo de prova não pode ser ensaiado duas vezes; aí a calibração da máquina, vista adiante, pesa ainda mais.
Capacidade do processo: Cp e Cpk
Com processo estável e medição confiável, os índices de capacidade comparam a variação natural com a tolerância. Sendo LSE e LIE os limites superior e inferior de especificação, μ a média e σ o desvio-padrão:
- Cp = (LSE − LIE) / 6σ: capacidade potencial; compara a largura da tolerância com a dispersão de ±3σ, sem olhar a média.
- Cpk = mín[(LSE − μ)/3σ; (μ − LIE)/3σ]: capacidade real; distância da média ao limite mais próximo. É sempre menor ou igual ao Cp, e igual com o processo centrado.
Exemplo resolvido. O diâmetro da carta tem especificação 10,00 ± 0,05 mm (LIE = 9,95; LSE = 10,05), μ = 10,01 mm e σ = 0,010 mm.
- Cp = (10,05 − 9,95) / (6 × 0,010) = 0,10 / 0,060 = 1,67.
- Lado superior: (10,05 − 10,01) / 0,03 = 1,33; lado inferior: (10,01 − 9,95) / 0,03 = 2,00.
- Cpk = o menor = 1,33.
A média deslocada 0,01 mm para cima fica a 4σ do limite superior e a 6σ do inferior; centrado em 10,00 mm, o mesmo processo teria Cpk de 1,67, igual ao Cp. A dispersão sobra, e a correção é um ajuste de centralização, não uma máquina nova. O gráfico abaixo compara o processo real, em azul, com o mesmo processo centrado, em pontilhado.
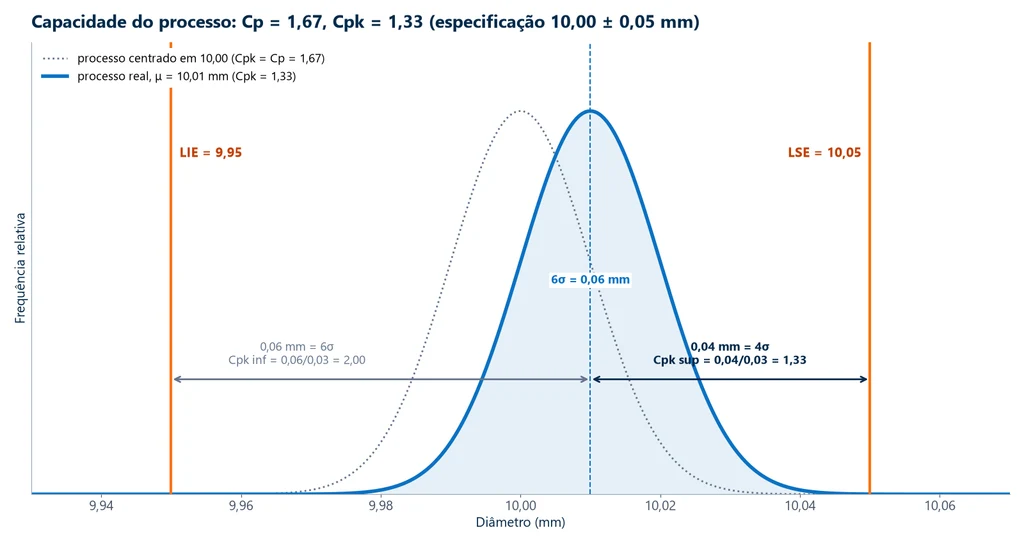
Não há Cpk universalmente aceitável: o requisito vem do cliente ou do contrato, e a referência mais usada é Cpk ≥ 1,33, com exigências maiores em características críticas. Os índices pressupõem processo sob controle e distribuição aproximadamente normal, e usam o σ de curto prazo (R̄/d2); Pp e Ppk usam o desvio-padrão total e medem o desempenho de longo prazo.
FMEA: prever a falha antes de produzir
As ferramentas anteriores olham o processo que existe; a FMEA (Failure Mode and Effects Analysis, análise de modos e efeitos de falha) olha para a frente. Uma equipe de projeto, processo, qualidade e manutenção lista o que pode falhar, o efeito para o cliente e a causa, e prioriza ações antes de a falha acontecer. A DFMEA analisa o projeto do produto; a PFMEA, o processo.
Cada modo de falha recebe notas de 1 a 10 para severidade (S), ocorrência (O) e detecção (D). A priorização era feita pelo NPR, o produto S × O × D. O manual AIAG e VDA de 2019 (FMEA Handbook), organizado em 7 etapas, trocou o NPR pela prioridade de ação (AP: alta, média ou baixa), lida numa tabela que pesa mais a severidade. O motivo: S = 10, O = 2 e D = 5 dão NPR 100, o mesmo de S = 2, O = 5 e D = 10, e as duas falhas não merecem a mesma atenção. A ação que reduz a ocorrência ou melhora a detecção é muitas vezes um ensaio, como a validação de projeto pelo ensaio de fadiga.
Análise de causa raiz: Ishikawa, 5 porquês e Pareto
Quando a carta mostra uma causa especial ou surge uma não conformidade, três ferramentas simples organizam a investigação:
- Diagrama de Ishikawa (espinha de peixe): o problema na "cabeça" e as causas possíveis em seis categorias, os 6M: método, máquina, mão de obra, material, medição e meio ambiente. O "M" de medição liga ao MSA e à calibração; o de material, aos ensaios e à metalografia.
- 5 porquês: pergunta-se "por quê?" sucessivamente até chegar a uma causa sobre a qual se pode agir. Serve para cadeias causais simples; com várias causas combinadas, precisa do Ishikawa e de dados.
- Diagrama de Pareto: barras com os tipos de defeito em ordem decrescente de frequência ou custo e a curva acumulada, para atacar primeiro os "poucos vitais", na expressão de Juran. O 80/20 é heurística, não lei.
PDCA: o ciclo que organiza a melhoria
O PDCA amarra as ferramentas num ciclo: planejar (Plan: entender o problema com dados, achar a causa, definir a ação), executar (Do), verificar (Check: medir se funcionou, por exemplo na carta de controle) e agir (Act: padronizar ou recomeçar). A introdução da ISO 9001:2015 descreve o sistema de gestão com esse mesmo ciclo.
Resumo: qual ferramenta usar
A tabela abaixo resume as ferramentas pela pergunta que cada uma responde e pelo momento de uso; a inspeção por amostragem, tratada adiante, fecha a lista.
| Ferramenta | Pergunta que responde | Quando usar | Saída típica |
|---|---|---|---|
| CEP e cartas de controle | O processo está estável? | produção seriada, característica medida | cartas X̄-R, X̄-S, p, u |
| MSA / Gage R&R | Dá para confiar na medição? | antes do CEP e da capacidade; a cada novo sistema de medição | %GRR e ndc |
| Cp / Cpk | O processo estável atende à tolerância? | depois de o CEP mostrar estabilidade | índice (ex.: Cpk 1,33) |
| FMEA (DFMEA, PFMEA) | O que pode falhar e com que prioridade? | projeto e planejamento do processo | modos de falha com AP |
| Ishikawa | Quais as causas possíveis? | análise de problema em grupo | diagrama 6M |
| 5 porquês | Qual a causa raiz? | cadeia causal simples | causa raiz e ação corretiva |
| Pareto | Qual problema atacar primeiro? | muitos tipos de defeito | ranking de defeitos |
| PDCA | Como organizar a melhoria? | qualquer ciclo de melhoria | ação verificada e padronizada |
| Inspeção por amostragem | Aceito ou rejeito o lote? | recebimento e lote final | decisão de aceitação |
Normas da qualidade em 2026
As ferramentas dizem como medir e decidir; as normas dizem o que uma organização ou um laboratório precisa demonstrar para que terceiros confiem nele. As normas ISO de sistema de gestão, simbolizadas na foto abaixo, são o vocabulário comum entre empresa, cliente e auditor; as edições citadas foram conferidas em 30/09/2026.
ISO 9001:2026 e ISO 9000:2026
A ISO 9001 traz os requisitos certificáveis de um sistema de gestão da qualidade para organizações de qualquer tipo e porte. A sexta edição, ISO 9001:2026, foi publicada em 16/09/2026 e substitui a de 2015, cujos certificados valem até 30/09/2029. Segundo a ISO e a certificadora DNV, as mudanças principais são a cultura da qualidade e o comportamento ético entre as responsabilidades da liderança (5.1.1), a separação entre riscos e oportunidades (6.1.1 a 6.1.3), requisitos mais fortes de gestão de mudanças e mais atenção à gestão do conhecimento. No Brasil, a versão em português ainda é a ABNT NBR ISO 9001:2015: até esta revisão não localizamos a ABNT NBR ISO 9001:2026.
A ISO 9000, também revisada em 2026, traz o vocabulário e os sete princípios da gestão da qualidade: foco no cliente, liderança, engajamento das pessoas, abordagem de processo, melhoria, decisão baseada em evidência e gestão de relacionamento. É a resposta normativa à pergunta sobre os "pilares" da qualidade: listas de quatro pilares circulam em cursos, mas não há uma lista oficial.
IATF 16949: a exigência automotiva
A IATF 16949 complementa a ISO 9001 para a cadeia automotiva e exige os core tools: APQP (planejamento da qualidade do produto), PPAP (aprovação de peça de produção), FMEA, MSA e CEP. A edição vigente é a de 2016; o comunicado SC-2026-005 da IATF (julho de 2026) confirmou a segunda edição em desenvolvimento, com publicação prevista para 2027.
ISO/IEC 17025: competência do laboratório
A ABNT NBR ISO/IEC 17025:2017 define os requisitos de competência de laboratórios de ensaio e calibração: método validado, pessoal qualificado, equipamento calibrado com rastreabilidade, incerteza e relatório. A edição ISO de 2017 foi confirmada na revisão sistemática de 2023. No Brasil, a acreditação é concedida pela Cgcre, do Inmetro; os laboratórios acreditados de calibração formam a RBC e os de ensaio, a RBLE.
A diferença entre as duas normas é a diferença entre certificação e acreditação: a ISO 9001 certifica que a organização tem um sistema de gestão; a ISO/IEC 17025 acredita que um laboratório é competente para um resultado específico. Uma empresa certificada pode ter laboratório interno não acreditado, e um certificado só é RBC se vier de laboratório acreditado para aquele serviço.
ISO 10012:2026: gestão da medição
A ISO 10012 trata do sistema de gestão da medição: comprovação metrológica, intervalo de calibração, incerteza e regra de decisão. A segunda edição, de fevereiro de 2026, substituiu a de 2003 e adotou a estrutura comum das normas ISO de gestão. Ela detalha o que a ISO 9001 pede no requisito de recursos de monitoramento e medição (7.1.5 na edição de 2015).
A ISO 14001 (gestão ambiental) e a ISO 45001 (saúde e segurança no trabalho) aparecem em listas de "normas da qualidade", mas não tratam da qualidade do produto: entram quando a empresa mantém um sistema integrado de gestão, auditado junto com a ISO 9001.
Metrologia e calibração de máquinas de ensaio
Quando a característica controlada é uma propriedade mecânica, como o limite de resistência de uma barra, o instrumento de medição é a máquina de ensaios, e ela entra no sistema de gestão da medição como qualquer paquímetro. Três termos precisam ficar separados: calibração compara a indicação com um padrão rastreável e declara erro e incerteza; verificação confirma que o instrumento atende a uma classe; ajuste é a intervenção que reduz o erro, seguida de nova calibração.
ISO 7500-1: a força da máquina
A ISO 7500-1:2018, adotada como ABNT NBR ISO 7500-1:2023, trata da calibração e verificação do sistema de medição de força de máquinas de tração e compressão: inspeção geral, calibração com instrumentos de referência em vários pontos da faixa e atribuição de classe. Na classe 1, o erro relativo de exatidão q não passa de ±1,0 % e a repetitividade b, de 1,0 %; na classe 0,5, os dois caem para 0,5 %. A norma também limita reversibilidade, erro de zero e resolução, e não fixa intervalo: 12 meses é a prática usual, encurtada após manutenção, mudança de local ou uso intenso.
Exemplo resolvido. Com o padrão em 10,00 kN, a máquina indica 10,04, 10,06 e 10,05 kN em três séries. A média é 10,05 kN; q = (10,05 − 10,00) / 10,00 × 100 = +0,5 %; b = (10,06 − 10,04) / 10,00 × 100 = 0,2 %. Nesse ponto a máquina atende à classe 1 com folga e fica no limite da classe 0,5; a classe final depende de todos os pontos da faixa.
ISO 9513: o extensômetro
O extensômetro mede o alongamento no corpo de prova e é o que dá exatidão ao módulo de elasticidade e ao limite de escoamento convencional. Sua calibração segue a ISO 9513:2012 (ABNT NBR ISO 9513:2013), que o classifica nas classes 0,2, 0,5, 1 e 2; as normas de ensaio pedem a classe mínima para cada resultado. Os equivalentes americanos são a ASTM E4, para força, e a ASTM E83, para extensômetro.
O erro de força dentro do Cpk
A calibração aparece direto nos índices de capacidade. Um lote de barras tem limite de resistência mínimo hipotético de 500 MPa (valor ilustrativo, sem norma de produto associada); em 30 corpos de prova, a média é 560 MPa e o desvio-padrão, 15 MPa. Com só um limite, usa-se o Cpk unilateral:
- Cpk = (560 − 500) / (3 × 15) = 60 / 45 = 1,33.
- Se a máquina indicar 1 % acima do real, o limite da classe 1, os valores verdadeiros são os lidos divididos por 1,01: média de 554,5 MPa e desvio de 14,9 MPa.
- Cpk real = 54,5 / (3 × 14,9) = 1,22, abaixo da referência de 1,33.
Uma máquina dentro da classe pode fazer um lote parecer capaz sem ser; por isso o certificado de calibração com incerteza faz parte do dossiê da qualidade. O artigo sobre a máquina universal de ensaio explica como a célula de carga e o extensômetro medem força e deformação.
Ensaios de materiais no controle da qualidade
O laboratório de ensaios transforma requisito em evidência: uma especificação de resistência mínima só se sustenta com um ensaio normalizado, em equipamento calibrado, que a verifique. O artigo sobre ensaio de materiais traz o panorama completo (mecânicos, não destrutivos, metalográficos, químicos e físicos); aqui interessa onde eles entram no sistema da qualidade.
Inspeção de recebimento e amostragem
Ao receber um lote, a empresa decide aceitar ou rejeitar a partir de uma amostra. Para inspeção por atributos (peça conforme ou não conforme), a referência brasileira é a ABNT NBR 5426:1985, ainda vigente, com a ABNT NBR 5427 como guia de uso. Ela define a unidade de produto, a classificação dos defeitos e o nível de qualidade aceitável (NQA), e traz planos simples, duplos e múltiplos: o tamanho da amostra e o número de defeituosos que aceita ou rejeita o lote saem das tabelas, conforme o tamanho do lote e o NQA combinado com o fornecedor.
Para chapas, barras, fios, polímeros e fixadores, o recebimento costuma incluir ensaios em amostras do lote, comparados com o certificado do fornecedor: tração, compressão ou dobramento, entre os principais ensaios mecânicos. O ensaio de tração é o mais usado, porque dá de uma vez o escoamento, o limite de resistência e o alongamento que as normas de produto especificam. Os resultados também vão para cartas de controle, como o escoamento por corrida numa carta X̄-S, e o estudo de capacidade integra a aprovação de fornecedores no PPAP. Peças tratadas termicamente são controladas pela dureza, cujo procedimento está no artigo sobre o ensaio de dureza.
Análise de falha
Quando uma peça falha, a espinha "material" do Ishikawa se responde no laboratório: a fratura e a microestrutura mostram inclusões, tratamento térmico errado ou material fora de especificação. A preparação segue corte, embutimento, lixamento e polimento, com a cortadeira e a politriz metalográfica, e a análise no microscópio metalográfico.
Máquina universal de ensaios no laboratório da qualidade
Tração, compressão, flexão e dobramento cabem numa só máquina universal de ensaios, trocando garras e dispositivos. A linha M2 da Biopdi tem modelos de 200 N a 1.000 kN, mede a força por célula de carga e aceita extensômetro; o software BioLab calcula os resultados, gera o relatório de cada corpo de prova e registra o histórico de uso por nível de usuário. Para a rastreabilidade pedida pela ISO 9001 e pela ISO/IEC 17025, a máquina deve ser calibrada pela ABNT NBR ISO 7500-1 por laboratório acreditado. Configurações e prazos saem pela página de solicitação de orçamento.
O que faz o engenheiro da qualidade
O engenheiro da qualidade planeja como o processo será controlado e responde quando ele sai do controle. Na foto, um profissional registra a verificação de um processo na linha: boa parte do trabalho acontece no chão de fábrica.
As atividades típicas são:
- Plano de controle: quais características medir, com que instrumento, frequência e reação.
- Controle estatístico: cartas de controle e estudos de capacidade.
- Medição: calibração de instrumentos e máquinas de ensaio e estudos de MSA.
- Prevenção: FMEAs de projeto e de processo com as equipes de engenharia.
- Não conformidades: causa raiz, ação corretiva e verificação da eficácia.
- Sistema de gestão e fornecedores: documentação e auditorias da ISO 9001 (e da IATF 16949 no setor automotivo), qualificação de fornecedores e inspeção de recebimento.
Formação
O caminho usual é a graduação em engenharia, de cerca de cinco anos, seguida de especialização; produção, mecânica, materiais e química são as origens mais comuns, e os artigos sobre engenharia mecânica e engenharia de materiais descrevem essas formações. As pós-graduações da área são curtas: a de Engenharia da Qualidade e Produtividade da Uninter tem 6 meses e 360 horas a distância, com controle estatístico da qualidade, sistemas ISO 9000 e auditoria, Six Sigma e Lean, e engenharia de produto com QFD, FMEA e DOE (página do curso, consultada em 30/09/2026).
Salário e piso legal
Pelo Glassdoor, a média de engenheiro de qualidade no Brasil é de R$ 8.833 por mês (R$ 8.000 de base e R$ 833 variáveis), com metade dos valores entre R$ 6.942 e R$ 11.500, a partir de 250 salários informados até maio de 2026. É dado autodeclarado, que varia com região, porte e setor.
O piso legal é outro número. A Lei 4.950-A/1966 fixa para o engenheiro 6 salários mínimos na jornada de 6 horas por dia, com as horas seguintes pagas com acréscimo de 25 %, o que dá 8,5 salários mínimos para 8 horas pelo texto da lei; o CREA-PA e o SEESP calculam 9, aplicando à hora extra os 50 % da Constituição de 1988. Em 2022 (ADPF 171), o STF manteve a lei, mas vedou o reajuste automático pelo salário mínimo, e as entidades aplicam a decisão de modos diferentes:
- o CREA-PA (junho de 2023) usa a base congelada de R$ 1.212, o mínimo da data da decisão: R$ 7.272 para 6 horas e R$ 10.908 para 8 horas;
- o SEESP (janeiro de 2026) aplica o mínimo vigente na contratação, R$ 1.621 desde 01/01/2026: 6 × R$ 1.621 = R$ 9.726 para 6 horas (o sindicato divulga R$ 9.729) e 9 × R$ 1.621 = R$ 14.589 para 8 horas.
A média do Glassdoor, abaixo do piso de 8 horas pelos dois cálculos, mostra que parte das vagas não segue o cálculo, por jornada menor ou por cargo não registrado como engenheiro. Para uma contratação específica, vale a convenção coletiva da região.
Normas citadas
A tabela reúne as normas e os manuais citados neste artigo, com a edição vigente conferida em 30/09/2026:
| Norma | O que trata | Edição |
|---|---|---|
| ISO 9001 | sistemas de gestão da qualidade: requisitos | 2026 (certificados 2015 válidos até 30/09/2029) |
| ABNT NBR ISO 9001 | versão brasileira da ISO 9001 | 2015 |
| ISO 9000 | fundamentos, vocabulário e os sete princípios da gestão da qualidade | 2026 |
| IATF 16949 | sistema de gestão da qualidade automotivo | 2016 (2ª edição prevista para 2027) |
| ISO/IEC 17025 | competência de laboratórios de ensaio e calibração | 2017 (ABNT NBR ISO/IEC 17025:2017) |
| ISO 10012 | sistemas de gestão da medição | 2026 (substituiu a de 2003) |
| ISO 7500-1 | calibração e verificação da força de máquinas de tração e compressão | 2018 (ABNT NBR ISO 7500-1:2023) |
| ISO 9513 | calibração de extensômetros | 2012 (ABNT NBR ISO 9513:2013) |
| ASTM E4 | verificação de força de máquinas de ensaio | vigente |
| ASTM E83 | verificação e classificação de extensômetros | E83-25 |
| ABNT NBR 5426 | planos de amostragem na inspeção por atributos | 1985 |
| ABNT NBR 5427 | guia de uso da NBR 5426 | 1985 |
| AIAG e VDA, FMEA Handbook | FMEA de projeto e de processo, prioridade de ação | 2019 |
| AIAG, Measurement Systems Analysis | análise de sistemas de medição, critérios de %GRR e ndc | 4ª ed., 2010 |
Outros ensaios e referências técnicas
Engenharia de produção: o que é, as 10 áreas da ABEPRO, atribuições, salário e ferramentas
Engenharia de produção é a engenharia que projeta, implanta, opera e melhora sistemas produtivos integrados de bens e serviços, segundo a ABEPRO. Veja as 10 áreas e 58 subáreas da ABEPRO, as atribuições da Resolução Confea 235/1975, a grade do curso, o salário no Novo CAGED e o piso da Lei 4.950-A, e as ferramentas Lean, Seis Sigma, PCP, MRP e OEE com exemplos calculados.
Engenharia mecânica: o que é, o que faz o engenheiro, grade, atribuições e salário
Engenharia mecânica é o ramo da engenharia que projeta, fabrica, ensaia e mantém máquinas, equipamentos, veículos e sistemas térmicos. As atribuições do engenheiro mecânico estão no art. 12 da Resolução CONFEA 218/1973, o curso tem no mínimo 3.600 h em 5 anos e o piso legal para 6 h por dia é de R$ 7.272,00. Veja áreas, grade, ensaios mecânicos na formação e na indústria e salário com fonte datada.
Engenharia civil: o que é, o que faz, áreas, salário e ensaios de materiais
Engenharia civil é a engenharia que planeja, projeta, constrói e mantém edificações e infraestrutura, como estradas, pontes, barragens, portos e saneamento. No Brasil, as atribuições do engenheiro civil estão no art. 7º da Resolução CONFEA 218/1973 e o exercício exige registro no CREA. Veja as áreas, o curso, o salário com fonte datada, o piso da Lei 4.950-A/66 e os ensaios de concreto, aço, argamassa e solos.
Máquina universal de ensaio: o que é, como funciona e tipos
Máquina universal de ensaio (MUE/UTM): o que é, como funciona, tipos eletromecânica e hidráulica, ensaios que faz, normas, calibração e como escolher.
Perguntas frequentes
O que é engenharia da qualidade?
É a área que usa estatística, metrologia e ensaios para projetar, medir, controlar e melhorar processos, de modo que os produtos saiam conformes às especificações e às normas. As ferramentas centrais são o CEP, os índices Cp e Cpk, o MSA, a FMEA e a análise de causa raiz.
O que faz um engenheiro da qualidade?
Monta o plano de controle, implanta cartas de controle e estudos de capacidade, gere a calibração e o MSA, conduz FMEAs, investiga não conformidades até a causa raiz e mantém o sistema de gestão pela ISO 9001. No setor automotivo, cuida também dos core tools da IATF 16949 e da qualificação de fornecedores.
Qual é o piso salarial de um engenheiro de qualidade?
Pela Lei 4.950-A/1966, 6 salários mínimos para 6 horas diárias, com as horas seguintes pagas com acréscimo de 25 %, o que dá 8,5 salários mínimos para 8 horas (o CREA-PA e o SEESP calculam 9, com hora extra a 50 %). Com o salário mínimo de 2026, o SEESP divulga R$ 9.729 para 6 horas e R$ 14.589 para 8 horas; o CREA-PA usa a base congelada de R$ 1.212 da decisão do STF de 2022. A média de mercado no Glassdoor é de R$ 8.833 por mês (maio de 2026).
Quantos anos dura o curso de engenharia da qualidade?
Em geral a formação é uma especialização depois da graduação em engenharia, de cerca de cinco anos. As pós-graduações da área são curtas: a da Uninter, por exemplo, tem 6 meses e 360 horas.
Quais são os 4 pilares da gestão da qualidade?
Não existe uma lista oficial de quatro pilares. A referência normativa são os sete princípios da ISO 9000: foco no cliente, liderança, engajamento das pessoas, abordagem de processo, melhoria, tomada de decisão baseada em evidência e gestão de relacionamento.
A ISO 9001 mudou em 2026?
Sim. A ISO 9001:2026 foi publicada em 16/09/2026, e os certificados pela versão 2015 valem até 30/09/2029. As mudanças reforçam a cultura da qualidade, a separação entre riscos e oportunidades e a gestão de mudanças. A versão brasileira da ABNT ainda é a de 2015.
Qual a diferença entre Cp e Cpk?
O Cp compara a largura da tolerância com a dispersão de 6σ do processo e não considera onde está a média. O Cpk mede a distância da média ao limite mais próximo em unidades de 3σ. Um processo com Cp de 1,67 e Cpk de 1,33 tem dispersão suficiente, mas está descentralizado.
O que é MSA e quando o sistema de medição é aceito?
MSA é a análise do sistema de medição. Pelo manual da AIAG (4ª ed., 2010), %GRR abaixo de 10 % é aceitável, de 10 % a 30 % é condicional e a partir de 30 % é inaceitável; o número de categorias distintas precisa ser pelo menos 5.
Qual a diferença entre ISO 9001 e ISO/IEC 17025?
A ISO 9001 certifica o sistema de gestão de uma organização. A ISO/IEC 17025 acredita a competência técnica de um laboratório para ensaios ou calibrações específicos, o que no Brasil é feito pela Cgcre, do Inmetro.
Com que frequência calibrar uma máquina universal de ensaios?
A ISO 7500-1 recomenda verificar em intervalos de no máximo 12 meses, salvo especificação diferente, e antes disso depois de reparo ou ajuste importante, mudança de local ou uso intenso, por laboratório com rastreabilidade, de preferência acreditado na RBC.
O que é a NBR 5426?
É a norma ABNT de 1985, ainda vigente, com planos de amostragem para inspeção por atributos: planos simples, duplos e múltiplos, em função do tamanho do lote e do nível de qualidade aceitável (NQA). É usada para aceitar ou rejeitar lotes no recebimento; a NBR 5427 é o guia de uso.