
O ensaio de descolamento (peel test) mede a força por unidade de largura necessária para separar progressivamente dois materiais colados, sendo ao menos um deles flexível, com ângulo (90°, 180° ou em T) e velocidade constantes. O resultado, a resistência ao descolamento, é a força média no trecho estável dividida pela largura, em N/mm, N/25 mm ou lbf/in.
Em português, o mesmo ensaio também aparece como ensaio de descascamento. Ele não se confunde com o descolamento catódico, que é um ensaio de corrosão de revestimentos de dutos sob proteção catódica, com o impacto de descolamento da ISO 11343, que usa uma cunha em alta velocidade, nem com o pull-off de tintas e argamassas, que arranca uma pastilha por tração e dá o resultado em MPa. Neste guia você encontra o que o ensaio mede, as geometrias, a fórmula com a janela de cálculo de cada norma, a tabela de conversão de unidades, as normas ASTM e ISO com edição conferida em 13/10/2026, o procedimento na máquina universal, exemplos resolvidos, os modos de falha e a diferença entre descolamento, cisalhamento e tração.
O que o ensaio de descolamento mede
O ensaio de descolamento mede a resistência de uma união colada à separação progressiva, quando a carga se concentra numa linha estreita, a frente de descolamento, que avança pela cola. É o que acontece quando se arranca uma fita de uma caixa, se abre a tampa selada de um iogurte ou se separa uma camada de um laminado: em cada instante, só uma faixa muito estreita da cola trabalha, e o restante da área colada fica sem carga, esperando a frente chegar.
Essa é a razão de o resultado ser uma força por largura, e não uma tensão. Num ensaio de tração ou de cisalhamento, a força se distribui pela área colada inteira, e o resultado é força dividida por área, em MPa. No descolamento, a área que resiste é a largura do corpo de prova vezes uma faixa de poucos décimos de milímetro na frente, e essa faixa não se mede. A largura, sim: dobrar a largura dobra a força, enquanto aumentar o comprimento colado não muda a força, só o tempo de ensaio. A tensão que existe de fato na frente, chamada em inglês de peel stress, é muito alta e localizada, e é por isso que as juntas coladas falham com facilidade quando são solicitadas assim.
O ensaio registra a força ao longo do deslocamento da travessa e entrega um conjunto de resultados:
- Pico inicial: a força para iniciar o descolamento, geralmente acima do patamar, porque inclui a abertura da trinca e a acomodação do braço.
- Força média no trecho estável: a base do resultado principal.
- Máximo e mínimo do patamar: mostram a regularidade da união; uma faixa larga indica cola mal distribuída ou descolamento aos saltos.
- Energia: a área sob a curva no trecho medido, usada em pesquisa de adesivos.
- Modo de falha: onde a separação aconteceu, se na interface, dentro da cola ou no próprio aderente.
O aderente flexível é a peça que se dobra durante o ensaio. A ISO 11339:2022 trata como flexível o aderente que pode ser dobrado a 90° sem trincar; na prática, filmes, tecidos, papel, borracha, fitas e chapas metálicas finas, de 0,5 a 0,7 mm. O ensaio tem um limite que as próprias normas declaram: a ASTM D3330, de fitas, registra que os resultados de descolamento normalmente não dão informação de projeto, porque não há relação direta entre o número medido e um requisito funcional do produto. O ensaio serve para comparar adesivos, lotes, substratos e preparos de superfície ensaiados do mesmo jeito e para controle de qualidade, não para dimensionar uma junta.
Força de descolamento e resistência ao descolamento
A força de descolamento (peel force) é a força registrada, em newtons; a resistência ao descolamento (peel strength) é essa força dividida pela largura do corpo de prova, em N/mm. A distinção importa porque fichas técnicas e relatórios usam as duas. Uma fita de 25 mm que descola com 10 N tem força de descolamento de 10 N e resistência de 0,40 N/mm; a mesma fita cortada com 12 mm descolaria com cerca de 4,8 N, sem que a cola tenha mudado. Comparar forças de corpos de prova de larguras diferentes, sem dividir pela largura, é um erro frequente. Em inglês, "peel adhesion" e "peel resistance" são usados como sinônimos de peel strength.
Tipos de ensaio de descolamento: 90°, 180°, T-peel, rolo flutuante e tambor
Os tipos de ensaio de descolamento se distinguem pelo ângulo entre o braço descolado e o substrato e pelo dispositivo que mantém esse ângulo: 180°, 90°, T-peel, rolo flutuante, climbing drum e tambor livre. O ângulo não é detalhe: ele muda a força medida para a mesma cola, como mostra a seção de cálculo. O esquema abaixo mostra as cinco geometrias mais usadas, com o substrato rígido em cinza, o aderente flexível em laranja, a linha de cola em azul e a força F aplicada pela máquina.
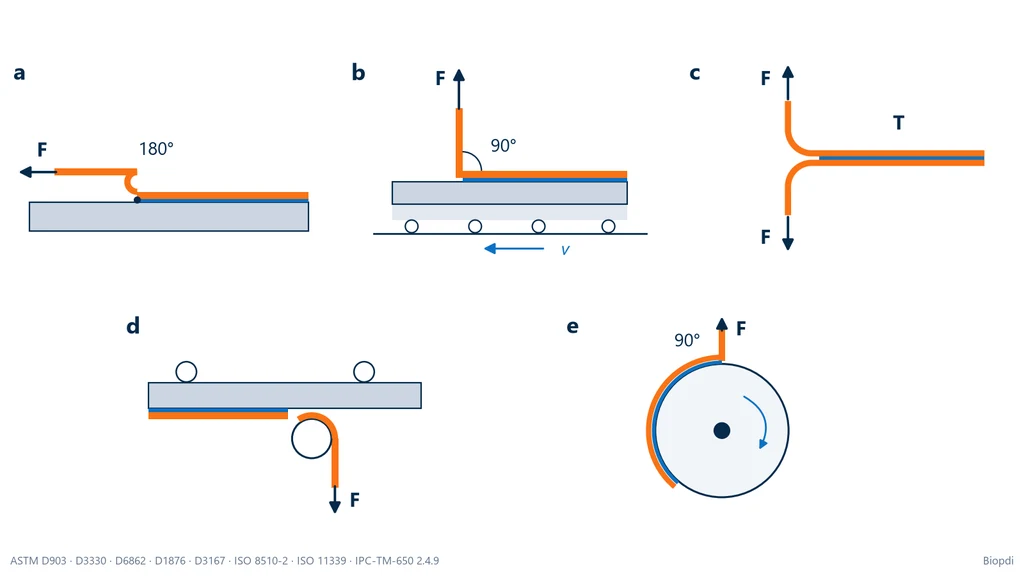
A tabela resume quem mantém o ângulo em cada geometria e onde ela se usa:
| Geometria | Aderentes e ângulo | Normas | Uso típico |
|---|---|---|---|
| 180° | flexível sobre rígido; o braço dobrado sobre si fixa o ângulo | ASTM D903, D3330 (método A), ISO 8510-2, ISO 29862 | fitas, etiquetas, laminados |
| 90° | flexível sobre rígido; mesa deslizante mantém o ângulo | ASTM D6862, D3330 (método F), D6252, FINAT FTM 2 | etiquetas, revestimentos, braços que trincam a 180° |
| T-peel | flexível com flexível; ângulo não controlado | ASTM D1876, ISO 11339 | laminados, filmes, chapas finas coladas |
| Rolo flutuante | flexível sobre rígido; o rolo fixa o raio de dobra | ASTM D3167, ISO 4578 | adesivos estruturais em metal |
| Climbing drum | revestimento sobre núcleo; o tambor enrola o braço | ASTM D1781 | painéis sanduíche |
| Tambor livre (peel wheel) | folha metálica sobre dielétrico; o tambor gira e mantém 90° | IPC-TM-650 2.4.9 | circuito flexível, laminado cobreado |
Descolamento a 180°
No descolamento a 180°, o aderente flexível é dobrado sobre si mesmo e tracionado paralelo ao substrato, no sentido oposto ao da parte ainda colada. Na máquina, a placa rígida com a fita fica presa na garra de baixo, na vertical, e a ponta livre da fita, dobrada para baixo, vai na garra de cima. É a geometria padrão das fitas sensíveis à pressão: a ASTM D3330 método A cola a fita numa placa de aço inoxidável e a descola a 180°, e a ISO 29862, de fitas autoadesivas, faz todos os seus métodos a 180°. A ASTM D903 e a ISO 8510-2 aplicam a mesma geometria a uniões de adesivo com aderente flexível em substrato rígido. O ponto que mais gera erro é cinemático: a cada milímetro que a travessa sobe, a frente avança meio milímetro, porque o braço dobrado se desenrola dos dois lados da dobra.
Descolamento a 90°
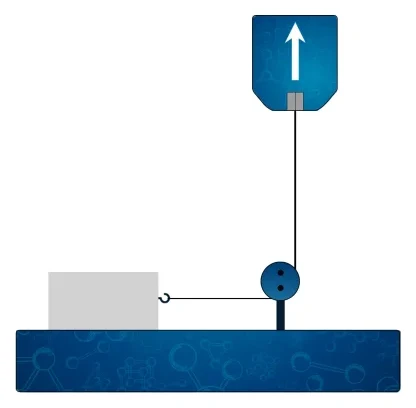
No descolamento a 90°, o braço flexível sai perpendicular ao substrato, e um dispositivo faz o substrato andar na horizontal para que a frente fique sempre embaixo da garra. Sem esse dispositivo, o ângulo mudaria à medida que a frente avança. A solução clássica é uma mesa deslizante sobre roletes, ligada à travessa por cabo e polia, que anda na horizontal o mesmo tanto que a travessa sobe. Segundo a Impact Solutions, laboratório que usa essa montagem, a configuração típica é de 300 mm/min com cinco corpos de prova de 20 mm de largura e resultado em N/25 mm. As normas são a ASTM D6862 (adesivos, flexível sobre rígido), a ASTM D3330 método F (fitas), a ASTM D6252 (etiquetas) e a FINAT FTM 2.
O 90° é a escolha quando o braço não aguenta a dobra de 180°. O resumo oficial da ISO 8510-1, a antiga norma ISO de 90°, dizia exatamente isso: o método servia a aderentes que trincam ou delaminam se dobrados a 180°. Essa norma foi retirada pela ISO e não teve substituta, mas o critério continua valendo. Na 90°, a travessa anda o mesmo que a frente.
T-peel (ASTM D1876 e ISO 11339)
O T-peel é o ensaio de descolamento entre dois aderentes flexíveis: as pontas abertas vão uma em cada garra e a parte colada fica de lado, formando um T. Como nenhum dos aderentes é rígido, o ângulo não é controlado: ele depende da rigidez dos dois braços e se ajusta sozinho durante o ensaio. Por isso o T-peel compara bem adesivos entre si, mas o número depende muito da espessura e do material dos braços. A ASTM D1876 usa corpos de prova de 25 mm de largura e 254 mm/min de travessa; a ISO 11339:2022, segundo a amostra pública da norma, prefere 25 mm de largura, pelo menos cinco corpos de prova e braços de aço de 0,5 mm ou de alumínio de 0,7 mm. São valores de espessura que se dobram sem trincar e ainda dão uma curva estável.
Na foto, duas tiras de alumínio coladas face a face: as pontas abertas estão presas uma na garra de cima e outra na de baixo, e a parte ainda colada sai para o lado, formando o T. Quando as garras se afastam, a linha de cola abre exatamente na junção, e a travessa anda o dobro do que a frente avança, como no 180°.
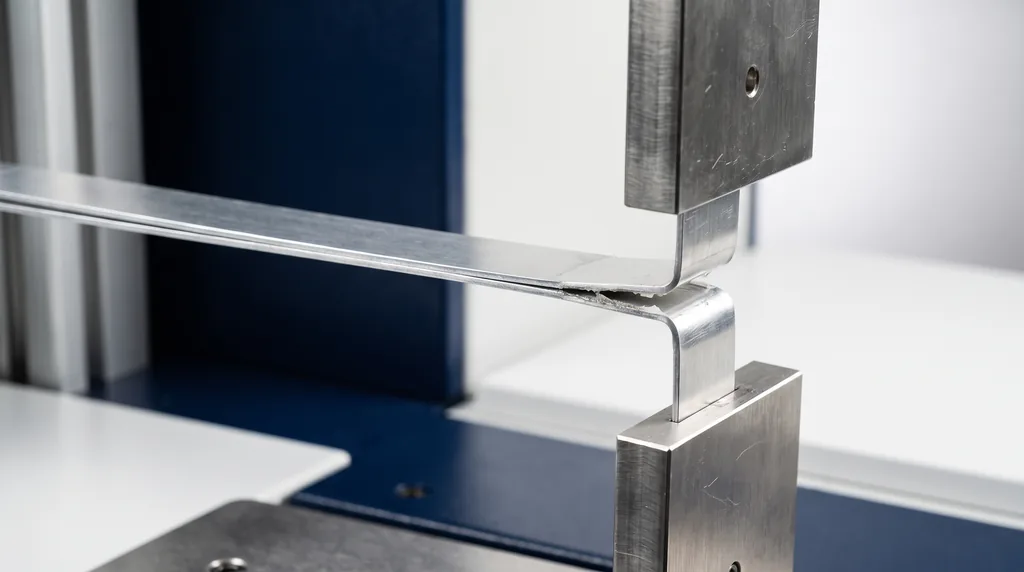
Em braços metálicos, boa parte da energia do T-peel vai para dobrar plasticamente o metal, e não para separar a cola; a mesma cola dá números diferentes com alumínio de espessuras diferentes. É por isso que a norma fixa a espessura dos braços e que resultados de T-peel só se comparam com o mesmo material e a mesma espessura de aderente.
Rolo flutuante e climbing drum
No rolo flutuante, o braço flexível contorna um rolo que fixa o raio de dobra e o ângulo, o que torna o ensaio adequado a adesivos estruturais em metal. A placa rígida fica apoiada em roletes e pode se deslocar, e o braço flexível, depois de contornar o rolo, vai para a garra. A norma é a ASTM D3167-10(2025), que fixa espessuras padrão de 0,63 mm para o aderente flexível e 1,63 mm para o rígido quando a especificação não define outras, e a ISO 4578:1997, vigente e confirmada pela ISO em 2023. A própria D3167 registra que o seu ensaio é mais severo que o do climbing drum, porque o ângulo de descolamento é maior.
O climbing drum (tambor ascendente, ASTM D1781-98(2021)) enrola o braço flexível num tambor que sobe pela placa à medida que o descolamento avança. É o ensaio do revestimento de painéis sanduíche e de uniões de chapa fina em núcleo, comum na indústria aeronáutica, e a norma o apresenta como ensaio comparativo. O resultado é um torque por largura, calculado a partir da força e do raio do tambor, e não se compara com os de 90° ou 180°.
Peel wheel: o ensaio de tambor livre
O peel wheel test é o descolamento a 90° de uma folha metálica colada num tambor que gira livre: quando a folha é tracionada para cima, o tambor gira e traz a frente sempre para o topo, onde o ângulo é de 90°. O método é o da IPC-TM-650 2.4.9 (revisão E, de 2014), para resistência ao descolamento de materiais dielétricos flexíveis, como o cobre de circuitos flexíveis. A IPC usa como dispositivo de referência um tambor de 6 in (152 mm) de diâmetro, chamado em inglês de "German wheel", velocidade de 50,8 mm/min (2 in/min), tiras de 3,2 mm (gravadas) ou 12,7 mm (cortadas), pelo menos 57,2 mm descolados, com os primeiros 6,4 mm descartados, e exige que a força medida fique entre 15% e 85% da escala usada.
O peel wheel não é o climbing drum. Algumas páginas tratam os dois como sinônimos, mas no tambor livre o substrato está colado no tambor e a folha sai dele; no climbing drum, o tambor enrola o braço e sobe pela placa. A antiga página em inglês da Biopdi repetia essa confusão, corrigida aqui.
Como escolher a geometria
A escolha começa pelos aderentes e segue a especificação do cliente:
- Fita ou etiqueta sobre placa: 180° (D3330 método A, ISO 29862, FINAT FTM 1), ou 90° quando o produto será removido em ângulo próximo disso (D3330 método F, D6252, FINAT FTM 2).
- Adesivo com aderente flexível em substrato rígido: 180° (D903, ISO 8510-2) ou 90° (D6862) se o braço trincar ou delaminar na dobra; rolo flutuante (D3167, ISO 4578) para adesivos estruturais em metal.
- Dois aderentes flexíveis: T-peel (D1876, ISO 11339).
- Revestimento de painel sanduíche: climbing drum (D1781).
- Cobre e folhas em circuito flexível: IPC-TM-650 2.4.9.
- Selagem de embalagem flexível (seal peel): ASTM F88/F88M-23, que mede a resistência da solda térmica da embalagem e relata a força máxima e, quando útil, a média.
Como calcular a resistência ao descolamento
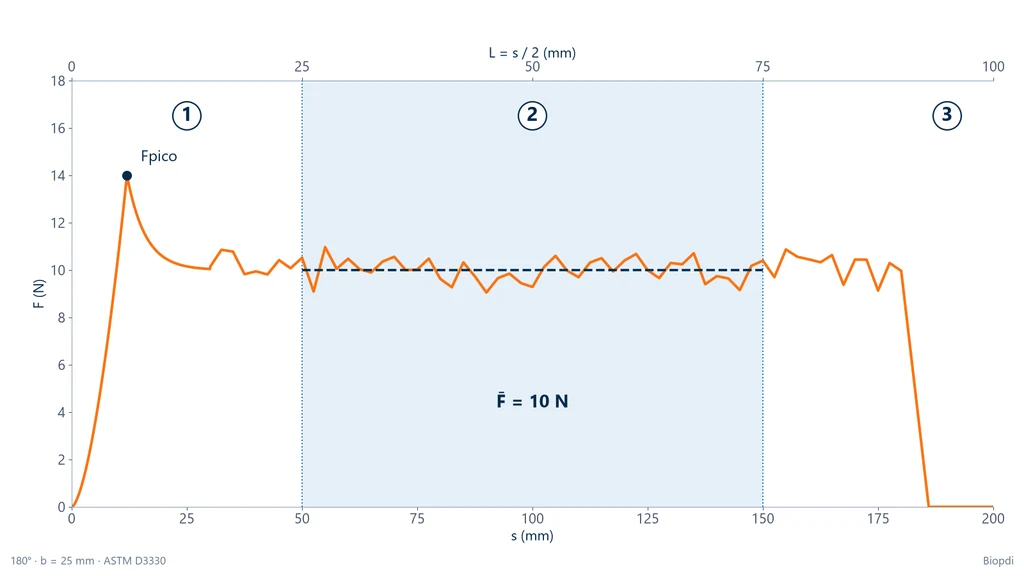
A resistência ao descolamento é a força média no trecho de descolamento estável dividida pela largura do corpo de prova: P = F̄ / b, em N/mm. O pico inicial e o trecho final ficam fora da média. Usar a força máxima, como faziam algumas páginas e a antiga versão em inglês deste artigo, superestima o resultado e não é o que as normas de adesivo pedem: o resumo oficial da ASTM D1876 fala em resistência num comprimento especificado da linha de cola depois do pico inicial, e a ISO 11339:2022, segundo a amostra pública, tira a média de cerca de 100 mm descolados, descartando os 25 mm iniciais e os 25 mm finais.
O gráfico abaixo mostra a curva do Exemplo 1 deste artigo, uma fita de 25 mm descolada a 180°. A força sobe até um pico inicial de 14 N (trecho 1), cai para um patamar que oscila em torno de 10 N (trecho 2) e despenca quando a fita acaba (trecho 3). A faixa sombreada é a janela de cálculo, entre 50 e 150 mm de deslocamento da travessa, e o eixo de cima mostra o comprimento realmente descolado, que é metade do deslocamento.
Cada norma define a janela à sua maneira. A tabela reúne as regras, com a fonte de cada uma; as que vêm de fabricantes de equipamento e laboratórios devem ser conferidas na norma comprada antes de configurar o ensaio:
| Norma | Velocidade | Trecho da média | Fonte da regra |
|---|---|---|---|
| ASTM D1876 (T-peel) | 254 mm/min (10 in/min) | pelo menos 127 mm descolados após o pico inicial | resumo da ASTM; Universal Grip |
| ISO 11339:2022 (T-peel) | 100 mm/min (menor para alguns aderentes) | cerca de 100 mm, sem os 25 mm iniciais e finais | amostra pública da norma |
| ASTM D3330 método A (fita, 180°) | 300 mm/min (12 in/min) | descarta os 25 mm iniciais; média nos 50 mm seguintes | Mecmesin |
| IPC-TM-650 2.4.9 (tambor) | 50,8 mm/min (2 in/min) | descarta 6,4 mm; mínimo de 57,2 mm | texto da IPC, rev. E |
| FINAT FTM 1 e FTM 2 | 300 mm/min | conforme o método | Mecmesin |
Deslocamento da travessa e comprimento descolado
A 180° e no T-peel, a travessa anda o dobro do comprimento descolado; a 90° com mesa deslizante, anda o mesmo. A razão é geométrica: no 180°, a ponta presa na garra se afasta da frente pelos dois lados da dobra, e cada milímetro de fita que se solta aparece duas vezes no caminho da travessa. No T-peel, os dois braços se afastam da junção ao mesmo tempo, com o mesmo efeito. Na prática, isso muda a configuração do software: se a norma manda descartar os primeiros 25 mm descolados, no 180° a janela começa em 50 mm de travessa. Na D1876, os 254 mm/min de travessa fazem a frente avançar a 127 mm/min. Esquecer esse fator desloca a janela de cálculo para dentro do pico inicial ou para fora do trecho colado.
Por que 90° e 180° dão números diferentes
Para a mesma cola, a força a 180° é menor que a força a 90°, e a explicação está na energia. Quando a frente avança uma distância Δa, a cola consome uma energia por área G, a energia de fratura da união; a força aplicada realiza um trabalho que depende do ângulo θ entre o braço e o substrato. Para um braço que não estica, o balanço dá G = (F/b)(1 − cos θ), relação usada no protocolo de ensaio de descolamento da ESIS (European Structural Integrity Society), publicado pelo Imperial College. A 90°, 1 − cos θ vale 1; a 180°, vale 2. A mesma energia aparece com a metade da força a 180°.
Kendall (Journal of Physics D, 1975) acrescentou a esse balanço a energia elástica do braço que estica, (F/b)(1 − cos θ) + F²/(2b²dE) = G, com d a espessura e E o módulo do braço. Em braços que se dobram plasticamente, como chapas metálicas finas, parte grande da energia vai para a flexão do braço, e a igualdade simples deixa de valer. A consequência prática é uma só: valores de ângulos diferentes não se convertem um no outro, e todo resultado de descolamento se relata com o ângulo.
Stick-slip e curvas serrilhadas
Algumas uniões não descolam de forma contínua. A frente prende, acumula energia, avança de uma vez e prende de novo, e a curva vira um serrilhado de picos e vales: é o stick-slip, que a IPC-TM-650 2.4.9 chama de falha em zíper (zipper). Nesses casos, a média do patamar ainda é o resultado, mas o relatório deve trazer também o máximo e o mínimo, e a dispersão deixa de ser detalhe. A ASTM D5170-98(2021), de T-peel de fechos de gancho e laço, que têm curva naturalmente serrilhada, prevê dois cálculos que não são equivalentes entre si, e o relatório precisa dizer qual foi usado. O mesmo cuidado vale para comparar fichas técnicas.
Unidades de peel strength e conversões
As unidades de resistência ao descolamento são força por largura: N/mm (igual a kN/m) no SI, N/25 mm e N/cm em fichas de fita, e lbf/in ou oz/in nas fichas americanas. Todas medem a mesma grandeza; o que muda é a largura de referência. A conversão parte de duas definições exatas, 1 lbf = 4,4482216 N (NIST) e 1 in = 25,4 mm, e as contas são da Biopdi:
| Unidade | Em N/mm | Em lbf/in | Onde aparece |
|---|---|---|---|
| 1 N/mm = 1 kN/m | 1 | 5,710 | normas ASTM e ISO em SI, adesivos estruturais |
| 1 N/cm (= N/10 mm) | 0,1 | 0,5710 | fichas europeias de fita |
| 1 N/25 mm | 0,04 | 0,2284 | fitas, etiquetas, embalagens (FINAT) |
| 1 N/in | 0,03937 | 0,2248 | fichas que medem em tira de 1 in |
| 1 N/m | 0,001 | 0,005710 | energia de fratura (1 N/m = 1 J/m²) |
| 1 lbf/in | 0,17513 | 1 | fichas americanas, ASTM em unidades inglesas |
| 1 oz/in | 0,010945 | 0,0625 | fichas americanas de fita |
| 1 gf/25 mm | 0,000392 | 0,00224 | embalagens de baixa adesão |
Para conferir de cabeça: 1 N/mm = 25 N/25 mm = 10 N/cm = 1.000 N/m = 5,71 lbf/in = 91,4 oz/in. Três armadilhas aparecem com frequência. A primeira é tratar 25 mm como se fosse 1 in: 1 N/25 mm equivale a 1,016 N/in, e a diferença de 1,6% aparece em calculadoras de conversão que fazem essa aproximação. A segunda é ler N/mm como MPa: N/mm é força por largura e MPa (N/mm²) é força por área, grandezas diferentes que não se convertem uma na outra. A terceira é converter a unidade e achar que o método também foi convertido: um valor em oz/in de uma fita a 180° continua sendo de 180°, e não se compara com um valor a 90° em N/25 mm.
As faixas de valor ajudam a pôr os números em escala. Segundo a Mecmesin, embalagens médicas de abertura controlada ficam entre 2 e 5 N/25 mm, e filmes protetores de alta adesão passam de 15 N/25 mm. Num estudo de 2026 com adesivos estruturais em aço inoxidável, um poliuretano chegou a 5,41 N/mm no rolo flutuante (Pedroso et al., Journal of Mechanical Engineering and Manufacturing, 2026).
Normas do ensaio de descolamento
A norma do ensaio de descolamento se escolhe pelo produto e pela geometria: fitas seguem a ASTM D3330 ou a ISO 29862; adesivos, a ASTM D903, D1876, D6862 e D3167 e as ISO 8510-2 e 11339; etiquetas, a ASTM D6252 e a FINAT; circuitos flexíveis, a IPC-TM-650 2.4.9. A tabela traz a edição e o status conferidos em 13/10/2026 na loja da ASTM e no catálogo da ISO:
| Norma e edição | Geometria | O que cobre |
|---|---|---|
| ASTM D903-98(2025) | 180° | resistência ao descolamento de uniões adesivas, ensaio comparativo |
| ASTM D1876-08(2023) | T | adesivos entre aderentes flexíveis |
| ASTM D3330/D3330M-04(2025) | 180° e 90° | fitas sensíveis à pressão, métodos A a F |
| ASTM D6862-11(2021) | 90° | adesivos, flexível sobre rígido |
| ASTM D3167-10(2025) | rolo flutuante | adesivos, flexível sobre rígido, em metal |
| ASTM D1781-98(2021) | climbing drum | revestimento de painel sanduíche |
| ASTM D6252/D6252M-98(2025) | 90° | etiquetas autoadesivas |
| ASTM F88/F88M-23 | tração da selagem | selagem de embalagem flexível |
| ASTM D5170-98(2021) | T | fechos de gancho e laço |
| ISO 8510-2:2006 | 180° | adesivos, flexível sobre rígido (confirmada em 2025) |
| ISO 11339:2022 | T | adesivos entre aderentes flexíveis |
| ISO 29862:2024 | 180° | fitas autoadesivas, métodos 1 a 4 |
| ISO 4578:1997 | rolo flutuante | uniões de alta resistência (confirmada em 2023) |
| IPC-TM-650 2.4.9, rev. E (2014) | 90°, tambor ou mesa | folha metálica em dielétrico flexível |
| FINAT FTM 1 e FTM 2 | 180° e 90° | autoadesivos e etiquetas (Europa) |
Três normas citadas com frequência na internet já não valem. A ISO 8510-1, de descolamento a 90°, foi retirada sem substituta; quem precisa de 90° usa hoje a ASTM D6862 ou a D3330 método F. A ISO 11339:2010, que o Google ainda mostra nos resultados de "t peel test", foi substituída pela edição de 2022. A ISO 29862:2018 foi substituída pela de 2024. Também é comum ver a ISO 4578 descrita como retirada: a edição de 1997 continua vigente, confirmada em 2023. Na ASTM, a D3167 tem revisão em andamento, e a edição a usar segue sendo a de 2010, reaprovada em 2025.
Normas brasileiras. Não há uma norma ABNT geral de descolamento de adesivos equivalente à D903, à ISO 8510-2 ou à ISO 11339; os laboratórios brasileiros usam as normas ASTM e ISO. Fitas isolantes elétricas têm métodos de ensaio, incluindo a adesão, na ABNT NBR NM 60454-2, cuja edição e status não foram confirmados no catálogo da ABNT na data deste artigo. A ABNT NBR 11003, de aderência de tintas, usa fita adesiva no corte em X e em grade, mas é um ensaio de classificação visual, tratado no artigo sobre ensaio de aderência.
Como fazer o ensaio de descolamento na máquina universal
Na máquina universal, o ensaio de descolamento consiste em fixar o substrato ou um dos aderentes, prender a ponta livre do braço flexível na garra, afastar com velocidade constante e registrar a curva força × deslocamento até o fim do trecho colado. A máquina é do tipo CRE (velocidade constante de extensão), a mesma usada na tração, com uma célula de carga de baixa capacidade e o dispositivo da geometria escolhida. O roteiro geral, que cada norma detalha:
- Preparar a superfície do substrato como a norma ou o fabricante do adesivo manda: limpeza com solvente especificado, abrasão ou primer. Na D3330, a placa padrão é de aço inoxidável com acabamento definido.
- Montar o corpo de prova com a largura da norma (25 mm é o mais comum) e uma aba sem cola na ponta, para a garra. Em fita, a aplicação é feita com rolo de massa definida: 2 kg na D3330, segundo a Universal Grip.
- Respeitar o tempo de espera entre a aplicação e o ensaio. A adesão de fita sensível à pressão cresce com o tempo de contato, e fichas técnicas costumam trazer valores a 15 ou 20 min e a 72 h, que não se comparam entre si.
- Condicionar na atmosfera da norma, em geral 23 °C e 50% de umidade relativa.
- Prender e alinhar: a placa ou o aderente fixo numa garra ou no dispositivo, a aba do braço na outra garra, sem torção, com a linha de força no plano do corpo de prova.
- Ajustar a velocidade da norma e zerar a força com o corpo de prova montado, sem carga.
- Registrar a curva inteira, até descolar o comprimento que a norma pede.
- Calcular a média na janela da norma, lembrando o fator 2 da travessa a 180° e no T-peel, e dividir pela largura.
- Anotar o modo de falha de cada corpo de prova e descartar os que escorregaram na garra ou descolaram torto.
- Relatar: norma e edição, geometria e ângulo, largura, substrato e preparo, tempo de espera, velocidade, temperatura, valores individuais, média, máximo, mínimo, dispersão e modo de falha. O número de corpos de prova é o da norma: pelo menos cinco na ISO 11339:2022; na D1876, a UnitedTest cita dez.
O ensaio não usa extensômetro: o que interessa é a força e o comprimento descolado, que vem do deslocamento da travessa.
Célula de carga e garras
A força de descolamento costuma ficar entre frações de newton e algumas dezenas de newtons, muito abaixo da capacidade de uma máquina dimensionada para tração de metais. A célula de carga precisa ser escolhida pela força esperada: a IPC-TM-650 2.4.9 pede que a leitura fique entre 15% e 85% da escala usada, regra que serve de referência para os outros métodos. Uma célula grande demais lê forças pequenas com erro relativo alto e mascara as oscilações do patamar. A garra do braço flexível deve prender sem cortar nem escorregar; garras de mordente liso ou emborrachado são comuns em fita e filme.
Exemplos resolvidos de resistência ao descolamento
Os exemplos abaixo são ilustrativos, com números coerentes com as faixas publicadas, e as contas são da Biopdi. Os fatores de conversão vêm da tabela de unidades.
1. Fita a 180° (no estilo da ASTM D3330 método A). Uma fita de 25 mm de largura, aplicada em aço inoxidável, é descolada a 300 mm/min. Descartados os primeiros 25 mm descolados (50 mm de travessa), a média nos 50 mm seguintes (de 50 a 150 mm de travessa) é de 10,0 N, como na curva mostrada acima. P = 10,0 / 25 = 0,400 N/mm = 10,0 N/25 mm = 4,00 N/cm = 400 N/m. Em unidades americanas: 0,400 × 5,710 = 2,28 lbf/in e 0,400 × 91,36 = 36,5 oz/in. O pico inicial de 14 N não entra na conta; se entrasse, o resultado seria 0,56 N/mm, 40% acima.
2. T-peel (ASTM D1876). Corpo de prova de 25,4 mm (1 in), travessa a 254 mm/min, média de 38,1 N nos 127 mm descolados depois do pico inicial. P = 38,1 / 25,4 = 1,50 N/mm = 1,50 kN/m; em unidades americanas, 1,50 × 5,710 = 8,57 lbf/in. Para descolar 127 mm, a travessa percorre 254 mm, porque a frente avança a 127 mm/min: o trecho útil do ensaio dura cerca de 1 min depois do pico.
3. Por que 90° e 180° dão números diferentes. Uma fita mede 0,50 N/mm a 90° e 0,25 N/mm a 180°. Pela energia: G(90°) = 0,50 × (1 − cos 90°) = 0,50 × 1 = 0,50 N/mm = 500 J/m²; G(180°) = 0,25 × (1 − cos 180°) = 0,25 × 2 = 0,50 N/mm = 500 J/m². A cola consome a mesma energia; a força é que muda com o ângulo. A igualdade vale para braço que não estica nem se dobra plasticamente; em fitas reais, viscoelásticas, a razão entre os dois ângulos se afasta de 2, e por isso não se converte um valor no outro.
4. Conversão de ficha técnica. Uma ficha americana informa adesão a 180° de 40 oz/in. Em SI: 40 × 0,010945 = 0,438 N/mm = 10,9 N/25 mm. Se alguém converter por polegada e escrever o resultado como se fosse por 25 mm, obterá 0,438 × 25,4 = 11,1 N, 1,6% acima. A conversão muda a unidade, não o método: o valor continua sendo de 180°, com o tempo de espera e o substrato da ficha.
5. Escolha da célula de carga. Espera-se força de descolamento de 10 N. Pela regra de 15% a 85% da escala, a escala usada deve ficar entre 10 / 0,85 = 11,8 N e 10 / 0,15 = 66,7 N. Uma célula de 50 N (0,05 kN) atende: 10 N são 20% da escala. Uma célula de 100 N deixaria a leitura em 10%, abaixo da faixa recomendada.
Modos de falha e como ler o resultado
O modo de falha diz onde a união se separou, e ele decide o que o número significa: o mesmo valor em N/mm quer dizer coisas diferentes se a falha foi na interface, dentro da cola ou no aderente. Por isso o relatório de descolamento sempre traz o modo de falha de cada corpo de prova, e a ISO 11339:2022 manda designá-lo conforme a ISO 10365, que padroniza a designação dos tipos de falha de uniões coladas.
- Falha adesiva (interfacial): a cola sai inteira de um dos lados, deixando o substrato limpo. Indica preparo de superfície insuficiente, contaminação ou incompatibilidade entre adesivo e substrato. O número mede a aderência na interface.
- Falha coesiva: a separação acontece dentro da cola, que fica nos dois lados. A interface é mais forte que o próprio adesivo, e o número mede a resistência do adesivo naquela geometria.
- Falha do substrato ou do aderente: o braço rasga, alonga ou delamina antes de a cola ceder. O número não é a resistência da união: é um limite inferior dela, e o relatório deve dizer isso.
- Falha mista: combinação das anteriores, relatada com a porcentagem aproximada de cada tipo.
Duas leituras ajudam a interpretar. Uma queda brusca para zero no meio do patamar, seguida de nova subida, costuma ser escorregamento na garra, e não descolamento; o corpo de prova se descarta. E uma falha que muda de adesiva para coesiva ao longo do corpo de prova indica preparo de superfície irregular, que aparece também como dispersão alta entre corpos de prova.
Descolamento, cisalhamento e tração: qual a diferença
O descolamento concentra a carga numa linha e dá força por largura (N/mm); o cisalhamento por sobreposição e a tração de topo distribuem a carga pela área colada e dão força por área (MPa). São três maneiras de carregar a mesma cola, e um adesivo ótimo numa delas pode ser fraco em outra. O esquema abaixo mostra, em corte, onde a carga atua em cada caso: no descolamento, só na frente de separação; no cisalhamento, na área sobreposta, no plano da cola; na tração de topo, na área inteira, perpendicular a ela.
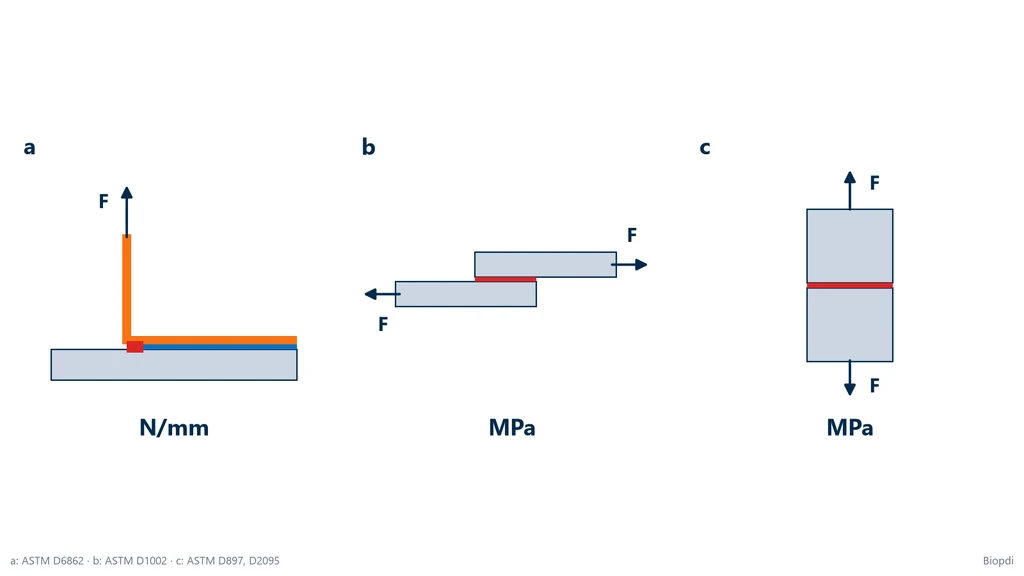
A tabela resume as diferenças:
| Ensaio | Onde atua a carga | Resultado | Normas |
|---|---|---|---|
| Descolamento (peel) | linha na frente de separação | força média / largura, N/mm | D903, D1876, D3330, D6862, ISO 11339 |
| Cisalhamento por sobreposição (lap shear) | área sobreposta, no plano da cola | força máxima / área, MPa | ASTM D1002 (metal), D3163 (plástico) |
| Tração de topo | área toda, normal à cola | força máxima / área, MPa | ASTM D897, D2095 |
| Pull-off (revestimentos) | área da pastilha, normal ao revestimento | força máxima / área, MPa | ISO 4624:2023, ASTM D4541 |
O estudo de Pedroso et al. (2026) mostra o contraste com números. Entre os adesivos ensaiados, o poliuretano SikaForce 710 teve o maior descolamento no rolo flutuante (até 5,41 N/mm, ASTM D3167), e o epóxi Araldite AV 138 teve a maior resistência na tração de topo (29,04 MPa, ASTM D2095). Os autores atribuem o descolamento à ductilidade do adesivo, que deforma e dissipa energia na frente, e a tração à resistência intrínseca do material. É a regra prática da colagem: adesivos flexíveis e tenazes resistem melhor ao descolamento; epóxis rígidos, ao cisalhamento e à tração. Por isso o projeto de juntas coladas evita carregar a cola em descolamento.
Uma conta da Biopdi com esses números mostra a escala, sem comparar as unidades diretamente. Uma tira de 25 mm do poliuretano resiste a 5,41 × 25 = 135 N em descolamento, qualquer que seja o comprimento colado, porque só a frente trabalha. Uma área hipotética de 25 × 25 mm = 625 mm² do epóxi resistiria a 29,04 × 625 = 18.150 N, cerca de 18,2 kN, em tração de topo. A mesma largura de cola aguenta mais de cem vezes menos quando é descolada do que quando é tracionada por inteiro.
Em fitas, "tensile strength" tem ainda outro sentido. Nas fichas técnicas, a resistência à tração da fita é a do dorso (o filme, papel ou tecido que leva a cola), medida numa tira de 1 in e expressa em lb/in, como explica a tesa; é a resistência do material, não da cola. Quem compara "peel strength" com "tensile strength" numa ficha de fita está comparando a adesão com a resistência do dorso. O cisalhamento de juntas coladas é tratado no artigo de ensaio de cisalhamento, e o pull-off, com a aderência de argamassas e tintas, no de ensaio de aderência. O arrancamento de ancoragens e chumbadores, que também aparece nas buscas por "descolamento", é outro ensaio, explicado em ensaio de arrancamento.
Fatores que alteram o resultado e erros comuns
O resultado do descolamento depende tanto das condições de ensaio quanto da cola: velocidade, ângulo, tempo de espera, temperatura, substrato, preparo da superfície e espessura do braço mudam o número. Os principais fatores:
- Velocidade: adesivos sensíveis à pressão e elastômeros são viscoelásticos; em geral, quanto mais rápido, maior a força. É por isso que cada norma fixa a velocidade.
- Tempo de espera e pressão de aplicação: a cola de uma fita molha a superfície aos poucos, e a adesão cresce com o tempo de contato e com a pressão do rolo.
- Temperatura e umidade: perto da transição vítrea da cola, o resultado muda muito; por isso o condicionamento e a temperatura de ensaio entram no relatório.
- Substrato e preparo: a mesma fita dá números diferentes em aço inoxidável, vidro, polipropileno e ABS, porque a energia de superfície muda. Plásticos de baixa energia de superfície, como PP e PE, são os mais difíceis de colar.
- Espessura e rigidez do braço: mudam a energia gasta na dobra, principalmente no T-peel com braços metálicos.
- Espessura da camada de cola: camadas mais espessas dissipam mais energia na frente e, até certo ponto, aumentam o resultado.
Os erros que mais distorcem o resultado, ou a leitura dele:
- Usar a força máxima como resistência ao descolamento, em vez da média do trecho estável.
- Configurar a janela no deslocamento da travessa sem o fator 2 a 180° e no T-peel.
- Comparar ângulos, velocidades, larguras ou tempos de espera diferentes.
- Tratar 25 mm como 1 in nas conversões (erro de 1,6%).
- Ler N/mm como MPa, ou comparar descolamento com cisalhamento pelo número.
- Citar norma retirada, como a ISO 8510-1 ou a ISO 11339:2010, ou trocar as partes da ISO 8510 (a parte 2 é a de 180°).
- Relatar como resistência da cola um ensaio em que o braço rasgou ou alongou.
- Aceitar corpo de prova que escorregou na garra ou descolou torto.
- Usar célula de carga grande demais, com leitura abaixo de 15% da escala.
- Usar o descolamento para dimensionar a junta, quando a norma diz que ele não dá informação de projeto.
- Confundir termos: descolamento catódico é ensaio de corrosão; impacto de descolamento (ISO 11343) é ensaio de impacto com cunha; pull-off é tração com pastilha; arrancamento é ensaio de ancoragem. Em textos de Portugal e de tradução automática aparecem "descolagem" e "descamação" para o mesmo peel.
Aplicações do ensaio de descolamento
O ensaio de descolamento é o controle de qualidade padrão de tudo o que depende de uma camada flexível colada: fitas, etiquetas, embalagens, laminados, circuitos flexíveis, curativos e revestimentos. Os usos mais comuns:
- Fitas e etiquetas: adesão a 180° e 90° em placa padrão (D3330, ISO 29862, D6252, FINAT), na aprovação de lote e no desenvolvimento de adesivos.
- Embalagens flexíveis: abertura controlada de tampas seladas e resistência de selagem (F88), em alimentos e produtos médicos.
- Laminados e filmes multicamada: T-peel entre camadas para avaliar o adesivo de laminação.
- Eletrônica: aderência do cobre em circuitos flexíveis e laminados (IPC-TM-650 2.4.9).
- Adesivos estruturais: rolo flutuante e climbing drum (D3167, D1781) em metal e painéis sanduíche, nas indústrias aeronáutica e automotiva.
- Produtos médicos: curativos, eletrodos e adesivos de pele, em que a força precisa ser alta o bastante para fixar e baixa o bastante para remover sem lesão.
- Revestimentos de dutos: descolamento do revestimento externo do tubo, com resultado em força por largura.
- Calçados e têxteis: colagem de solado e de laminados de tecido.
Para filmes e embalagens, o descolamento costuma vir junto com outros ensaios na mesma máquina: a tração do filme pela ASTM D882 e a propagação de rasgo pelo ensaio de rasgamento.
Ensaio de descolamento na máquina universal Biopdi
O ensaio de descolamento é feito numa máquina universal de ensaios de velocidade constante, com célula de carga de baixa capacidade, garra para o braço flexível e o dispositivo da geometria. A máquina universal de ensaios Biopdi lista o descascamento de fitas entre os seus ensaios e tem o dispositivo de adesão de fitas conforme a ASTM D3330, que entra no lugar das garras. O software BioLab adquire força e posição, permite rever a curva ponto a ponto e exporta os dados em CSV, de onde se calcula a média na janela da norma. O painel abaixo mostra a máquina, o papel de cada parte no ensaio de descolamento e o dispositivo de adesão de fitas.
A máquina universal no ensaio de descolamento
A linha M2 tem modelos de coluna simples, de 200 N a 10 kN, e de coluna dupla, de 5 kN a 1.000 kN. Cada parte da máquina tem uma função no ensaio:
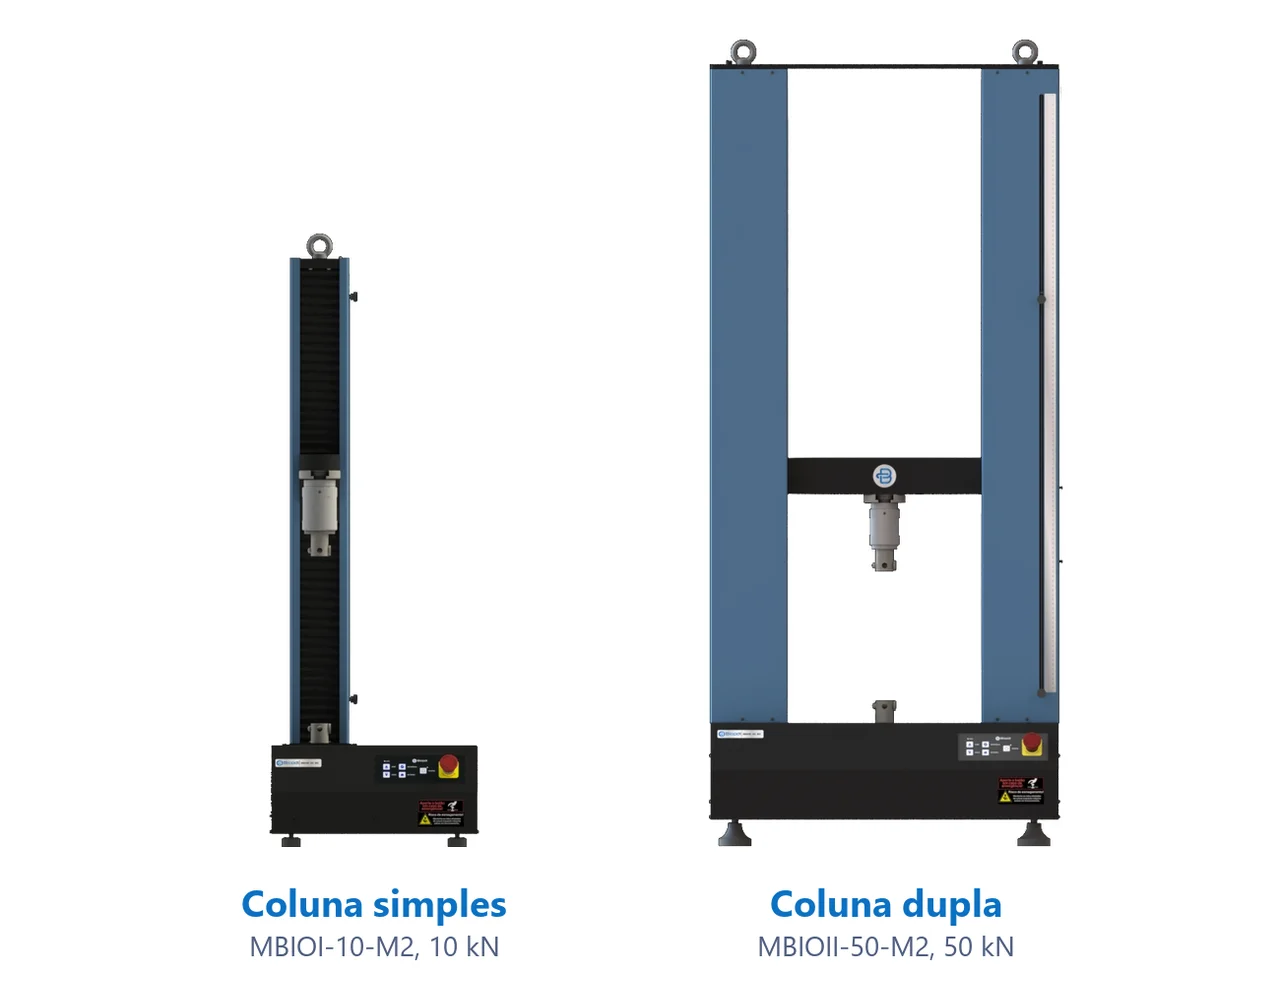
- Travessa móvel descola na velocidade da norma
- Célula de carga pequena, para poucos newtons
- Dispositivo adesão de fitas ou garras
- Deslocamento pela travessa, sem extensômetro
- Software BioLab curva força × deslocamento
- Painel e emergência posiciona e para o ensaio
Dispositivo para o ensaio de descolamento
O dispositivo abaixo é montado na mesma máquina, no lugar das garras:
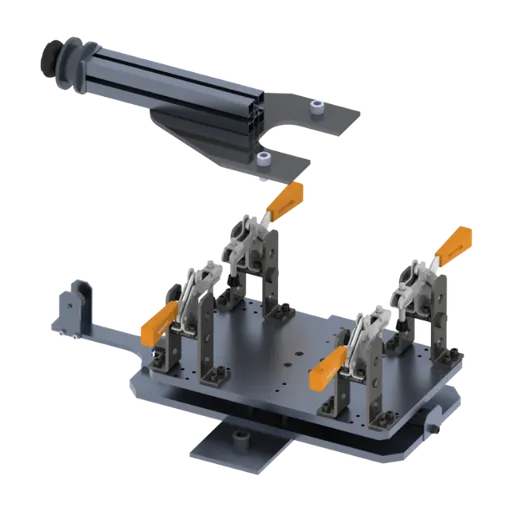
A escolha do modelo segue a força e a velocidade. As forças de descolamento ficam, em geral, de frações de newton a algumas dezenas de newtons, e a linha tem células a partir de 0,05 kN. Quanto à velocidade, as normas de descolamento pedem de 50,8 mm/min (IPC) a 300 mm/min (D3330 e FINAT), passando pelos 254 mm/min da D1876; os modelos da tabela cobrem essa faixa. Como a 180° e no T-peel a travessa anda o dobro do comprimento descolado, vale conferir o curso livre entre as garras com o comprimento que a norma manda descolar. Para comparar modelos e configurações, veja como escolher uma máquina universal de ensaio.
| Aplicação | Faixa | Modelo Biopdi |
|---|---|---|
| Fitas, etiquetas, filmes, embalagens | 200 N a 1 kN; 0,02 a 600 mm/min; curso de 425 mm | MBIOI-1P-M2 portátil |
| Adesivos, laminados, T-peel com braços metálicos | 2 a 10 kN; 0,02 a 500 mm/min; curso de 890 mm | MBIOI-10-M2 |
Mesa de 90° com polia, rolo flutuante, climbing drum e tambor de peel não fazem parte da linha de dispositivos da Biopdi. O descolamento é um dos ensaios mecânicos que a mesma máquina universal faz.
Outros ensaios e referências técnicas
Ensaios realizados na máquina universal Biopdi
Referências técnicas relacionadas
Ensaio de dureza: tipos, como é feito e normas (Brinell, Rockwell, Vickers e Shore)
O ensaio de dureza pressiona um penetrador normalizado contra a peça, com força e tempo controlados, e mede a impressão ou a profundidade. Veja os tipos, o passo a passo de cada método, espessura e distâncias mínimas, verificação do durômetro e normas.
Ensaio de materiais: o que é, tipos, destrutivos e não destrutivos, normas e como escolher
Ensaio de materiais é o procedimento padronizado que mede propriedades mecânicas, físicas, químicas ou microestruturais de uma amostra representativa, ou que inspeciona uma peça sem danificá-la. Veja as cinco famílias de ensaio, a diferença entre destrutivos e não destrutivos, o corpo de prova, a acreditação, as normas e como escolher o ensaio.
ASTM D695: ensaio de compressão de plásticos rígidos (corpo de prova, 1,3 mm/min e cálculo)
A ASTM D695-26 mede resistência, escoamento e módulo de plásticos rígidos em compressão: prisma de 12,7 × 12,7 × 25,4 mm a 1,3 mm/min. Cálculo e ISO 604.
Perguntas frequentes
O que o ensaio de descolamento (peel test) mede?
Mede a força por unidade de largura necessária para separar progressivamente dois materiais colados, a ângulo e velocidade constantes. O resultado principal é a força média no trecho estável dividida pela largura, em N/mm ou N/25 mm; o relatório traz também o pico inicial e o modo de falha.
Qual é a fórmula da resistência ao descolamento?
P = F̄ / b: a força média no trecho de descolamento estável dividida pela largura do corpo de prova. O pico inicial e o trecho final ficam fora da média. Exemplo: média de 10,0 N numa fita de 25 mm dá 0,400 N/mm, ou 10,0 N/25 mm.
Quais são as unidades de peel strength e como converter?
N/mm (igual a kN/m), N/cm, N/25 mm, lbf/in e oz/in. Com 1 lbf = 4,4482216 N e 1 in = 25,4 mm: 1 N/mm = 5,710 lbf/in = 91,36 oz/in = 25 N/25 mm; 1 lbf/in = 0,1751 N/mm; 1 oz/in = 0,01095 N/mm. N/25 mm não é o mesmo que N/in: a diferença é de 1,6%.
Que tipo de ensaio é a ASTM D903?
É o ensaio comparativo de resistência ao descolamento de uniões adesivas a 180°, com um aderente flexível colado em outro aderente, em condições padronizadas de preparo, temperatura e velocidade. A edição vigente em 13/10/2026 é a D903-98, reaprovada em 2025.
Qual a diferença entre o descolamento a 90° e a 180°?
A 90°, o braço flexível sai perpendicular ao substrato, que anda numa mesa deslizante para manter o ângulo; a 180°, o braço é dobrado sobre si e tracionado paralelo ao substrato. Para a mesma cola, a força a 180° é menor, porque a energia por largura vale F/b × (1 − cos θ); os valores dos dois ângulos não se comparam nem se convertem.
Resistência ao descolamento é o mesmo que resistência ao cisalhamento ou à tração?
Não. O descolamento concentra a carga numa linha e dá força por largura, em N/mm; o cisalhamento por sobreposição e a tração de topo distribuem a carga pela área colada e dão força por área, em MPa. Um poliuretano flexível pode liderar no descolamento (5,41 N/mm) e um epóxi rígido na tração (29,04 MPa), como mostrou Pedroso et al. (2026).
Qual é a norma ISO de pull-off e qual a diferença para o peel?
A norma ISO de pull-off é a ISO 4624:2023, de tintas e vernizes: uma pastilha colada no revestimento é arrancada por tração perpendicular, e o resultado sai em MPa. No peel, um aderente flexível é descolado progressivamente e o resultado sai em N/mm. O pull-off e outros ensaios de aderência estão no artigo de ensaio de aderência.
O que é o peel wheel test?
É o descolamento a 90° de uma folha metálica colada num tambor que gira livre, de modo que a frente fica sempre no topo do tambor. É o método da IPC-TM-650 2.4.9 para cobre em dielétrico flexível, com tambor de referência de 6 in e 50,8 mm/min. Não é o mesmo que o climbing drum da ASTM D1781, em que o tambor enrola o braço e sobe pela placa.
Por que se descarta o pico inicial?
Porque o pico inclui a abertura da trinca e a acomodação do braço e não representa o descolamento em regime. As normas tiram a média do trecho estável: a ASTM D1876 usa o comprimento especificado depois do pico inicial, e a ISO 11339:2022 descarta os 25 mm iniciais e finais.
Qual o melhor adesivo para PVC flexível com PVC segundo o peel test?
Não existe um ranking universal publicado: o resultado depende do plastificante do PVC, do solvente ou do adesivo, do preparo e do tempo de cura, e valores de fichas diferentes não se comparam. O caminho é ensaiar os candidatos em T-peel (ASTM D1876 ou ISO 11339), nas mesmas condições, e comparar a média por largura e o modo de falha; a migração do plastificante para a cola pode reduzir a adesão com o tempo, e por isso vale ensaiar também depois de envelhecimento.
Como é o ensaio de descolamento em revestimento de dutos?
Uma faixa do revestimento externo do tubo é cortada e descolada com velocidade constante, e o resultado é a força por largura, em N/mm. Os requisitos e a temperatura de ensaio vêm da norma do revestimento, como as da série ISO 21809. Não se confunde com o descolamento catódico, que avalia a perda de aderência do revestimento sob proteção catódica.
Como aumentar a resistência ao descolamento?
Preparando a superfície (limpeza, abrasão, primer ou tratamento corona e chama em plásticos de baixa energia de superfície), escolhendo um adesivo mais flexível e tenaz, aumentando a espessura da cola dentro do recomendado e respeitando o tempo de cura ou de contato. No projeto, a melhor solução é evitar que a junta trabalhe em descolamento, trocando o carregamento por cisalhamento.