
A ASTM D882, Standard Test Method for Tensile Properties of Thin Plastic Sheeting, é o método da ASTM International para medir as propriedades de tração de filmes e chapas plásticas com menos de 1,0 mm de espessura, e a edição vigente é a D882-26. O corpo de prova é uma tira retangular de 5,0 a 25,4 mm de largura, com largura de pelo menos 8 vezes a espessura. A velocidade de ensaio não é escolhida livremente: ela sai da separação inicial das garras multiplicada por uma taxa de deformação que depende do alongamento esperado, e fica em 12,5, 50 ou 500 mm/min. O módulo de elasticidade é medido num corpo de prova à parte, com 250 mm entre garras e 25 mm/min.
Em resumo:
- Escopo: plásticos em forma de chapa ou filme com menos de 1,0 mm; de 1,0 mm para cima, a norma é a ASTM D638.
- Corpo de prova: tira de 5,0 a 25,4 mm de largura, pelo menos 50 mm mais longa que a separação das garras, cortada sem entalhes.
- Condicionamento: no mínimo 40 h a 23 °C e 50 % de umidade relativa, com o ensaio na mesma atmosfera.
- Resultados: resistência à tração, escoamento, alongamento, módulo (tangente ou secante), fator de ruptura em N/m e energia de ruptura.
- Não é a ISO 527-3: a ASTM declara as duas tecnicamente semelhantes, mas corpo de prova, base de medida e velocidades diferem.
A norma é paga e vendida pela ASTM. Este guia a explica com palavras próprias, para quem vai aplicá-la no controle de qualidade de embalagem, filme agrícola ou filme técnico, ou vai comprar o equipamento, com os requisitos numéricos essenciais e a fonte de cada um.
O que é a ASTM D882 e qual a edição vigente
A ASTM D882 é a norma de ensaio de tração para plástico em filme e chapa fina, abaixo de 1,0 mm de espessura, e a edição vigente, conferida em 01/10/2026 na loja da ASTM, é a D882-26. O ensaio de tração aplica ao corpo de prova uma força axial crescente, com velocidade controlada, até a ruptura, e registra a força e o alongamento. Num filme de 50 µm, porém, quase tudo o que funciona para uma barra de aço ou para uma gravata de plástico injetado deixa de funcionar: a seção é tão fina que um erro de poucos micrômetros na espessura muda a tensão em vários por cento, a garra que segura sem escorregar facilmente corta a película, e o material pode se alongar centenas de por cento antes de romper. A ASTM D882 fixa como contornar cada um desses problemas.
Segundo a página oficial da norma, conferida em 30/09/2026 e de novo em 01/10/2026, a D882-26 está ativa na loja da ASTM, com atualização de 29/04/2026, e é mantida pelo subcomitê D20.19, de filmes e chapas, do comitê D20, de plásticos. O escopo cobre plásticos na forma de chapa fina, incluindo filme, com menos de 1,0 mm de espessura. Pela terminologia da ASTM D883, "filme" é o nome opcional da chapa com espessura nominal de até 0,25 mm; acima disso e abaixo de 1,0 mm, o material é chamado de chapa fina, mas o método é o mesmo. A partir de 1,0 mm vale a ASTM D638, e a própria D638-22 indica a D882 como o método preferido abaixo dessa espessura. Os detalhes da D638 estão no guia ASTM D638.
A norma prevê três formas de medir a extensão (pela separação das garras, por um indicador de extensão ou por marcas na tira) e um procedimento próprio para o módulo de elasticidade. Muitas páginas e até o resumo automático do Google ainda citam a D882-18 ou a D882-02; essas edições foram substituídas. O resumo das mudanças entre a D882-18 e a D882-26 não está disponível na página pública da ASTM, e este guia não afirma o que mudou: ele trata dos requisitos que se mantêm na estrutura da norma e cita a edição vigente.
Para que serve o ensaio de tração em filme plástico
O ensaio de tração pela D882 serve para identificar e caracterizar o filme com números comparáveis: quanto de força por seção ele suporta, quanto alonga antes de romper, quão rígido é e quanta energia absorve até a ruptura. A seção de significado e uso da norma lista três finalidades: controle de qualidade e especificação, pesquisa e desenvolvimento, e dados para projeto de engenharia. Ela é também o método de arbitragem quando a especificação do material não indica outro, e a especificação do material, quando existe e modifica o procedimento, tem precedência sobre a norma.
Na indústria, o ensaio aparece no recebimento de bobinas e no controle de linha de filme de embalagem flexível, filme agrícola e de estufa, filme de barreira, filme para embalagem médica e, mais recentemente, filme separador de bateria de íon-lítio, uma película de poliolefina de poucos micrômetros que também é anisotrópica. A própria norma limita o alcance dos números: resultados obtidos numa escala de força e tempo muito diferente da do ensaio, como fluência de longa duração ou impacto, não são representados por ele.
O corpo de prova em tira
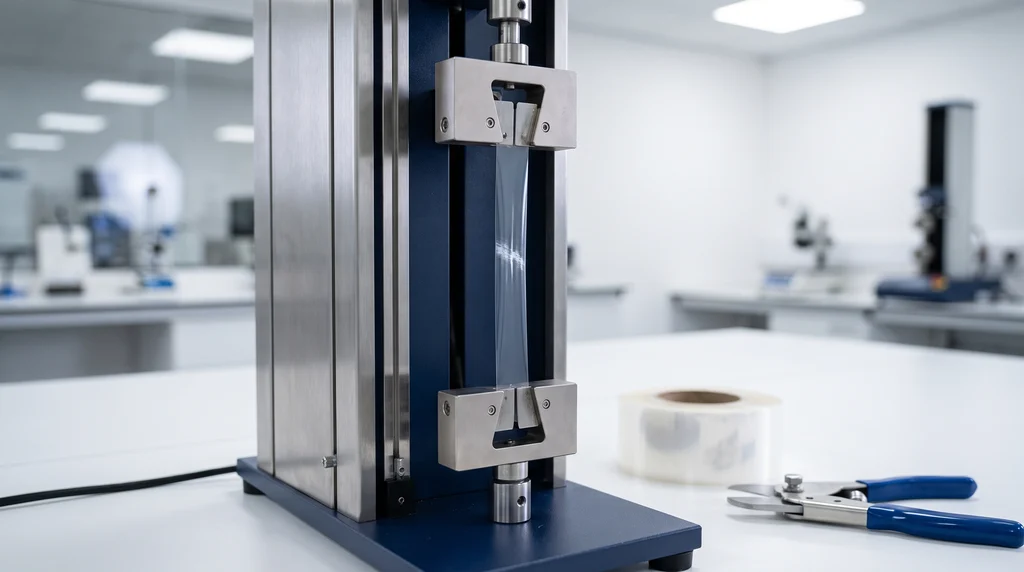
O corpo de prova da ASTM D882 é uma tira retangular de largura e espessura uniformes, e não a gravata (haltere) da D638; a deformação se distribui por todo o trecho entre as garras. A tira é a escolha natural para filme porque estampar uma gravata numa película fina deixa as concordâncias com rebarbas e microentalhes, e o filme tende a romper justamente ali. Na foto, uma tira de filme transparente presa entre garras de face plana numa máquina de coluna simples; ao lado, o rolo de onde a tira foi cortada e o cortador que garante bordas limpas, sem entalhes que antecipem a ruptura.
Dimensões da tira
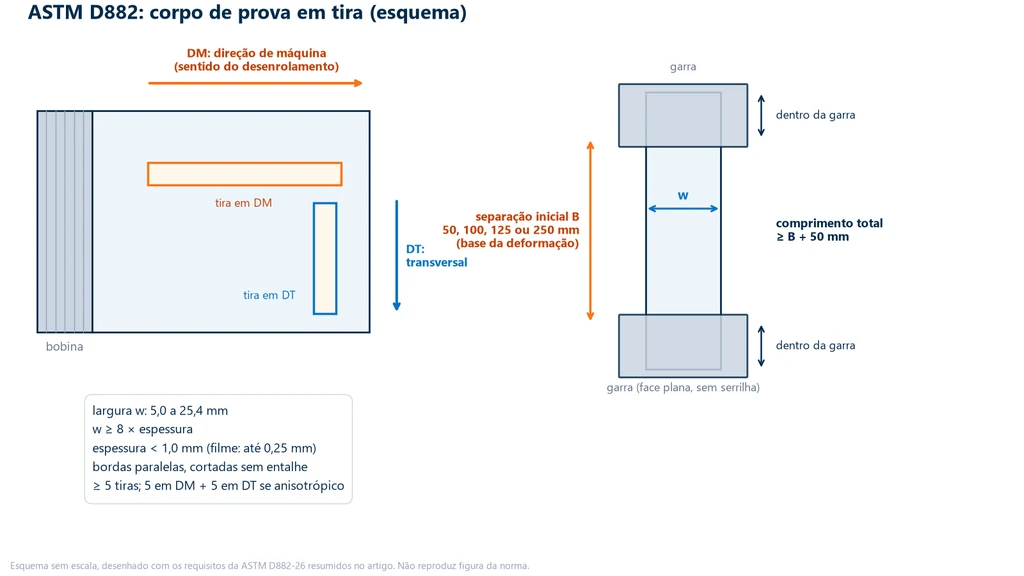
A largura nominal fica entre 5,0 e 25,4 mm, e a relação entre largura e espessura tem de ser de pelo menos 8. A razão é a borda: o corte sempre deixa alguma irregularidade na aresta, e numa tira estreita e grossa essa aresta pesa mais na seção. Num filme de 50 µm a relação é folgada (uma tira de 25 mm dá 500); numa chapa fina de 0,90 mm, a largura mínima passa a ser 8 × 0,90 = 7,2 mm, e uma tira de 5 mm deixa de atender. Na prática, a tira de 25 mm (1 in) é a mais usada.
A separação inicial das garras, que este guia chama de B, é a distância entre as faces internas das duas garras no início do ensaio, e é sobre ela que se calcula a deformação. A tira tem de ser pelo menos 50 mm mais longa que essa separação, para que cada garra prenda um trecho suficiente. A separação varia de 50 a 250 mm conforme o ensaio, como se vê na seção de velocidade, então o comprimento da tira também varia. As bordas devem ser paralelas dentro de 5 % da largura e a espessura uniforme dentro de 10 % da média no trecho ensaiado.
Corte e preparação
O corte é a maior fonte de dispersão no ensaio de filme. Um entalhe de borda invisível a olho nu concentra tensão e faz a tira romper antes e com menos alongamento. A D882 remete a uma prática própria de corte, a ASTM D6287-25, que trata dos equipamentos e técnicas para obter corpos de prova sem entalhe e sem estiramento. Os cortadores de lâminas paralelas em dispositivo dão bom resultado em filmes que alongam bastante. O corte com faca de impacto, comum para gravatas, tende a deixar bordas ruins em filme, e o gabarito com uma lâmina só perde facilmente o paralelismo. As marcas de medida, quando usadas, são feitas com tinta ou giz de cera, nunca riscadas, porque o risco vira concentrador de tensão.
Direção de máquina, direção transversal e número de tiras
Filme soprado ou plano sai da extrusora estirado num sentido preferencial, e as cadeias do polímero ficam mais orientadas nessa direção. Chama-se direção de máquina (DM), ou sentido longitudinal (MD, de machine direction, nas fichas em inglês), o sentido em que o filme corre na linha de produção, que é o sentido do desenrolamento da bobina, e direção transversal (DT), ou TD (transverse direction), o sentido perpendicular, ao longo da largura. As propriedades de tração costumam ser diferentes nas duas. Num estudo brasileiro com filme tubular de PEBD ensaiado pela D882-09 a 500 mm/min, a resistência na ruptura foi de 30 MPa na DM e 23 MPa na DT com razão de sopro de 1,5:1, cerca de 30 % a mais na DM; com razões de sopro de 2,5:1 e 3,5:1, as duas direções ficaram iguais (Ferreira e Santana, revista Polímeros, 2015).
Por isso a norma pede, para material isotrópico, no mínimo 5 tiras por amostra e, quando há suspeita de anisotropia, dois conjuntos, um paralelo e outro perpendicular à direção suspeita, com no mínimo 5 tiras cada. Em filme, isso significa 5 tiras em DM e 5 em DT, e o resultado é relatado separadamente para cada direção. O esquema abaixo mostra as duas direções de corte na bobina e a tira montada entre as garras, com a largura, a separação inicial e a sobra que cada garra prende:
Os cuidados gerais de preparo, identificação e quantidade de corpos de prova, comuns a todos os ensaios, estão em corpo de prova.
Condicionamento e medição da espessura
O condicionamento pela ASTM D882 é de no mínimo 40 horas a 23 ± 2 °C e 50 ± 10 % de umidade relativa, pela ASTM D618-21, procedimento A, com o ensaio feito na mesma atmosfera, salvo outra exigência da especificação do material ou de acordo entre as partes. A exigência existe porque o plástico muda de propriedade com a temperatura e com a umidade absorvida, e o filme, por ter muita superfície para pouco volume, responde rápido ao ambiente. Em caso de divergência entre laboratórios, a referência passa a ser a faixa estreita de ±1 °C e ±5 % de umidade. Quando o filme trabalha frio ou quente, como em embalagem de congelados ou cobertura de estufa, a especificação pode pedir o ensaio na temperatura de uso, em câmara térmica, e o resultado só vale para aquela temperatura.
A espessura é a medida que mais pesa no resultado em tensão. A norma exige resolução de 0,0025 mm (2,5 µm) ou melhor nas tiras com menos de 0,25 mm, e de 1 % da espessura nas tiras de 0,25 a 1,0 mm, com leituras em vários pontos ao longo da tira, no centro e perto das extremidades. A largura é medida com resolução de 0,25 mm. O instrumento para filme é tratado no guia ASTM D6988-26, que cobre micrômetros de contato com pressão controlada: um micrômetro comum de oficina, apertado pela catraca, esmaga o filme macio e lê menos que a espessura real.
O tamanho do problema se vê numa conta: num filme de 50 µm, um erro de 2,5 µm na espessura, que é exatamente a resolução mínima exigida, já muda a área e a tensão em 2,5 / 50 = 5 %. É por isso que a norma oferece uma alternativa para filmes muito finos, o fator de ruptura em força por largura, explicado na seção de cálculo.
Separação das garras e velocidade de ensaio
Na D882, a velocidade de afastamento das garras é calculada, não escolhida. A norma define uma taxa inicial de deformação, C, em milímetros por milímetro de comprimento por minuto, e uma separação inicial, B, para cada caso. A velocidade é o produto das duas:
A = B × C
Com B em milímetros e C por minuto, A sai em mm/min, e deve ser mantida dentro de ±5 % do valor ajustado com o corpo de prova sob carga. A ideia física é que a mesma taxa de deformação produz o mesmo estado no material, seja qual for o comprimento da tira: dobrar a separação e manter a velocidade reduziria a taxa pela metade, e o polímero, que é sensível à velocidade, responderia como um material mais macio.
Para a resistência, o escoamento e o alongamento, a taxa e a separação dependem do alongamento na ruptura esperado do filme, em três faixas. Para o módulo de elasticidade há uma combinação própria, válida para qualquer filme. O esquema abaixo mostra as quatro combinações com as separações desenhadas em escala entre si:
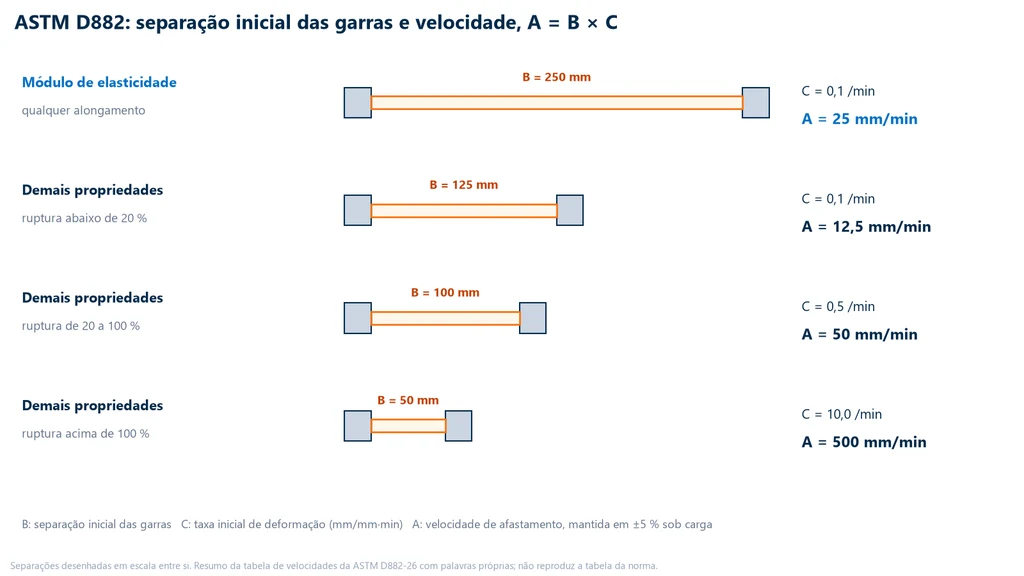
A tabela resume as mesmas combinações, conferidas na tabela de velocidades da norma (texto da D882-18, com a mesma estrutura confirmada para a D882-26 por fabricante de equipamento em 2026):
| Determinação | Alongamento na ruptura | B e C | Velocidade A |
|---|---|---|---|
| Módulo de elasticidade | qualquer | 250 mm; 0,1 /min | 25 mm/min |
| Demais propriedades | abaixo de 20 % | 125 mm; 0,1 /min | 12,5 mm/min |
| Demais propriedades | de 20 a 100 % | 100 mm; 0,5 /min | 50 mm/min |
| Demais propriedades | acima de 100 % | 50 mm; 10 /min | 500 mm/min |
Três regras acompanham a tabela. Resultados obtidos com taxas diferentes não são comparáveis entre si. Quando o alongamento do filme fica na fronteira entre duas faixas e a classificação é ambígua, usa-se a taxa menor. E o ensaio do módulo é feito em corpo de prova separado: 250 mm é a separação padrão e a de referência em caso de divergência; quando não há filme suficiente, pode-se reduzir a separação até 100 mm, ajustando a velocidade para manter a taxa de 0,1 /min, desde que se demonstre que o resultado não muda.
Garras, escorregamento e medição da extensão
A garra é o ponto crítico do ensaio de filme. Ela tem de transmitir a força sem deixar a tira escorregar e sem marcá-la, e as duas exigências se opõem: aperto maior evita o escorregamento e aumenta o risco de cortar a película na borda da garra. A D882 aceita garras fixas ou autoalinhantes e cita faces que funcionaram bem com filme, como borracha fina, lixa fina colada e fita adesiva, além das garras de contato em linha. O mordente serrilhado de aço, usado em metais, é a escolha errada para filme, porque os dentes entalham a película exatamente na linha de aperto.
Na prática dos laboratórios de filme, a combinação mais repetível é a garra pneumática de ação lateral com faces planas de borracha. A pressão de ar regulável aplica o mesmo aperto em todas as tiras, o que a garra de rosca apertada à mão não garante, e a borracha acompanha o afinamento do filme sem cortá-lo. A face deve ter pelo menos a largura da tira (a de 25 × 25 mm é a mais comum, para a tira de 25 mm), e a tira tem de entrar alinhada com o eixo de tração, porque uma tira torta rompe por rasgo a partir de uma borda. Para películas finas demais para a face de borracha, usam-se a garra de contato em linha (uma face plana contra uma face arredondada) ou a garra de rolete autoapertante.
O escorregamento aparece na curva como degraus ou como um alongamento inflado, porque o deslocamento das garras deixa de corresponder à deformação da tira. A norma reconhece que ele é difícil de evitar em chapas de módulo alto com mais de 0,25 mm. A ruptura junto à face da garra é o outro sintoma: o resultado só entra na média se ficar demonstrado que rupturas na garra concordam com as que ocorrem no trecho livre; caso contrário, a tira é descartada e substituída.
Na D882, a extensão é medida em regra pela própria separação das garras, e a deformação é a variação dessa separação dividida pela separação inicial. É uma diferença importante em relação à D638, que exige extensômetro para o módulo. A norma admite também extensômetro, que no ensaio de módulo deve ter exatidão de 1 % (classe C da ASTM E83 ou melhor), e marcas de tinta como base de medida. Nas medições de grande alongamento, a exigência cai para cerca de 10 % do valor. Num filme que alonga centenas de por cento, a seção que se estreita perto da garra "afrouxa" na borda interna dela, e a separação das garras superestima a extensão do trecho útil; por isso a norma admite marcar uma base ou usar extensômetro de grande curso. Os princípios do extensômetro estão em extensômetro e strain gauge.
A força é medida pela célula de carga, com exatidão de ±1 % do valor indicado, verificada pela ASTM E4; no Brasil, a classe 1 da ABNT NBR ISO 7500-1:2023 corresponde a esse mesmo ±1 %. A D882 pede ainda que a faixa de força seja escolhida de modo que a ruptura caia nos dois terços superiores da faixa. Para filme, essa regra é a que mais pesa na escolha do equipamento, porque as forças são de dezenas de newtons.
O que se calcula e como
A D882 trabalha com tensões nominais: toda força é dividida pela área inicial média, A0 = w × t, com w a largura e t a espessura média da tira. A resistência à tração é a força máxima dividida por A0. O escoamento é o ponto da curva em que a deformação passa a crescer sem aumento de força; em poliolefinas, aparece como um joelho ou um pequeno pico, seguido de um longo trecho de estiramento em que a força quase não varia enquanto o filme se alonga, e de um endurecimento até a ruptura. O conceito de resistência está em limite de resistência à tração, o de escoamento em limite de escoamento, o estiramento em estricção e estiramento, e a leitura da curva em diagrama tensão-deformação.
O alongamento, no escoamento ou na ruptura, é a extensão no evento dividida pela separação inicial das garras (ou pela base marcada), em porcentagem.
Fator de ruptura
O fator de ruptura (breaking factor) é a força máxima dividida pela largura original, em newtons por metro. Ele não usa a espessura. A norma o recomenda para filmes muito finos, de até cerca de 0,13 mm, cuja espessura é difícil de medir com precisão, e para filmes de estrutura laminar, em que orientação ou cristalinidade não uniformes tornam a "seção" pouco representativa. Quando é relatado, a espessura média vai junto no relatório. É um resultado comum em especificação de embalagem, porque o comprador de filme pensa em força que a película aguenta por unidade de largura.
Módulo tangente e módulo secante
O módulo de elasticidade é a inclinação do trecho linear inicial da curva tensão × deformação; a D882 o chama também de módulo tangente. O filme de polietileno, porém, raramente tem um trecho linear claro: a curva já começa a se curvar a poucas décimas de por cento. Nesse caso a norma manda calcular o módulo secante, a tensão numa deformação designada dividida por essa deformação, que é a inclinação da reta que liga o zero ao ponto da curva naquela deformação. A norma prefere o módulo tangente sempre que ele puder ser obtido, e não fixa a deformação designada do secante: ela vem da especificação do material. As fichas técnicas de filme usam, em geral, 1 % ou 2 %, e por isso o resultado é sempre relatado com a deformação, como "módulo secante a 1 %". O conceito de módulo está em módulo de elasticidade.
Antes de qualquer módulo, a curva passa pela correção de pé. O trecho inicial côncavo, chamado de pé, vem da folga e do assentamento da tira nas garras e não é propriedade do material. A correção prolonga a reta do trecho de maior inclinação até o eixo da deformação e usa esse ponto como novo zero; toda deformação, inclusive a de 1 % do secante, passa a ser contada a partir dele. Uma pequena pré-carga no início do ensaio reduz o pé, mas não dispensa a correção.
Energia de ruptura
A energia de ruptura por volume (TEB, de tensile energy to break, sigla da D882-26; alguns textos usam TEA) é a área sob a curva tensão × deformação até a ruptura, em MJ/m³; é o mesmo que a energia absorvida, integrada pelo software, dividida pelo volume inicial entre as garras, B × w × t. Mede a tenacidade do filme em tração e serve para avaliar filmes sujeitos a uso severo ou que podem travar o transporte da bobina em máquina: dois filmes com a mesma resistência podem ter energias muito diferentes se um deles alonga muito mais. A própria norma pede cautela com a TEB em projeto, porque a taxa de deformação, as dimensões da tira e principalmente os defeitos fazem o valor variar muito. Pelo mesmo motivo, a tira que falha por rasgo, propagando uma trinca a partir da borda em vez de romper de forma normal, dá dados anômalos, que não se comparam com os das demais. A tabela reúne as fórmulas e a forma de relatar cada resultado:
| Resultado | Fórmula | Unidade e arredondamento |
|---|---|---|
| Área inicial | A0 = w × t | mm², com t médio |
| Resistência à tração | σ = Fmáx / A0 | MPa, 3 algarismos significativos |
| Tensão no escoamento | σe = Fe / A0 | MPa, 3 algarismos significativos |
| Fator de ruptura | Fmáx / w | N/m ou kN/m, 3 algarismos significativos |
| Alongamento | ε = ΔL / B × 100 | %, 2 algarismos significativos |
| Módulo secante | Es = σ(εd) / εd | MPa, com a deformação εd declarada |
| Energia de ruptura (TEB) | energia / (B × w × t) | MJ/m³, 2 algarismos significativos |
O que vai no relatório
O relatório da D882 identifica o material e a amostra, inclusive a direção de corte (DM ou DT), e registra a largura e a espessura médias, o método de medição da espessura, a separação inicial das garras, a velocidade, o condicionamento e a atmosfera de ensaio, o número de tiras, a média e o desvio-padrão de cada resultado por direção, as tiras descartadas e o motivo, a deformação usada no módulo secante e a edição da norma. A edição importa: um laudo que cita a D882-02 não declara o mesmo método que um laudo pela D882-26.
Como interpretar a norma
A D882 é curta e prescritiva, e várias decisões ficam com o laboratório. Os pontos abaixo são os que mais geram dúvida na rotina, com a razão de cada resposta.
Qual separação de garras usar se ainda não sei o alongamento do filme?
A faixa de alongamento vem da especificação do material, da ficha técnica ou de um ensaio preliminar. Um filme que rompe perto de 80 % fica na faixa de 20 a 100 %: B = 100 mm, C = 0,5 /min e A = 100 × 0,5 = 50 mm/min. Se o preliminar mostra um alongamento na fronteira, perto de 100 % ou de 20 %, a norma manda usar a taxa menor. O que não se faz é ensaiar parte das tiras numa faixa e parte em outra e juntar os resultados: com taxas diferentes, eles não são comparáveis.
Posso medir o módulo no mesmo corpo de prova da resistência?
Não pela D882. O módulo tem separação (250 mm) e taxa (0,1 /min) próprias, e as demais propriedades usam outra tira, com a separação e a taxa da faixa de alongamento. Num filme de PEBD, a tira de resistência roda a 500 mm/min com 50 mm de separação: o trecho inicial passa em frações de segundo, sobre uma base curta em que o pé e o assentamento pesam muito. O ensaio de módulo pode ser interrompido assim que atinge a deformação necessária ao cálculo.
Posso usar 100 mm de separação no ensaio de módulo?
Pode, quando não há filme para uma tira de 300 mm (250 + 50), desde que se demonstre que o resultado não muda e que a taxa de 0,1 /min seja mantida. Com 100 mm, a velocidade cai para 100 × 0,1 = 10 mm/min e a tira precisa de 150 mm. Em caso de divergência entre laboratórios, o resultado de referência é o de 250 mm, porque a base longa dilui o efeito das garras.
Secante a 1 % ou a 2 %?
A que a especificação do material ou do cliente pedir. A D882 deixa a deformação designada em aberto, e os dois valores não se comparam: como a curva do polietileno se curva cedo, a secante a 2 % é menor que a secante a 1 % no mesmo filme. Uma ficha que diz só "módulo secante" sem a deformação está incompleta.
Quando relatar o fator de ruptura em vez de MPa?
Quando a espessura não pode ser medida com a precisão que a tensão exige, o que acontece com filmes de até cerca de 0,13 mm, e quando o contrato pede força por largura. Num filme de 25 µm, a resolução de 2,5 µm já representa 10 % da espessura. Os dois resultados podem sair do mesmo ensaio, e é comum relatar ambos.
A ruptura junto à garra entra na média?
Em regra, não. A tira é descartada e substituída, e o descarte vai no relatório. A norma só aceita essas rupturas se ficar demonstrado que elas concordam com as que acontecem no trecho livre. Se a maioria das tiras rompe na garra, o problema é a garra ou o corte, não o material: trocar as faces, ajustar a pressão ou revisar o cortador vem antes de repetir o ensaio.
Exemplo resolvido: filme de PEBD de 50 µm
Um laboratório de embalagens recebe um filme soprado de PEBD com espessura nominal de 50 µm. As tiras têm 25,0 mm de largura e espessura média medida de 0,050 mm; o alongamento esperado, pela ficha do fornecedor, passa de 100 %. Os números a seguir são de uma tira em DM; as tiras em DT seguem o mesmo cálculo e são relatadas à parte.
Parte 1: resistência, escoamento, alongamento e energia
A tira de resistência rompe com força máxima de 30,0 N e extensão de 225 mm; a força no escoamento é de 12,0 N, com extensão de 7,5 mm; e o software integra uma energia de 3,79 J até a ruptura.
- Faixa e velocidade. Alongamento acima de 100 %: B = 50 mm e C = 10 /min, então A = 50 × 10 = 500 mm/min.
- Tira. Comprimento mínimo de 50 + 50 = 100 mm. Relação largura/espessura: 25,0 / 0,050 = 500, acima de 8.
- Área: A0 = 25,0 × 0,050 = 1,25 mm².
- Resistência à tração: σ = 30,0 / 1,25 = 24,0 MPa.
- Escoamento: σe = 12,0 / 1,25 = 9,60 MPa, com alongamento de 7,5 / 50 × 100 = 15 %.
- Fator de ruptura: 30,0 N / 0,0250 m = 1.200 N/m = 1,20 kN/m, relatado com a espessura de 0,050 mm.
- Alongamento na ruptura: 225 / 50 × 100 = 450 % (dois algarismos significativos, 4,5 × 10² %).
- Energia de ruptura: volume inicial = 50 × 25,0 × 0,050 = 62,5 mm³ = 6,25 × 10⁻⁸ m³. TEB = 3,79 / 6,25 × 10−8 = 6,06 × 10⁷ J/m³ = 61 MJ/m³.
Conferência: a TEB dividida pelo alongamento dá a tensão média ao longo do ensaio, 61 / 4,5 ≈ 13,5 MPa, um valor entre o patamar de estiramento, perto de 9 MPa, e a ruptura, de 24 MPa, como esperado numa curva que endurece no fim. A resistência de 24 MPa fica dentro da faixa de 23 a 30 MPa medida por Ferreira e Santana em filmes de PEBD.
Parte 2: módulo secante a 1 %
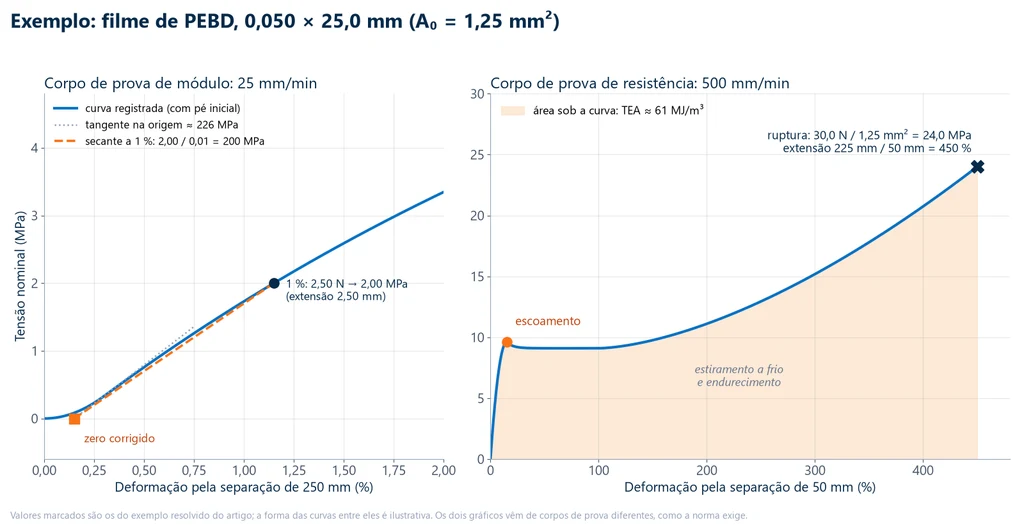
Uma segunda tira, de 300 mm, é montada com 250 mm de separação a 25 mm/min (250 × 0,1). Depois da correção de pé, a 1 % de deformação a extensão é 0,01 × 250 = 2,50 mm, e a força lida nesse ponto é de 2,50 N.
- Tensão a 1 %: σ = 2,50 / 1,25 = 2,00 MPa.
- Módulo secante: Es = 2,00 / 0,01 = 200 MPa, relatado como "módulo secante a 1 %: 200 MPa".
- Tempo até 1 %: 2,50 mm / 25 mm/min = 0,1 min = 6 s, contados do zero corrigido. A aquisição precisa registrar pontos suficientes nesses segundos.
O secante fica abaixo da inclinação inicial da curva, perto de 226 MPa neste exemplo, porque a curva já se curva antes de 1 %. Os módulos de 278 a 283 MPa medidos por Ferreira e Santana em PEBD são da mesma ordem de grandeza, mas foram obtidos em outra condição de ensaio e não se comparam número a número. Os gráficos abaixo mostram as duas tiras: à esquerda, o trecho inicial do ensaio de módulo, com o pé, o zero corrigido e a reta secante até 1 %; à direita, a curva completa da tira de resistência, com o escoamento, o estiramento, a ruptura e a área sombreada que corresponde à energia de ruptura.
Parte 3: faixa de força e célula de carga
A ruptura tem de cair nos dois terços superiores da faixa de força. Com Fmáx = 30,0 N:
- Faixa de 50 N: os dois terços superiores vão de 16,7 a 50 N. Os 30,0 N caem dentro: atende.
- Faixa de 100 N: vão de 33,3 a 100 N. Os 30,0 N ficam abaixo: não atende.
- Faixa de 1 kN: 30 N são 3 % da faixa: não atende.
No ensaio de módulo, os 2,50 N lidos a 1 % são 5 % de uma célula de 50 N e 0,25 % de uma de 1 kN; na segunda, o sinal do ponto que define o módulo fica do tamanho do ruído e da resolução da célula. Para este filme, a célula de 50 N é a indicada nos dois ensaios. O deslocamento total também conta: os 450 % sobre 50 mm são 225 mm de curso, e filmes mais dúcteis pedem mais.
ASTM D882, ASTM D638 e ISO 527-3
A ASTM D882, a ASTM D638 e a ISO 527-3 medem as mesmas propriedades de tração em plásticos, e a escolha entre elas começa pela espessura: abaixo de 1,0 mm, D882 ou ISO 527-3; de 1 mm para cima, D638. A D638 é a norma de tração de plásticos de 1 a 14 mm, com corpos de prova em gravata, e está explicada no guia ASTM D638. A ISO 527-3:2018, confirmada pela ISO em 2024, é a parte da série ISO 527 para filmes e folhas com menos de 1 mm; ela se apoia nos princípios gerais e nas velocidades da ISO 527-1. Não foi localizada adoção ABNT vigente da ISO 527-3: no Brasil, usa-se a própria ISO ou a ASTM.
A ASTM declara a D882 tecnicamente semelhante à ISO 527-3, e semelhante não quer dizer intercambiável. A ISO prefere o corpo de prova tipo 2, uma tira de 10 a 25 mm de largura e pelo menos 150 mm de comprimento, com garras a 100 mm e base de medida marcada de 50 mm, e admite gravatas pequenas (tipos 5, 1B e 4) quando a tira não rompe no trecho útil. A deformação é lida sobre a base marcada, e não sobre a separação das garras, e a velocidade é escolhida na lista da ISO 527-1 conforme a especificação do material, sem as três faixas de alongamento da D882. A tabela resume:
| Item | ASTM D882-26 | ASTM D638-22 | ISO 527-3:2018 |
|---|---|---|---|
| Espessura | menos de 1,0 mm | 1 a 14 mm | menos de 1 mm |
| Corpo de prova | tira de 5 a 25,4 mm, largura ≥ 8 × espessura | gravata, tipos I a V | tipo 2: tira de 10 a 25 mm; gravatas 5, 1B e 4 |
| Base da deformação | separação das garras (ou marcas e extensômetro) | extensômetro no trecho estreito | marcas a 50 mm, garras a 100 mm |
| Velocidade | 12,5, 50 ou 500 mm/min pelo alongamento; módulo a 25 mm/min | 5, 50 ou 500 mm/min, ruptura entre 0,5 e 5 min | lista da ISO 527-1, pela especificação |
| Resultados próprios | fator de ruptura e energia de ruptura | módulo com extensômetro, Poisson opcional | módulo e deformações nominais |
Ficha técnica feita pela ISO 527-3 não se compara número a número com especificação escrita pela D882: base de medida e velocidade mudam juntas, e o mesmo filme dá alongamentos diferentes. Quando o cliente pede uma norma, o ensaio segue essa norma.
Erros comuns na aplicação da ASTM D882
Os erros abaixo aparecem em laboratório e em páginas que explicam a norma, e cada um tem uma correção direta:
- Usar a norma errada para a espessura. Gravata da D638 em filme fino rompe na concordância; tira da D882 em chapa de 1,5 mm está fora do escopo. A fronteira é 1,0 mm.
- Citar a D882-18 ou a D882-02 como vigente. A vigente é a D882-26.
- Tirar o módulo da tira de resistência. O módulo tem tira, separação e taxa próprias.
- Relatar "módulo secante" sem a deformação. Secante a 1 % e a 2 % são números diferentes.
- Misturar taxas. Tiras ensaiadas em faixas diferentes não entram na mesma média.
- Mordente serrilhado ou aperto excessivo. Entalha a película e provoca ruptura na garra, que não entra na média.
- Cortar com faca de impacto ou lâmina gasta. O entalhe de borda reduz a resistência e, mais ainda, o alongamento.
- Pular a correção de pé. A folga inicial infla o alongamento e derruba o módulo.
- Medir espessura com micrômetro inadequado. No filme de 50 µm, 2,5 µm de erro são 5 % na tensão. Para filmes muito finos, relatar também o fator de ruptura.
- Ignorar a direção. Com suspeita de anisotropia, são 5 tiras em DM e 5 em DT, relatadas à parte.
- Célula de carga grande demais. A ruptura tem de cair nos dois terços superiores da faixa; 30 N numa célula de 1 kN não atende.
- Adotar uma velocidade fixa, como 200 ou 300 mm/min. Páginas de serviço e até o resumo automático do Google citam esses valores, que não estão na D882: a velocidade sai de B × C e fica em 12,5, 50 ou 500 mm/min, e em 25 mm/min no módulo.
- Tratar a D882 e a ISO 527-3 como intercambiáveis. Base de medida, corpo de prova e velocidade diferem; a ASTM as declara semelhantes, não equivalentes.
- Pôr na média a tira que rasgou. A falha por rasgo a partir da borda dá dados anômalos e não se compara com a ruptura normal.
- Confundir com outras normas de filme. Perfuração (como a ASTM D5748, de filme estirável), rasgo e atrito de filme têm normas próprias e não substituem a tração.
Equipamento para o ensaio pela ASTM D882
O ensaio de filme pede uma máquina universal de ensaios com características diferentes das usadas em metais: a força é baixa, de dezenas de newtons numa tira de PEBD de 25 mm, então importa uma célula de carga pequena, com resolução no início da escala; a velocidade tem de chegar a 500 mm/min e se manter dentro de ±5 % com a tira sob carga; o curso precisa acomodar alongamentos de centenas de por cento; e as garras têm de segurar sem entalhar. Na linha M2 da Biopdi, a máquina portátil MBIOI-1P-M2 é oferecida em 200 N, 500 N ou 1 kN, com velocidade de 0,02 a 600 mm/min, curso vertical de 425 mm e células intercambiáveis de 0,05, 0,1, 0,5 e 1 kN, e tem filmes e embalagens entre as aplicações declaradas. A MBIOI-10-M2 de coluna estendida, de 2 a 10 kN, tem 1.290 mm de curso e velocidade de 0,02 a 500 mm/min, para filmes de alto alongamento. As células têm classe 1 pela ABNT NBR ISO 7500-1:2023, e o software BioLab traça a curva e gera o relatório. O painel abaixo mostra a máquina, o papel de cada parte no ensaio pela D882 e os dispositivos da linha usados em tração de polímeros.
A máquina universal no ensaio de tração de filmes
A linha M2 tem modelos de coluna simples, de 200 N a 10 kN, que cobrem as forças de filmes e chapas finas, e de coluna dupla, de 5 kN a 1.000 kN. No ensaio de filme, cada parte da máquina tem uma função:
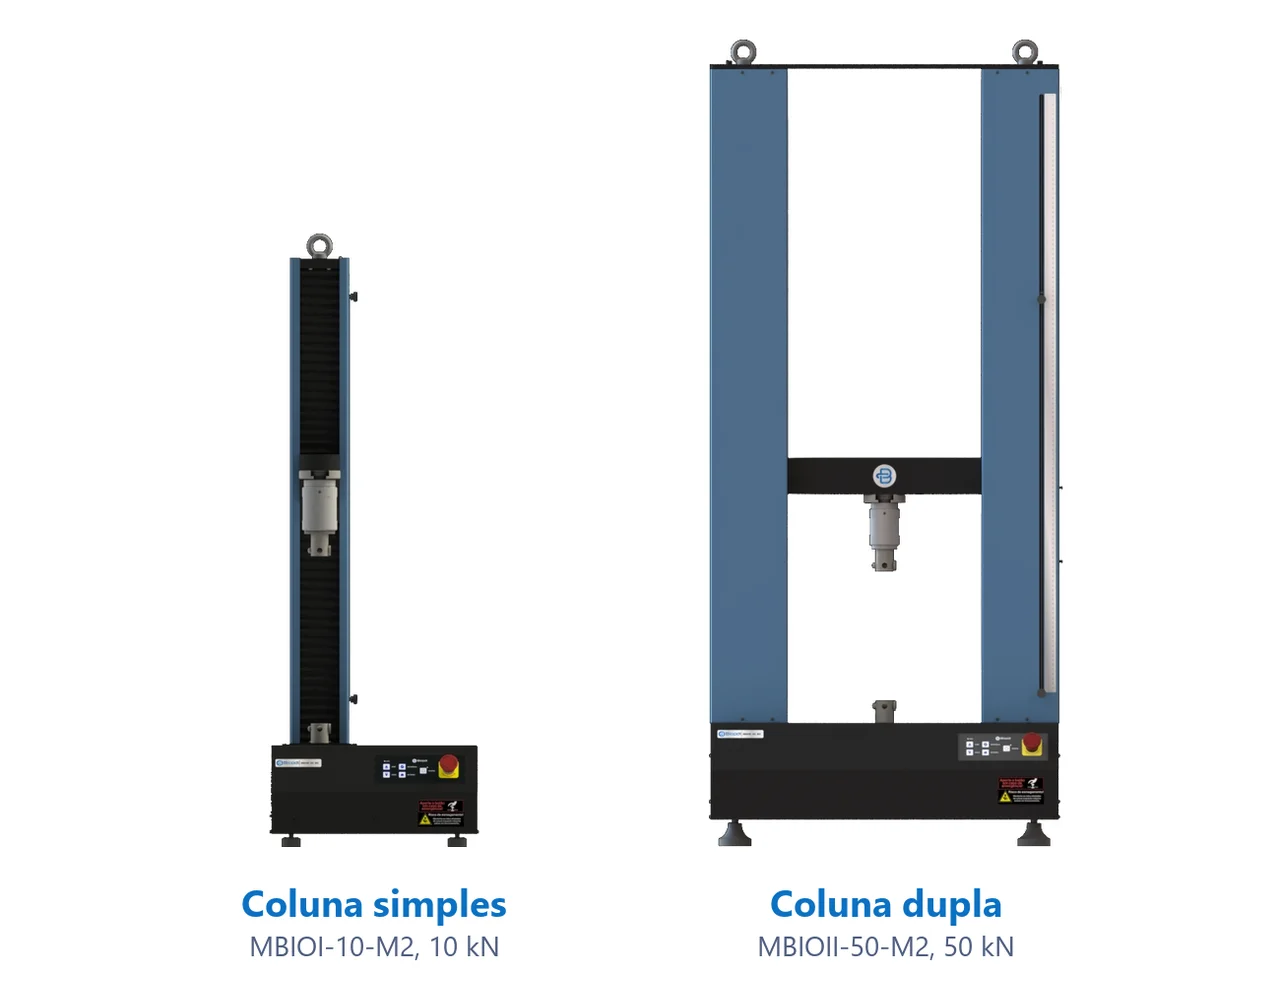
- Travessa móvel afasta as garras a 12,5, 25, 50 ou 500 mm/min
- Célula de carga pequena, com a ruptura nos 2/3 superiores da faixa
- Garras seguram a tira sem escorregar e sem entalhar
- Curso acomoda alongamentos de centenas de por cento
- Software BioLab curva, correção de pé, médias por direção e relatório
- Painel e emergência posiciona e para o ensaio
Dispositivos para o ensaio de tração de polímeros
As garras e os extensômetros abaixo são montados na mesma máquina; a configuração de faces e garras para cada filme é definida com a equipe técnica:
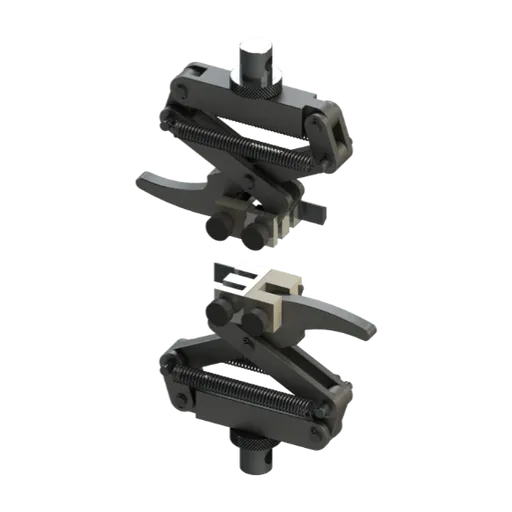
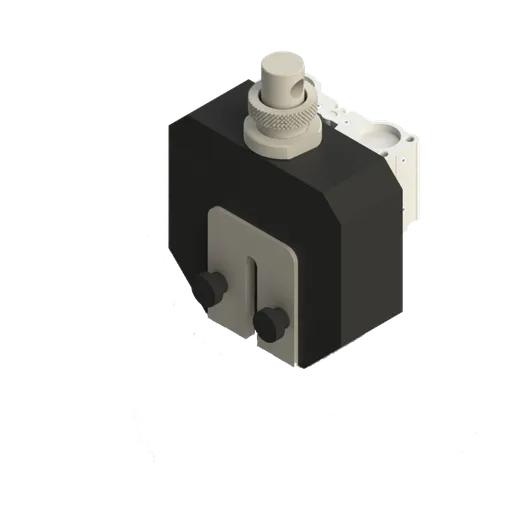
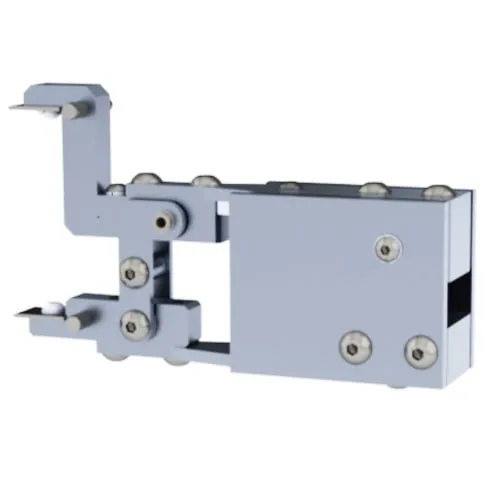
A escolha do modelo parte da força máxima esperada, F ≈ σ × w × t, e do deslocamento até a ruptura, B × alongamento. A tabela abaixo indica o modelo por aplicação:
| Material | Força típica | Modelo Biopdi |
|---|---|---|
| Filmes de embalagem e agrícolas, tiras de até 25 mm | dezenas de N | MBIOI-1P-M2 (200 N a 1 kN) |
| Filmes de alongamento muito alto | dezenas a centenas de N | MBIOI-10-M2 de coluna estendida |
| Chapas finas rígidas, perto de 1 mm | acima de 1 kN | MBIOI-10-M2 (2, 5 ou 10 kN) |
Uma chapa de policarbonato de 0,90 mm, em tira de 25 mm, com resistência perto de 65 MPa, exige 65 × 25 × 0,90 = 1.463 N, cerca de 1,5 kN: acima da portátil e dentro da coluna simples de 2 kN. Já um filme que alonga 700 % sobre 50 mm desloca 350 mm, e a folga de curso da coluna estendida passa a ser o critério. A mesma máquina faz a tração de plásticos rígidos pela D638 e a flexão pela ASTM D790, e ensaios de filmes como os descritos em polímeros biodegradáveis. O funcionamento interno da máquina está em máquina universal de ensaio; para definir célula, garras e curso para os seus filmes, solicite um orçamento.
Normas citadas
A tabela reúne as normas citadas neste guia com a edição vigente, conferida em 30/09/2026 na página oficial de cada organização; a D882 e a D412 foram reconferidas em 01/10/2026:
| Norma | Assunto | Edição |
|---|---|---|
| ASTM D882 | tração de filmes e chapas finas, menos de 1,0 mm | D882-26 |
| ASTM D638 | tração de plásticos, 1 a 14 mm | D638-22 |
| ASTM D412 | tração de borracha vulcanizada e elastômeros termoplásticos | D412-16 (reaprovada em 2021) |
| ASTM D618 | condicionamento de plásticos | D618-21 |
| ASTM D6287 | corte de corpos de prova de filme e chapa | D6287-25 |
| ASTM D6988 | espessura de corpos de prova de filme | D6988-26 |
| ASTM D883 | terminologia de plásticos | D883-26b |
| ASTM E4 | verificação da força da máquina | E4-24 |
| ASTM E83 | classes de extensômetro | E83-25 |
| ISO 527-3 | tração de filmes e folhas | 2018 (confirmada em 2024) |
| ISO 527-1 | tração de plásticos: princípios gerais | 2019 |
| ABNT NBR ISO 7500-1 | verificação da força de máquinas de ensaio | 2023 |
| ABNT NBR ISO 6892-1 | tração de metais à temperatura ambiente | 2024 |
Fonte dos dados de DM e DT: R. L. R. Ferreira e R. M. C. Santana, "Estudo comparativo da influência da razão de sopro nas propriedades de filmes tubulares de PEBD e PEAD", Polímeros, v. 25, n. 1, 2015, DOI 10.1590/0104-1428.1618.
Outros ensaios e referências técnicas
Ensaios realizados na máquina universal Biopdi
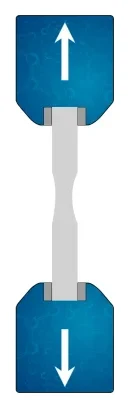
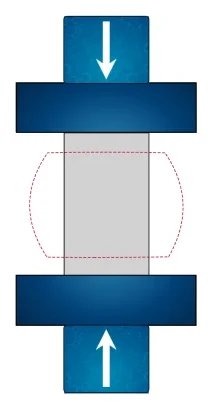
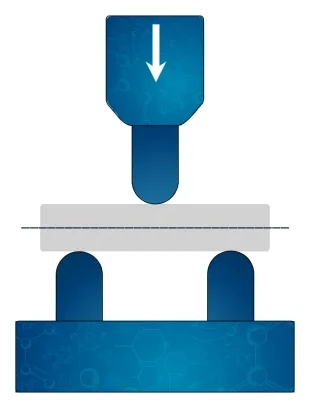
Referências técnicas relacionadas
ASTM D695: ensaio de compressão de plásticos rígidos (corpo de prova, 1,3 mm/min e cálculo)
A ASTM D695-26 mede resistência, escoamento e módulo de plásticos rígidos em compressão: prisma de 12,7 × 12,7 × 25,4 mm a 1,3 mm/min. Cálculo e ISO 604.
ASTM D638: ensaio de tração de plásticos, corpos de prova tipo I a V, velocidade e cálculo
A ASTM D638-22 é o método da ASTM para as propriedades de tração de plásticos de até 14 mm de espessura, com corpos de prova em gravata tipo I a V. Veja dimensões, velocidade de ensaio, condicionamento, extensômetro, fórmulas, exemplo resolvido e as diferenças para a ISO 527-2:2025.
ASTM D3039: ensaio de tração de compósitos, corpo de prova com tabs, módulo de corda e modos de falha
ASTM D3039: guia do ensaio de tração de compósitos de matriz polimérica, com corpo de prova com tabs, módulo de corda de 1.000 a 3.000 µε e o código de falha.
Perguntas frequentes
O que é a ASTM D882?
É o método de ensaio da ASTM International para as propriedades de tração de plásticos em forma de chapa fina e filme, com menos de 1,0 mm de espessura. Usa tiras retangulares de 5,0 a 25,4 mm de largura e fornece resistência à tração, escoamento, alongamento, módulo de elasticidade ou secante, fator de ruptura e energia de ruptura. A edição vigente é a D882-26.
Qual a edição vigente da ASTM D882?
A D882-26, ativa na loja da ASTM com atualização de 29/04/2026, conferida em 01/10/2026. Páginas e laudos que citam a D882-18, a D882-12 ou a D882-02 se referem a edições substituídas.
Para que serve o ensaio de tração em filme plástico?
Serve para medir quanto o filme resiste, quanto alonga, quão rígido é e quanta energia absorve até romper, com números comparáveis entre lotes e fornecedores. É usado no controle de qualidade e na especificação de filmes de embalagem, agrícolas, de barreira e médicos, em pesquisa e desenvolvimento e como dado de projeto.
Qual é a norma ASTM para ensaio de tração?
Depende do material. Metais seguem a ASTM E8/E8M; plásticos de 1 a 14 mm, a D638; filmes e chapas com menos de 1,0 mm, a D882; compósitos de matriz polimérica com fibra, a D3039/D3039M; borrachas e elastômeros termoplásticos, a D412.
Qual a norma ABNT para o ensaio de tração?
Depende do material. Para metais, a ABNT NBR ISO 6892-1:2024, adoção brasileira da ISO 6892-1. Para filmes plásticos, não foi localizada adoção ABNT vigente da ISO 527-3, e no Brasil o ensaio segue a ASTM D882 ou a própria ISO 527-3, conforme a especificação do produto ou do cliente.
Qual a diferença entre a ASTM D638 e a ASTM D882?
A D638 ensaia plásticos de 1 a 14 mm em corpos de prova em gravata, com extensômetro para o módulo e velocidade escolhida para romper entre 0,5 e 5 minutos. A D882 ensaia filmes e chapas com menos de 1,0 mm em tiras retas, mede a deformação em regra pela separação das garras e calcula a velocidade pelo alongamento esperado. A própria D638-22 indica a D882 como método preferido abaixo de 1,0 mm.
Para que serve a ASTM D638?
A ASTM D638 é o método de ensaio de tração de plásticos rígidos e semirrígidos de 1 a 14 mm de espessura, em corpos de prova em gravata dos tipos I a V. Ela fornece resistência à tração, escoamento, alongamento e módulo de elasticidade medido com extensômetro, e a edição vigente é a D638-22.
O que é a ASTM D412 e como ela difere da ASTM D638?
A ASTM D412 é o método de tração de borracha vulcanizada e elastômeros termoplásticos, com corpo de prova em gravata, tira reta ou anel, e a edição vigente é a D412-16, reaprovada em 2021. A diferença para a D638 é o material: a D412 trata de elastômeros, que alongam centenas de por cento e voltam ao formato, e relata tensões a alongamentos fixos; a D638 trata de plásticos rígidos e semirrígidos.
Qual a largura do corpo de prova da ASTM D882?
De 5,0 a 25,4 mm, com largura de pelo menos 8 vezes a espessura e comprimento pelo menos 50 mm maior que a separação das garras. A tira de 25 mm é a mais usada em filme.
Qual a velocidade do ensaio pela ASTM D882?
É a separação inicial das garras vezes a taxa inicial de deformação. Para alongamento na ruptura abaixo de 20 %, 125 mm e 12,5 mm/min; de 20 a 100 %, 100 mm e 50 mm/min; acima de 100 %, 50 mm e 500 mm/min. O módulo é medido com 250 mm e 25 mm/min, em tira separada.
O que é o módulo secante a 1 %?
É a tensão a 1 % de deformação, contada a partir do zero corrigido da curva, dividida por 0,01. A D882 o usa quando a curva não tem trecho linear claro, como no polietileno, e não fixa a deformação designada: ela vem da especificação, por isso o resultado é sempre relatado com a deformação, a 1 % ou a 2 %.
Quantos corpos de prova a ASTM D882 exige?
No mínimo 5 por amostra de material isotrópico. Quando há suspeita de anisotropia, como em filme extrudado, são dois conjuntos de no mínimo 5: um na direção de máquina e outro na transversal, relatados separadamente.
Por que ensaiar o filme na direção de máquina e na transversal?
Porque a extrusão orienta as cadeias do polímero no sentido de produção e o filme fica anisotrópico. Num estudo com PEBD soprado com razão de sopro de 1,5:1, a resistência foi de 30 MPa na direção de máquina e 23 MPa na transversal (Ferreira e Santana, 2015).
Qual condicionamento a ASTM D882 exige?
No mínimo 40 horas a 23 ± 2 °C e 50 ± 10 % de umidade relativa, pela ASTM D618 procedimento A, com o ensaio feito na mesma atmosfera, salvo outra exigência da especificação do material.
A ASTM D882 é equivalente à ISO 527-3?
Não. A ASTM a declara tecnicamente semelhante, mas a ISO 527-3:2018 usa tira de 10 a 25 mm com base marcada de 50 mm e garras a 100 mm, aceita gravatas pequenas e escolhe a velocidade pela lista da ISO 527-1. Os resultados das duas normas não devem ser misturados.
O que é o fator de ruptura?
É a força máxima dividida pela largura original da tira, em N/m ou kN/m. A norma o recomenda para filmes muito finos, de até cerca de 0,13 mm, cuja espessura é difícil de medir com precisão. Uma tira de 25 mm que rompe com 30 N tem fator de ruptura de 1,20 kN/m.
A ruptura junto à garra invalida o ensaio?
Em regra, sim: a tira é descartada, substituída e o descarte vai no relatório. A norma só aceita essas rupturas se ficar demonstrado que elas concordam com as que ocorrem no trecho livre entre as garras.
Que garra usar no ensaio de filme pela ASTM D882?
Garra de face plana que não entalhe o filme: a mais usada é a pneumática de ação lateral com faces de borracha, pelo aperto regulável e repetível. Filmes muito finos pedem garra de contato em linha ou de rolete. Mordente serrilhado de aço não serve, porque corta a película na linha de aperto.
Como é feito o relatório de um ensaio de tração pela ASTM D882?
O relatório identifica o material, a direção de corte (DM ou DT) e a edição da norma, e registra largura e espessura médias, separação inicial das garras, velocidade, condicionamento, número de tiras, média e desvio-padrão de cada resultado por direção, tiras descartadas com o motivo e a deformação usada no módulo secante.