
O ensaio de dureza Vickers comprime uma pirâmide de diamante de base quadrada, com 136° entre faces opostas, contra o material, mede as duas diagonais da impressão e calcula a dureza pela força dividida pela área das faces: HV = 0,1891·F/d², com F em newtons e d, a média das diagonais, em milímetros. A mesma fórmula vale do ensaio macro (força a partir de 49,03 N, HV 5) à microdureza (abaixo de 1,961 N, HV 0,2), pela ISO 6507-1:2023. Na microdureza, a impressão tem dezenas de micrômetros e mede camadas, fases e revestimentos, como a profundidade de uma camada cementada.
Em resumo:
- Fórmula: HV = 0,1891·F/d² (F em N, d em mm). O 0,1891 vem da geometria da pirâmide: 2·sen 68° / 9,80665.
- Faixas da ISO 6507-1:2023: Vickers a partir de HV 5; baixa força de HV 0,2 a menos de HV 5; microdureza de HV 0,001 a menos de HV 0,2. Diagonal válida de 0,020 a 1,400 mm.
- Regras da peça: espessura de pelo menos 1,5 d; em aço, 3 d entre centros e 2,5 d até a borda.
- Perfil de camada: a profundidade efetiva de camada cementada (CHD) é onde o perfil cruza 550 HV (ISO 18203:2026).
- Limite do método: a dureza mede uma variável só, a resistência à penetração localizada. Escoamento, alongamento, módulo de elasticidade e tenacidade vêm dos ensaios de tração, compressão, flexão, dobramento e impacto.
A visão geral dos métodos de dureza (Brinell, Rockwell, Vickers, Shore e Leeb), a verificação do durômetro e a escolha entre eles estão no artigo ensaio de dureza, e o conceito de dureza com a tabela completa HRC, HV e HB está em dureza dos materiais. Este artigo aprofunda o método Vickers: de onde vem a fórmula, como escolher a força, como preparar a amostra para microdureza, como ler um perfil de camada, como converter e, sobretudo, o que o número HV não diz sobre o material.
Como funciona o ensaio Vickers
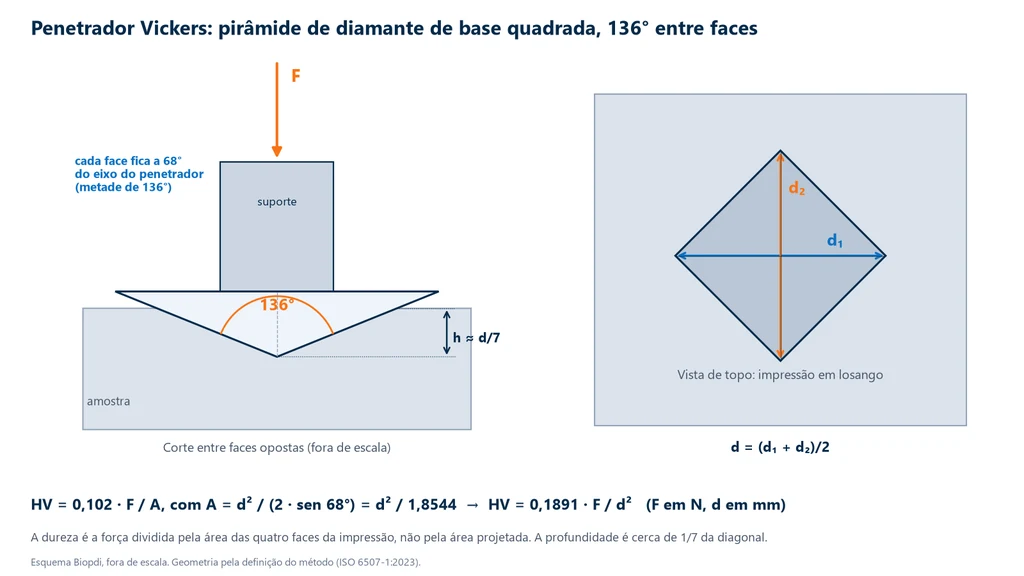
No ensaio Vickers, o penetrador é uma pirâmide reta de diamante, de base quadrada, com ângulo de 136° entre faces opostas. Ele é comprimido contra a superfície com uma força F conhecida, mantido por um tempo definido e retirado. Fica uma impressão em forma de losango, cujas duas diagonais, d1 e d2, são medidas ao microscópio ou por sistema de imagem. A dureza é a força dividida pela área inclinada da impressão, ou seja, a soma das áreas das quatro faces, admitindo que a impressão reproduz a geometria do penetrador.
O esquema abaixo mostra as duas vistas. No corte, cada face fica a 68° do eixo do penetrador, metade dos 136°, e a profundidade h é pequena diante da largura. No topo, o losango e as duas diagonais, das quais se usa a média d = (d1 + d2)/2.
De onde vem o 0,1891
A área das quatro faces de uma pirâmide de base quadrada com diagonal d e ângulo de 136° entre faces é A = d² / (2·sen 68°). Como sen 68° = 0,92718, o denominador vale 1,85437 e A = d²/1,8544. A dureza Vickers é definida em quilograma-força por milímetro quadrado, por tradição; com a força em newtons, entra o fator 0,102, que é 1/9,80665, o inverso da aceleração da gravidade padrão. Então:
HV = 0,102 × F / A = 0,102 × 1,8544 × F / d² = 0,1891 × F / d²
A conta direta dá 1,85437 / 9,80665 = 0,18909. Com a força em quilograma-força, a mesma fórmula fica HV = 1,8544·F/d², que é a versão encontrada em textos antigos. Por convenção, o resultado é escrito sem unidade.
A mesma geometria dá a profundidade. Na pirâmide, a profundidade é h = d / (2·√2·tg 68°) = d / 7,0006, ou seja, h ≈ d/7. Uma impressão de 0,300 mm de diagonal afunda só 0,043 mm. Essa relação explica duas regras que aparecem adiante: a espessura mínima da peça e o cuidado com a rugosidade na microdureza.
Notação e origem do nome
O resultado é escrito com o valor, o símbolo HV e a força em quilograma-força: 640 HV 30 é uma dureza de 640 medida com 30 kgf (294,2 N), no tempo padrão. Se o tempo de manutenção da força for outro, ele vem depois de uma barra: 640 HV 30/20 indica 20 s. Na microdureza, a força aparece com vírgula decimal: 580 HV 0,5 foi medido com 4,903 N.
O nome vem da empresa britânica Vickers. Os engenheiros R. L. Smith e G. E. Sandland, que trabalhavam para ela em Erith, na Inglaterra, publicaram o método em 1922 nos Proceedings of the Institution of Mechanical Engineers (v. 102, p. 623-641). O título do artigo já dizia o propósito: medir com exatidão a dureza dos metais, com atenção especial aos de alta dureza, nos quais a esfera de aço usada no Brinell da época se deformava. Muitos textos dão 1925 como ano de criação; a publicação original é a de 1922.
Por que uma escala só serve do metal macio ao metal duro
A dureza Vickers é uma escala única e contínua, sem subescalas, que mede do chumbo ao metal duro com o mesmo penetrador. O Brinell muda de esfera e de força conforme o material, e o Rockwell tem uma letra de escala para cada combinação de penetrador e força. O Vickers não precisa disso, por uma razão geométrica. Toda impressão de pirâmide é semelhante às outras: aumentando a força, a impressão cresce, mas mantém o mesmo ângulo e a mesma proporção entre profundidade e diagonal. A deformação imposta ao material, portanto, não muda com o tamanho da impressão, e o número HV de um material homogêneo praticamente não depende da força. Na esfera, ao contrário, uma impressão rasa e uma funda têm formas diferentes, e por isso o Brinell exige fixar a relação entre força e diâmetro.
O diamante, por sua vez, quase não se deforma diante de qualquer metal, e por isso um só penetrador basta. É isso que torna o Vickers o método de referência em pesquisa, em comparação de materiais muito diferentes e em perfis que atravessam regiões de dureza muito distinta na mesma seção, como uma camada temperada sobre um núcleo macio.
A independência da força tem um limite. Em forças muito baixas, muitos materiais mostram dureza maior do que no ensaio macro, efeito conhecido como efeito do tamanho da impressão (ISE, de indentation size effect). Parte dele vem da física da deformação em escala pequena e parte do próprio ensaio: a ponta do diamante nunca é perfeita, a diagonal de poucos micrômetros tem incerteza óptica relativa grande e a camada encruada pela preparação pesa mais. Por isso um valor de microdureza só se compara com outro medido com a mesma força, e a força sempre aparece na notação.
Faixas de força: Vickers, baixa força e microdureza
A ISO 6507-1:2023 divide o método em três faixas pela força de ensaio: Vickers (a faixa macro, chamada também de macrodureza), Vickers de baixa força e microdureza Vickers. O penetrador, a fórmula e a medição das diagonais são os mesmos; mudam o tamanho da impressão, o acabamento exigido e o que se consegue medir. A tabela mostra as três:
| Faixa (ISO 6507-1:2023) | Força | Símbolos | O que mede |
|---|---|---|---|
| Vickers | 49,03 N ou mais | HV 5 ou mais | dureza média da peça |
| Vickers de baixa força | 1,961 N a menos de 49,03 N | HV 0,2 a menos de HV 5 | peças finas, camadas, juntas soldadas |
| Microdureza Vickers | 0,009807 N a menos de 1,961 N | HV 0,001 a menos de HV 0,2 | fases, camadas rasas, revestimentos |
Em todas as faixas, a ISO só aceita diagonais de 0,020 mm a 1,400 mm. Abaixo de 0,020 mm, a incerteza da medição óptica e as imperfeições da ponta tornam o resultado inválido, e o caminho é a indentação instrumentada da ISO 14577-1:2026, que registra força e profundidade durante todo o ciclo, sem medir a impressão ao microscópio.
Dentro de cada faixa, a norma lista forças nominais, nomeadas pelo valor em quilograma-força. Na faixa macro são HV 5, HV 10, HV 20, HV 30, HV 50 e HV 100 (49,03 N a 980,7 N), e a mais usada na prática é HV 30 (294,2 N). Na baixa força, HV 0,2, HV 0,3, HV 0,5, HV 1, HV 2 e HV 3. Na microdureza, as mais comuns vão de HV 0,01 a HV 0,1, como HV 0,025, HV 0,05 e HV 0,1. Usar uma força nominal da lista é o que permite comparar resultados de laboratórios diferentes.
A ASTM divide de outro jeito. A ASTM E92-26 trata do Vickers e do Knoop de materiais metálicos, e a ASTM E384-22 trata da dureza por microindentação, Vickers e Knoop, com forças de 1 gf a 1.000 gf (9,807 mN a 9,807 N). O que a ASTM chama de microindentação vai, portanto, até HV 1, e cobre a microdureza e parte da baixa força da ISO. Ao ler um laudo, a força explícita na notação resolve a ambiguidade: "microdureza" sem força não diz se foi HV 0,01 ou HV 1.
A diagonal mínima limita a força em materiais duros
A regra da diagonal mínima tem uma consequência prática pouco lembrada: força baixa demais em material duro produz impressão menor que 0,020 mm, fora do escopo da norma. Da fórmula, a maior dureza que ainda dá diagonal de 0,020 mm é HVmáx = 0,1891 × F / 0,020² = 472,75 × F, com F em newtons. A tabela mostra o resultado para as forças usuais de microdureza e de baixa força:
| Força | F (N) | Maior dureza com d ≥ 0,020 mm |
|---|---|---|
| HV 0,01 | 0,09807 | 46 HV |
| HV 0,05 | 0,4903 | 232 HV |
| HV 0,1 | 0,9807 | 464 HV |
| HV 0,2 | 1,961 | 927 HV |
| HV 0,5 | 4,903 | 2.318 HV |
| HV 1 | 9,807 | 4.636 HV |
Uma camada nitretada de 900 HV, por exemplo, não pode ser medida em HV 0,1: a diagonal sairia com 0,014 mm. Já em HV 0,5 ela teria 0,032 mm. A escolha da força, portanto, é um equilíbrio: força alta demais faz a impressão atravessar a camada ou a fase que se quer medir; força baixa demais dá diagonal pequena e incerta.
Procedimento do ensaio Vickers
O procedimento do ensaio Vickers tem seis etapas, iguais nas três faixas de força: preparar a superfície, apoiar a peça, escolher a força, aplicar e manter a força, medir as diagonais e calcular. O que muda entre as faixas é o cuidado com a superfície e a ampliação do microscópio. Pela ISO 6507-1:2023, a sequência é esta:
- Preparar a superfície: lisa, plana, sem óxido nem lubrificante, com acabamento que permita ver os vértices do losango. Quanto menor a força, melhor o acabamento (próxima seção).
- Apoiar a peça numa mesa rígida, com a superfície perpendicular ao eixo do penetrador. Peça pequena ou fina vai embutida em resina.
- Escolher a força pela espessura da peça ou da camada e pela dureza esperada, conferindo a espessura mínima e a diagonal mínima.
- Aplicar a força sem choque, chegando ao valor pleno em 2 a 8 s (7 s nominais), e mantê-la por 10 a 15 s (14 s nominais). Tempo diferente vai para a notação.
- Medir as duas diagonais e calcular a média. Se elas diferirem mais de 5 %, a diferença vai para o laudo: costuma indicar superfície inclinada em relação ao penetrador ou material anisotrópico.
- Calcular HV pela fórmula ou pelas tabelas da norma, e registrar a notação completa, com a força.
O ensaio é feito entre 10 °C e 35 °C, e a ISO 6507-1 traz fatores de correção para superfícies esféricas e cilíndricas, porque numa superfície curva a impressão sai distorcida. O ciclo de força, a verificação diária no bloco padrão e a calibração do durômetro (ISO 6507-2 e ISO 6507-3) estão descritos no artigo ensaio de dureza.
Vantagens e desvantagens do ensaio Vickers
O ensaio Vickers troca rapidez por versatilidade: um penetrador e uma escala servem a todos os metais, mas cada leitura exige superfície preparada e medição óptica das diagonais. As vantagens são estas:
- Escala única: o mesmo diamante e a mesma fórmula valem do metal macio ao metal duro, e o número HV de materiais diferentes se compara diretamente.
- Independência da força: em material homogêneo, HV 10 e HV 30 dão praticamente o mesmo valor, o que não acontece entre escalas Rockwell.
- Impressão pequena: o ensaio é quase não destrutivo e, com força baixa, mede peças finas, camadas, revestimentos e fases isoladas.
- Penetrador indeformável: o diamante não achata em material duro, como achatava a esfera de aço do Brinell antigo.
As desvantagens vêm da medição óptica:
- Superfície preparada: os vértices do losango precisam ser vistos com nitidez, o que exige superfície plana e, na microdureza, polida.
- Mais lento que o Rockwell: o Rockwell lê a profundidade no próprio equipamento; o Vickers exige focar e medir duas diagonais ao microscópio.
- Dependência da leitura: na medição manual, o posicionamento das linhas nos vértices varia entre operadores, sobretudo em impressões pequenas; sistemas de imagem reduzem essa variação.
- Volume pequeno: a impressão representa uma região pequena. Em material grosseiro e heterogêneo, como o ferro fundido, o Brinell, com esfera grande, dá uma média mais representativa.
Espessura mínima, espaçamento e escolha da força
A espessura mínima e o espaçamento entre impressões existem porque a impressão deforma plasticamente uma região bem maior que a própria marca. Se a peça for fina, essa região chega ao verso, a mesa passa a sustentar a impressão e a leitura sai alta; marca visível no verso invalida o ensaio. Perto da borda, falta material para conter a deformação e a leitura sai baixa. Perto de outra impressão, o diamante cai na região que a primeira encruou.
Por isso a ISO 6507-1:2023 fixa três limites, todos em múltiplos da diagonal d:
- Espessura mínima: 1,5 d, para a peça inteira ou para a camada que se quer medir.
- Distância entre centros: 3 d em aço, cobre e ligas de cobre; 6 d em metais leves, chumbo, estanho e suas ligas. Com impressões de tamanhos diferentes, vale a diagonal da maior.
- Distância do centro à borda: 2,5 d em aço, cobre e ligas de cobre; 3 d em metais leves, chumbo, estanho e suas ligas.
Os metais leves pedem mais espaço porque, mais macios, deixam impressões cuja zona deformada se estende mais em relação à diagonal. Como os limites dependem da diagonal, e a diagonal depende da força e da dureza, a força se escolhe antes do ensaio com a fórmula invertida, d = √(0,1891·F/HV). A tabela mostra as diagonais esperadas para duas durezas típicas, uma de aço recozido e outra de aço temperado:
| Força | d a 200 HV (mm) | d a 600 HV (mm) | Espessura mínima a 200 HV (mm) |
|---|---|---|---|
| HV 30 (294,2 N) | 0,527 | 0,304 | 0,79 |
| HV 10 (98,07 N) | 0,304 | 0,176 | 0,46 |
| HV 1 (9,807 N) | 0,096 | 0,056 | 0,14 |
| HV 0,1 (0,9807 N) | 0,030 | 0,018 (abaixo de 0,020: inválida) | 0,046 |
Duas leituras saem da tabela. A primeira: uma tira de aço de 0,5 mm não pode ser ensaiada em HV 30, mas pode em HV 10 (exercício 3). A segunda: a mesma força que serve num aço recozido pode ficar abaixo da diagonal mínima num aço temperado, como na última linha.
Preparação da amostra para microdureza
A preparação da amostra para microdureza é a sequência de corte, embutimento, lixamento e polimento que deixa a superfície plana, espelhada e sem camada encruada, condição para medir diagonais de dezenas de micrômetros. Na faixa macro, uma superfície retificada basta. Na microdureza, a preparação passa a ser parte do resultado. Uma impressão HV 0,5 num material de 580 HV tem diagonal de cerca de 0,040 mm e profundidade de d/7, perto de 6 µm. Riscos de lixa grossa têm profundidade da mesma ordem: os vértices do losango ficam irregulares, a diagonal não é lida com precisão e a impressão pode cair num sulco. Além disso, o lixamento grosso encrua uma camada superficial de alguns micrômetros, que sobe a leitura justamente na faixa em que a impressão a enxerga.
A ISO 6507-1:2023 pede que a preparação não aqueça nem encrue a superfície e, na microdureza, recomenda polimento mecânico ou eletrolítico adequado ao material. A sequência usual é a da metalografia:
- Corte refrigerado com disco abrasivo, para não aquecer a região medida. Num aço temperado, o calor do corte pode revenir a superfície e baixar a dureza que se quer medir.
- Embutimento em resina, que dá face plana e sustenta a borda. É essencial no perfil de camada, porque as primeiras impressões ficam a frações de milímetro da superfície e uma borda arredondada pelo polimento desloca a referência.
- Lixamento em granulometria crescente, removendo a cada etapa os riscos e a camada encruada da etapa anterior.
- Polimento com diamante ou alumina até o acabamento espelhado.
- Ataque químico, quando é preciso ver as fases, o limite da camada ou as zonas de uma solda antes de posicionar as impressões.
Os equipamentos dessa sequência são a cortadeira metalográfica, a politriz metalográfica e o microscópio metalográfico. O conceito de amostra representativa e de preparação sem alterar o material está no artigo sobre corpo de prova, e o efeito da deformação a frio na dureza, em encruamento.
Perfil de microdureza: camada cementada, nitretada e solda
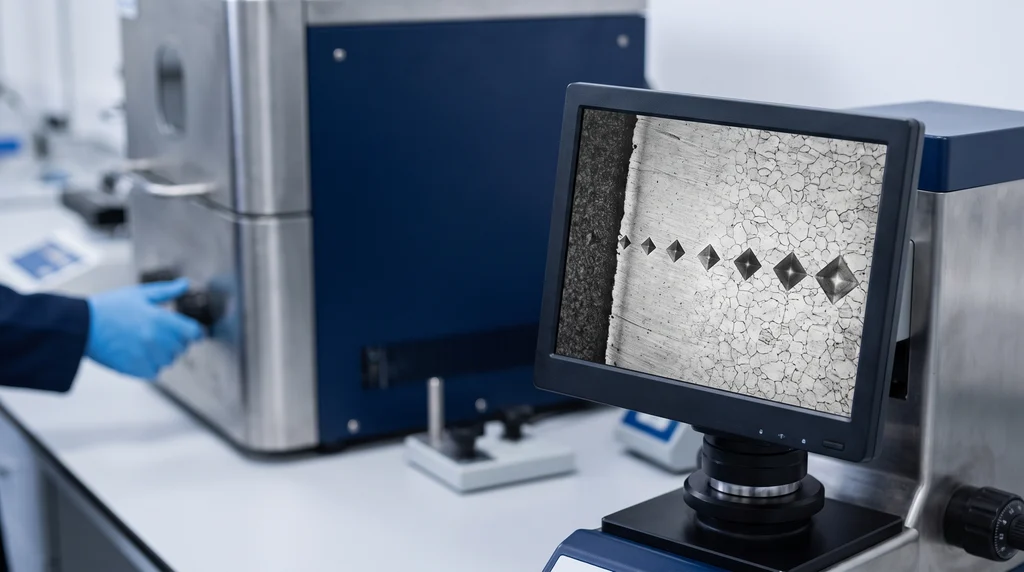
O uso industrial mais importante da microdureza e do Vickers de baixa força é o perfil de dureza: uma série de impressões numa seção transversal polida, a distâncias crescentes da superfície, que mostra como a dureza cai da camada endurecida até o núcleo. É o perfil que define a profundidade de camada de uma peça cementada, nitretada ou temperada por indução.
Na foto, a tela de um microdurômetro com uma fileira de impressões Vickers numa seção de aço cementado: perto da borda, onde a camada é mais dura, as impressões são menores; no núcleo, maiores. É esse perfil que define a profundidade da camada endurecida.
Profundidade efetiva de camada: CHD e NHD
Como a dureza cai de forma contínua, a profundidade só tem sentido com um critério. A ISO 18203:2026 (2ª edição, que substituiu a de 2016 e absorveu a antiga ISO 2639) reúne os critérios das camadas endurecidas:
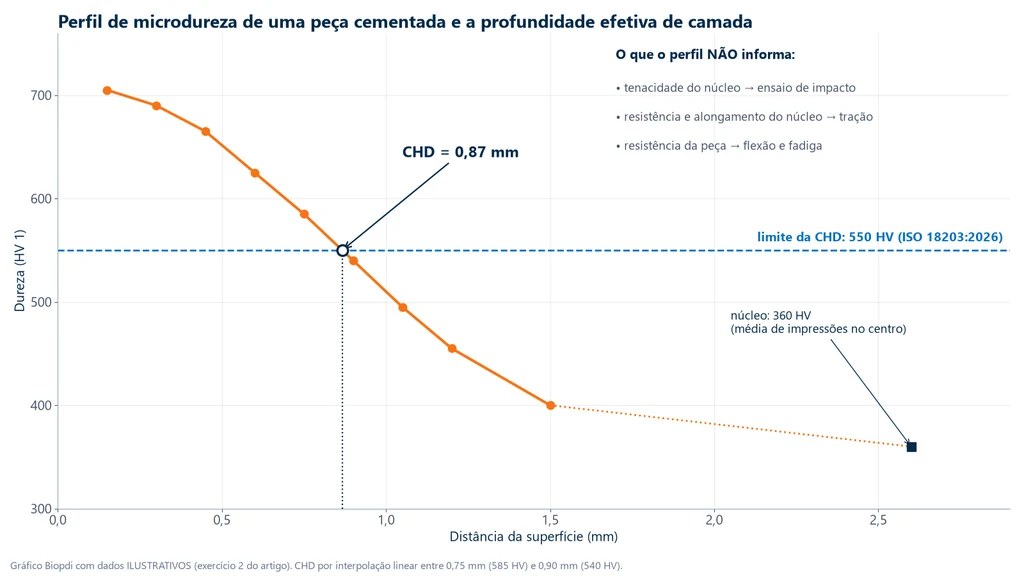
- CHD, camada cementada: distância perpendicular da superfície até o ponto em que a dureza vale 550 HV, medida por Vickers (ISO 6507-1) ou por Knoop equivalente (ISO 4545-1). Se o aço tiver mais de 450 HV a três vezes a CHD, as partes podem combinar um limite maior, em passos de 25 HV. O controle de processo está em cementação.
- NHD, camada nitretada: distância até o ponto em que a dureza fica 50 HV acima da dureza do núcleo. O limite é relativo porque o núcleo nitretado muda com o aço e com o revenimento prévio; o perfil e a camada branca estão em nitretação.
- SHD, têmpera superficial: a camada temperada por indução ou chama tem critério próprio na mesma norma, ligado à dureza superficial especificada.
Pela edição de 2016, as forças do perfil vão de HV 0,1 a HV 1 (0,9807 N a 9,807 N), com a primeira impressão a pelo menos 2,5 diagonais da superfície; a antiga ISO 2639 fixava HV 1. Pelo resumo das mudanças publicado com a edição de 2026, ela passou a indicar forças padrão conforme a profundidade e um procedimento de arbitragem. Em qualquer caso, a especificação da peça deve dizer o critério, o limite e a força, como "CHD 550 HV 1 = 0,8 a 1,0 mm".
O gráfico abaixo mostra o perfil do exercício 2, em HV 1: a dureza parte de 705 HV a 0,15 mm da superfície, cruza 550 HV entre 0,75 mm e 0,90 mm e chega a 360 HV no núcleo. A interpolação linear entre as duas leituras vizinhas dá CHD = 0,87 mm. À direita, a lista do que esse mesmo perfil não informa, tema da próxima subseção.
O passo desejado em profundidade costuma ser menor que a distância mínima entre centros. A solução é dispor as impressões em zigue-zague, em duas linhas paralelas à superfície deslocadas lateralmente: cada impressão fica na profundidade certa, e a distância real até a vizinha é a diagonal do deslocamento, não o passo. O exercício 2 mostra a conta.
O que o perfil de dureza não diz sobre a peça
O perfil responde a uma pergunta só: até que profundidade a superfície ficou dura. É a pergunta certa para aprovar o tratamento térmico de um lote, mas não é a resistência da peça. Uma engrenagem cementada falha por fadiga de flexão no pé do dente, por fadiga de contato no flanco ou por fratura sob choque, e nenhum desses modos é lido no perfil:
- A tenacidade do núcleo decide se o dente quebra num pico de carga. Dois núcleos com a mesma dureza podem ter tenacidades diferentes, conforme a microestrutura e o tamanho de grão; quem mede é o ensaio de impacto.
- O escoamento, a resistência e o alongamento do núcleo vêm do ensaio de tração de um corpo de prova testemunha, do mesmo aço e do mesmo ciclo térmico.
- A resistência da peça como estrutura, com a camada dura sobre o núcleo tenaz trabalhando juntos, aparece no ensaio de flexão e no ensaio de fadiga. Austenita retida, oxidação intergranular e descarbonetação podem deixar a dureza dentro da faixa e ainda assim reduzir a vida em fadiga.
O perfil, portanto, aprova a camada; a peça é aprovada pelo conjunto de ensaios. A seção sobre o que a dureza não mede, mais abaixo, mostra o mesmo raciocínio para qualquer material.
Fases, juntas soldadas e Knoop
Com forças de HV 0,01 a HV 0,1, a impressão fica menor que um grão e mede constituintes isolados: martensita, ferrita, perlita, carbonetos, fases intermetálicas. Uma impressão única não representa a dureza média do material, e o resultado precisa dizer em que fase ela caiu. O mesmo método serve a cerâmicas, vidros e materiais odontológicos, com os cuidados próprios de materiais frágeis, que podem trincar nos vértices da impressão.
Em revestimentos, como cromo duro eletrodepositado, metalização por aspersão térmica e camadas galvânicas, vale a mesma regra de espessura: a impressão precisa caber no revestimento, com espessura de pelo menos 1,5 d. Num cromo duro da ordem de 1.000 HV, uma impressão HV 0,5 tem d = √(0,1891 × 4,903 / 1.000) = 0,030 mm e pede pelo menos 0,046 mm de camada. Revestimento mais fino que isso se mede com força menor, em seção transversal polida ou por indentação instrumentada.
Em juntas soldadas, a ISO 9015-1:2001 usa Vickers HV 5 ou HV 10 em filas que atravessam o metal de base, a zona termicamente afetada (ZTA) e o metal de solda; o espaçamento e os limites de aceitação estão resumidos no artigo ensaio de dureza. O pico de dureza costuma aparecer na ZTA de aços temperáveis, onde o ciclo térmico da soldagem forma martensita.
O Knoop (ISO 4545-1:2023) usa uma pirâmide de diamante de base losangular, que deixa uma impressão estreita e alongada, com a diagonal longa cerca de sete vezes a curta; mede-se só a longa. Para a mesma força, a impressão Knoop é bem mais rasa que a Vickers, o que favorece camadas muito finas e gradientes medidos a distâncias pequenas. Em compensação, o valor Knoop varia mais com a força, e HK e HV não se comparam diretamente.
Conversão de HV para HRC, HB e resistência à tração
Não existe fórmula para converter HV em HRC: a conversão é feita por tabelas empíricas, uma para cada grupo de material, como as da ISO 18265:2013 e da ASTM E140-12B(2019)e1. HV mede a área de uma impressão de pirâmide, HRC a profundidade de um cone, e a relação entre os dois depende de como o material encrua. Por isso as tabelas são levantadas em ensaios comparativos, material por material.
A tabela abaixo traz linhas da Tabela A.1 da ISO 18265:2013, que vale para aços não ligados e de baixa liga e aço fundido, com a resistência à tração estimada. A ISO 18265 só tabela Rm até 650 HV (2.180 MPa); acima disso, a coluna fica vazia.
| HV | HRC | HB | Rm estimada (MPa) |
|---|---|---|---|
| 250 | 22,2 | 238 | 800 |
| 300 | 29,8 | 285 | 965 |
| 360 | 36,6 | 342 | 1.155 |
| 400 | 40,8 | 380 | 1.290 |
| 450 | 45,3 | 428 | 1.455 |
| 500 | 49,1 | 475 | 1.630 |
| 550 | 52,3 | 523 | 1.810 |
| 600 | 55,2 | 570 | 1.995 |
| 640 | 57,3 | 608 | 2.145 |
| 700 | 60,1 | não tabelado | não tabelada |
Os limites da conversão são da própria norma. A tabela vale para o grupo de material para o qual foi levantada: usar a tabela de aço-carbono num inox austenítico, num alumínio ou num latão dá número errado, e esses materiais têm tabelas próprias. O valor convertido é uma estimativa e não prova conformidade com uma especificação escrita em outra escala; no laudo, ele aparece identificado como convertido, com a tabela usada. E das conversões, a para resistência à tração é a menos confiável, porque a dureza é medida num ponto da superfície e a resistência à tração é uma propriedade do volume inteiro do corpo de prova.
Duas tabelas reconhecidas também não coincidem entre si. Para 640 HV, a ISO 18265 dá 57,3 HRC e 2.145 MPa. A tabela da ASTM E140 usada em dureza dos materiais, interpolada entre 613 HV (56 HRC, 2.158 MPa) e 653 HV (58 HRC, 2.330 MPa), dá os mesmos 57,3 HRC, mas 2.274 MPa. A conversão entre durezas concorda; a estimativa de resistência difere 6 % (exercício 4).
O que a dureza não mede: por que complementar com a máquina universal
O ensaio Vickers mede uma única variável: a resistência do material à penetração localizada, num ponto da superfície ou da seção. É uma medida rápida, quase não destrutiva e excelente para controlar processo: confirma se o tratamento térmico pegou, se a camada tem a profundidade certa, se o lote é igual ao anterior. Mas ela não descreve como o material se comporta sob carga até a falha, e é esse comportamento que o projeto usa e que as normas de produto exigem. As propriedades que faltam vêm dos ensaios feitos na máquina universal de ensaios (tração, compressão, flexão, dobramento) e do ensaio de impacto.
A razão física é que o penetrador cria um estado de compressão confinada num volume pequeno. O material em volta da impressão não pode escoar livremente, e nenhuma trinca se abre sob compressão. Na tração, o corpo de prova inteiro é solicitado, os defeitos internos trabalham como entalhes, o material escoa, encrua, estrica e rompe. A dureza enxerga a resistência ao escoamento local; não enxerga a ductilidade, a rigidez, a presença de defeitos nem a energia que o material absorve até fraturar. A tabela mostra cada propriedade e o ensaio que a mede:
| Propriedade | Ensaio que a mede | Equipamento | A dureza informa? |
|---|---|---|---|
| Resistência à penetração localizada | Vickers, Brinell, Rockwell | durômetro | Sim: é o que ela mede |
| Limite de escoamento (ReH, Rp0,2) | tração | máquina universal com extensômetro | Não: a relação muda com o encruamento e o tratamento |
| Resistência à tração (Rm) | tração | máquina universal | Só estimativa, a conversão menos confiável |
| Alongamento após ruptura e estricção | tração | máquina universal | Não |
| Módulo de elasticidade | tração com extensômetro | máquina universal com extensômetro | Não |
| Resistência à compressão | compressão | máquina universal com pratos | Não |
| Resistência à flexão e flecha | flexão | máquina universal com dispositivo de flexão | Não |
| Ductilidade em dobra (trincas) | dobramento | máquina universal com dispositivo de dobramento | Não |
| Tenacidade ao impacto | Charpy ou Izod | pêndulo de impacto | Não |
| Vida em fadiga | fadiga | máquina de ensaio cíclico | Não |
Cada linha tem o seu artigo: ensaio de tração, ensaio de compressão, ensaio de flexão, ensaio de dobramento, ensaio de impacto e ductilidade.
A correlação dureza e resistência, e onde ela falha
Nos aços, a dureza e a resistência à tração andam juntas, porque ambas dependem da resistência ao escoamento plástico. A regra de livro-texto (Callister) é Rm ≈ 3,45 × HB, em MPa, e a Tabela A.1 da ISO 18265 segue uma razão parecida: 800/238 = 3,36 a 250 HV e 2.145/608 = 3,53 a 640 HV. A correlação é útil para triagem e tem três limites:
- Vale só para o material em que foi levantada. Ferro fundido, latão e alumínio têm relações próprias, e o mesmo fator aplicado a eles erra muito.
- Estima a resistência, não o escoamento. Um aço trefilado e um aço normalizado de mesma resistência têm razões entre escoamento e resistência diferentes, e a dureza não separa os dois.
- Não diz nada da ductilidade nem da tenacidade. Dois aços de mesma dureza podem ter alongamento e energia de impacto muito diferentes, conforme a microestrutura, o tamanho de grão e a fragilização ao revenido.
Exemplo numérico: mesma dureza, resistências diferentes
O caso mais claro é o do ferro fundido cinzento. A classe G4000 da SAE J431, um ferro cinzento perlítico usado em peças de motor diesel, camisas e cilindros, é especificada com dureza de 217 a 269 HB e resistência à tração mínima de 276 MPa. Um aço não ligado de 238 HB, no meio dessa faixa, tem resistência estimada de 800 MPa pela ISO 18265, e a regra 3,45 × 238 dá 821 MPa. Quem aplicasse a regra do aço ao ferro fundido estimaria cerca de 820 MPa para um material cujo mínimo é 276 MPa: quase três vezes mais.
O gráfico abaixo compara os três números. A diferença não é só de valor: o aço escoa, alonga e estrica antes de romper, e o ferro cinzento rompe frágil, praticamente sem deformação plástica.
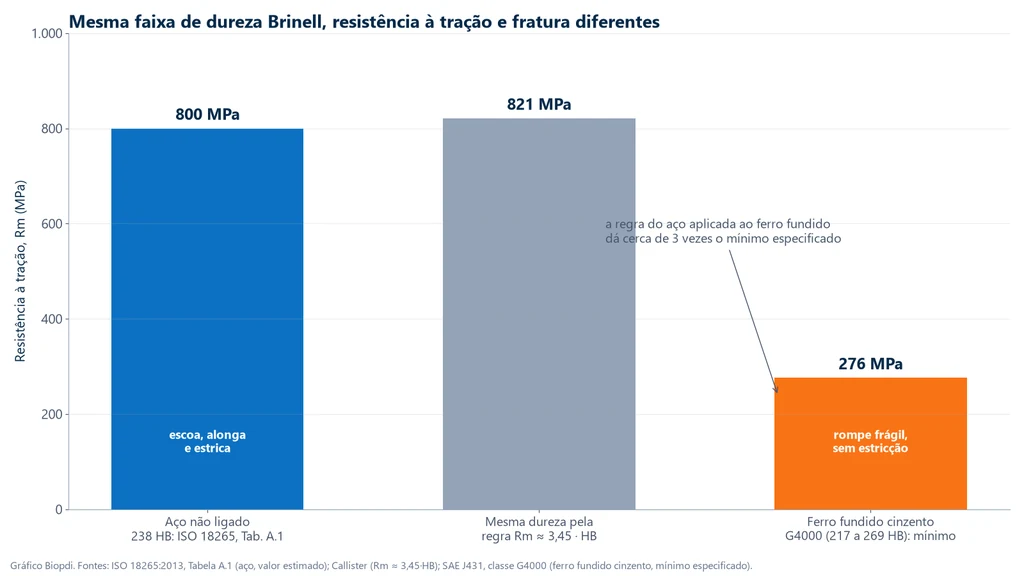
A explicação está na grafita. No ferro cinzento, os veios de grafita funcionam como trincas internas: na tração, abrem e concentram tensão, e a peça rompe com pouca carga. Sob o penetrador, em compressão confinada, os veios quase não pesam, e a matriz perlítica dá uma dureza de aço. A dureza enxerga a matriz; a tração enxerga os defeitos.
Na peça cementada do exercício 2, o mesmo raciocínio aparece de outro jeito. A superfície tem 705 HV, acima do limite em que a ISO 18265 tabela resistência: não existe Rm estimada para ela. O núcleo tem 360 HV, que a tabela converte em cerca de 1.155 MPa. Nenhum dos dois números é "a resistência da peça", que depende da camada e do núcleo trabalhando juntos, da geometria e das tensões residuais. Para saber a resistência do núcleo, ensaia-se à tração um corpo de prova testemunha do mesmo aço e ciclo: num corpo de prova de 10 mm de diâmetro (78,5 mm²), 1.155 MPa correspondem a cerca de 91 kN. Para saber a tenacidade, faz-se o ensaio de impacto; para a resistência do dente, flexão e fadiga.
Como interpretar o resultado do ensaio Vickers
Interpretar um resultado Vickers é, antes de tudo, conferir se os números comparados foram medidos com a mesma força, na mesma região da peça e pelo mesmo critério. As dúvidas abaixo aparecem com frequência em laboratório, inspeção de recebimento e engenharia, e quase todas vêm de comparar números medidos em condições diferentes.
Dois laboratórios mediram a mesma peça em HV 1 e HV 10 e deram valores diferentes. Algum está errado?
Não necessariamente. Em material homogêneo e com boa preparação, os dois deveriam ficar próximos; em material com camada, gradiente ou fases grosseiras, eles medem volumes diferentes. A impressão HV 10 é cerca de três vezes maior que a HV 1 e tira a média de uma região maior, que pode incluir material mais macio abaixo da superfície. Em forças baixas, o efeito do tamanho da impressão e a preparação também sobem a leitura. Compara-se só com a mesma força, e a especificação precisa dizer qual.
A microdureza da camada saiu menor que a dureza superficial especificada em HRC. A camada está mole?
Primeiro, confira se a comparação é possível. HRC e HV medem coisas diferentes e só se ligam por tabela. Depois, veja onde a impressão caiu: a primeira impressão de um perfil fica a pelo menos 2,5 diagonais da borda, e a superfície pode ter uma camada descarbonetada ou com austenita retida, que dá dureza mais baixa logo abaixo da superfície. Uma dureza superficial especificada em HRC é conferida em HRC (ou na escala superficial N) na própria superfície; o perfil em HV confere a profundidade.
As duas diagonais diferem 8 %. O resultado vale?
O valor pode ser calculado com a média, mas a diferença acima de 5 % vai para o laudo. As causas comuns são superfície inclinada em relação ao penetrador (amostra mal embutida ou mesa fora de nível), material anisotrópico, como chapa laminada, ou impressão perto de um contorno de fase. Se a causa for o assentamento da amostra, corrija e repita.
Posso aprovar um lote de aço pela dureza?
Depende do que a especificação exige. Se ela pede uma faixa de dureza, a dureza aprova esse requisito. Se pede limite de escoamento, resistência à tração, alongamento ou energia de impacto, como as normas de aço estrutural, de vergalhão e de parafusos, esses requisitos só se aprovam com os respectivos ensaios. A dureza convertida não substitui o ensaio de tração.
O perfil deu a CHD dentro da tolerância. A peça está aprovada?
A camada está. A aprovação da peça pede também a dureza superficial, a dureza do núcleo, a metalografia da camada (austenita retida, oxidação intergranular, rede de carbonetos) e, conforme a especificação, as propriedades do núcleo por tração num corpo de prova testemunha. A CHD responde só à profundidade.
Exercícios resolvidos
Os quatro exercícios aplicam a fórmula HV, as regras de espessura e espaçamento, o critério de CHD e as tabelas de conversão a casos comuns de laboratório.
1. HV a partir das diagonais. Uma chapa de aço foi ensaiada em HV 10 (F = 98,07 N), e as diagonais medidas foram d1 = 0,300 mm e d2 = 0,306 mm. Calcule a dureza e confira a peça.
- Média: d = (0,300 + 0,306)/2 = 0,303 mm; d² = 0,091809 mm².
- Dureza: HV = 0,1891 × 98,07 / 0,091809 = 18,545 / 0,091809 = 202 HV 10.
- Diferença entre diagonais: 0,006 / 0,303 = 2,0 %, abaixo de 5 %.
- Espessura mínima: 1,5 × 0,303 = 0,45 mm. Profundidade da impressão: 0,303 / 7 = 0,043 mm.
- Posição: em aço, a próxima impressão fica a pelo menos 3 × 0,303 = 0,91 mm, e a borda a pelo menos 2,5 × 0,303 = 0,76 mm.
2. Perfil de microdureza e CHD. Uma engrenagem cementada foi cortada, embutida e polida, e o perfil foi medido em HV 1 (F = 9,807 N), com estes resultados (dados ilustrativos):
| Distância da superfície (mm) | HV 1 | Distância da superfície (mm) | HV 1 |
|---|---|---|---|
| 0,15 | 705 | 0,90 | 540 |
| 0,30 | 690 | 1,05 | 495 |
| 0,45 | 665 | 1,20 | 455 |
| 0,60 | 625 | 1,50 | 400 |
| 0,75 | 585 | núcleo | 360 |
- Os 550 HV ficam entre 0,75 mm (585 HV) e 0,90 mm (540 HV).
- Interpolação linear: CHD = 0,75 + (585 − 550)/(585 − 540) × 0,15 = 0,75 + 0,778 × 0,15 = 0,87 mm.
- Limite padrão: a três vezes a CHD, cerca de 2,6 mm, o núcleo tem 360 HV, abaixo de 450 HV, então vale o limite de 550 HV.
- Primeira impressão: com 705 HV, d = √(0,1891 × 9,807 / 705) = √0,002631 = 0,0513 mm, e 2,5 d = 0,128 mm. A primeira leitura, a 0,15 mm, atende.
- Espaçamento: perto dos 550 HV, d = √(0,1891 × 9,807 / 540) = 0,0586 mm e 3 d = 0,176 mm. O passo de 0,15 mm em linha reta não atende. Em zigue-zague, com as duas linhas afastadas 0,20 mm na lateral, a distância entre vizinhas é √(0,15² + 0,20²) = 0,25 mm, maior que 3 d mesmo no núcleo (d = 0,0718 mm, 3 d = 0,215 mm).
O resultado se escreve com o critério e a força: CHD 550 HV 1 = 0,87 mm. O método de interpolação normativo está no Anexo A da ISO 18203:2026.
3. Escolha da força. (a) Uma tira de aço de 0,50 mm com cerca de 200 HV pode ser ensaiada em HV 30? (b) Uma camada nitretada com cerca de 900 HV pode ser medida em HV 0,1?
- (a) Em HV 30 (294,2 N): d = √(0,1891 × 294,2 / 200) = √0,2782 = 0,527 mm, e 1,5 d = 0,79 mm, mais que os 0,50 mm da tira: não atende. Em HV 10: d = 0,304 mm e 1,5 d = 0,46 mm: atende, no limite. Em HV 5 (49,03 N): d = 0,215 mm e 1,5 d = 0,32 mm, com folga.
- (b) Em HV 0,1 (0,9807 N): d = √(0,1891 × 0,9807 / 900) = √0,0002061 = 0,0144 mm, abaixo de 0,020 mm: fora do escopo da ISO 6507-1. Em HV 0,5 (4,903 N): d = √0,0010302 = 0,0321 mm, válida. Resta conferir se a impressão cabe na camada: a profundidade é 0,0321/7 = 0,005 mm.
4. Conversão de 640 HV 30 e o tamanho do erro. Um laudo traz 640 HV 30 num aço temperado de baixa liga. Estime HRC e Rm.
- ISO 18265:2013, Tabela A.1: 640 HV equivale a 57,3 HRC, 608 HB e Rm de 2.145 MPa.
- Regra de Callister: 3,45 × 608 = 2.098 MPa, 2,2 % abaixo da ISO.
- ASTM E140, interpolada entre 613 HV (56 HRC, 2.158 MPa) e 653 HV (58 HRC, 2.330 MPa): fração (640 − 613)/(653 − 613) = 0,675; HRC = 56 + 0,675 × 2 = 57,3; Rm = 2.158 + 0,675 × 172 = 2.274 MPa.
- Leitura: o HRC estimado concorda nas duas tabelas; o Rm varia de 2.098 a 2.274 MPa, 176 MPa entre o menor e o maior. Para um valor de projeto, o ensaio de tração é obrigatório. Num corpo de prova de 6 mm de diâmetro (28,3 mm²), 2.274 MPa dariam cerca de 64 kN.
Erros comuns no ensaio Vickers e na microdureza
Os erros mais frequentes no ensaio Vickers são de unidade, de força mal escolhida, de posição da impressão e de interpretação do número. A lista reúne os que aparecem em laudos, em especificações e em textos de referência:
- Usar d em micrômetros na fórmula. HV = 0,1891·F/d² exige d em milímetros: 40 µm são 0,040 mm.
- Confundir a área das faces com a área projetada. O Vickers divide pela área das faces; o Knoop, pela área projetada. Trocar uma pela outra muda o número.
- Dizer que a microdureza é "abaixo de 10 gf" ou que o Vickers "vai de 1 a 120 kgf". Pela ISO 6507-1:2023, a microdureza vai de HV 0,001 a menos de HV 0,2, a baixa força de HV 0,2 a menos de HV 5, e a faixa macro começa em HV 5. Ensaios em HV 1 a HV 3 são, portanto, de baixa força, e o limite de 1 kgf (1.000 gf) é o da microindentação na ASTM E384.
- Escrever o resultado sem a força. "580 HV" sem a força não se compara, sobretudo na microdureza.
- Força baixa em material duro. Diagonal abaixo de 0,020 mm está fora do escopo da norma (exercício 3).
- Impressão perto da borda, de outra impressão ou em peça fina. A leitura muda sem aviso; marca no verso invalida o ensaio.
- Preparação que aquece ou encrua. Corte a seco pode revenir um aço temperado; lixamento grosso sobe a leitura de microdureza.
- Perfil em linha reta com passo menor que 3 d. Cada impressão cai na zona encruada da anterior; use zigue-zague.
- Converter com a tabela errada. A tabela de aço-carbono não vale para inox austenítico, alumínio, latão ou ferro fundido.
- Estimar a resistência de uma peça cementada pela dureza superficial. A superfície não representa o volume, e acima de 650 HV a ISO 18265 nem tabela Rm.
- Aprovar material só pela dureza. Escoamento, alongamento, estricção, módulo e tenacidade vêm de tração, flexão, dobramento e impacto.
- Citar norma retirada, como a ISO 6507-1:2018 ou a ISO 2639, hoje absorvida pela ISO 18203:2026.
Máquina universal para os ensaios que complementam a dureza
A Biopdi não fabrica durômetro. Ela fabrica os equipamentos de metalografia que preparam a amostra para a microdureza e a máquina universal de ensaios que mede o que a dureza não mede. Na máquina universal Biopdi da linha M2, eletromecânica, com células de carga classe 1 pela ABNT NBR ISO 7500-1:2023, extensômetros e o software BioLab, se fazem os ensaios de tração, compressão, flexão e dobramento da tabela acima, com a curva tensão-deformação completa no relatório. O painel abaixo mostra a máquina, a função de cada parte e os dispositivos usados nesses ensaios.
A máquina universal nos ensaios que complementam a dureza
A linha M2 tem modelos de coluna simples, de 200 N a 10 kN, e de coluna dupla, de 5 kN a 1.000 kN. Cada parte da máquina tem uma função nos ensaios que a dureza não substitui:
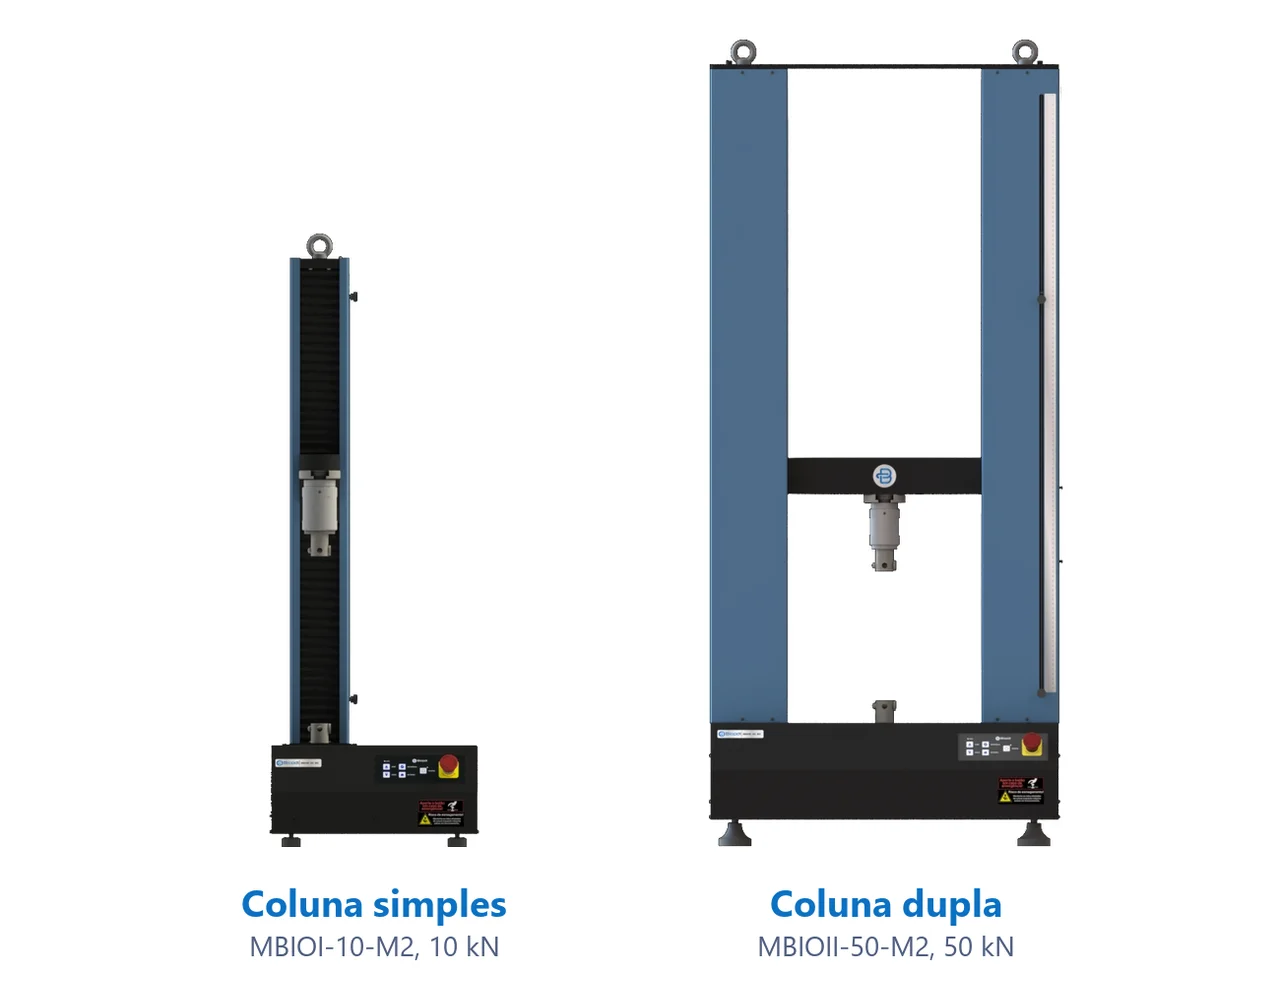
- Travessa móvel traciona, comprime ou flete na velocidade da norma
- Célula de carga classe 1: força para escoamento, resistência e flexão
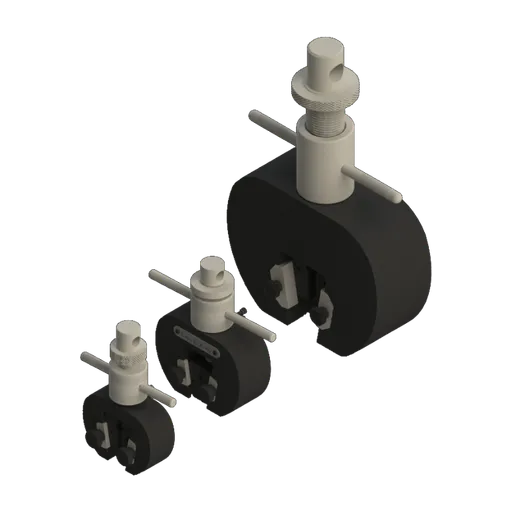
- Garras de cunha para o corpo de prova testemunha
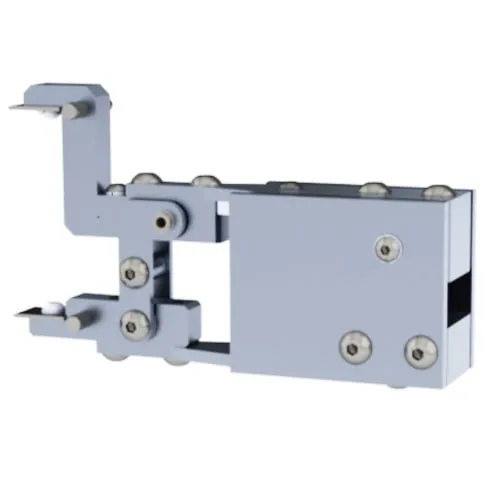
- Extensômetro para módulo, Rp0,2 e alongamento
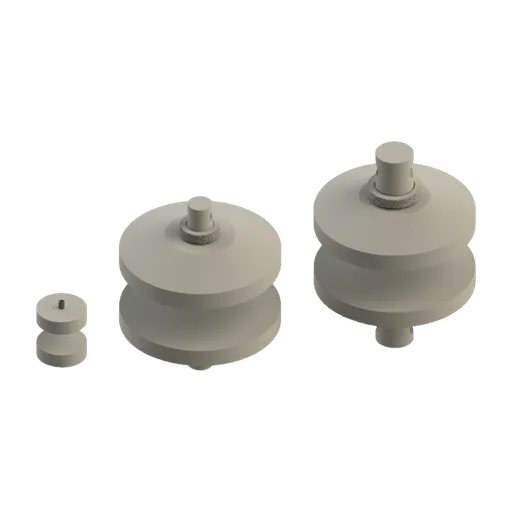
- Dispositivos de compressão, flexão e dobramento
- Software BioLab traça a curva e calcula escoamento, resistência e alongamento
Dispositivos para os ensaios complementares
Os dispositivos abaixo são montados na mesma máquina, conforme o ensaio e o corpo de prova:
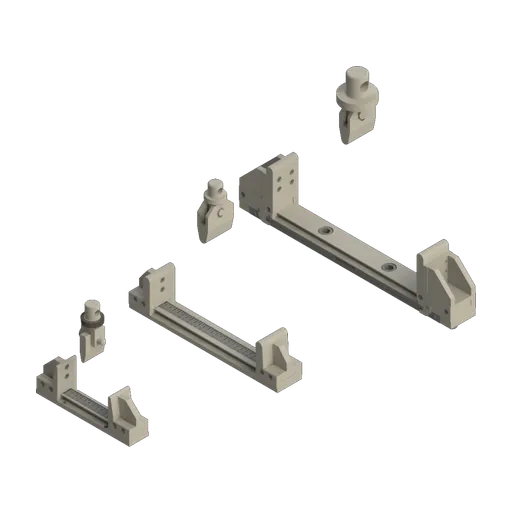
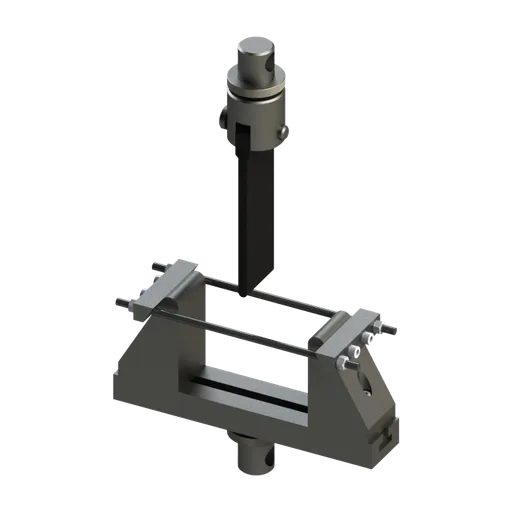
A capacidade se escolhe pela força máxima esperada. O corpo de prova testemunha de um núcleo cementado de cerca de 1.155 MPa, em 10 mm de diâmetro, rompe perto de 91 kN, o que pede a máquina de coluna dupla de 100 a 200 kN, na versão de 150 ou 200 kN para ter folga. Aços recozidos e normalizados em corpos de prova menores ficam na faixa da máquina de 5 a 50 kN. O software BioLab monta o relatório com a curva e os resultados, e a norma de tração de metais está explicada no guia da ASTM E8 e ISO 6892-1. As demais configurações estão na página da máquina universal de ensaios, e um orçamento pode ser pedido para os materiais do seu laboratório.
Normas do ensaio Vickers e da microdureza
O método Vickers tem três partes na ISO: método de ensaio, verificação da máquina e calibração dos blocos padrão. A tabela reúne as normas citadas neste artigo. A edição vigente das normas ISO foi conferida em 01/10/2026 no catálogo do iso.org; as da ASTM e da ABNT, em 30/09/2026 nos respectivos catálogos:
| Norma | O que trata | Edição |
|---|---|---|
| ISO 6507-1 | Vickers, método de ensaio: macro, baixa força e microdureza | 2023 |
| ABNT NBR ISO 6507-1 | adoção brasileira da ISO 6507-1 | 2026 |
| ISO 6507-2 e ISO 6507-3 | verificação da máquina e calibração dos blocos padrão | 2018 |
| ASTM E92 | Vickers e Knoop de materiais metálicos | E92-26 |
| ASTM E384 | dureza por microindentação, de 1 gf a 1.000 gf | E384-22 |
| ISO 4545-1 | Knoop, método de ensaio | 2023 |
| ISO 14577-1 | indentação instrumentada, abaixo da diagonal de 0,020 mm | 2026 |
| ISO 18203 | profundidade de camadas endurecidas (CHD, SHD, NHD); absorveu a ISO 2639 | 2026 |
| ISO 18265 | conversão de valores de dureza | 2013 |
| ASTM E140 | tabelas de conversão de dureza para metais | E140-12B(2019)e1 |
| ISO 9015-1 | dureza em juntas soldadas a arco | 2001 |
A ISO 6507-1:2023 substituiu a edição de 2018, e a ABNT publicou a nova NBR ISO 6507-1 em fevereiro de 2026, no lugar da edição de 2019. As ISO 6507-2 e 6507-3, de 2018, continuam vigentes, revisadas e confirmadas em 2023 e 2022, respectivamente; a ISO 18265:2013 foi confirmada em 2024 e a ISO 9015-1:2001, em 2022. A ISO 18203:2016 e a ISO 2639:2002 estão retiradas.
Outros ensaios e referências técnicas
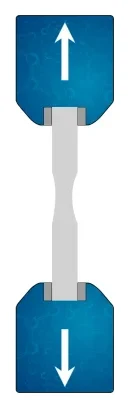
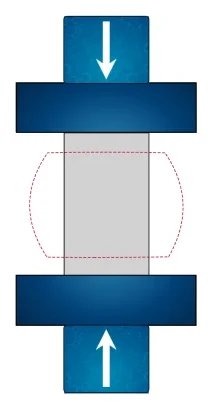
Ensaios realizados na máquina universal Biopdi
Referências técnicas relacionadas
Ensaio de dureza: tipos, como é feito e normas (Brinell, Rockwell, Vickers e Shore)
O ensaio de dureza pressiona um penetrador normalizado contra a peça, com força e tempo controlados, e mede a impressão ou a profundidade. Veja os tipos, o passo a passo de cada método, espessura e distâncias mínimas, verificação do durômetro e normas.
Ensaio de dureza Rockwell: como funciona, escalas HRC e HRB e norma ISO 6508-1
O ensaio de dureza Rockwell converte a profundidade permanente da impressão em HR = N − h/S. Veja escalas HRC e HRBW, ISO 6508-1:2023 e o que a dureza não mede.
Ensaio de dureza Brinell: fórmula HBW, esfera, carga e norma ISO 6506-1 e ASTM E10
O ensaio de dureza Brinell pressiona uma esfera de metal duro de 1 a 10 mm contra o metal e calcula HBW pela área da impressão. Fórmula, escalas e ISO 6506-1.
Perguntas frequentes
O que é o ensaio de dureza Vickers?
É um ensaio de penetração em que uma pirâmide de diamante de base quadrada, com 136° entre faces opostas, é comprimida contra o material com força conhecida. Medem-se as duas diagonais da impressão e calcula-se HV = 0,1891·F/d², com F em newtons e d em milímetros. O método está na ISO 6507-1:2023 e na ASTM E92-26.
O que significa Vickers?
É o nome da empresa britânica Vickers. Os engenheiros R. L. Smith e G. E. Sandland, que trabalhavam para ela, publicaram o método em 1922 nos Proceedings of the Institution of Mechanical Engineers. O símbolo HV vem de "hardness Vickers".
Como é realizado o ensaio de dureza Vickers?
A superfície é preparada lisa e limpa, e polida na microdureza. A força é aplicada sem choque, chegando ao valor pleno em 2 a 8 s, e mantida por 10 a 15 s. Depois de retirada a força, medem-se as duas diagonais ao microscópio e calcula-se HV com a média, registrando a força na notação, como 640 HV 30.
Como converter dureza HV para HRC?
Pela tabela do grupo de material na ISO 18265:2013 ou na ASTM E140. Em aço não ligado e de baixa liga, 300 HV equivalem a cerca de 29,8 HRC, 400 HV a 40,8 HRC e 500 HV a 49,1 HRC. É uma estimativa: não prova conformidade com uma especificação em HRC e não vale para outro grupo de material.
O que é microdureza Vickers?
É o ensaio Vickers com força de 0,009807 N a menos de 1,961 N (de HV 0,001 a menos de HV 0,2), pela ISO 6507-1:2023. A impressão tem dezenas de micrômetros e mede fases da microestrutura, revestimentos e perfis de camada cementada ou nitretada, numa amostra embutida e polida.
O que é um ensaio de microdureza?
É um ensaio de dureza por penetração com força muito baixa, que deixa uma impressão de dezenas de micrômetros, medida ao microscópio. Pela ISO 6507-1:2023, a microdureza Vickers fica abaixo de 1,961 N (HV 0,2); pela ASTM E384-22, a microindentação vai de 1 gf a 1.000 gf. Serve para medir fases, camadas, revestimentos e peças muito finas.
Quais são os principais ensaios utilizados para medir microdureza?
Os dois principais são o Vickers, com pirâmide de base quadrada (ISO 6507-1:2023), e o Knoop, com pirâmide alongada (ISO 4545-1:2023); a ASTM E384-22 trata dos dois. Abaixo de 0,020 mm de diagonal, usa-se a indentação instrumentada da ISO 14577-1:2026, que registra força e profundidade em vez de medir a impressão.
Qual a diferença entre dureza Vickers e microdureza Vickers?
O penetrador e a fórmula são os mesmos; muda a força. O Vickers macro usa 49,03 N ou mais (HV 5 ou mais) e mede a dureza média; a microdureza fica abaixo de 1,961 N e mede regiões de micrômetros. Entre as duas fica a faixa de baixa força, de HV 0,2 a menos de HV 5.
Qual é a escala de dureza Vickers?
É uma escala contínua e única, sem subescalas, que vai de metais macios, com poucas dezenas de HV, a metais duros acima de 1.500 HV. Isso é possível porque as impressões da pirâmide são geometricamente semelhantes em qualquer força, e o diamante mede qualquer metal.
Qual a espessura mínima da amostra no ensaio Vickers?
Pelo menos 1,5 vez a diagonal da impressão, sem marca visível no verso (ISO 6507-1:2023). Uma impressão HV 10 de 0,30 mm exige cerca de 0,45 mm de espessura; numa camada, a regra vale para a espessura da camada.
Qual a distância mínima entre impressões Vickers?
Em aço, cobre e ligas de cobre, 3 diagonais entre centros e 2,5 diagonais do centro até a borda; em metais leves, chumbo, estanho e suas ligas, 6 e 3 diagonais (ISO 6507-1:2023). Num perfil de microdureza com passo menor que isso, as impressões vão em zigue-zague.
Quais as vantagens e desvantagens do ensaio Vickers?
As vantagens são a escala única, do metal macio ao metal duro, com um só penetrador de diamante, e a impressão pequena, que permite medir peças finas, camadas e fases. As desvantagens são a exigência de superfície preparada, polida na microdureza, e a medição óptica das diagonais, mais lenta que a leitura direta do Rockwell.
Como se mede a profundidade de camada cementada com microdureza?
Com um perfil de dureza Vickers numa seção transversal polida, da superfície para o núcleo, em geral entre HV 0,1 e HV 1. A CHD é a distância em que o perfil cruza 550 HV, pela ISO 18203:2026, obtida por interpolação entre as duas leituras vizinhas. Na nitretação, o limite é a dureza do núcleo mais 50 HV.
Qual a diferença entre Vickers e Knoop?
O Knoop usa uma pirâmide de base losangular que deixa uma impressão alongada e mais rasa, com a diagonal longa cerca de sete vezes a curta, boa para camadas muito finas. O valor Knoop varia mais com a força que o Vickers, e HK e HV não se comparam diretamente. O Knoop está na ISO 4545-1:2023 e na ASTM E92.
A dureza Vickers substitui o ensaio de tração?
Não. A dureza mede uma variável só, a resistência à penetração localizada. A resistência à tração pode ser estimada por tabela, com incerteza, mas o limite de escoamento, o alongamento, a estricção e o módulo de elasticidade só saem do ensaio de tração, e a tenacidade, do ensaio de impacto. Um ferro fundido cinzento de 217 a 269 HB tem resistência mínima de 276 MPa, cerca de um terço da de um aço de mesma dureza.
O que é o ensaio de dureza Shore?
É um ensaio de dureza para borrachas e plásticos, feito com um durômetro de penetrador com mola, com leitura de 0 a 100 (ASTM D2240): a escala A é para borrachas e elastômeros macios, a D para plásticos rígidos. Não se aplica a metais e não se converte em HV; a comparação entre os métodos está no artigo dureza dos materiais.