
Nitretação é um tratamento termoquímico de endurecimento superficial que difunde nitrogênio na superfície do aço em temperatura abaixo da austenitização, sem têmpera posterior. O nitrogênio forma nitretos de ferro e dos elementos de liga, que criam uma camada muito dura, de cerca de 600 HV no aço 4140 a mais de 1.000 HV nos aços próprios para nitretação, sobre um núcleo que continua tenaz.
A temperatura depende do processo: de 495 a 565 °C na nitretação gasosa, de 430 a 595 °C na nitretação a plasma e cerca de 570 a 580 °C no banho de sal. Como o aço não passa pela austenita nem é temperado, a peça quase não deforma, e por isso a nitretação é feita em peças já usinadas. Adiante estão os processos, a camada branca, os aços e as durezas, a medição da profundidade (NHD) pela ISO 18203:2026 e a comparação com a cementação.
O que é nitretação e como ela endurece o aço
A nitretação pertence ao grupo dos tratamentos termoquímicos, aqueles que mudam a composição química da superfície. Os tratamentos de volume, como a têmpera e o recozimento, e os demais termoquímicos estão no artigo sobre tratamento térmico dos metais. Aqui o elemento adicionado é o nitrogênio, na forma atômica, que entra pelos interstícios da rede cristalina do ferro e se difunde para dentro da peça.
Na nitretação gasosa, a fonte de nitrogênio é a amônia, que se decompõe na superfície quente do aço: NH3 → [N] + 3/2 H2, em que [N] é o nitrogênio dissolvido no ferro (Czerwinski, Thermochemical Treatment of Metals, InTech, 2012). Nos outros processos a fonte muda, mas o mecanismo no aço é o mesmo.
O endurecimento vem de duas reações. Perto da superfície, onde a concentração de nitrogênio é alta, formam-se nitretos de ferro que constituem uma camada contínua, a camada de compostos. Mais para dentro, o nitrogênio encontra cromo, molibdênio, alumínio e vanádio dissolvidos no aço e precipita nitretos finos desses elementos. Esses precipitados travam o movimento das discordâncias, os defeitos lineares do cristal que permitem a deformação plástica, e a dureza sobe. Por isso o aço carbono comum, sem esses elementos, endurece pouco, e os aços com cromo e alumínio chegam às maiores durezas.
A diferença para a cementação está na fase em que o aço se encontra. A cementação difunde carbono na austenita, acima de 900 °C, e a dureza só aparece depois, com a têmpera, que transforma a camada rica em carbono em martensita. Na nitretação o aço fica na ferrita, abaixo da temperatura crítica Ac1 (745 °C no 4140) e abaixo do eutetoide ferro-nitrogênio, a 590 °C (A3TS, ficha de nitretação e nitrocarbonetação ferrítica). A dureza já sai pronta do forno, e a peça é resfriada devagar.
Temperatura e etapas do processo de nitretação
A nitretação é a última operação térmica da peça, e tudo o que vem antes é pensado para ela. O núcleo tem de estar temperado e revenido, a peça tem de estar usinada e a superfície tem de estar limpa. As etapas são estas:
- Têmpera e revenimento prévios. O aço é temperado e revenido para dar ao núcleo a resistência e a tenacidade de projeto (o ciclo está nos artigos de têmpera e de revenimento). O revenimento é feito acima da temperatura de nitretação; a Villares Metals recomenda nitretar pelo menos 50 °C abaixo da temperatura de revenimento (ficha do VH13). Se essa margem não for respeitada, o ciclo de nitretação continua revenindo o núcleo, que amolece.
- Usinagem e alívio de tensões. A peça é usinada perto da medida final; peça muito usinada recebe antes um alívio de tensões, para não empenar no forno.
- Limpeza. Óleo, fluido de corte e óxido bloqueiam o nitrogênio e deixam manchas sem camada; a peça é desengraxada.
- Nitretação. A peça fica no patamar de temperatura pelo tempo que a profundidade pede: em geral de 10 a 130 h na via gasosa, de 1 a 2 h no banho de sal (Herring, ASM Handbook Vol. 4A, reproduzido em nota de aula; Durferrit, catálogo Tufftride).
- Resfriamento lento no forno ou em atmosfera protetora. Não há têmpera nem revenimento depois.
- Acabamento leve, se necessário: a camada é rasa, e retífica pesada a remove.
A peça sai com a forma que entrou: o nitrogênio expande a rede e a superfície cresce um pouco, mas a variação é pequena e previsível, e o projeto a prevê na tolerância.
Tipos de nitretação: gasosa, plasma e banho de sal
Os três processos industriais diferem na fonte de nitrogênio e na forma de controlar a camada. A faixa de 350 a 600 °C que aparece em resumos gerais mistura os três; cada processo tem a sua faixa, e é ela que entra na especificação.
Nitretação gasosa e potencial de nitretação
Na nitretação gasosa, a peça fica num forno com amônia parcialmente dissociada. No processo de um estágio a temperatura vai de 495 a 525 °C. No processo de dois estágios, criado por Carl Floe, um segundo patamar a 550 a 565 °C com amônia mais dissociada reduz a espessura da camada branca (MacKenzie, "Nitriding of steels", Gear Solutions, 2022). A faixa gasosa usada no site é, portanto, de 495 a 565 °C, tipicamente perto de 520 °C.
O controle moderno é feito pelo potencial de nitretação, KN = p(NH3) / p(H2)3/2, com as pressões parciais em atm e KN em atm−1/2. Ele mede a tendência da atmosfera a entregar nitrogênio ao aço. KN alto forma camada branca espessa; KN baixo forma pouca ou nenhuma camada branca, só difusão. O diagrama de Lehrer relaciona KN e temperatura com as fases que se formam, e os fornos com sensor de hidrogênio ou de amônia ajustam a atmosfera durante o ciclo. A especificação aeronáutica SAE AMS2759/10 trata justamente da nitretação gasosa automatizada controlada pelo potencial de nitretação.
Nitretação a plasma (iônica)
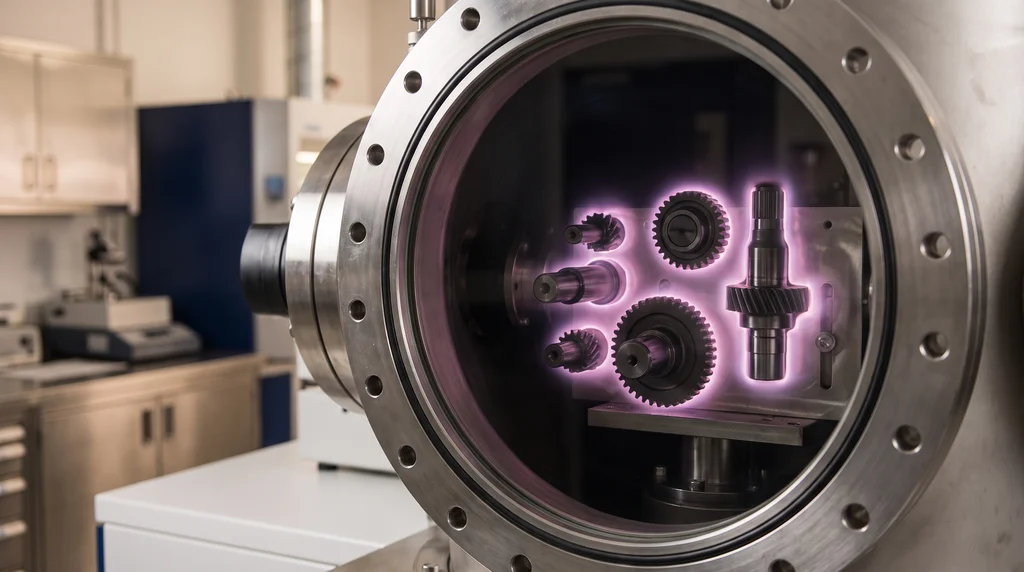
Na nitretação a plasma, também chamada de nitretação iônica, a peça fica numa câmara com mistura de nitrogênio e hidrogênio a baixa pressão e é ligada como cátodo de uma fonte de alta tensão. Forma-se uma descarga luminosa em volta da peça; os íons bombardeiam a superfície, aquecem a peça e fornecem o nitrogênio. A temperatura vai de 430 a 595 °C (Advanced Heat Treat Corp., reprint técnico sobre nitretação iônica), e o controle é feito pela tensão, pela corrente e pela mistura de gases. "Plasma" e "iônica" são nomes do mesmo processo.
Na foto, engrenagens e eixos dentro da câmara de nitretação a plasma, vistos pelo visor: o brilho violeta é a descarga luminosa que envolve cada peça e fornece o nitrogênio à superfície.
Regiões que não devem ser nitretadas, como roscas, são protegidas com máscara mecânica. O plasma controla a camada branca com precisão, inclusive eliminando-a, e a faixa baixa de temperatura atende aços revenidos em temperatura menor, que não admitiriam os 520 °C da via gasosa.
Banho de sal e nitrocarbonetação ferrítica
No banho de sal, a peça é mergulhada em sais fundidos à base de cianato, que fornecem nitrogênio e também carbono. O processo é, na verdade, uma nitrocarbonetação ferrítica: difunde os dois elementos com o aço ainda na ferrita, sem têmpera. O ciclo padrão é de 580 °C por 1 a 2 h, e a camada de compostos fica entre 10 e 20 µm (Durferrit, catálogo Tufftride). O ciclo curto é a vantagem; a desvantagem é o manuseio e o descarte dos sais.
O QPQ (quench-polish-quench) é a variante com pós-oxidação: uma camada fina de óxido de ferro melhora a resistência à corrosão e dá o acabamento preto. Não confundir com a carbonitretação, que também adiciona carbono e nitrogênio, mas com o aço austenitizado e seguida de têmpera, como uma cementação.
A tabela resume os três processos com as faixas adotadas no site:
| Processo | Meio | Temperatura | Controle da camada branca |
|---|---|---|---|
| Gasosa (1 ou 2 estágios) | Amônia parcialmente dissociada | 495 a 565 °C (tipicamente ≈ 520 °C) | Pelo potencial KN ou pelo 2º estágio do processo Floe |
| Plasma (iônica) | N2 + H2 a baixa pressão, descarga luminosa | 430 a 595 °C | Pela mistura de gases; pode ser eliminada |
| Banho de sal (nitrocarbonetação, QPQ) | Sais fundidos de cianato | ≈ 570 a 580 °C (padrão 580 °C por 1 a 2 h) | Forma sempre camada de 10 a 20 µm |
Camada branca e zona de difusão
Uma peça nitretada, cortada e observada ao microscópio, mostra duas regiões sobre o núcleo. A de fora é a camada de compostos, formada por nitretos de ferro ε (Fe2−3N, hexagonal) e γ' (Fe4N, cúbica). Ela é chamada de camada branca porque o ataque com nital, que escurece o aço embaixo, quase não a atinge, e ela aparece como uma faixa clara na borda. Abaixo dela vem a zona de difusão, em que o nitrogênio está em solução e nos nitretos finos de liga; ao microscópio óptico ela não tem limite nítido, e a dureza cai aos poucos até a do núcleo.
O esquema abaixo mostra essas três regiões fora de escala. A camada branca tem cerca de 10 a 20 µm (chega a cerca de 25 µm), e a zona de difusão, de 0,1 a 0,6 mm, sendo usuais 0,2 a 0,3 mm (Durferrit; MacKenzie, 2022). A camada branca é, portanto, de 5 a 60 vezes mais fina que a zona de difusão.
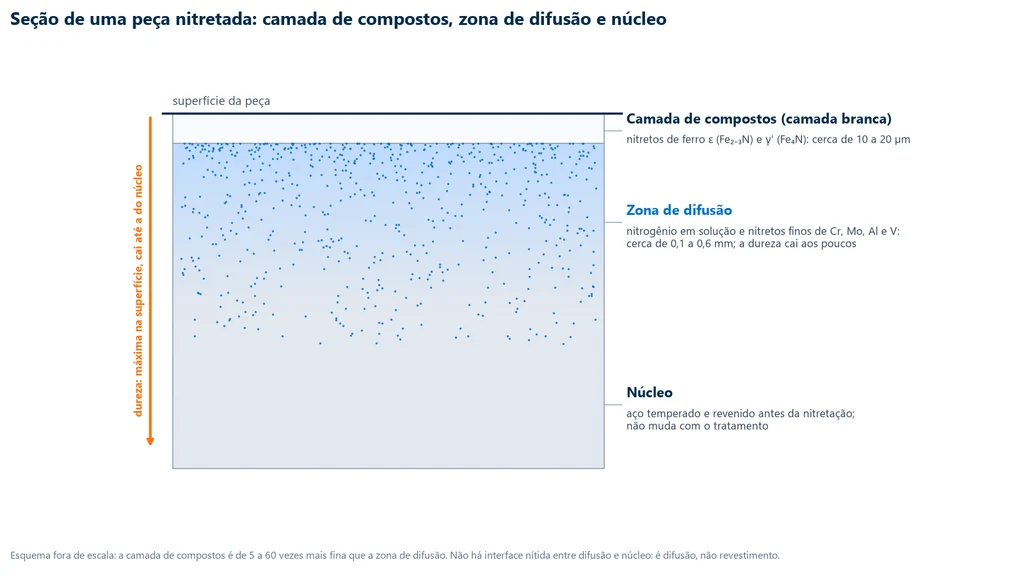
Cada região tem uma função. A camada branca resiste ao desgaste adesivo, ao engripamento e, sobretudo depois de pós-oxidação, à corrosão; a camada ε tem baixo coeficiente de atrito. Por outro lado, é frágil: espessa demais, lasca sob impacto ou sob carga de contato concentrada. A zona de difusão dá a dureza em profundidade e concentra as tensões residuais de compressão que aumentam a resistência à fadiga. Por isso a especificação define as duas separadamente: a espessura da camada branca, medida por metalografia, e a profundidade da camada nitretada, medida por dureza. Como a nitretação é difusão, e não deposição, não há interface entre camada e metal como num revestimento aplicado.
Aços para nitretação e dureza obtida
A dureza que a nitretação alcança depende dos elementos que formam nitretos: alumínio, cromo, molibdênio, vanádio, titânio e tungstênio. Quanto mais desses elementos, mais precipitados finos e maior a dureza, mas a camada fica também menos dúctil. Os aços se agrupam assim:
- Aços próprios para nitretação, com alumínio (família Nitralloy, como o Nitralloy 135M): as maiores durezas, acima de 1.000 HV.
- Aços de baixa liga ao cromo-molibdênio, como o 4140 e o 4340: os mais usados em engrenagens, eixos e virabrequins, com dureza superficial menor que a do Nitralloy, mas com núcleo mais tenaz.
- Aços-ferramenta para trabalho a quente (H11, H13) e a frio (D2), e aços rápidos (M2): nitretados para aumentar a vida de matrizes de forjamento e de injeção, moldes e ferramentas de corte.
- Aço carbono comum: forma camada frágil e pouco dura; nele se usa, em geral, a nitrocarbonetação, visando desgaste e corrosão.
A tabela reúne a dureza superficial com a fonte e a condição de cada valor. A dureza da nitretação sempre precisa da carga de ensaio: numa camada rasa, força maior faz a impressão atravessar a camada e ler parte do núcleo, e o número cai.
| Aço | Dureza superficial | Condição e fonte |
|---|---|---|
| 4140 (42CrMo4) | ≈ 600 a 700 HV | Faixa conforme processo e carga; no banho de sal a Durferrit mede 650 HV1, 500 HV10 e 450 HV30 (580 °C, 90 min); no QPQ, cerca de 700 HV (Chen et al., 2025) |
| 4340 | ≈ 800 HV | Beneficiado e nitretado, camada recomendada de 0,30 a 0,60 mm (GGD Metals, ficha do 4340) |
| H13 | ≈ 1.000 a 1.100 HV | Nitretado pelo menos 50 °C abaixo do revenimento (Villares Metals, VH13) |
| Nitralloy 135M | acima de 1.000 HV (acima de 65 HRC equivalente) | Nitretação gasosa; exemplo de 1.300 HV0,5 (Advanced Heat Treat Corp.) |
Uma camada cementada de 58 a 62 HRC equivale a cerca de 650 a 750 HV: o 4140 nitretado fica na mesma faixa, e o H13 e o Nitralloy, bem acima (conversão e limites em dureza dos materiais).
O aço inoxidável nitreta, mas com uma ressalva que muda o resultado. Nas temperaturas usuais de nitretação, o nitrogênio combina com o cromo e precipita nitreto de cromo; o cromo sai da solução, e é ele que forma a película passiva do inox. A superfície fica dura, mas perde resistência à corrosão. Os processos de nitretação de baixa temperatura, feitos em geral a plasma, formam uma austenita expandida (fase S), dura e sem essa perda. Por isso "nitretar para melhorar a corrosão" vale para o aço comum com camada branca e pós-oxidação, e não para o inox tratado na faixa usual.
Profundidade de nitretação (NHD) pela ISO 18203
A camada nitretada não tem uma fronteira visível, então a profundidade é definida por dureza. A NHD (nitriding hardness depth, profundidade de dureza de nitretação) é a distância perpendicular da superfície até o ponto em que a dureza vale a dureza do núcleo mais 50 HV. A definição vem da ISO 18203, que reúne as profundidades de camadas endurecidas (CHD na cementação, SHD na têmpera superficial e NHD na nitretação) e substituiu, entre outras, a antiga DIN 50190-3. A edição vigente é a ISO 18203:2026, que substituiu a de 2016; a definição acima foi conferida no texto da edição de 2016, e não foi possível confirmar se a de 2026 alterou algum detalhe.
O limite é relativo ao núcleo, e não um valor fixo, porque a dureza do núcleo muda com o aço e com o revenimento prévio, e o que interessa é até onde a nitretação elevou a dureza acima dele. Na cementação é diferente: a CHD usa o valor absoluto de 550 HV, e aplicar esse número a uma peça nitretada dá uma profundidade sem sentido. O perfil é medido com Vickers de baixa força ou microdureza numa seção polida; o procedimento, a escolha da força e o espaçamento das impressões estão em ensaio de dureza.
O gráfico abaixo mostra um perfil ilustrativo de um 4140 temperado, revenido a 600 °C e nitretado a gás, medido em HV 0,2. A dureza parte de 690 HV a 0,06 mm da superfície e cai até 350 HV no núcleo. O limite é 350 + 50 = 400 HV, que fica entre as leituras de 0,30 mm (425 HV) e 0,40 mm (378 HV); a interpolação linear dá NHD = 0,30 + (425 − 400)/(425 − 378) × 0,10 = 0,30 + 0,053 = 0,35 mm, registrada como NHD 400 HV 0,2 = 0,35 mm.
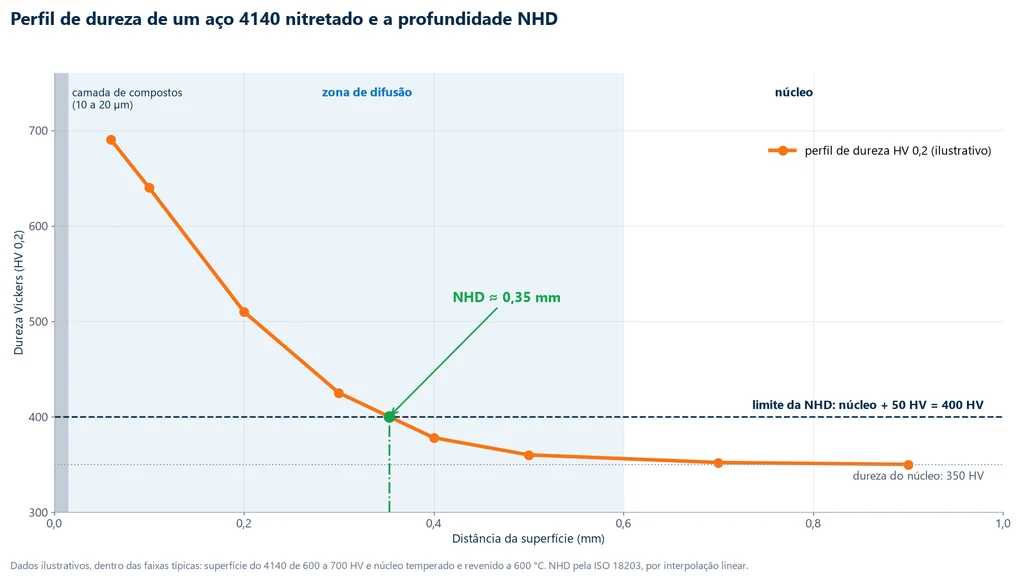
O perfil não enxerga a camada branca: a primeira impressão precisa ficar a pelo menos 2,5 diagonais da borda, e a camada de 10 a 20 µm fica antes dela. A espessura da camada branca é medida à parte, no microscópio. Uma especificação de peça nitretada traz, portanto, três números: dureza superficial com a carga, NHD com o limite e a carga, e espessura da camada branca.
Fadiga e desgaste: por que a nitretação funciona
O nitrogênio que entra na zona de difusão expande a rede cristalina da superfície, mas o núcleo, que não mudou, impede essa expansão. O resultado é uma camada com tensão residual de compressão. Como as trincas de fadiga nascem quase sempre na superfície e crescem sob tração, a compressão residual reduz a tração efetiva no ciclo de carga e retarda a nucleação e o crescimento da trinca.
O efeito foi medido num aço 4140 tratado por QPQ (nitrocarbonetação em sal a 570 °C por 2 h, com pós-oxidação), em ensaio de flexão rotativa. A tensão residual de compressão chegou a cerca de −350 MPa logo abaixo da superfície, num campo de cerca de 200 µm, com camada de compostos de 18 a 21 µm. O limite de fadiga subiu de cerca de 400 MPa, no aço apenas revenido a 570 °C, para 800 a 825 MPa nas peças tratadas (Chen et al., Materials, 2025, DOI 10.3390/ma18091995). O método para levantar a curva S-N e o limite de fadiga está em ensaio de fadiga.
No desgaste, a camada branca trabalha contra o engripamento e a adesão entre metais, e a zona de difusão sustenta a camada sob carga.
Aplicações da nitretação
A nitretação é escolhida quando a peça precisa de superfície dura, resistência à fadiga e forma preservada ao mesmo tempo. Na indústria automotiva e de máquinas, ela é aplicada em virabrequins, eixos de transmissão, engrenagens e árvores de comando, que sofrem carga cíclica e desgaste e não admitem a distorção de uma têmpera. Em sistemas hidráulicos, hastes e camisas de cilindros recebem nitrocarbonetação com pós-oxidação, pelo desgaste e pela corrosão.
Em moldes e matrizes, o H13 é nitretado contra a erosão e o desgaste em matrizes de forjamento, de extrusão e de injeção. Ferramentas de aço rápido (M2) e de aço para trabalho a frio (D2) também são nitretadas, às vezes em tratamento duplex, com um revestimento aplicado sobre a camada nitretada.
Cementação × nitretação
Cementação e nitretação resolvem o mesmo problema, superfície dura sobre núcleo tenaz, por caminhos diferentes. A cementação trabalha na austenita e depende da têmpera; a nitretação trabalha na ferrita e dispensa a têmpera. Daí saem as outras diferenças: temperatura, distorção, profundidade e aço adequado. A tabela reúne os critérios com os valores adotados no site:
| Critério | Cementação | Nitretação |
|---|---|---|
| Elemento difundido | Carbono | Nitrogênio (e carbono, na nitrocarbonetação) |
| Fase do aço no processo | Austenita | Ferrita (abaixo de Ac1 e do eutetoide Fe-N, 590 °C) |
| Temperatura | 900 a 930 °C (faixa geral de 850 a 1.000 °C) | Gasosa 495 a 565 °C; plasma 430 a 595 °C; sal ≈ 570 a 580 °C |
| Depois do tratamento | Têmpera e revenimento obrigatórios | Só resfriamento lento; têmpera e revenimento são feitos antes |
| Distorção | Maior, causada pela têmpera | Mínima; pequeno crescimento previsível |
| Profundidade | Da ordem de milímetros (≈ 1,8 mm em 8 h a 925 °C) | Zona de difusão de 0,1 a 0,6 mm; camada branca de 10 a 20 µm |
| Dureza superficial | 58 a 62 HRC no 8620 (≈ 650 a 750 HV) | ≈ 600 a 700 HV no 4140; acima de 1.000 HV no H13 e no Nitralloy |
| Critério de profundidade (ISO 18203) | CHD: até 550 HV | NHD: até núcleo + 50 HV |
| Aço típico | Baixo carbono ligado (8620) | Ligado com Cr, Mo, Al e V (4140, 4340, H13, Nitralloy) |
| Tempo típico | Horas (8 h dão ≈ 1,8 mm a 925 °C) | 10 a 130 h na gasosa; 1 a 2 h no sal |
A escolha segue da tabela. A cementação é a opção para camada profunda sob alta pressão de contato, como em engrenagens de grande porte, e em aço de baixo carbono, mais barato. A nitretação é a opção quando a peça já está usinada e não pode deformar, quando a fadiga e o desgaste mandam e quando o aço é ligado e já foi beneficiado. A camada nitretada é mais rasa, e aprofundá-la custa caro em tempo (exercício 2). As contas da profundidade cementada e o ciclo completo estão no artigo sobre cementação.
Defeitos e desvantagens da nitretação
Os defeitos da nitretação aparecem quase todos na metalografia e no perfil de dureza, raramente a olho nu. Os mais comuns são estes:
- Camada branca espessa e frágil. Com potencial de nitretação alto demais, a camada cresce e lasca sob impacto ou contato. A correção é baixar o KN, usar o segundo estágio do processo Floe ou nitretar a plasma com pouca ou nenhuma camada branca.
- Porosidade na camada ε. A parte externa da camada de compostos pode ficar porosa em potencial alto e no banho de sal. Os poros retêm lubrificante, o que ajuda no deslizamento, mas prejudicam a fadiga.
- Rede de nitretos no contorno de grão. Em cantos vivos e sob potencial alto, o nitrogênio em excesso precipita nitretos ao longo dos contornos de grão, em forma de rede, e reduz a tenacidade da camada.
- Núcleo amolecido por revenimento prévio sem a margem de 50 °C; aparece como dureza de núcleo baixa no perfil.
- Camada rasa e ciclo longo. A nitretação não substitui a cementação quando a carga de contato pede camada profunda, e o ciclo gasoso longo pesa no custo.
- Perda de resistência à corrosão no inox nitretado na faixa usual de temperatura, pelo nitreto de cromo.
Como o laboratório confere a nitretação
Um lote nitretado é aprovado por três verificações, feitas numa peça do lote ou num corpo de prova testemunha que acompanhou a carga do forno. A Biopdi fabrica os equipamentos da preparação metalográfica e a máquina do ensaio de tração:
- Metalografia da camada. A amostra é cortada sem aquecer a borda na cortadeira metalográfica, embutida e polida com a borda preservada na politriz metalográfica, atacada com nital e observada no microscópio metalográfico, onde se medem a espessura da camada branca e a presença de porosidade ou de rede de nitretos.
- Perfil de dureza na mesma seção, para a dureza superficial e a NHD, conforme o ensaio de dureza.
- Propriedades do núcleo pelo ensaio de tração de um corpo de prova testemunha, temperado, revenido e nitretado junto com as peças, numa máquina universal de ensaios. O limite de resistência e o escoamento mostram se o núcleo manteve a resistência de projeto.
Exercícios resolvidos
1. Potencial de nitretação. A atmosfera de um forno tem p(NH3) = 0,50 atm e p(H2) = 0,40 atm. Qual é o KN? Primeiro, p(H2)3/2 = 0,40 × √0,40 = 0,40 × 0,6325 = 0,2530. Então KN = 0,50 / 0,2530 = 1,98 atm−1/2. Se o objetivo for afinar a camada branca num segundo estágio, a atmosfera é ajustada para um KN menor, com menos amônia e mais hidrogênio.
2. Tempo para dobrar a camada. Um lote atinge 0,20 mm de camada em 20 h. Em quanto tempo, na mesma temperatura e atmosfera, chegaria a 0,40 mm? Pela aproximação parabólica da difusão, x é proporcional a √t, logo t2 = t1 × (x2/x1)² = 20 × (0,40/0,20)² = 20 × 4 = 80 h. Dobrar a profundidade custa quatro vezes o tempo. É uma aproximação didática: na prática o crescimento depende também do aço, do KN e da precipitação dos nitretos.
3. Núcleo conferido na máquina universal. Um corpo de prova de 4140 com d0 = 10,0 mm, temperado, revenido a 600 °C e nitretado junto com o lote, rompe com Fmáx = 86,0 kN. A área é A0 = π × 10,0² / 4 = 78,54 mm², e Rm = 86.000 / 78,54 = 1.095 MPa. O valor bate com a referência do 4140 em barra de 10 mm revenido a 600 °C (1.100 MPa, Lucefin 42CrMo4): o núcleo não amoleceu no ciclo. Um valor bem menor indicaria revenimento prévio abaixo da temperatura de nitretação. O ensaio segue a ABNT NBR ISO 6892-1:2024.
Normas da nitretação
Não há uma norma ISO de processo de nitretação; normalizam-se a medição da camada, os ensaios de verificação e, no setor aeronáutico, o processo pela SAE:
| Norma | Aplicação | Edição |
|---|---|---|
| ISO 18203 | Espessura de camadas endurecidas: NHD, CHD e SHD | 2026 (substituiu a de 2016) |
| ISO 6507-1 | Dureza Vickers, de baixa força e microdureza, usada no perfil | 2023 |
| ABNT NBR ISO 6507-1 | Dureza Vickers (adoção brasileira) | 2026 |
| ISO 4545-1 | Dureza Knoop, alternativa para camadas finas | 2023 |
| ASTM E384 | Dureza por microindentação | E384-22 |
| ISO 6892-1 e ABNT NBR ISO 6892-1 | Ensaio de tração do corpo de prova testemunha | 2019 e 2024 |
| SAE AMS2759/10 | Nitretação gasosa automatizada controlada pelo potencial de nitretação | revisão vigente da SAE |
A especificação do desenho diz qual norma de medição vale e quais são os limites de aceitação: dureza superficial com a carga, NHD com o limite e espessura máxima da camada branca.
Outros ensaios e referências técnicas
Cementação do aço: o que é, tipos, temperatura, profundidade de camada e controle
Cementação é o tratamento termoquímico que enriquece de carbono a superfície de um aço de baixo carbono, em geral entre 900 e 930 °C, antes da têmpera e do revenimento. A peça fica com superfície de 58 a 62 HRC e núcleo tenaz. Veja os tipos (gasosa, sólida, líquida e a vácuo), a fórmula de Harris para o tempo (cerca de 0,63·√t mm a 925 °C), os aços usados, a profundidade efetiva de camada a 550 HV pela ISO 18203:2026, os defeitos e exercícios resolvidos.
Sinterização: o que é, etapas da metalurgia do pó, temperatura, densidade e ensaios de peças sinterizadas
Sinterização é a consolidação de um pó compactado por aquecimento abaixo da fusão, em geral a 70 a 85 % da temperatura absoluta de fusão: a difusão forma pescoços entre as partículas e reduz a porosidade. Não é tratamento térmico de aço no sentido clássico. Aço sinterizado Fe-Cu-C: 1.120 a 1.150 °C por 20 a 30 min e 6,8 a 7,2 g/cm³. Veja etapas, mecanismos, estágios, fase líquida, porosidade, ensaios pela ISO 2738, ISO 3325 e ISO 2739 e exercícios resolvidos.
Normalização do aço (tratamento térmico): temperatura, resfriamento ao ar e diferença para o recozimento e a têmpera
Normalização do aço é o tratamento térmico em que o aço é aquecido acima da temperatura crítica superior (Ac3, ou Acm no aço hipereutetoide), mantido até virar austenita e resfriado ao ar calmo. O resultado é grão refinado e perlita fina, com mais resistência que no recozido e muito menos dureza que no temperado. No aço 1045, normaliza-se a cerca de 850 a 880 °C.
Recozimento do aço: o que é, tipos, temperaturas e efeitos nas propriedades
Recozimento é o tratamento térmico que aquece o metal, mantém a temperatura e resfria devagar, em geral dentro do forno, para reduzir a dureza e as tensões internas e recuperar a ductilidade e a usinabilidade. No aço, o recozimento pleno austenitiza cerca de 30 a 50 °C acima de Ac3, e os tipos subcríticos ficam abaixo de Ac1 (alívio de tensões de 550 a 650 °C, esferoidização de 700 a 720 °C). Veja os tipos, as temperaturas, a microestrutura, os efeitos com números e como conferir o resultado.
Perguntas frequentes
O que é nitretação?
É um tratamento termoquímico que difunde nitrogênio na superfície do aço abaixo da temperatura de austenitização, sem têmpera posterior. O nitrogênio forma nitretos de ferro e de elementos de liga, e a superfície chega a cerca de 600 a 700 HV no 4140 e a mais de 1.000 HV no H13 e no Nitralloy.
Qual a temperatura da nitretação?
Depende do processo: de 495 a 565 °C na nitretação gasosa, tipicamente perto de 520 °C; de 430 a 595 °C na nitretação a plasma; e cerca de 570 a 580 °C no banho de sal. Todas ficam abaixo da temperatura de revenimento prévio do aço e abaixo de Ac1.
Qual a profundidade da nitretação?
A zona de difusão costuma ter de 0,1 a 0,6 mm, sendo usuais 0,2 a 0,3 mm, e a camada branca, de 10 a 20 µm. A profundidade de especificação é a NHD da ISO 18203: a distância até o ponto em que a dureza vale a do núcleo mais 50 HV.
Qual é a diferença entre cementação e nitretação?
A cementação difunde carbono na austenita, em torno de 900 a 930 °C, e exige têmpera e revenimento depois. A nitretação difunde nitrogênio na ferrita, a cerca de 500 a 580 °C, sem têmpera, com distorção mínima e camada mais rasa. A cementação serve para camada profunda em aço de baixo carbono; a nitretação, para peças usinadas em aço ligado.
Quais são as desvantagens da nitretação?
Camada rasa, raramente acima de 0,6 mm; ciclos gasosos longos, de 10 a mais de 100 h; necessidade de aço ligado para dureza alta; camada branca frágil quando espessa; e perda de resistência à corrosão no inox nitretado na faixa usual de temperatura.
O que é a camada branca da nitretação?
É a camada de compostos na superfície, formada por nitretos de ferro ε (Fe2−3N) e γ' (Fe4N), com cerca de 10 a 20 µm. Ela fica branca no microscópio porque o nital não a ataca. Resiste ao desgaste e à corrosão, mas lasca quando espessa demais.
Quais aços podem ser nitretados?
Os que têm elementos formadores de nitretos, como alumínio, cromo, molibdênio e vanádio: 4140, 4340, H13, D2, M2 e os aços Nitralloy. O aço carbono comum forma camada frágil e pouco dura, e costuma receber nitrocarbonetação. O inox nitreta, mas perde resistência à corrosão se tratado na faixa usual.
Precisa temperar a peça depois da nitretação?
Não. A têmpera e o revenimento são feitos antes, com o revenimento acima da temperatura de nitretação, de preferência com margem de pelo menos 50 °C. Depois da nitretação a peça só é resfriada lentamente.
A nitretação melhora a resistência à fadiga?
Sim. A zona de difusão fica com tensão residual de compressão, que retarda a nucleação e o crescimento das trincas. Num 4140 tratado por QPQ, a tensão residual chegou a cerca de −350 MPa e o limite de fadiga em flexão rotativa passou de cerca de 400 para 800 a 825 MPa (Chen et al., 2025).
Como funciona a nitretação a plasma?
A peça é o cátodo numa câmara com nitrogênio e hidrogênio a baixa pressão. A descarga luminosa que se forma em volta dela aquece a superfície e fornece o nitrogênio, entre 430 e 595 °C. O processo permite controlar ou eliminar a camada branca e proteger regiões com máscara.
Como se confere se a nitretação ficou boa?
Pela metalografia, que mede a camada branca e procura porosidade e rede de nitretos; pelo perfil de dureza Vickers, que dá a dureza superficial e a NHD; e pelo ensaio de tração de um corpo de prova testemunha, que confirma a resistência do núcleo.