
Deformação plástica é a mudança de forma permanente de um material: a parte da deformação que continua na peça depois que a carga é retirada. Nos metais ela começa no limite de escoamento, que na prática é o Rp0,2, a tensão que deixa 0,2 % de deformação permanente, e acontece pelo movimento de discordâncias, defeitos lineares da rede cristalina, ao longo de planos de átomos (escorregamento) e, em menor grau, por maclação. Sob carga, a deformação medida soma uma parcela elástica e uma plástica, ε = εe + εp; ao descarregar, só a elástica volta, e o que sobra é εp = ε − σ/E.
É a propriedade que permite laminar, forjar, trefilar e estampar metais, e é também a reserva que faz uma estrutura de aço deformar e avisar antes de romper. Este artigo segue a ordem de uma aula: define a deformação plástica e mostra onde ela aparece na curva do ensaio de tração, explica o mecanismo, reúne as fórmulas, passa pela conformação dos metais e termina em como medir, exercícios resolvidos e normas.
O que é deformação plástica
Enquanto a tensão é baixa, a deformação é elástica: os átomos se afastam um pouco das posições de equilíbrio e voltam quando a força é retirada. Acima de certo nível de tensão, parte da deformação passa a ser plástica: os átomos mudam de vizinhos e a peça não volta às dimensões originais. Callister a define como deformação permanente e não linear, que persiste depois da remoção da carga.
Na foto, peças conformadas a frio: uma barra dobrada a 90°, um copo de alumínio estampado, um disco de cobre achatado e um perfil em U. Em todas a forma nova é permanente, o que caracteriza a deformação plástica.
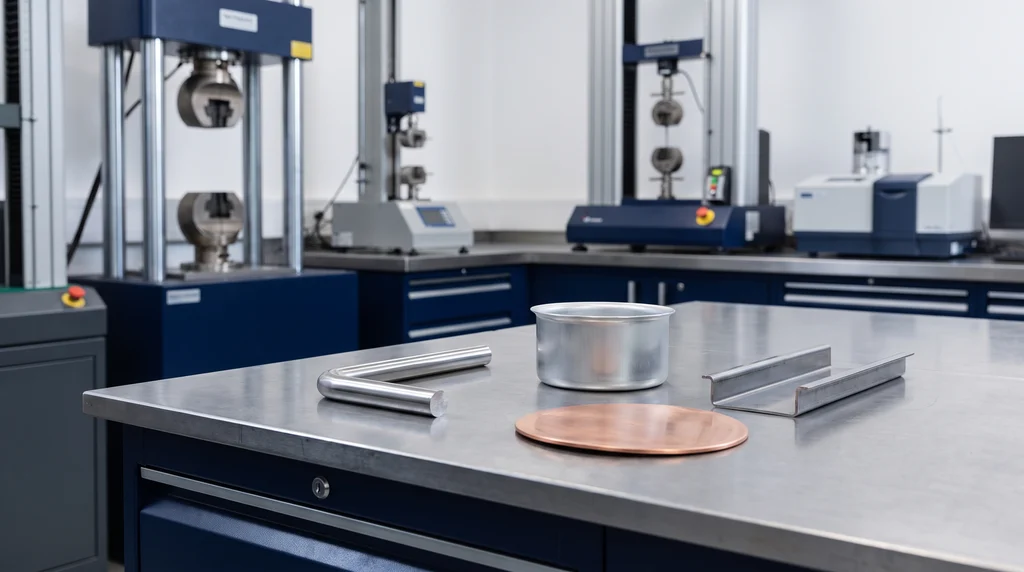
"Plástica" descreve o comportamento do material, e não o polímero: um clipe de aço dobrado que não volta sofreu deformação plástica. A capacidade de se deformar plasticamente sem romper é a plasticidade, e a medida dela no ensaio é a ductilidade.
Deformação plástica e deformação elástica
A deformação elástica é reversível e, nos metais, proporcional à tensão pela lei de Hooke, σ = E·ε. A plástica é permanente e não linear. As duas não se sucedem como fases separadas: depois do escoamento, a peça carregada continua tendo uma parcela elástica, σ/E, somada à plástica acumulada. A comparação completa entre as duas está no artigo sobre deformação elástica; aqui interessa o que acontece do escoamento em diante.
O ciclo de carga e descarga
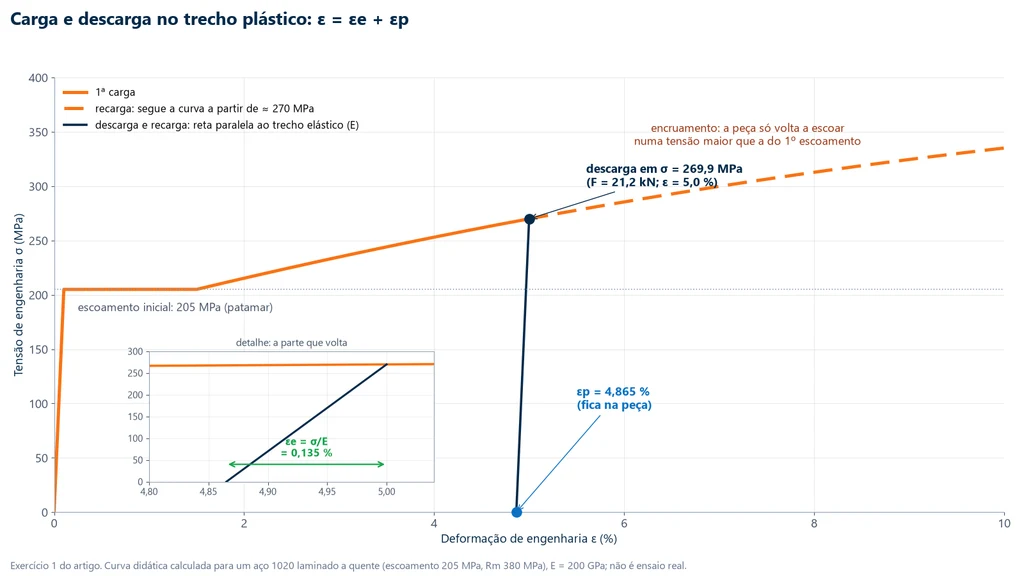
A forma mais clara de separar as duas parcelas é carregar um corpo de prova além do escoamento e descarregar. A descarga não refaz o caminho da carga: desce por uma reta paralela ao trecho elástico, com a mesma inclinação E, e corta o eixo da deformação em εp. A diferença até a deformação total é a recuperação elástica σ/E. No aço, como E é alto, ela é da ordem de décimos de por cento, e é a mesma parcela que produz o retorno elástico (springback) numa chapa dobrada.
O gráfico abaixo mostra o ciclo com os números do exercício 1, num aço 1020 laminado a quente. Ao ser carregada de novo, a peça sobe pela reta de descarga e só volta a escoar em cerca de 270 MPa, acima dos 205 MPa do primeiro escoamento: é o encruamento, visto na própria curva.
Onde começa a deformação plástica na curva tensão-deformação
No diagrama tensão-deformação de um metal dúctil, a deformação plástica começa no escoamento e continua até a ruptura, em três etapas. A primeira é o início: o trecho reto termina no limite de proporcionalidade e, logo acima, a deformação permanente passa a ser mensurável no limite de escoamento. Aços de baixo carbono mostram um patamar, com os limites ReH e ReL; alumínio, cobre, inox e aços encruados passam ao regime plástico de forma gradual, e o escoamento é tomado pelo método do offset, como Rp0,2.
A segunda etapa é a deformação plástica uniforme. Do escoamento até o limite de resistência à tração, Rm, todo o comprimento útil se deforma por igual e a tensão sobe por encruamento. A ABNT NBR ISO 6892-1:2024 chama a extensão plástica na força máxima de Ag, o alongamento uniforme. A terceira é a deformação localizada: a partir do Rm, a deformação se concentra num pescoço, a estricção, até a ruptura. Um erro comum é achar que a deformação plástica começa no Rm; ela começa no escoamento, e o Rm marca o início da estricção.
Mecanismo da deformação plástica: discordâncias, escorregamento e maclação
Um metal é formado por grãos, e cada grão é um cristal com os átomos organizados em planos. A deformação plástica acontece quando planos de átomos deslizam uns sobre os outros. A questão é como esse deslizamento acontece com tensões tão baixas.
Discordâncias: por que o metal real escoa com pouca tensão
Se todos os átomos de um plano deslizassem ao mesmo tempo, a tensão necessária seria mil vezes ou mais a medida no ensaio. A explicação foi proposta de forma independente em 1934 por Taylor, Orowan e Polanyi: o cristal real contém discordâncias, defeitos lineares da rede. Mover uma discordância exige romper e refazer as ligações de uma linha de átomos por vez, e não de um plano inteiro, como quem desloca um tapete empurrando uma dobra. Hirsch, Horne e Whelan observaram discordâncias diretamente em alumínio em 1956, por microscopia eletrônica de transmissão.
Na discordância em cunha, um meio-plano extra de átomos fica inserido no cristal, e o vetor de Burgers, que dá o tamanho e a direção do deslocamento, é perpendicular à linha do defeito. Na discordância em hélice, ele é paralelo à linha; nos metais reais a maioria é mista. Cada discordância que atravessa o grão deixa na superfície um degrau de um espaçamento atômico, e milhões desses degraus são a deformação vista a olho nu.
Escorregamento e sistemas de escorregamento
O movimento das discordâncias se chama escorregamento e ocorre de preferência nos planos de maior densidade atômica e, dentro deles, nas direções mais compactas. O par plano e direção é um sistema de escorregamento. O escorregamento começa quando a tensão de cisalhamento no sistema atinge um valor crítico; pela lei de Schmid, τR = σ·cos φ·cos λ, com φ o ângulo entre a força e a normal ao plano e λ o ângulo entre a força e a direção de escorregamento. Num policristal, os grãos mais bem orientados escoam primeiro, e para que um grão mude de forma acompanhando os vizinhos o critério de von Mises pede pelo menos cinco sistemas independentes. A tabela resume as três estruturas mais comuns nos metais, segundo o Callister:
| Estrutura | Plano e direção | Nº de sistemas | Exemplos e comportamento |
|---|---|---|---|
| Cúbica de face centrada (CFC) | {111} ⟨110⟩ | 12 | Al, Cu, Ni, austenita e inox austenítico: muito dúcteis |
| Cúbica de corpo centrado (CCC) | {110}, {112} e {123} ⟨111⟩ | 12 em {110}; 48 no total | ferrita, Mo, W, Cr: dúcteis, com transição dúctil-frágil a baixa temperatura |
| Hexagonal compacta (HC) | (0001) basal ⟨11-20⟩ | 3 no plano basal | Zn, Mg, Ti α: menos dúcteis à temperatura ambiente |
O CFC combina planos compactos com 12 sistemas e é a estrutura mais fácil de deformar; por isso alumínio e cobre viram fios finos e peças estampadas fundas. O CCC tem mais sistemas no total, mas nenhum plano tão compacto, e precisa de tensões maiores. Isso não o torna frágil: a ferrita do aço é dúctil à temperatura ambiente, e o que o CCC tem de particular é a transição dúctil-frágil em baixa temperatura. O HC tem só três sistemas basais, abaixo dos cinco de von Mises, e depende de planos mais difíceis e da maclação.
Maclação
Na maclação, uma região do cristal sofre um cisalhamento homogêneo e passa a ser a imagem espelhada da rede do outro lado de um plano, o plano de macla. A deformação produzida é limitada; a importância do mecanismo está em girar partes do grão para orientações em que o escorregamento fica mais fácil. É relevante nos metais HC e, nos CCC, em baixa temperatura e alta velocidade de deformação. "Twinning" é o nome do mesmo mecanismo em inglês.
Cerâmicas, vidros e polímeros amorfos
Nas cerâmicas, as discordâncias quase não se movem à temperatura ambiente. Nas covalentes, como o silício e o diamante, a ligação é direcional; nas iônicas, como o NaCl, mover uma discordância aproxima íons de mesmo sinal. Uma trinca se propaga antes de haver deformação plástica apreciável, e a fratura é frágil. Nos amorfos, como o vidro e os polímeros amorfos, não há planos cristalinos, e a deformação permanente acontece por escoamento viscoso.
A fluência, deformação lenta sob carga constante em alta temperatura, envolve difusão e deslizamento de contornos de grão e depende do tempo. É um fenômeno à parte, tratado no artigo sobre ensaio de fluência, e não um terceiro mecanismo ao lado do escorregamento e da maclação.
Fórmulas da deformação plástica
As fórmulas partem da deformação de engenharia, ε = (L − L0) / L0, a variação de comprimento dividida pelo comprimento inicial. Sob carga, ela é a soma das duas parcelas, ε = εe + εp. Como a parcela elástica obedece à lei de Hooke, a deformação plástica residual, a que fica depois de descarregar, é εp = ε − σ/E, com σ e E na mesma unidade. É a conta do ciclo de carga e descarga, e é também a base do limite de escoamento convencional: Rp0,2 é a tensão em que εp = 0,002.
Depois da ruptura, duas medidas registram a deformação plástica total. O alongamento após ruptura é A = (Lu − L0) / L0 × 100, com Lu medido juntando as duas partes; como a parcela elástica se recupera no momento da ruptura, A é essencialmente plástico. A redução de área é Z = (S0 − Su) / S0 × 100, com Su a menor seção do pescoço.
Quando a deformação plástica é grande, como na conformação, usa-se a deformação verdadeira, εv = ln(L / L0) = ln(1 + ε), a soma dos pequenos incrementos de alongamento, cada um dividido pelo comprimento daquele instante. Na deformação plástica dos metais o volume praticamente não muda, S0·L0 = S·L; por isso a deformação verdadeira também sai das áreas, εv = ln(S0 / S), e a tensão verdadeira é σv = σ·(1 + ε). As conversões por ε valem até o Rm, enquanto a deformação é uniforme. A constância de volume não vale para a parcela elástica nem para espumas, porosos e pós em compactação.
Na indústria, o quanto um metal foi deformado a frio se expressa pelo percentual de trabalho a frio, %TF = (S0 − Sd) / S0 × 100, com Sd a área depois de deformar. Em chapa laminada, a mesma ideia se escreve com as espessuras, r = (h0 − h1) / h0. A tabela reúne as fórmulas:
| Grandeza | Fórmula | Observação |
|---|---|---|
| Deformação total sob carga | ε = εe + εp | parcela elástica mais plástica |
| Deformação plástica residual | εp = ε − σ/E | descarga paralela ao trecho elástico |
| Escoamento convencional | Rp0,2: tensão com εp = 0,002 | ABNT NBR ISO 6892-1:2024 |
| Alongamento após ruptura | A = (Lu − L0) / L0 × 100 | informar o L0 |
| Redução de área | Z = (S0 − Su) / S0 × 100 | Su no pescoço |
| Deformação verdadeira | εv = ln(1 + ε) = ln(S0 / S) | até o Rm; aditiva entre passes |
| Tensão verdadeira | σv = σ·(1 + ε) | até o Rm |
| Trabalho a frio | %TF = (S0 − Sd) / S0 × 100 | também em espessura, na laminação |
A diferença entre as deformações de engenharia e verdadeira é desprezível em pequenas deformações e cresce depressa, como mostram os valores calculados abaixo. Em compressão, a deformação verdadeira é maior em módulo que a de engenharia, e não menor como na tração:
| ε de engenharia | εv = ln(1 + ε) | Diferença |
|---|---|---|
| 0,002 (0,2 %) | 0,0020 | desprezível |
| 0,05 | 0,0488 | 2,4 % |
| 0,10 | 0,0953 | 4,7 % |
| 0,20 | 0,1823 | 8,8 % |
| 0,50 | 0,4055 | 18,9 % |
| −0,20 (compressão) | −0,2231 | 11,6 % |
Consequência: encruamento, recuperação e recristalização
À medida que a deformação plástica avança, as discordâncias se multiplicam e se enroscam umas nas outras. Pelos dados do Callister, a densidade de discordâncias sobe de cerca de 103 mm−2, num cristal crescido com cuidado, para 109 a 1010 mm−2 num metal muito deformado. Cada discordância passa a atrapalhar o movimento das outras, e é preciso mais tensão para continuar deformando. Esse é o encruamento: o limite de escoamento e a resistência sobem, o alongamento cai, e o módulo de elasticidade não muda, porque depende das ligações entre átomos e não das discordâncias. O aço 1020 mostra o efeito: laminado a quente, escoa em 205 MPa e alonga 25 %; trefilado a frio, escoa em cerca de 350 MPa e alonga cerca de 15 %.
O encruamento se desfaz com calor. No recozimento, o metal passa primeiro pela recuperação, em que as discordâncias se rearranjam e parte das tensões internas se alivia, e depois pela recristalização, em que nascem grãos novos, sem deformação, e a densidade de discordâncias cai para 105 a 106 mm−2. A resistência volta a cair e a ductilidade volta. A quantidade que mede o quanto um metal encrua ao se deformar é o expoente n da lei de Hollomon, σv = K·εvn, medido em chapas pela ASTM E646 ou pela ISO 10275 e usado no ensaio de embutimento para prever a estampabilidade.
Conformação plástica dos metais
A deformação plástica é o fenômeno; a conformação plástica, ou conformação mecânica, é o conjunto de processos industriais que a exploram para dar forma a um metal sólido sem remover material. Laminação, forjamento, extrusão, trefilação e estampagem são os principais. A referência brasileira do assunto é o livro Conformação Plástica dos Metais, de Bresciani Filho, Button e coautores, da Editora da Unicamp.
Processos pelo tipo de esforço
Os processos se classificam pelo esforço que produz a deformação, como faz Dieter em Mechanical Metallurgy; a norma alemã DIN 8582:2003 adota classificação equivalente pelo estado de tensão. Na compressão direta, a ferramenta comprime o metal; na indireta, o metal é tracionado ou empurrado, mas a parede da ferramenta gera a compressão que o deforma. A tabela resume os processos mais usados:
| Esforço | Processo | O que acontece | Produto típico |
|---|---|---|---|
| Compressão direta | Laminação | o metal passa entre cilindros que giram e a espessura cai | chapas, bobinas, perfis, trilhos, vergalhões |
| Compressão direta | Forjamento | martelo ou prensa comprime o metal entre matrizes | virabrequins, bielas, ferramentas, flanges |
| Compressão indireta | Extrusão | um êmbolo empurra o tarugo através de uma matriz com o perfil | perfis de alumínio, tubos |
| Compressão indireta | Trefilação | fio ou barra é tracionado através de uma fieira cônica | arames, fios de cobre, CA-60 |
| Compressão indireta | Estampagem profunda | o punção empurra a chapa para dentro da matriz | latas, pias, cárteres |
| Tração | Estiramento | a chapa é esticada sobre um molde, presa pelas bordas | painéis de grande raio |
| Flexão | Dobramento e calandragem | momento fletor | cantoneiras, tubos calandrados, estribos |
| Cisalhamento | Corte e puncionamento | cisalhamento localizado até a separação | blanks, arruelas |
O processo em que o material passa entre rolos é, portanto, a laminação. Na estampagem profunda, o mesmo produto sofre esforços diferentes em cada região: o flange é comprimido na circunferência e a parede é tracionada. É por isso que a capacidade de uma chapa de ser estampada se avalia em ensaio próprio, e não só pelo alongamento na tração.
Trabalho a frio, a morno e a quente
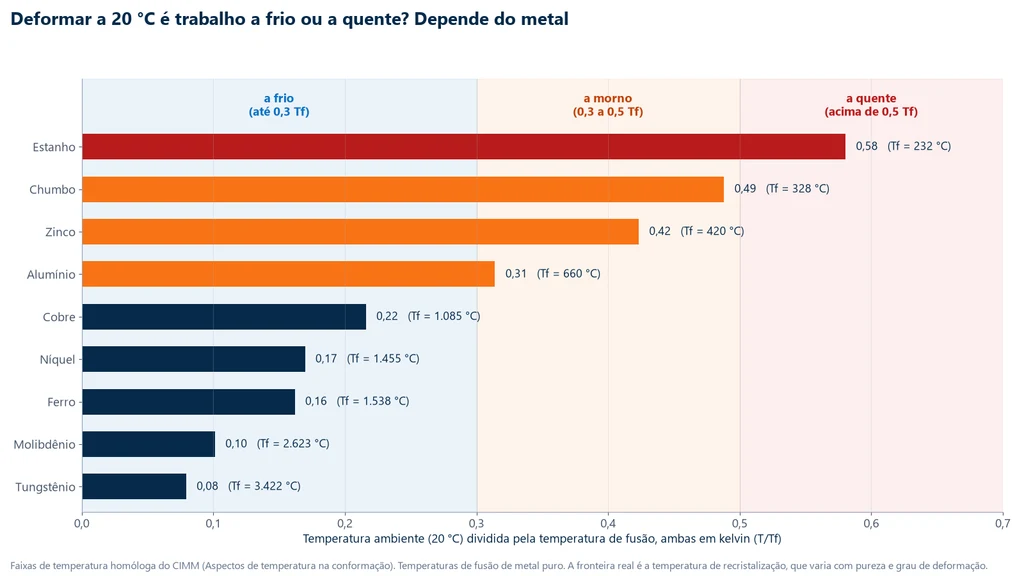
A mesma deformação tem efeitos diferentes conforme a temperatura em que é feita, e a temperatura que importa é a relativa ao ponto de fusão, medida em kelvin: a temperatura homóloga, T/Tf. No trabalho a frio, abaixo de cerca de 0,3 Tf, não há recuperação nem recristalização durante o processo: o encruamento se acumula, o acabamento e a precisão dimensional são bons, e a deformação total fica limitada, exigindo recozimentos intermediários. No trabalho a morno, de 0,3 a 0,5 Tf, há recuperação, mas não se formam grãos novos. No trabalho a quente, acima de cerca de 0,5 Tf, a recristalização acontece junto com a deformação, a força necessária é menor e deformações muito grandes são possíveis. Essas faixas são as do material didático do CIMM.
A fronteira que de fato separa o frio do quente é a temperatura de recristalização, definida como aquela em que a recristalização se completa em uma hora. Ela fica, como regra empírica, entre 0,3 e 0,6 Tf, e cai com a pureza do metal e com o grau de trabalho a frio prévio; abaixo de uma deformação mínima, a deformação crítica, não há recristalização. Para o ferro fica em torno de 450 °C, e para o tungstênio perto de 1.200 °C. O chumbo e o estanho recristalizam abaixo de 20 °C: dobrar um tubo de chumbo à temperatura ambiente é, tecnicamente, trabalho a quente, e ele não encrua.
O gráfico abaixo compara a temperatura ambiente com a temperatura de fusão de nove metais puros. Para o ferro, o cobre e o tungstênio, 20 °C está bem dentro da faixa a frio; o alumínio fica na fronteira; o chumbo e o estanho já estão perto ou acima de meio Tf.
A tabela resume as três faixas. O artigo sobre tratamento térmico dos metais trata dos ciclos térmicos que acompanham a conformação, e o de maleabilidade trata da capacidade de conformar em chapas por compressão.
| Regime | Temperatura homóloga | O que acontece |
|---|---|---|
| A frio | até cerca de 0,3 Tf | encrua; boa precisão; deformação limitada |
| A morno | 0,3 a 0,5 Tf | recuperação, sem grãos novos |
| A quente | acima de cerca de 0,5 Tf | recristaliza enquanto deforma; força menor; grandes deformações |
Exemplos de deformação plástica
A deformação plástica está em objetos comuns e em quase toda peça metálica fabricada. Alguns exemplos, com o processo ou a situação que os produz:
- Clipe de papel dobrado que não volta à forma: arame de aço de baixo carbono deformado além do escoamento.
- Lata de alumínio: fabricada por estampagem profunda e estiramento da parede, e amassada, de novo plasticamente, no descarte.
- Carroceria de automóvel: painéis estampados e, numa colisão, a zona de deformação programada, que absorve energia deformando plasticamente.
- Vergalhão dobrado na obra em estribos e ganchos; o ensaio de dobramento da ABNT NBR 7480 verifica essa capacidade.
- Fio de cobre (trefilação), perfil de alumínio de janela (extrusão), trilho e chapa (laminação) e chave de boca (forjamento).
- Moeda: cunhada por forjamento em matriz fechada.
Os polímeros também se deformam plasticamente, por outro mecanismo. Num termoplástico semicristalino, como o polietileno ou o náilon, a tensão passa por um máximo de escoamento, cai, e forma-se um pescoço que se propaga pelo corpo de prova enquanto as cadeias e as lamelas se alinham na direção da carga: é o estiramento a frio, que pode levar o alongamento a centenas de por cento. Nos polímeros amorfos abaixo da transição vítrea, a deformação permanente acontece por cisalhamento em bandas e escoamento viscoso. O ensaio segue a ASTM D638 ou a ISO 527-1. O artigo sobre tipos de materiais compara as famílias.
Como medir a deformação plástica no ensaio de tração
A deformação plástica se mede no ensaio de tração, pela ABNT NBR ISO 6892-1:2024 ou pela ASTM E8/E8M-25. A máquina universal aplica a força com velocidade controlada, a célula de carga mede a força F e o extensômetro, preso ao corpo de prova, mede o alongamento no comprimento de referência L0. O software converte as leituras em tensão e deformação e calcula os resultados da norma: o escoamento (ReH, ReL ou Rp0,2), o Rm, o alongamento uniforme Ag, o alongamento após ruptura A e a redução de área Z.
O extensômetro é indispensável para o Rp0,2. O deslocamento da travessa inclui a folga das garras e a deformação elástica da máquina e da célula de carga, e superestima a deformação do corpo de prova justamente no trecho em que o offset de 0,2 % é traçado. Depois do escoamento, alguns laboratórios retiram o extensômetro e seguem pela travessa, o que deve constar do relatório. Um ensaio programado com ciclos de carga e descarga, como o do exercício 1, mostra diretamente a deformação permanente e a recuperação elástica.
Algumas especificações de produto fixam a deformação plástica mínima. O vergalhão CA-50, por exemplo, precisa de alongamento após ruptura A ≥ 8 %, medido em 10 diâmetros, além de fyk ≥ 500 MPa e fst/fy ≥ 1,10 (ABNT NBR 7480:2024); é essa reserva plástica que faz a estrutura de concreto armado deformar e fissurar visivelmente antes de romper. Para chapas de estampagem, o dado que interessa é o expoente de encruamento n, medido pela ASTM E646 ou pela ISO 10275. O artigo sobre ductilidade detalha A e Z, e o de ensaio de tração, o procedimento completo.
Exercícios resolvidos
Os cinco exercícios seguem a ordem do artigo: a deformação que fica depois da descarga, a deformação verdadeira em conformação e a temperatura de trabalho.
Exercício 1: deformação permanente depois da descarga
Um corpo de prova de aço 1020 laminado a quente, com d0 = 10,0 mm e extensômetro de L0 = 50,0 mm, é tracionado numa máquina universal. Com F = 21,2 kN, o extensômetro indica ΔL = 2,50 mm, e a carga é retirada. Com E = 200 GPa, qual o comprimento final entre as facas do extensômetro?
- Área: S0 = π × 10,0² / 4 = 78,54 mm².
- Tensão: σ = 21.200 / 78,54 = 269,9 MPa, acima do escoamento de 205 MPa.
- Deformação total: ε = 2,50 / 50,0 = 0,0500.
- Recuperação elástica: εe = σ/E = 269,9 / 200.000 = 0,00135, ou 0,0675 mm.
- Deformação permanente: εp = 0,0500 − 0,00135 = 0,04865 (4,865 %), ou 2,43 mm.
O comprimento final é 52,43 mm. Dos 2,50 mm de alongamento sob carga, só 0,07 mm voltam. Se a peça for carregada de novo, só volta a escoar perto de 270 MPa: o primeiro ciclo encruou o material.
Exercício 2: redução de área e deformação verdadeira na trefilação
Um fio de cobre de 5,0 mm é trefilado para 4,0 mm em um passe. Calcule o trabalho a frio e a deformação verdadeira.
- Razão de áreas: S0/S1 = (5,0 / 4,0)² = 1,5625.
- Trabalho a frio: %TF = (1 − 1/1,5625) × 100 = (1 − 0,64) × 100 = 36 %.
- Pela constância de volume, L1/L0 = 1,5625: o fio fica 56,25 % mais comprido.
- Deformação verdadeira: εv = ln 1,5625 = 0,446.
A deformação de engenharia no comprimento seria 0,5625, bem diferente dos 0,446 da verdadeira: em conformação, as duas medidas divergem.
Exercício 3: deformação verdadeira em tração e compressão
Uma barra de 50 mm é estirada até 60 mm; outra, igual, é comprimida até 40 mm. Compare as deformações.
- Tração: ε = 10 / 50 = +0,200; εv = ln(60 / 50) = +0,182.
- Compressão: ε = −10 / 50 = −0,200; εv = ln(40 / 50) = −0,223.
Na engenharia as duas parecem simétricas, ±20 %. Na deformação verdadeira, a compressão é maior em módulo. Por isso a conformação e a simulação trabalham com εv.
Exercício 4: laminação em dois passes
Uma chapa de 10 mm é laminada para 7 mm e depois para 5 mm. Some as deformações dos dois passes e compare com o total direto, em módulo.
- Engenharia: passe 1, 3/10 = 0,300; passe 2, 2/7 = 0,286; soma 0,586. O total direto é 5/10 = 0,500. Não bate.
- Verdadeira: ln(10/7) = 0,357; ln(7/5) = 0,336; soma 0,693. O total direto é ln(10/5) = 0,693. Bate.
Só a deformação verdadeira é aditiva entre passes, e é ela que se usa para planejar uma sequência de laminação ou trefilação.
Exercício 5: trabalho a frio ou a quente?
Adotando temperatura de recristalização de 0,4 Tf, classifique a laminação a 20 °C do chumbo (Tf = 327,5 °C) e do ferro (Tf = 1.538 °C).
- Chumbo: Tf = 600,7 K; 0,4 Tf = 240 K, ou −33 °C. A 20 °C (293 K, 0,49 Tf), o chumbo está acima da recristalização: trabalho a quente.
- Ferro: Tf = 1.811 K; 0,4 Tf = 724 K, ou 451 °C, coerente com os cerca de 450 °C citados acima. A 20 °C (0,16 Tf) é trabalho a frio, e o ferro encrua.
"A frio" e "a quente" são relativos à temperatura de fusão do metal, e não à sensação térmica.
Erros comuns sobre deformação plástica
Além das confusões já apontadas ao longo do texto (deformação plástica começando no Rm, fluência como mecanismo, CCC como frágil, soma de deformações de engenharia), quatro erros aparecem com frequência em apostilas, sites e relatórios:
- Listar o encruamento como mecanismo de deformação plástica. Ele é consequência: o aumento de resistência causado pela multiplicação das discordâncias. Os mecanismos são o escorregamento e a maclação.
- Tratar deformação plástica em serviço como comportamento normal. O projeto estrutural trabalha abaixo do escoamento; a deformação plástica é o objetivo na fabricação e a reserva de segurança na estrutura, não o regime de trabalho.
- Ler o número do CA-60 como resistência à tração. Os 600 MPa são o escoamento característico, fyk, como os 500 MPa do CA-50.
- Chamar cerâmica refratária de "alumínio e silício". Refratários são óxidos e silicatos, como a alumina (Al2O3) e a sílica (SiO2); alumínio é metal e silício, semimetal.
Normas para medir a deformação plástica
As normas abaixo definem como medir a deformação plástica em tração, o expoente de encruamento de chapas e os mínimos exigidos de produtos. A tabela reúne as citadas no artigo, com a edição vigente:
| Norma | O que trata | Edição |
|---|---|---|
| ABNT NBR ISO 6892-1 | tração de metais em temperatura ambiente: Rp0,2, Ag, A e Z | 2024 |
| ISO 6892-1 | tração de metais em temperatura ambiente | 2019 |
| ASTM E8/E8M | tração de metais | E8/E8M-25 |
| ASTM E646 | expoente de encruamento n de chapas metálicas | E646-16(2024) |
| ISO 10275 | expoente de encruamento n de chapas e tiras | 2020 |
| ASTM E111 | módulo de elasticidade, usado para separar εe de εp | E111-17(2025)e1 |
| ABNT NBR 7480 | aço para armaduras de concreto armado: alongamento e dobramento | 2024 |
| ASTM D638 | tração de plásticos | D638-22 |
| ISO 527-1 | tração de plásticos, princípios gerais | 2019 |
| DIN 8582 | classificação dos processos de conformação | 2003 |
Máquina para medir a deformação plástica
Medir a deformação plástica exige aplicar a força com velocidade controlada, medir a força com uma célula de carga adequada ao ensaio e medir o alongamento no próprio corpo de prova, com extensômetro, para separar a parcela elástica da plástica. A máquina universal Biopdi da linha M2 é eletromecânica e faz as três coisas, com modelos de coluna simples, de 200 N a 10 kN, e de coluna dupla, de 5 kN a 1.000 kN, extensômetros e o software BioLab. O painel abaixo mostra a máquina, o papel de cada parte na medida e as garras usadas.
A máquina universal no ensaio de tração
A linha M2 tem modelos de coluna simples, de 200 N a 10 kN, e de coluna dupla, de 5 kN a 1.000 kN. Cada parte da máquina tem uma função na medida da deformação plástica:
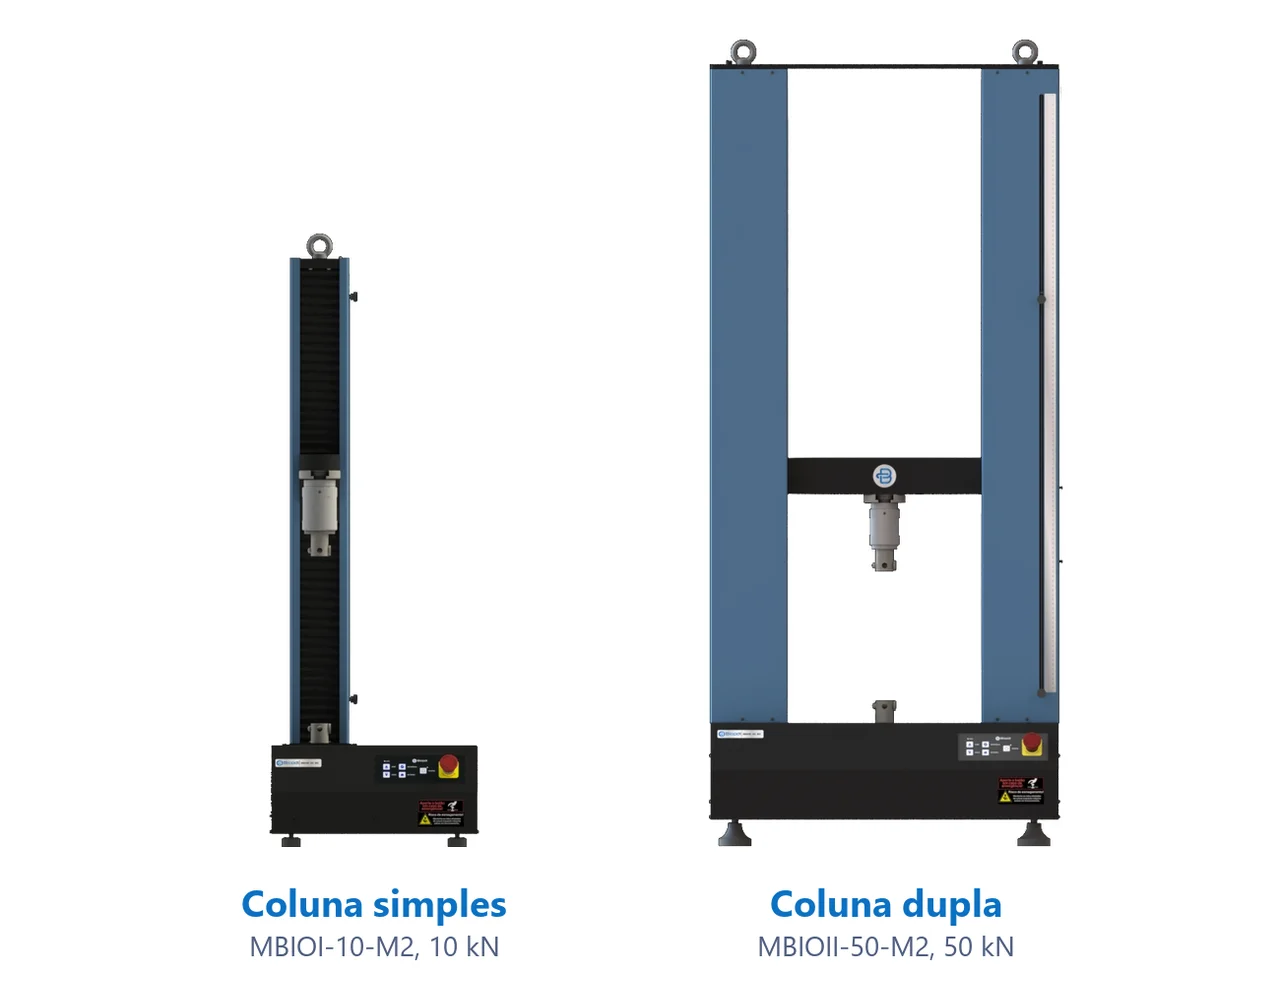
- Travessa móvel traciona o corpo de prova e faz ciclos de carga e descarga
- Célula de carga mede a força F, classe 1
- Garras de cunha, pneumáticas, para roscados ou fios
- Extensômetro mede ΔL no trecho L0 e separa εe de εp
- Software BioLab calcula Rp0,2, Rm, Ag, A e Z
- Painel e emergência posiciona e para o ensaio
Dispositivos para o ensaio de tração
Os dispositivos abaixo são montados na mesma máquina, conforme o corpo de prova e a norma:
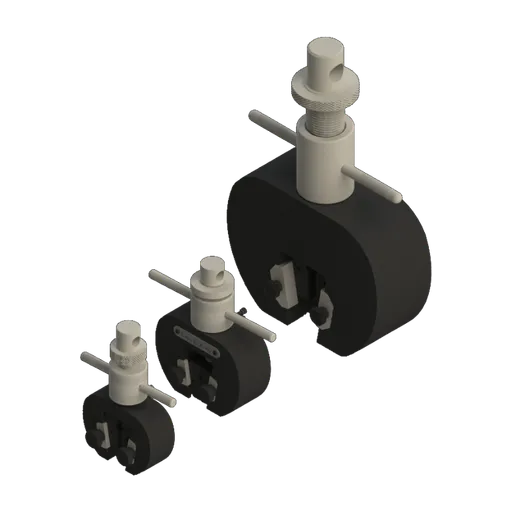 Garra cunha5, 20 e 200 kN
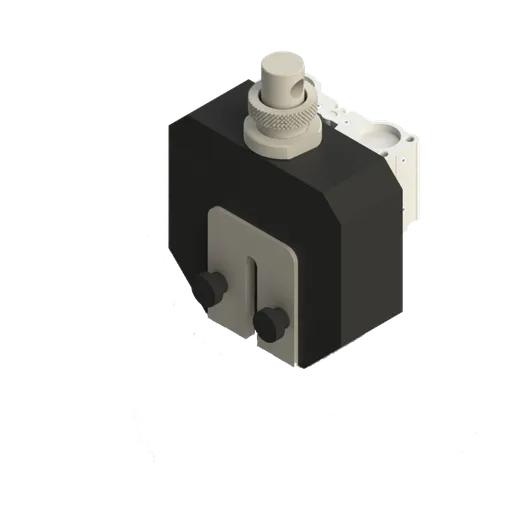 Garra cunha pneumática50 e 200 kN
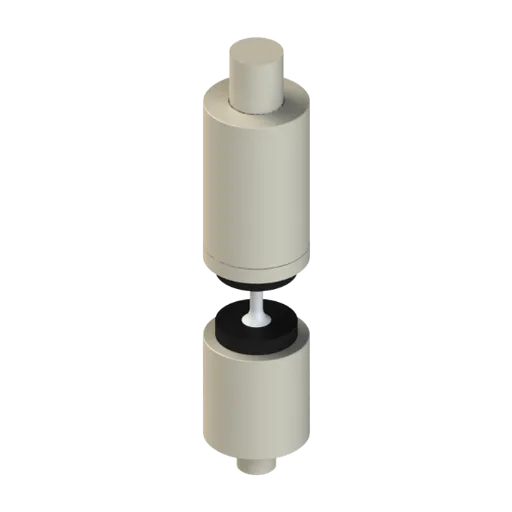 Garra para roscadosparafusos e corpos de prova roscados
Para chapas metálicas e corpos de prova de metais, o modelo típico é a máquina universal de 5 a 50 kN (MBIOII-50-M2); para vergalhões como o CA-50, a máquina de 100 a 200 kN (MBIOII-200-M2); para polímeros e o estiramento a frio, a máquina de coluna simples. O software BioLab traça a curva e calcula os resultados da norma, e o microscópio metalográfico completa a análise, mostrando os grãos alongados de um metal trabalhado a frio e os grãos equiaxiais depois da recristalização. As demais capacidades estão na página da máquina universal de ensaios.
Outros ensaios e referências técnicas
Limite elástico e limite de escoamento: o que é, diferença, fórmula, Rp0,2 e tabela do aço
O limite elástico é a maior tensão sem deformação permanente; o limite de escoamento é a tensão em que a deformação plástica fica mensurável (ReH e ReL no aço com patamar, Rp0,2 nos demais). Veja a diferença, a fórmula Re = Fe/S0, os símbolos, o offset de 0,2 %, a tabela do aço com condição do material, o CA-50 e exercícios.
Limite de resistência à tração (Rm): o que é, fórmula, gráfico, tabela do aço e como medir
O limite de resistência à tração (Rm) é a tensão de engenharia na força máxima do ensaio de tração: Rm = Fm/S0. Veja os símbolos, onde ele fica no gráfico, a diferença para o escoamento e a tensão de ruptura, a tabela do aço com a condição do material, o CA-50, a carga de ruptura, a estimativa pela dureza e exercícios.
Encruamento: o que é, mecanismo, lei de Hollomon (expoente n), recozimento e como medir
Encruamento é o endurecimento de um metal por deformação plástica a frio: sobem o escoamento, a resistência e a dureza, cai a ductilidade e o módulo de elasticidade não muda. Veja o mecanismo das discordâncias, o grau de trabalho a frio (%TF), a lei de Hollomon e o expoente n, a medição pela ISO 10275 e pela ASTM E646, o recozimento e exercícios resolvidos.
Limite de proporcionalidade: o que é, diferença para limite elástico e escoamento e como medir
Em resistência dos materiais, o limite de proporcionalidade é a maior tensão em que tensão e deformação ainda são proporcionais: o fim do trecho reto da curva e da lei de Hooke. Veja a definição da ASTM E6, a diferença para o limite elástico e o Rp0,2, como medir com extensômetro e exercícios resolvidos.
Perguntas frequentes
O que é deformação plástica?
É a mudança de forma permanente de um material, a parte da deformação que continua depois que a carga é retirada. Nos metais começa no limite de escoamento, que na prática é o Rp0,2, a tensão que deixa 0,2 % de deformação permanente (ABNT NBR ISO 6892-1:2024).
O que é deformação plástica dos metais?
É a deformação permanente produzida pelo movimento de discordâncias ao longo de planos cristalinos compactos, o escorregamento, e em menor grau pela maclação. É o que permite laminar, forjar e trefilar metais sem que se rompam.
Qual a diferença entre deformação elástica e plástica?
A elástica é reversível e proporcional à tensão, pela lei de Hooke. A plástica é permanente e não linear. Sob carga as duas coexistem, ε = εe + εp; ao descarregar, só a parcela elástica σ/E volta.
Qual a fórmula da deformação plástica?
A deformação plástica residual é εp = ε − σ/E. Para grandes deformações usa-se a deformação verdadeira, εv = ln(1 + ε) = ln(S0/S). No ensaio, o alongamento após ruptura A = (Lu − L0)/L0 × 100 mede a deformação plástica total.
O que é conformação plástica?
É o conjunto de processos industriais que dão forma ao metal sólido por deformação plástica, sem remover material: laminação, forjamento, extrusão, trefilação e estampagem.
Como se chama o processo em que o material passa entre rolos?
Laminação. O metal passa entre cilindros que giram e sai com espessura menor, formando chapas, bobinas, perfis e vergalhões. É um processo de compressão direta.
Por que metais CFC são mais dúcteis que HC?
Metais CFC, como alumínio, cobre e níquel, têm 12 sistemas de escorregamento em planos compactos {111}. Os HC, como zinco e magnésio, têm só 3 no plano basal à temperatura ambiente. Mais sistemas disponíveis significam mais caminhos para as discordâncias e mais ductilidade.
O que é maclação?
É o mecanismo em que uma região do cristal sofre cisalhamento e vira a imagem espelhada da rede vizinha. É importante nos metais HC e, nos CCC, em baixa temperatura e alta velocidade, e ajuda a reorientar grãos para o escorregamento.
Qual a diferença entre trabalho a frio e a quente?
O trabalho a frio fica abaixo de cerca de 0,3 da temperatura de fusão, em kelvin, e o metal encrua. O trabalho a quente fica acima da temperatura de recristalização, cerca de 0,5 Tf, e o metal recristaliza enquanto deforma. Para o chumbo, a temperatura ambiente já é trabalho a quente.
A deformação plástica aumenta a resistência do metal?
Sim, por encruamento. A densidade de discordâncias sobe de cerca de 10³ para 10⁹ a 10¹⁰ mm⁻², o que eleva o escoamento e a resistência e reduz o alongamento. O módulo de elasticidade não muda, e o recozimento reverte o efeito.
Como medir a deformação plástica?
Com ensaio de tração em máquina universal com extensômetro, pela ABNT NBR ISO 6892-1:2024 ou pela ASTM E8/E8M-25. Os resultados são Rp0,2, Ag, A e Z. Em chapas, o expoente de encruamento n sai pela ASTM E646 ou pela ISO 10275.
Polímeros sofrem deformação plástica?
Sim. Termoplásticos semicristalinos escoam, formam pescoço e sofrem estiramento a frio, que alinha as cadeias. O ensaio segue a ASTM D638 ou a ISO 527-1. Isso é diferente da conformação de plásticos por injeção ou sopro.