
Normalização do aço é o tratamento térmico em que a peça é aquecida acima da temperatura crítica superior (Ac3 no aço hipoeutetoide, Acm no hipereutetoide), mantida até toda a seção virar austenita e depois resfriada ao ar calmo. O resultado é grão refinado e uniforme, com ferrita e perlita fina: mais resistência e em geral mais tenacidade que no aço recozido, e dureza muito menor que a do aço temperado.
O termo divide a busca com a normalização de banco de dados e com a normalização técnica (a elaboração de normas, trabalho da ABNT). Aqui o assunto é só o tratamento térmico. Em número, a regra é aquecer cerca de 50 a 60 °C acima de Ac3 e deixar esfriar fora do forno: no aço 1045, que tem Ac3 de cerca de 780 °C, as fichas de fabricante indicam de 850 a 880 °C. Adiante estão a regra da temperatura, o mecanismo do refino de grão, a comparação com o recozimento e a têmpera, as aplicações e o controle do resultado.
O que é a normalização do aço
O ASM Handbook define a normalização como o aquecimento de uma liga ferrosa a uma temperatura adequada acima da faixa de transformação, seguido de resfriamento ao ar (Dossett e Totten, "Normalizing of Steel", ASM Handbook v. 4A, 2013). Chiaverini (Aços e Ferros Fundidos, ABM) descreve o mesmo processo com o objetivo explícito: refinar o grão de peças fundidas, laminadas ou forjadas e deixar a estrutura uniforme antes do uso ou de outro tratamento.
Como todo tratamento térmico dos metais, a normalização tem três etapas:
- Aquecimento até a temperatura de normalização, acima da temperatura crítica superior do aço.
- Encharque, a permanência nessa temperatura até que o núcleo da peça a alcance e toda a seção se transforme em austenita. Esse aquecimento até austenita completa se chama austenitização.
- Resfriamento ao ar, com a peça fora do forno, em ar calmo ou, nas seções grossas, em ar forçado por ventilador.
O que separa a normalização dos tratamentos vizinhos é a terceira etapa: o resfriamento ao ar é mais rápido que o do forno e muito mais lento que o de um banho de água ou óleo, e essa velocidade intermediária produz uma estrutura intermediária.
Temperatura de normalização
A temperatura não é um número único para "o aço": ela depende das temperaturas críticas de cada composição. Para entender a regra é preciso primeiro saber o que cada temperatura crítica marca no aquecimento.
Ac1, Ac3 e Acm
No diagrama ferro-carbono, o aço com 0,77 % de carbono (eutetoide) se transforma inteiramente em austenita a 727 °C (Chiaverini). Nos outros aços a transformação ocupa uma faixa de temperatura, e as temperaturas medidas no aquecimento recebem a letra "c" (do francês chauffage):
- Ac1: a perlita começa a virar austenita. Abaixo dela, nada se transforma.
- Ac3: no aço hipoeutetoide (menos de 0,77 % C), a última ferrita vira austenita. Acima de Ac3, a seção é toda austenítica.
- Acm: no aço hipereutetoide (mais de 0,77 % C), a cementita em excesso termina de se dissolver na austenita.
Os elementos de liga deslocam essas temperaturas. Por isso a margem se conta a partir do Ac3 ou do Acm do aço em questão, lido na ficha do fabricante ou estimado por fórmula (exercício 1).
A regra da margem acima de Ac3 ou Acm
A regra geral é normalizar de 50 a 60 °C acima de Ac3 no aço hipoeutetoide, ou acima de Acm no hipereutetoide; as fontes variam entre 30 e 55 °C de margem mínima. É uma margem maior que a do recozimento pleno, de 30 a 50 °C acima de Ac3, para garantir austenita homogênea antes de um resfriamento que não dá tempo de corrigir heterogeneidade.
No aço hipereutetoide as regras dos dois tratamentos se separam. O recozimento fica pouco acima de Ac1, abaixo de Acm, porque o resfriamento lento no forno a partir de austenita completa formaria uma rede contínua de cementita nos contornos de grão, que fragiliza o aço. Na normalização o aquecimento pode passar de Acm: o resfriamento ao ar é rápido o bastante para dissolver e não refazer essa rede, e a normalização é justamente o tratamento usado para quebrá-la (Chiaverini).
As fichas de fabricante trabalham com margem um pouco maior que a da regra, para compensar o tamanho real da carga no forno. A tabela reúne as temperaturas críticas e as de normalização de três aços de construção mecânica, com as fontes:
| Aço | Ac1 / Ac3 aproximados | Normalização | Fonte |
|---|---|---|---|
| 1020 | 730 / 840 °C | 900 a 955 °C | Lucefin C22E (críticas); Açovisa |
| 1045 | 735 / 780 °C | 850 a 880 °C | Lucefin C45E; Açovisa (840 a 900 °C) |
| 4140 | 745 / 790 °C | 860 a 900 °C (Lucefin: 870 °C) | Lucefin 42CrMo4; Açovisa |
A temperatura também aparece em norma de produto: a ASTM A333/A333M, de tubos para baixa temperatura, manda normalizar aquecendo de modo uniforme a no mínimo 815 °C (1.500 °F). Quando a especificação do produto dá a temperatura, ela prevalece sobre a regra geral.
Temperatura alta demais engrossa o grão
Passar muito da margem não melhora o resultado. Acima da faixa indicada, o grão de austenita cresce durante o encharque, e grão de austenita grande dá ferrita e perlita grandes no resfriamento, o oposto do que a normalização procura. Em aço microligado há um segundo efeito: os precipitados que ancoravam os contornos de grão se dissolvem e deixam de frear o crescimento.
Li, Fan, Wang e Wang (Materials 16, 6921, 2023) mediram isso num aço de vaso de pressão P460NL1, microligado ao vanádio e nitrogênio, normalizado de 850 a 950 °C. O gráfico abaixo mostra a energia de impacto Charpy a −40 °C em cada temperatura: ela sobe até 85 J a 900 °C e cai para 53 J a 950 °C, enquanto o tamanho médio de grão passa de 5,7 µm a 850 °C para 10,5 µm a 950 °C.
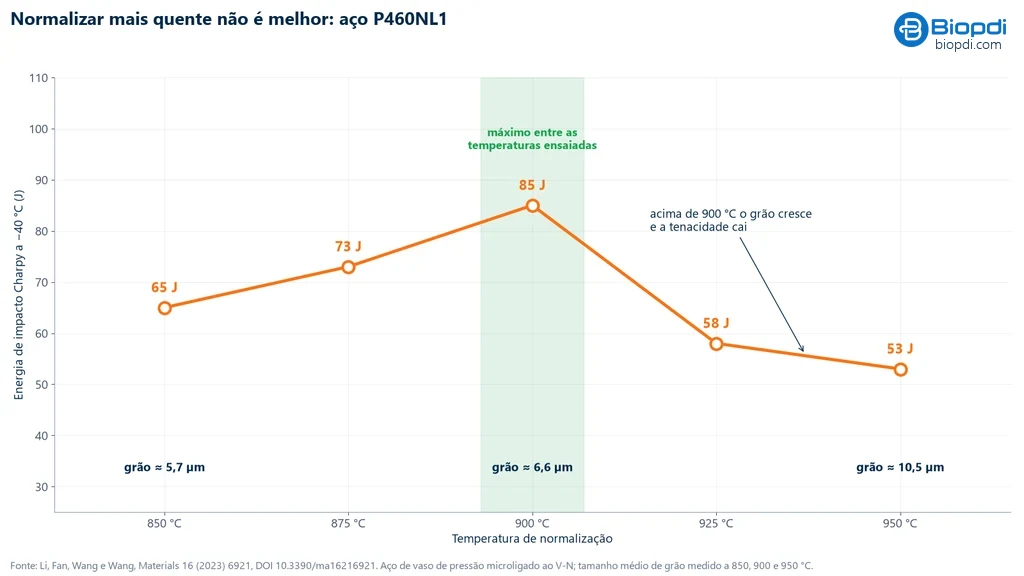
O ótimo vale para esse aço; a lição geral é que a temperatura de normalização tem teto além de piso.
Como a normalização é feita: aquecimento, encharque e resfriamento ao ar
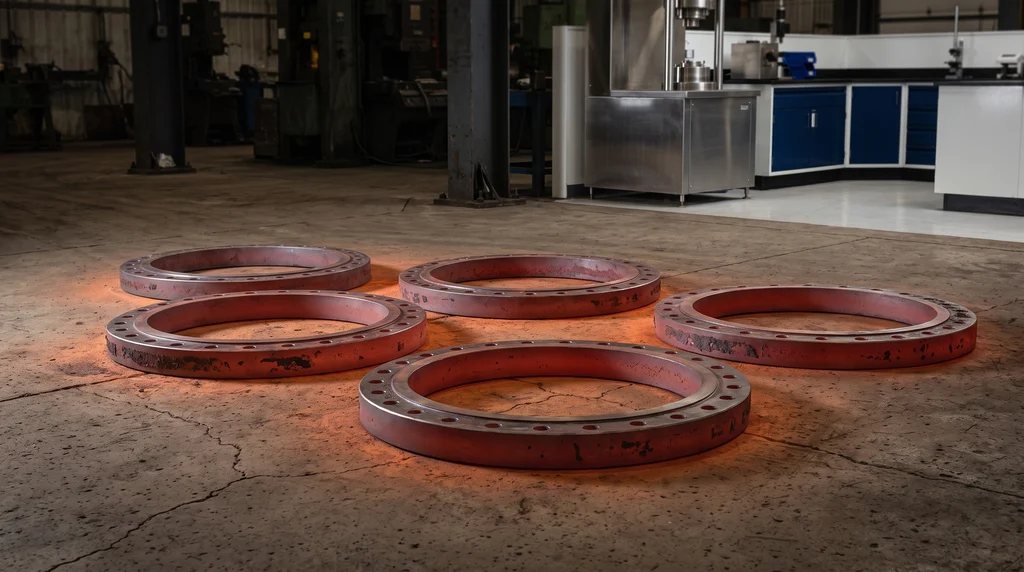
Na prática industrial, a carga entra no forno, sobe até a temperatura de normalização, permanece o tempo de encharque e sai do forno para esfriar em ar calmo. As peças são espaçadas entre si, porque peças encostadas esfriam como um bloco maior e mais devagar, e apoiadas de modo que o ar circule por todas as faces.
Na foto, flanges de aço forjados ainda em brasa, esfriando espaçados sobre o piso: na normalização a peça sai do forno e esfria ao ar calmo, mais rápido que no recozimento e bem mais devagar que na têmpera.
O ciclo é curto do ponto de vista do forno. No recozimento o forno fica ocupado durante todo o resfriamento lento, que pode levar horas; na normalização ele é liberado assim que termina o encharque. Por isso a normalização costuma sair mais barata que o recozimento quando os dois atendem à especificação (IspatGuru, "Normalizing process for steels").
Tempo de encharque
O encharque existe porque o forno aquece a superfície primeiro: o núcleo chega à temperatura depois, e a austenitização só termina quando ele chega. Duas regras práticas aparecem na literatura técnica: cerca de 1 hora por 25 mm de espessura, ou t = 60 + D minutos, com D o diâmetro máximo em milímetros (IspatGuru). As duas divergem (exercício 4), o que mostra que são estimativas. Quando a ficha do aço ou a norma do produto definem o tempo, valem elas. Encharque longo demais tem o mesmo efeito da temperatura alta demais: cresce o grão.
Efeito da espessura da peça
O ar retira calor pela superfície. Numa peça fina, superfície e núcleo esfriam quase juntos; numa peça grossa, o núcleo esfria bem mais devagar e se transforma numa perlita mais grossa, com dureza e resistência menores que as da superfície. No limite, o núcleo de uma peça muito grossa fica com propriedades próximas das do estado recozido.
Por isso as propriedades tabeladas de "aço normalizado" valem para a seção de referência da fonte, não para qualquer peça, e em peça grossa a verificação mede a dureza em mais de um ponto e retira o corpo de prova de tração na posição que a norma do produto manda. O ar forçado, com ventiladores, aproxima o resfriamento do núcleo ao da superfície.
Por que a normalização refina o grão
O refino acontece em dois momentos do ciclo, um no aquecimento e outro no resfriamento.
- No aquecimento, ao passar de Ac1 e Ac3, a ferrita e a perlita antigas se transformam em austenita. A austenita nasce em muitos pontos ao mesmo tempo, nas interfaces entre ferrita e cementita, e forma grãos novos e pequenos, desde que a temperatura e o tempo não os deixem crescer. A estrutura anterior, grosseira do forjamento, dendrítica da fundição ou orientada da laminação, é apagada nessa etapa.
- No resfriamento ao ar, a austenita se transforma de volta em ferrita e perlita, mas numa temperatura mais baixa que no forno, porque o aço esfria mais depressa do que a transformação consegue acompanhar. Abaixo da temperatura de equilíbrio nascem mais núcleos de ferrita e de perlita, e a difusão do carbono percorre distâncias menores: o grão ferrítico sai menor e as lamelas de ferrita e cementita da perlita saem mais finas.
Grão menor e perlita mais fina aumentam o limite de escoamento e o limite de resistência, porque há mais contornos e mais interfaces para barrar o movimento das discordâncias. Ao contrário da maioria dos mecanismos de endurecimento, o refino de grão também melhora a tenacidade, e é essa combinação que justifica a normalização em chapas de vaso de pressão e em peças de segurança.
A microestrutura esperada depende do teor de carbono. No aço hipoeutetoide, como o 1045, sai ferrita proeutetoide mais perlita fina; no hipereutetoide, perlita fina com cementita dispersa, sem a rede contínua nos contornos. Em aço-carbono comum, o resfriamento ao ar não forma martensita, e por isso a normalização não "endurece como a têmpera". A exceção são os aços de alta temperabilidade, que formam bainita ou martensita já no ar: neles, o que se chama de normalização pode endurecer a peça e precisa ser tratado caso a caso, pela ficha do aço.
Recozimento, normalização e têmpera: a comparação
Os três tratamentos começam do mesmo jeito, com a peça aquecida até austenita, e terminam em estruturas muito diferentes porque esfriam em velocidades diferentes. Esta seção reúne a comparação com o mesmo aço e com fontes únicas por tabela.
Os três ciclos no aço 1045
O recozimento pleno e a têmpera do 1045 usam a mesma faixa de 820 a 850 °C; a normalização, a de 850 a 880 °C. O esquema abaixo põe os três ciclos no mesmo gráfico de temperatura por tempo, com as temperaturas críticas da ficha Lucefin C45E, e mostra que a água atravessa a temperatura de início da martensita (Ms, cerca de 350 °C) antes que a perlita tenha tempo de se formar. O eixo do tempo está fora de escala: no forno o resfriamento leva horas, ao ar dezenas de minutos e na água segundos.
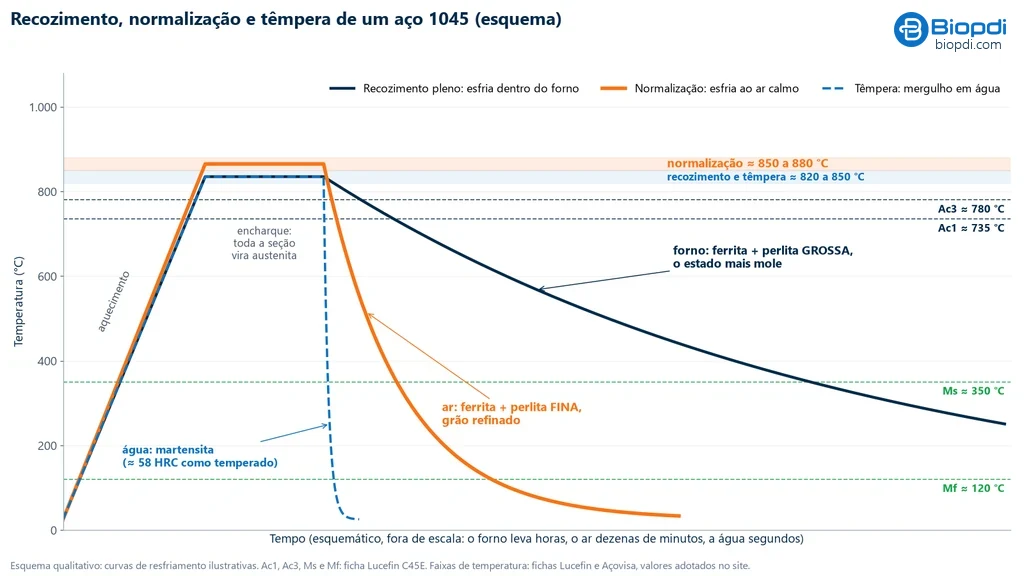
O recozimento é o tratamento para deixar o aço no estado mais mole e dúctil: o forno desligado esfria a peça devagar, a transformação acontece perto da temperatura de equilíbrio e sai perlita grossa. É o estado de partida para usinagem pesada e conformação a frio, e o artigo dele trata também do alívio de tensões (550 a 650 °C, abaixo de Ac1) e da esferoidização. A têmpera vai ao extremo oposto: o resfriamento em água ou óleo impede a formação de perlita e produz martensita, que no 1045 chega a cerca de 58 HRC como temperada e precisa de revenimento antes do uso.
Tabela comparativa
A tabela resume o que o gráfico e as seções anteriores explicaram, com as temperaturas do 1045 e as propriedades de duas fontes: o aço 4140 do Callister, única fonte aberta com as três condições do mesmo aço, e os mínimos de norma do 1045 (C45E) na ficha Lucefin.
| Característica | Recozimento pleno | Normalização | Têmpera |
|---|---|---|---|
| Temperatura (regra) | Ac3 + 30 a 50 °C (hipereutetoide: pouco acima de Ac1) | Ac3 ou Acm + 50 a 60 °C | acima de Ac3 (austenitização) |
| Temperatura no 1045 | ≈ 820 a 850 °C | ≈ 850 a 880 °C | ≈ 820 a 850 °C |
| Resfriamento | lento, dentro do forno | ao ar calmo ou forçado | em água, ou óleo nas seções pequenas |
| Microestrutura (hipoeutetoide) | ferrita e perlita grossa | ferrita e perlita fina, grão refinado | martensita (depois revenida) |
| 4140, valores típicos (Callister) | escoamento 417 MPa, Rm 655 MPa, alongamento 25,7 % | escoamento 655 MPa, Rm 1.020 MPa, alongamento 17,7 % | temperado em óleo e revenido a 315 °C: 1.570 MPa, 1.720 MPa, 11,5 % |
| 1045 (C45E), mínimos de norma até 16 mm | dureza máx. 207 HB (recozimento de amolecimento) | Rm mín. 620 MPa, escoamento mín. 340 MPa, alongamento mín. 14 % | temperado e revenido: Rm 700 a 850 MPa, escoamento mín. 490 MPa, 213 a 253 HB |
| Uso típico | amolecer para usinar ou conformar | refinar forjado, fundido ou solda; uniformizar antes da usinagem ou da têmpera; chapas e tubos | dureza e resistência máximas, sempre seguida de revenimento |
O que os números mostram
O gráfico abaixo traz as três condições do aço 4140 pelo Callister (7ª ed., Apêndice B). Normalizado a 870 °C, o 4140 tem escoamento 57 % maior e Rm 56 % maior que recozido a 815 °C, com alongamento menor, de 17,7 % contra 25,7 %; temperado e revenido, a resistência dá outro salto e o alongamento cai para 11,5 %.
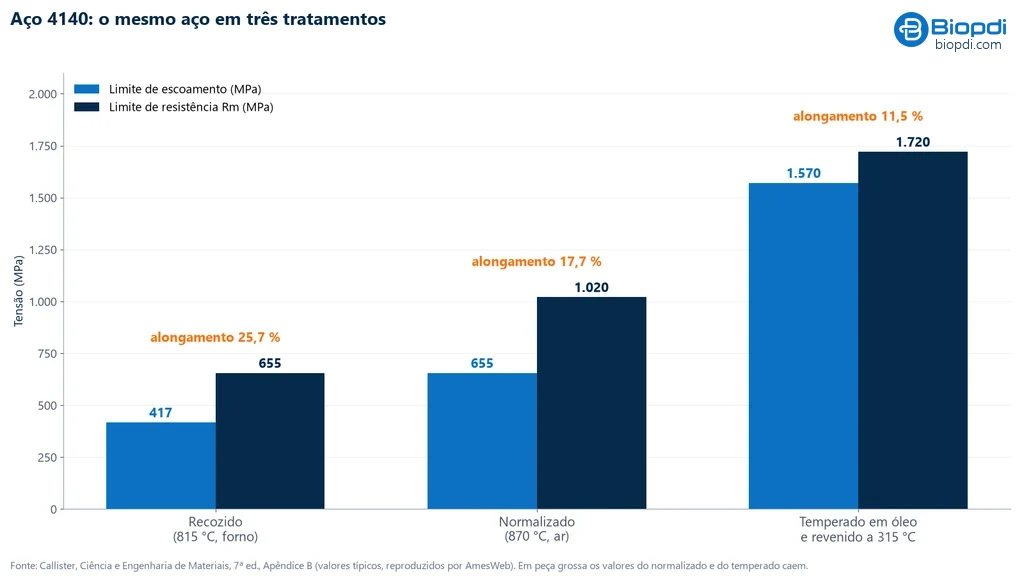
Os valores do 4140 normalizado precisam ser lidos com a ressalva da seção. O 4140 é um aço de alta temperabilidade: numa seção pequena, o resfriamento ao ar pode formar constituintes mais duros que a perlita, o que ajuda a explicar o salto grande em relação ao recozido. A ficha Lucefin do mesmo aço (42CrMo4) dá cerca de 190 HB para o normalizado a 870 °C, o que corresponde a um Rm da ordem de 650 MPa pela relação aproximada entre dureza e resistência (exercício 5). As duas fontes não se contradizem: medem seções e condições diferentes, e é esse o motivo de a especificação de compra sempre amarrar a propriedade à seção.
No aço-carbono o ganho é menor. No mesmo apêndice do Callister, o aço 1040 passa de Rm 520 MPa recozido para 590 MPa normalizado, e de escoamento 355 para 375 MPa, com alongamento de 30,2 % e 28,0 %. Os mínimos do C45E da tabela confirmam a ordem: normalizado, o 1045 garante 620 MPa de Rm; temperado e revenido, 700 a 850 MPa.
Onde a normalização é usada
A normalização aparece onde a estrutura de partida é grosseira ou desigual e onde se quer resistência com tenacidade sem o custo de temperar e revenir. As aplicações mais comuns são estas:
- Forjados: o forjamento em alta temperatura deixa grão grosso e de tamanho misto. Flanges, virabrequins, eixos e anéis forjados são normalizados para refinar e uniformizar o grão.
- Fundidos de aço: a normalização elimina a estrutura dendrítica e as placas de ferrita de Widmanstätten que a solidificação lenta produz.
- Juntas soldadas: em algumas especificações, a normalização refina a zona afetada pelo calor, que ficou com grão grosso junto à linha de fusão.
- Chapas de vaso de pressão: a ASTM A516/A516M exige chapas normalizadas acima de 40 mm de espessura; até 40 mm, elas também são normalizadas quando há ensaio de tenacidade, salvo acordo com o comprador. Na Europa, a EN 10028-3 trata dos aços de grão fino soldáveis para pressão fornecidos na condição normalizada, família do P460NL1 da seção anterior.
- Tubos para baixa temperatura: a ASTM A333/A333M prevê a normalização a partir de 815 °C, com revenido opcional.
- Preparação para a têmpera e para a usinagem: uma peça que parte de grão fino e uniforme tempera com dureza mais homogênea e com menor tendência a empenar e trincar. Em cutelaria, a normalização da lâmina forjada antes da têmpera tem essa função.
A normalização não é o tratamento indicado para aliviar tensões: o resfriamento ao ar deixa diferença de temperatura entre superfície e núcleo e, portanto, alguma tensão residual. Para isso existe o alívio de tensões, abaixo de Ac1, tratado no artigo do recozimento. No Brasil, a ABNT NBR 8271, que tratava da normalização de chapas grossas de aço-carbono, está cancelada e sem substituta; o requisito vem hoje da norma do produto.
Como conferir o resultado: dureza, metalografia e tração
O forno não diz se a normalização deu certo. Quem diz é o controle da peça ou de um corpo de prova tratado junto com a carga, em três ensaios complementares.
- Dureza. É o controle mais rápido e o primeiro a indicar erro de ciclo. O normalizado tem de ficar acima do recozido e muito abaixo do temperado; no 1045, a referência é da ordem de 190 HB. O método usual é o Brinell, que integra uma área maior da estrutura de ferrita e perlita; o Rockwell serve ao controle de produção. Em peça grossa, mede-se o perfil da superfície ao núcleo. O procedimento de cada método está no artigo do ensaio de dureza, e a relação entre as escalas no de dureza.
- Metalografia. Confirma o que a dureza só sugere: o refino do grão, a perlita fina e a ausência de rede de cementita ou de estrutura de Widmanstätten. A amostra é cortada sem aquecer a região examinada, na cortadeira metalográfica; lixada e polida na politriz metalográfica; atacada com nital e observada no microscópio metalográfico, onde o tamanho de grão é medido pela ASTM E112 ou pela ISO 643 (número G: quanto maior, mais fino o grão).
- Tração. Dá os números que a especificação exige: limite de escoamento, limite de resistência e alongamento, pela ABNT NBR ISO 6892-1 ou pela ASTM E8/E8M. Na máquina universal de ensaios Biopdi da linha M2, a célula de carga e o extensômetro registram a curva e o software BioLab calcula os resultados e monta o relatório. Para corpos de prova de aço normalizado de 12,5 mm, a faixa indicada é a da máquina de 100 a 200 kN (MBIOII-200-M2); chapas finas e corpos de prova menores cabem na máquina de 5 a 50 kN (MBIOII-50-M2). O procedimento completo está no artigo do ensaio de tração.
Quando a norma do produto pede tenacidade, como nas chapas de vaso de pressão, entra também o ensaio de impacto Charpy na temperatura especificada. É o ensaio que mostraria a queda de tenacidade de uma normalização feita quente demais.
Exercícios resolvidos
Os cinco exercícios seguem a ordem do artigo, da temperatura ao controle do resultado.
Exercício 1: temperatura de normalização do 1045
Estime o Ac3 do aço 1045 pela fórmula de Andrews (1965) e escolha a temperatura de normalização. Composição média: 0,465 % C, 0,75 % Mn, 0,25 % Si, sem Ni, V, Mo ou W.
- Fórmula: Ac3 = 910 − 203·√C − 15,2·Ni + 44,7·Si + 104·V + 31,5·Mo + 13,1·W, em °C e % em massa.
- √0,465 = 0,682; 203 × 0,682 = 138,4; 44,7 × 0,25 = 11,2.
- Ac3 = 910 − 138,4 + 11,2 = 783 °C, contra 780 °C da ficha Lucefin C45E.
- Pela regra de 50 a 60 °C de margem: 833 a 843 °C. As fichas de fabricante indicam 850 a 880 °C, um pouco acima; na dúvida, vale a ficha do fornecedor do aço.
Exercício 2: quanto de ferrita e de perlita esperar
Calcule as frações de ferrita proeutetoide e de perlita num aço com 0,45 % C pela regra da alavanca, com o eutetoide a 0,77 % C e a ferrita a 0,022 % C.
- Ferrita: Wα = (0,77 − 0,45) / (0,77 − 0,022) = 0,32 / 0,748 = 0,43.
- Perlita: Wp = 1 − 0,43 = 0,57.
- O cálculo vale para o equilíbrio, que o recozimento aproxima. Na normalização a transformação ocorre abaixo do equilíbrio, e o aço sai com um pouco menos de ferrita, um pouco mais de perlita e perlita mais fina.
Exercício 3: força no ensaio de tração e escolha da máquina
Corpo de prova redondo de 12,5 mm de diâmetro (ASTM E8/E8M) de aço 4140, nas três condições do Callister. Calcule a força máxima e verifique se cabe numa máquina de 200 kN.
- Área: S0 = π × 12,5² / 4 = 122,7 mm².
- Recozido, Rm 655 MPa: F = 655 × 122,7 = 80.400 N = 80,4 kN.
- Normalizado, Rm 1.020 MPa: F = 1.020 × 122,7 = 125,2 kN.
- Temperado e revenido, Rm 1.720 MPa: F = 1.720 × 122,7 = 211,1 kN, acima de 200 kN.
- Os dois primeiros cabem na máquina de 200 kN. Para o temperado e revenido, reduz-se o corpo de prova para 9 mm, medida reduzida prevista na ASTM E8/E8M: S0 = 63,6 mm² e F = 109,4 kN; ou usa-se um modelo de maior capacidade.
Exercício 4: tempo de encharque de uma barra
Estime o tempo de encharque de uma barra de 100 mm de diâmetro pelas duas regras práticas.
- 1 hora por 25 mm: 100 / 25 = 4 h.
- t = 60 + D: 60 + 100 = 160 min, cerca de 2 h 40 min.
- As regras divergem em mais de 1 hora; o critério real é o núcleo austenitizar por completo, e o procedimento do fornecedor ou da norma do produto prevalece.
Exercício 5: conferir o laudo pela dureza
Um lote de 1045 normalizado (C45E) mede 190 HB. Estime o Rm pela relação aproximada de Callister, Rm (MPa) ≈ 3,45 × HB, e compare com o mínimo de norma.
- Rm ≈ 3,45 × 190 = 656 MPa, acima do mínimo de 620 MPa do C45E normalizado.
- A dureza serve de triagem rápida; a aceitação do lote é pelo ensaio de tração.
Erros comuns
Os erros abaixo aparecem com frequência em apostilas, respostas de concurso e páginas comerciais sobre o tema:
- "Normalização por recozimento" ou "normalização por têmpera": não existem. Recozimento, normalização e têmpera são tratamentos distintos, definidos pelo resfriamento.
- "A normalização combina recozimento e têmpera" ou "endurece como a têmpera": em aço-carbono comum ela não forma martensita. O ganho de resistência sobre o recozido é real, mas moderado.
- Faixa única de temperatura para qualquer aço: números como "810 a 950 °C" sem dizer o aço não servem. A temperatura sai do Ac3 ou do Acm de cada composição.
- Normalizar aço inoxidável austenítico: ele não tem transformação ferrita para austenita no aquecimento e não se normaliza; seu tratamento usual é a solubilização.
Normas citadas
A normalização não tem norma de processo vigente no Brasil: ela é exigida pelas normas de produto e verificada pelas normas de ensaio. A tabela reúne as citadas neste artigo, com a edição conferida em 30/09/2026:
| Norma | O que trata | Edição |
|---|---|---|
| ASTM A516/A516M | chapas de aço-carbono para vaso de pressão; normalização acima de 40 mm | A516/A516M-25 |
| ASTM A333/A333M | tubos para serviço em baixa temperatura; normalização a 815 °C ou mais | A333/A333M-24 |
| EN 10028-3 | produtos planos para pressão em aço de grão fino soldável, normalizado | não indicada |
| ABNT NBR 8271 | normalização de chapas grossas de aço-carbono | cancelada, sem substituta |
| ASTM E10 | dureza Brinell de materiais metálicos | E10-23 |
| ISO 6506-1 | dureza Brinell, método de ensaio | 2014 (ABNT NBR ISO 6506-1:2019) |
| ASTM E18 | dureza Rockwell | E18-25 |
| ISO 6508-1 | dureza Rockwell, método de ensaio | 2023 (ABNT NBR ISO 6508-1:2025) |
| ASTM E3 | preparação de amostras metalográficas | E3-26 |
| ASTM E407 | ataque químico para micrografia (nital e outros) | E407-23 |
| ASTM E112 | determinação do tamanho médio de grão | E112-25e1 |
| ISO 643 | tamanho de grão aparente de aços por micrografia | 2024 |
| ISO 6892-1 | ensaio de tração de metais à temperatura ambiente | 2019 (ABNT NBR ISO 6892-1:2024) |
| ASTM E8/E8M | ensaio de tração de metais | E8/E8M-25 |
Outros ensaios e referências técnicas
Recozimento do aço: o que é, tipos, temperaturas e efeitos nas propriedades
Recozimento é o tratamento térmico que aquece o metal, mantém a temperatura e resfria devagar, em geral dentro do forno, para reduzir a dureza e as tensões internas e recuperar a ductilidade e a usinabilidade. No aço, o recozimento pleno austenitiza cerca de 30 a 50 °C acima de Ac3, e os tipos subcríticos ficam abaixo de Ac1 (alívio de tensões de 550 a 650 °C, esferoidização de 700 a 720 °C). Veja os tipos, as temperaturas, a microestrutura, os efeitos com números e como conferir o resultado.
Têmpera do aço: o que é, temperatura, meios de resfriamento, tipos e ciclo com revenimento
Têmpera do aço é aquecer a peça até formar austenita, em geral 30 a 50 °C acima de Ac3, e resfriá-la rápido em água, óleo, polímero ou gás para formar martensita. O carbono define a dureza máxima e a liga define a profundidade temperada. Veja temperaturas por aço (1045 a 820 a 850 °C), a severidade H de Grossmann, martensita e Ms, Jominy, tipos de têmpera, inox, trincas e o ciclo com revenimento.
Revenimento do aço: o que é, temperatura, curva de dureza e fragilidade do revenido
Revenimento é o reaquecimento do aço temperado abaixo da temperatura crítica, em geral entre 150 e 650 °C, para trocar parte da dureza da martensita por tenacidade e aliviar as tensões da têmpera. Veja o que acontece na martensita, as faixas de temperatura, a curva de dureza e impacto do 4140, o parâmetro de Hollomon-Jaffe, as duas fragilidades, as cores de revenido e como conferir o resultado.
Tratamento térmico dos metais: o que é, tipos, diagrama ferro-carbono e curvas TTT
Tratamento térmico é o aquecimento e o resfriamento controlados de um metal sólido para mudar a microestrutura e, com ela, a dureza, a resistência e a tenacidade, sem mudar a forma da peça. Veja as três etapas, o diagrama ferro-carbono (eutetoide a 727 °C e 0,77 % C), as curvas TTT e CCT, as microestruturas, as famílias de tratamento, o 6061-T6, como escolher o processo e como conferir o resultado.
Perguntas frequentes
O que é normalização do aço?
É o tratamento térmico em que o aço é aquecido acima de Ac3 (ou de Acm, no aço hipereutetoide), mantido até toda a seção virar austenita e resfriado ao ar calmo. O resultado é grão refinado e perlita fina, com mais resistência que no estado recozido (ASM Handbook v. 4A).
Qual a diferença entre recozimento e normalização?
O resfriamento. No recozimento pleno a peça esfria dentro do forno, devagar, e sai com perlita grossa, no estado mais mole. Na normalização ela esfria ao ar e sai com perlita fina e grão refinado. No aço 4140 (Callister), o Rm passa de 655 MPa recozido para 1.020 MPa normalizado.
Qual a diferença entre normalização e têmpera?
A têmpera resfria em água ou óleo, rápido o bastante para formar martensita, e dá a dureza máxima do aço, cerca de 58 HRC no 1045 como temperado; depois exige revenimento. A normalização resfria ao ar, forma ferrita e perlita fina e dá dureza bem menor, da ordem de 190 HB no 1045.
Qual a temperatura de normalização do aço?
Cerca de 50 a 60 °C acima de Ac3 (ou de Acm), conforme a composição. As fichas de fabricante indicam 850 a 880 °C para o 1045, 860 a 900 °C para o 4140 e 900 a 955 °C para o 1020.
Por que a normalização refina o grão?
Porque a austenita nasce em muitos pontos no aquecimento, formando grãos novos e pequenos, e porque o resfriamento ao ar faz a transformação ocorrer abaixo da temperatura de equilíbrio, com mais núcleos de ferrita e perlita e lamelas mais finas.
Quais são as etapas da normalização?
Aquecimento acima de Ac3 ou Acm, encharque até o núcleo austenitizar (regra prática de cerca de 1 hora por 25 mm de espessura) e resfriamento ao ar calmo ou forçado, com as peças espaçadas.
A normalização aumenta a dureza?
Em relação ao recozido, sim, porque a perlita fica mais fina e o grão menor. Mas fica muito abaixo da têmpera: em aço-carbono comum não se forma martensita no resfriamento ao ar.
A normalização melhora a tenacidade?
Em geral sim, pelo refino de grão, que é o único mecanismo de endurecimento que também aumenta a tenacidade. Temperatura excessiva reverte o ganho: no aço P460NL1, a energia Charpy a −40 °C caiu de 85 J (900 °C) para 53 J (950 °C).
Quais peças são normalizadas?
Forjados, fundidos de aço, juntas soldadas em algumas especificações, chapas de vaso de pressão (a ASTM A516/A516M exige acima de 40 mm), tubos para baixa temperatura (ASTM A333/A333M, a 815 °C ou mais) e peças que serão temperadas depois.
Como saber se a peça foi bem normalizada?
Com dureza Brinell ou Rockwell (acima do recozido e muito abaixo do temperado), metalografia (grão fino medido pela ASTM E112 ou ISO 643 e perlita fina) e ensaio de tração contra a especificação do material.
A espessura da peça muda o resultado?
Sim. O núcleo de uma peça grossa esfria mais devagar no ar e sai com perlita mais grossa e dureza menor, mais perto do estado recozido. Por isso se usa ar forçado em seções grossas e se mede o perfil de dureza.