
Sinterização é a consolidação de um pó compactado por aquecimento abaixo da temperatura de fusão, em geral entre 0,7 e 0,85 da temperatura de fusão absoluta, em kelvin (Babalola, Ayodele e Olubambi, Heliyon, 2023). A difusão dos átomos forma pescoços entre as partículas, reduz a porosidade e transforma o compacto frágil que sai da prensa numa peça sólida e resistente.
Apesar do endereço desta página, sinterização não é um tratamento térmico de aço no sentido clássico. Têmpera, revenimento e recozimento modificam uma peça que já é maciça; a sinterização é a etapa que cria a peça a partir do pó. Numa peça de aço sinterizado de ferro, cobre e carbono (Fe-Cu-C), o ciclo usual é de 1.120 a 1.150 °C por 20 a 30 minutos, e a peça final tem 6,8 a 7,2 g/cm³ (Linde, Furnace atmospheres no. 6: Sintering of steels). O artigo explica o processo, os mecanismos, a temperatura por material, a fase líquida, a relação entre porosidade e resistência, os ensaios que controlam a peça sinterizada e exercícios resolvidos.
O que é sinterização (e o que não é)
O ponto de partida da sinterização é um pó, metálico ou cerâmico, já moldado no formato da peça. Aquecidas abaixo da fusão, as partículas não derretem: os átomos da superfície e do contato entre elas se movem por difusão e soldam as partículas umas às outras. A força motriz é a redução da energia de superfície. Um pó fino tem uma área de superfície enorme, e cada átomo de superfície está numa situação de energia mais alta que um átomo do interior; quando os contatos crescem e os poros encolhem, essa área diminui e o sistema perde energia (Babalola e colaboradores, 2023).
A proximidade da fusão se mede pela temperatura homóloga, a razão entre a temperatura de sinterização Ts e a de fusão Tf, ambas em kelvin: Th = Ts / Tf. A faixa típica é de 0,7 a 0,85. Nessa faixa a difusão é rápida o bastante para unir as partículas em minutos ou horas, e o material ainda está longe de amolecer e perder a forma. A razão só tem sentido em kelvin; em graus Celsius o número muda, como mostra o exercício 1.
Sinterização é tratamento térmico?
Não no sentido clássico. Os tratamentos térmicos dos aços, como a têmpera, o revenimento, o recozimento e a normalização, aquecem e resfriam uma peça maciça para mudar a microestrutura e as propriedades; a peça entra e sai do forno com a mesma forma e a mesma massa. A sinterização usa calor para fabricar: ela transforma um conjunto de partículas prensadas numa peça coesa, e a peça muda de densidade e, às vezes, de dimensão no processo. Por isso ela é classificada como processo de fabricação, a etapa central da metalurgia do pó.
A confusão tem uma origem prática. Os dois processos usam fornos com atmosfera controlada, e muitas peças sinterizadas recebem depois um tratamento térmico de verdade, como têmpera e revenimento ou cementação. O panorama desses tratamentos, e de onde a sinterização se encaixa, está no guia de tratamento térmico dos metais.
Sinterização, calcinação, fundição e sínter de alto-forno
A palavra "sinterização" aparece em pelo menos três contextos diferentes, e cada um descreve um processo distinto. A calcinação aquece um sólido para decompor ou eliminar voláteis, como o calcário que perde CO2 e vira cal (CaCO3 → CaO + CO2); o objetivo é mudar a composição, não consolidar partículas. A fundição passa o metal inteiro pelo estado líquido e o solidifica num molde. E, na siderurgia, a sinterização de minério de ferro é a aglomeração de finos de minério misturados com combustível numa máquina de sinterizar: o produto, o sínter, carrega o alto-forno e tem regiões parcialmente fundidas (Vieira e colaboradores, REM, 2003). Não é uma peça de engenharia, e sim uma matéria-prima.
A tabela resume as diferenças:
| Processo | O que acontece | Há fusão? | Produto |
|---|---|---|---|
| Sinterização (metalurgia do pó, cerâmicas) | pó compactado é unido por difusão | não; na fase líquida, só uma fração | peça acabada ou quase acabada |
| Sinterização de minério (siderurgia) | finos de minério e combustível são aglomerados e queimados | parcial | sínter para o alto-forno |
| Calcinação | sólido é decomposto ou perde voláteis | não | óxido ou material calcinado |
| Fundição | metal líquido solidifica num molde | total | peça fundida |
Como a sinterização é feita: as etapas da metalurgia do pó
Na metalurgia do pó, a sinterização é uma etapa de uma cadeia de fabricação. Antes dela, o pó é produzido, misturado com elementos de liga e lubrificante e compactado numa matriz com a forma da peça. Depois dela, a peça pode ser calibrada, usinada, impregnada com óleo ou tratada termicamente. A rota é usada para produzir em série peças de forma complexa com pouca perda de material, como engrenagens, buchas autolubrificantes, cames e peças de transmissão.
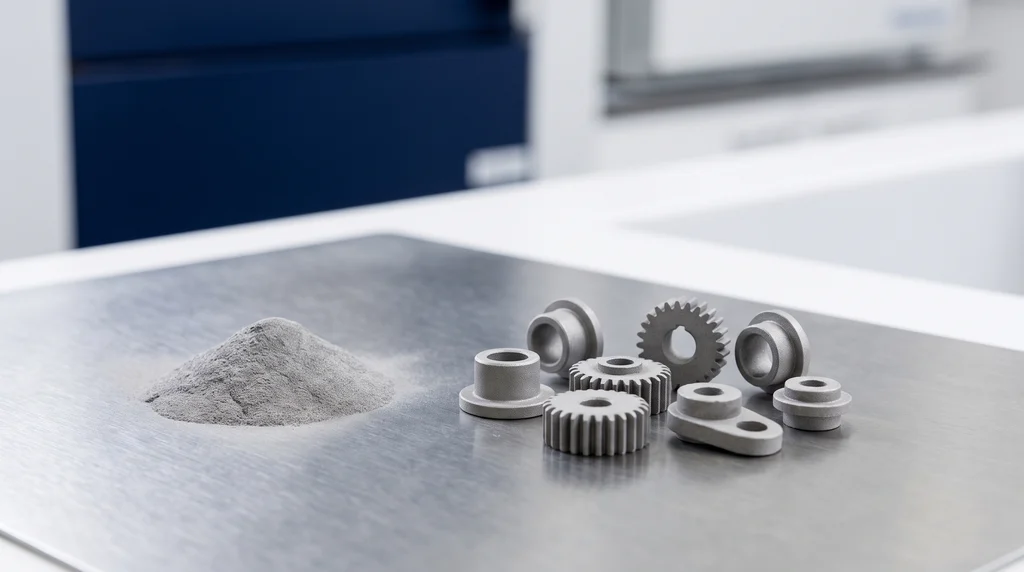
Na foto, um monte de pó metálico ao lado de engrenagens, buchas e cames sinterizados: o pó é compactado na forma da peça e depois aquecido abaixo da fusão, até as partículas se unirem por difusão.
Pó, mistura e compactação
O pó de ferro é obtido por atomização, em que um jato de água ou de gás fragmenta um filete de metal líquido, por redução de óxidos ou por eletrólise. O pó-base é misturado com os elementos de liga, como cobre e grafite, que fornece o carbono, e com um lubrificante que reduz o atrito contra a matriz na prensagem.
A mistura é compactada numa matriz, em geral por prensagem uniaxial, com pressões de 1 a 7 tf/cm², ou cerca de 100 a 690 MPa (Infomet). O que sai da prensa é o compacto verde: ele já tem a forma e quase as dimensões da peça, mas as partículas estão presas só por travamento mecânico. Um compacto verde se quebra com a mão e ainda não serve para uso.
O forno de sinterização
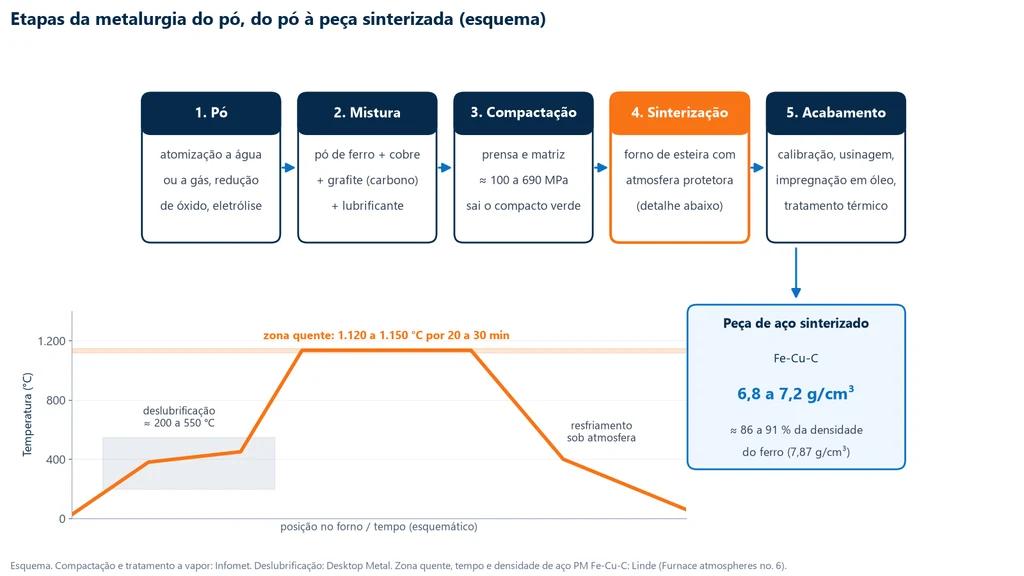
O compacto verde passa por um forno contínuo, em geral de esteira, dividido em três zonas e sob atmosfera protetora. Na primeira, a deslubrificação, o lubrificante é evaporado e queimado, a cerca de 200 a 550 °C (Desktop Metal, "Sintering 101"). Na zona quente acontece a sinterização propriamente dita: para aços da metalurgia do pó, inclusive os de ferro e cobre e os de ferro, cobre e carbono, a faixa usual é de 1.120 a 1.150 °C por 20 a 30 minutos, tempo limitado pelo comprimento do forno de esteira; a sinterização de alta temperatura vai até 1.350 °C (Linde). Na terceira zona a peça é resfriada ainda sob atmosfera, para não oxidar.
A atmosfera protege o pó contra a oxidação e controla o carbono da peça. As opções industriais incluem hidrogênio, amônia dissociada, gás endotérmico e misturas de nitrogênio e hidrogênio; vácuo é usado para metal duro e aços inoxidáveis. Uma peça de aço sinterizado sai do forno com densidade de 6,8 a 7,2 g/cm³, o que corresponde a cerca de 86 a 91 % da densidade do ferro maciço, 7,87 g/cm³.
Operações secundárias e tratamento térmico depois da sinterização
Depois do forno, a peça pode ser calibrada, uma recompressão na matriz que acerta as dimensões; usinada, para detalhes que a prensa não faz; impregnada com óleo, no caso das buchas autolubrificantes; ou tratada a vapor a 580 a 600 °C, que forma uma camada de óxido nos poros da superfície (Infomet). É aqui que entram os tratamentos térmicos clássicos. Uma peça sinterizada de aço pode passar por têmpera e revenimento, e peças de desgaste por cementação ou nitretação. A porosidade impõe um cuidado: os poros abertos deixam o gás entrar fundo demais, e o tratamento termoquímico dá melhores resultados em peças com densidade acima de 7,0 g/cm³ (Infomet).
O esquema abaixo reúne as cinco etapas e mostra, no perfil de temperatura do forno de esteira, onde ficam a deslubrificação e a zona quente de uma peça de aço Fe-Cu-C:
Como a sinterização acontece: pescoço, difusão e estágios
No início, duas partículas vizinhas se tocam num ponto ou numa área pequena. Com o calor, átomos migram para a região de contato e formam uma ponte de material entre elas, o pescoço. O contato entre as duas partículas vira um contorno de grão, como os que separam os cristais num metal maciço. O crescimento dos pescoços é o que dá resistência à peça; a aproximação dos centros das partículas é o que a torna mais densa. Os dois efeitos nem sempre andam juntos.
Caminhos de difusão: os que densificam e os que não densificam
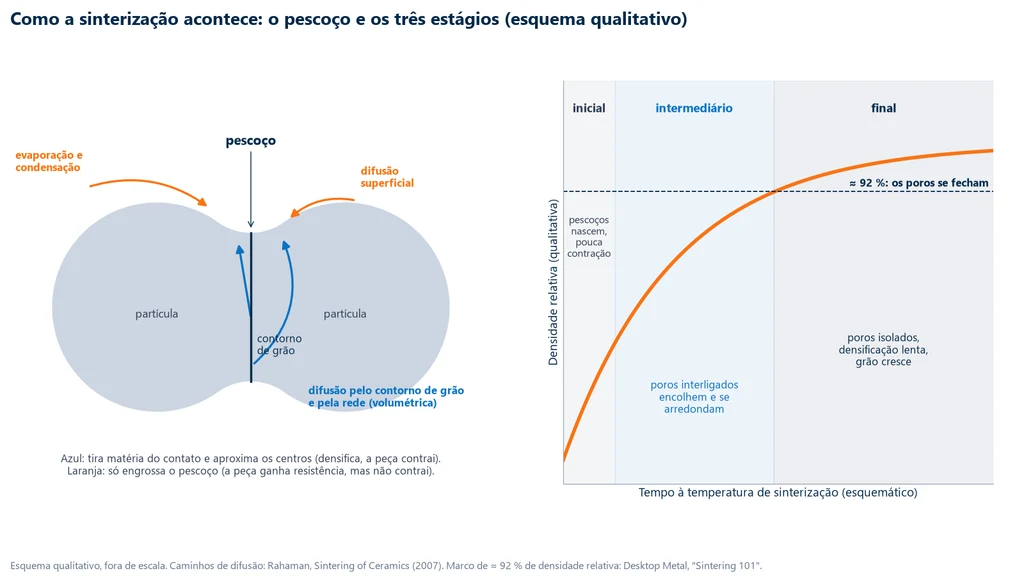
A matéria chega ao pescoço por vários caminhos: difusão pela superfície das partículas, evaporação e condensação através do poro, difusão pelo contorno de grão, difusão pelo interior da rede cristalina (difusão volumétrica) e, em vidros e fases amorfas, escoamento viscoso. O que importa para a densidade é de onde a matéria sai. Na difusão superficial e na evaporação e condensação, ela sai da própria superfície das partículas: o pescoço engrossa, mas os centros não se aproximam, e a peça não contrai. Na difusão pelo contorno de grão e na difusão volumétrica a partir do contorno, a matéria sai do contato entre as partículas: os centros se aproximam, o poro diminui e a peça contrai (Rahaman, Sintering of Ceramics, 2007).
Isso explica um comportamento que surpreende quem vê a sinterização pela primeira vez. Em temperatura mais baixa domina a difusão superficial, e a peça ganha resistência sem ganhar densidade. Para densificar é preciso temperatura e tempo suficientes para que a difusão pelo contorno de grão e pela rede passe a comandar.
Os três estágios da sinterização
A sinterização é descrita em três estágios. No inicial, os pescoços se formam e crescem nos pontos de contato, com pouca ou nenhuma contração. No intermediário, os poros formam uma rede interligada, aberta para a superfície, que se arredonda e encolhe; é o estágio em que a densidade mais sobe, e ele termina em cerca de 92 % de densidade relativa. No final, acima de cerca de 92 %, os poros se fecham em bolhas isoladas, a densificação fica lenta e o crescimento de grão acelera (Desktop Metal, "Sintering 101"). A maior parte das peças estruturais de aço sinterizado, com 86 a 91 % da densidade do ferro, termina o ciclo antes do fechamento dos poros, e por isso mantém porosidade aberta.
O esquema abaixo mostra à esquerda o pescoço entre duas partículas, com os caminhos que densificam em azul e os que só engrossam o pescoço em laranja, e à direita a evolução qualitativa da densidade relativa nos três estágios:
Temperatura, tempo e atmosfera de sinterização
A temperatura de sinterização depende do material, e a regra geral é a faixa de 70 a 85 % da temperatura de fusão absoluta. Outras fontes dão faixas um pouco diferentes, porque a temperatura também depende do tamanho de partícula (pós mais finos sinterizam em temperatura mais baixa), da pressão aplicada e da presença de fase líquida. A faixa serve como ponto de partida; o ciclo real vem do fabricante do pó e da especificação da peça.
Para os materiais mais comuns, a tabela dá as faixas publicadas. O valor do aço é o da Linde para peças de aço da metalurgia do pó; os dos não ferrosos são da European Powder Metallurgy Association (EPMA), reproduzidos pela AZoM (2002):
| Material | Temperatura de sinterização | Fonte |
|---|---|---|
| Aço PM (Fe-Cu e Fe-Cu-C) | 1.120 a 1.150 °C, 20 a 30 min | Linde |
| Aço PM, sinterização de alta temperatura | até 1.350 °C | Linde |
| Cobre | 750 a 1.000 °C | EPMA |
| Latão | 850 a 950 °C | EPMA |
| Bronze | 740 a 780 °C | EPMA |
| Ligas de alumínio | 590 a 620 °C | EPMA |
| Metal duro (WC-Co) | cerca de 1.400 a 1.500 °C | Sandvik (US 2016/0122250); Materials (2025) |
O tempo é curto quando comparado ao de muitos tratamentos térmicos: no aço sinterizado em forno de esteira, de 20 a 30 minutos na zona quente, porque a difusão a 1.120 °C é rápida e o forno precisa manter a produção. Mais tempo ou mais temperatura não significa sempre peça melhor. No estágio final, o excesso de ciclo faz o grão crescer e pode reduzir a resistência.
Sinterização em fase líquida e métodos com pressão
Na sinterização em fase líquida, parte do material funde de propósito durante o aquecimento. O líquido molha as partículas sólidas, facilita o rearranjo e acelera a densificação por dissolução e reprecipitação (German, Suri e Park, Journal of Materials Science, 2009). O esqueleto principal continua sólido; o que funde é um componente de fusão mais baixa.
Há dois exemplos industriais importantes. Nos aços Fe-Cu, o cobre funde durante a sinterização e se difunde no ferro, uma fase líquida transitória que ajuda a unir as partículas (Linde). No metal duro, o carboneto de tungstênio (WC) é sinterizado com cobalto, que forma a fase líquida; a faixa de sinterização relatada é de cerca de 1.400 a 1.500 °C (exemplo de patente Sandvik a 1.450 °C; estudo em Materials, 2025, com 1.410, 1.450 e 1.500 °C), e a peça sai praticamente densa. A resistência à ruptura transversal do metal duro tem norma própria, a ISO 3327, diferente da usada para os demais sinterizados.
Outros métodos aplicam pressão ou campo durante o aquecimento. Na prensagem isostática a quente (HIP), a peça é aquecida abaixo do solidus sob argônio a 100 a 200 MPa, o que fecha a porosidade interna. Na sinterização por plasma pulsado (SPS), corrente pulsada e pressão uniaxial numa matriz de grafite sinterizam em minutos em vez de horas (Tokita, Ceramics, 2021). Na manufatura aditiva por jato de ligante (binder jetting), a peça impressa é deslubrificada e sinterizada e contrai de 15 a 20 % em cada dimensão (Desktop Metal).
As cerâmicas técnicas também são sinterizadas. Teixeira e colaboradores (Cerâmica, 2007) sinterizaram zircônia tetragonal estabilizada com ítria (Y-TZP) com alumina ao ar, a 1.500, 1.550 e 1.600 °C por 120 minutos, e obtiveram densidade relativa acima de 99 %. Na zircônia odontológica, a coroa é fresada no estado pré-sinterizado e ampliada, porque contrai na sinterização; em peças impressas por DLP, a contração linear medida foi de 22 a 25 % (Heliyon, 2024). O exercício 6 faz essa conta.
Densidade, porosidade e propriedades da peça sinterizada
A grandeza que resume a qualidade de uma peça sinterizada é a densidade relativa, a razão entre a densidade medida e a densidade teórica do material sem poros: ρrel = ρ / ρteórica. A porosidade total é o complemento, P = 1 − ρrel. Uma peça de aço com 7,0 g/cm³ tem ρrel = 7,0 / 7,87 = 0,89, ou seja, cerca de 11 % de poros.
A porosidade afeta quase todas as propriedades. Ternero e colaboradores (Metals, 2021) revisaram o efeito da porosidade total e mostraram que ela reduz fortemente o módulo de elasticidade, a resistência e as condutividades térmica e elétrica. Para a resistência, a relação empírica mais usada é a de Ryshkewitch (Journal of the American Ceramic Society, 1953), medida originalmente em alumina e zircônia porosas: σ = σ0·e−bP, em que σ0 é a resistência com porosidade zero e b é uma constante empírica do material. A queda é exponencial, e por isso pequenas reduções de porosidade perto da densidade plena rendem ganhos grandes de resistência. É o motivo de existirem a dupla compactação, a compactação morna e o HIP.
A ductilidade é a propriedade que mais sofre, porque os poros concentram tensão e iniciam trincas. Um aço sinterizado de ferro, cobre e carbono da classe FC-0208-50 da norma MPIF 35 (a designação indica cerca de 2 % de cobre e 0,8 % de carbono) tem escoamento de cerca de 340 MPa, resistência à tração de cerca de 410 MPa e alongamento de no máximo 1 % (Total Materia, citando a MPIF). Um aço 1020 laminado, com resistência parecida, de 380 MPa, alonga cerca de 25 %. A comparação completa das propriedades está em propriedades mecânicas dos materiais.
A porosidade também pode ser a função da peça. As buchas autolubrificantes são sinterizadas com poros abertos e impregnadas com óleo, que sai para a superfície com o aquecimento do eixo em giro; os filtros metálicos sinterizados usam a rede de poros para reter partículas. Nessas peças, a porosidade aberta e o teor de óleo são grandezas especificadas e medidas.
Ensaios de peças sinterizadas
Como a porosidade comanda as propriedades, o controle de uma peça sinterizada começa pela densidade e segue com ensaios mecânicos adaptados a materiais de pouca ductilidade. Três ensaios são os mais usados: densidade por Arquimedes, ruptura transversal em barras e resistência radial de buchas. Os dois mecânicos são feitos numa máquina universal de ensaios.
Densidade e porosidade: ISO 2738 e ASTM B962
Medir a densidade de uma peça de forma complexa pelas dimensões é impreciso, e por isso as normas usam o princípio de Arquimedes: a peça é pesada seca, depois pesada no ar e imersa em água. O detalhe da peça sinterizada são os poros abertos. Se a peça for imersa sem preparo, a água entra nos poros e o volume sai errado; as normas vedam os poros antes, em geral por impregnação com óleo. Com a massa seca A, a massa impregnada pesada no ar B e a massa impregnada pesada imersa C, o volume é (B − C) / ρágua, e a densidade é ρ = A·ρágua / (B − C). Essa é a forma básica do princípio; as correções e o procedimento exato estão no texto das normas.
A ISO 2738:2026 determina a densidade seca, a densidade impregnada, o teor de óleo e a porosidade aberta de sinterizados permeáveis, e se aplica em especial às buchas porosas e às peças estruturais prensadas e sinterizadas. A ASTM B962-23 mede a densidade de compactos verdes e de peças sinterizadas pelo mesmo princípio. O exercício 2 aplica a conta.
Ruptura transversal: ISO 3325 e ASTM B528
A resistência à ruptura transversal (TRS, de transverse rupture strength) é medida num ensaio de flexão em três pontos: uma barra retangular sinterizada é apoiada em dois roletes e carregada no meio até romper. A tensão de ruptura é Rtr = 3·F·L / (2·b·h²), com F a força de ruptura em newtons, L o vão entre apoios, b a largura e h a espessura, em milímetros; o resultado sai em N/mm², ou MPa. O corpo de prova da ASTM B528 é uma barra de 31,7 × 12,7 × 6,35 mm sobre vão de 25,4 mm.
O ensaio serve para materiais de pouca ductilidade. A ISO 3325:2026 e a ASTM B528-16(2026) limitam seu uso a materiais cuja deformação permanente entre os apoios fique abaixo de cerca de 0,5 mm; acima disso o resultado deixa de ser confiável. A ISO 3325 vale para sinterizados com ou sem tratamento térmico posterior e para peças calibradas, mas exclui o metal duro, que usa a ISO 3327. É o ensaio clássico para comparar um lote de pó com um pó de referência.
Resistência radial de buchas: ISO 2739 e ASTM B939
Buchas e mancais sinterizados são cilindros ocos, e o ensaio que os qualifica é a compressão radial: a bucha é deitada entre dois pratos paralelos e comprimida pelo diâmetro, como no ensaio de compressão, até trincar. A constante de resistência radial é K = F·(D − e) / (L·e²), com F a força de esmagamento, D o diâmetro externo, e a espessura da parede e L o comprimento da bucha. Como a bucha já é a peça, o ensaio controla o produto final, sem corpo de prova separado.
A ISO 2739:2012 mede a resistência radial de buchas sinterizadas de metais puros ou ligados. A ASTM B939-21(2025) faz o mesmo para mancais e para cilindros de parede fina de material estrutural, e impõe dois limites: a deflexão permanente não deve passar de 10 % do diâmetro externo, e resultados de buchas com parede maior que um terço do diâmetro externo só servem para comparação entre peças iguais. As especificações de mancais usam o K como critério de aceitação.
Dureza aparente e metalografia
A dureza de um sinterizado tem duas leituras. A dureza aparente é medida na peça inteira, com os poros, e sai menor que a do metal; a microdureza é medida só na matriz metálica, entre os poros. A ISO 4498:2010 descreve os dois procedimentos; o método de medição está em ensaio de dureza.
A metalografia mostra o que a densidade só resume: a forma e o tamanho dos poros, os pescoços, as fases e, no metal duro, a distribuição do cobalto. A amostra é cortada na cortadeira metalográfica, lixada e polida na politriz metalográfica e examinada no microscópio metalográfico, em que a porosidade pode ser estimada por análise de imagem.
Máquina universal para ensaiar peças sinterizadas
A ruptura transversal e a compressão radial pedem uma máquina que aplique força com velocidade controlada e registre a força máxima de ruptura. A máquina universal de ensaios Biopdi da linha M2 é eletromecânica, tem modelos de 200 N a 1.000 kN e faz os dois ensaios: com o dispositivo de flexão em três pontos, a ruptura transversal; com os pratos de compressão, o esmagamento radial das buchas. A mesma máquina faz ensaio de tração de corpos de prova sinterizados. O software BioLab registra a curva e monta o relatório.
As forças envolvidas são moderadas. Buchas pequenas esmagam com poucos quilonewtons, e cabem na máquina de coluna simples de 2 a 10 kN (MBIOI-10-M2). Barras de ruptura transversal de aço sinterizado rompem perto de 10 kN, como no exercício 3, e pedem folga de capacidade: a máquina de coluna dupla de 5 a 50 kN (MBIOII-50-M2) atende as barras e as peças estruturais maiores. O funcionamento da máquina está explicado em máquina universal de ensaio.
Exercícios resolvidos
Os exercícios usam as fórmulas das seções anteriores e dados coerentes com as faixas publicadas.
Exercício 1: temperatura homóloga do aço sinterizado
Uma peça de aço Fe-Cu-C é sinterizada a 1.120 °C. O ferro funde a 1.538 °C. A temperatura está na faixa típica?
- Ts = 1.120 + 273 = 1.393 K; Tf = 1.538 + 273 = 1.811 K.
- Th = 1.393 / 1.811 = 0,77, dentro da faixa de 0,7 a 0,85.
- Erro comum: dividir em graus Celsius dá 1.120 / 1.538 = 0,73, outro número. A razão só tem sentido em kelvin.
Exercício 2: densidade relativa por Arquimedes
Uma peça de aço sinterizado tem massa seca A = 20,00 g. Impregnada com óleo, pesa B = 20,12 g no ar e C = 17,30 g imersa em água a 25 °C (ρágua = 0,997 g/cm³). A densidade do ferro é 7,87 g/cm³.
- Volume: V = (B − C) / ρágua = 2,82 / 0,997 = 2,828 cm³.
- Densidade: ρ = A / V = 20,00 / 2,828 = 7,07 g/cm³.
- ρrel = 7,07 / 7,87 = 0,898, ou 89,8 %; porosidade P = 10,2 %.
- Leitura: a peça está na faixa usual de 6,8 a 7,2 g/cm³ e acima de 7,0 g/cm³, o que favorece um tratamento termoquímico posterior.
Exercício 3: ruptura transversal de uma barra de aço sinterizado
Uma barra de 31,7 × 12,7 × 6,35 mm, apoiada com vão L = 25,4 mm, rompe com F = 9,50 kN. Qual é a TRS?
- Rtr = 3·F·L / (2·b·h²) = 3 × 9.500 × 25,4 / (2 × 12,7 × 6,35²).
- Numerador: 723.900 N·mm. Denominador: 2 × 12,7 × 40,32 = 1.024,2 mm³.
- Rtr = 723.900 / 1.024,2 = 707 MPa.
- Capacidade: 9,5 kN está no limite de uma máquina de 10 kN; para essa barra, a máquina de 50 kN dá a folga necessária.
Exercício 4: resistência radial de uma bucha de bronze
Uma bucha de bronze sinterizado tem D = 16 mm, furo de 10 mm e L = 10 mm, e esmaga com F = 1,80 kN entre pratos paralelos.
- Espessura da parede: e = (16 − 10) / 2 = 3 mm. Ela é menor que um terço de D (5,3 mm), e o resultado vale como medida.
- K = F·(D − e) / (L·e²) = 1.800 × 13 / (10 × 9) = 23.400 / 90 = 260 MPa.
- Inverso: para um K mínimo especificado, a força mínima de aceitação é F = K·L·e² / (D − e).
Exercício 5: porosidade e resistência pela relação de Ryshkewitch
Com σ = σ0·e−bP e b = 5, valor apenas ilustrativo, porque b é empírico e muda de material para material:
- P = 5 %: σ/σ0 = e−0,25 = 0,779.
- P = 15 %: σ/σ0 = e−0,75 = 0,472.
- Razão: 0,779 / 0,472 = 1,65. Reduzir a porosidade de 15 % para 5 % aumenta a resistência em cerca de 65 %.
Exercício 6: contração de uma coroa de zircônia
Uma coroa deve ter 10,0 mm depois de sinterizada, e a contração linear da zircônia usada é de 22 %. Com que dimensão ela deve ser fresada no estado pré-sinterizado?
- Lfinal = L0·(1 − 0,22), então L0 = 10,0 / 0,78.
- L0 = 12,8 mm. A peça é fresada cerca de 28 % maior.
Normas de peças sinterizadas
As normas de peças sinterizadas tratam da medição, não do forno: densidade e porosidade, resistência e dureza. A tabela traz as citadas neste artigo, com as edições conferidas em setembro de 2026:
| Norma | O que trata | Edição |
|---|---|---|
| ISO 2738 | densidade, teor de óleo e porosidade aberta de sinterizados permeáveis | 2026 |
| ASTM B962 | densidade de compactos e sinterizados por Arquimedes | B962-23 |
| ISO 3325 | resistência à ruptura transversal de sinterizados, exceto metal duro | 2026 |
| ASTM B528 | resistência à ruptura transversal de corpos de prova PM | B528-16(2026) |
| ISO 2739 | resistência à compressão radial de buchas sinterizadas | 2012 |
| ASTM B939 | resistência radial K de mancais e materiais estruturais PM | B939-21(2025) |
| ISO 4498 | dureza aparente e microdureza de sinterizados | 2010 |
| ISO 3327 | resistência à ruptura transversal de metal duro | 2009 |
| MPIF Standard 35 | designações e propriedades de materiais para peças estruturais PM | não indicada |
Outros ensaios e referências técnicas
Nitretação: o que é, processos (gasosa, plasma e banho de sal), camada branca, NHD e diferença para a cementação
Nitretação é o tratamento termoquímico que difunde nitrogênio na superfície do aço abaixo da temperatura de austenitização, sem têmpera: de 495 a 565 °C na via gasosa, de 430 a 595 °C a plasma e cerca de 570 a 580 °C em banho de sal. Forma uma camada branca de 10 a 20 µm sobre uma zona de difusão de 0,1 a 0,6 mm, com 600 a mais de 1.000 HV conforme o aço. Veja os processos, os aços, a medição da NHD pela ISO 18203 e a comparação com a cementação.
Cementação do aço: o que é, tipos, temperatura, profundidade de camada e controle
Cementação é o tratamento termoquímico que enriquece de carbono a superfície de um aço de baixo carbono, em geral entre 900 e 930 °C, antes da têmpera e do revenimento. A peça fica com superfície de 58 a 62 HRC e núcleo tenaz. Veja os tipos (gasosa, sólida, líquida e a vácuo), a fórmula de Harris para o tempo (cerca de 0,63·√t mm a 925 °C), os aços usados, a profundidade efetiva de camada a 550 HV pela ISO 18203:2026, os defeitos e exercícios resolvidos.
Tratamento térmico dos metais: o que é, tipos, diagrama ferro-carbono e curvas TTT
Tratamento térmico é o aquecimento e o resfriamento controlados de um metal sólido para mudar a microestrutura e, com ela, a dureza, a resistência e a tenacidade, sem mudar a forma da peça. Veja as três etapas, o diagrama ferro-carbono (eutetoide a 727 °C e 0,77 % C), as curvas TTT e CCT, as microestruturas, as famílias de tratamento, o 6061-T6, como escolher o processo e como conferir o resultado.
Recozimento do aço: o que é, tipos, temperaturas e efeitos nas propriedades
Recozimento é o tratamento térmico que aquece o metal, mantém a temperatura e resfria devagar, em geral dentro do forno, para reduzir a dureza e as tensões internas e recuperar a ductilidade e a usinabilidade. No aço, o recozimento pleno austenitiza cerca de 30 a 50 °C acima de Ac3, e os tipos subcríticos ficam abaixo de Ac1 (alívio de tensões de 550 a 650 °C, esferoidização de 700 a 720 °C). Veja os tipos, as temperaturas, a microestrutura, os efeitos com números e como conferir o resultado.
Perguntas frequentes
O que é o processo de sinterização?
É a consolidação de um pó compactado por aquecimento abaixo da temperatura de fusão, em geral a 70 a 85 % da temperatura de fusão absoluta (Babalola e colaboradores, 2023). A difusão forma pescoços entre as partículas, reduz a porosidade e transforma o compacto verde numa peça sólida.
O que significa sinterizado?
É o material ou a peça feita de pó consolidado por sinterização. Em geral mantém alguma porosidade, que pode ser útil: as buchas autolubrificantes são impregnadas com óleo pelos poros, e a ISO 2738 mede o teor de óleo e a porosidade aberta.
Sinterização é tratamento térmico?
Não no sentido clássico. É um processo de fabricação que usa calor para consolidar o pó; os tratamentos térmicos modificam uma peça já maciça. Têmpera, revenimento ou cementação podem ser aplicados depois, com melhor resultado nos termoquímicos quando a densidade passa de 7,0 g/cm³ (Infomet).
Qual é a temperatura de sinterização?
Depende do material. Aços da metalurgia do pó Fe-Cu-C: 1.120 a 1.150 °C por 20 a 30 minutos (Linde). Pela EPMA: cobre 750 a 1.000 °C, bronze 740 a 780 °C e ligas de alumínio 590 a 620 °C. Metal duro WC-Co: cerca de 1.400 a 1.500 °C, com fase líquida de cobalto.
O que é a sinterização de forno?
É a etapa em forno contínuo com atmosfera protetora, com três zonas: deslubrificação a cerca de 200 a 550 °C, zona quente (no aço, 1.120 a 1.150 °C) e resfriamento sob atmosfera, para a peça não oxidar.
Quais são os tipos de sinterização?
Os dois grandes tipos são a sinterização em estado sólido e a sinterização em fase líquida, em que um componente funde de propósito. Há variantes com pressão ou campo: prensagem isostática a quente (HIP, argônio a 100 a 200 MPa), sinterização por plasma pulsado (SPS) e sinterização de peças de manufatura aditiva.
O que é sinterização na siderurgia?
É a aglomeração de finos de minério de ferro com combustível numa máquina de sinterizar, que gera o sínter usado como carga do alto-forno (Vieira e colaboradores, 2003). Há fusão parcial, e o produto é matéria-prima, não peça de engenharia.
Qual a diferença entre sinterização e calcinação?
A calcinação aquece um sólido para decompor ou eliminar voláteis, como o CO2 do calcário, sem consolidar partículas. A sinterização une partículas de pó numa peça coesa e mais densa.
Como a porosidade afeta a resistência?
A resistência cai de forma aproximadamente exponencial com a porosidade, σ = σ0·e−bP (Ryshkewitch, 1953). A porosidade também reduz o módulo de elasticidade, a ductilidade e as condutividades (Ternero e colaboradores, 2021).
Como se ensaia uma peça sinterizada?
Pela densidade por Arquimedes (ISO 2738 e ASTM B962), pela ruptura transversal em três pontos (ISO 3325 e ASTM B528), pela resistência radial de buchas (ISO 2739 e ASTM B939) e pela dureza aparente (ISO 4498). Os dois ensaios mecânicos são feitos numa máquina universal de ensaios.
O que é sinterização em fase líquida?
É a sinterização em que parte do material funde e acelera a densificação por rearranjo e por dissolução e reprecipitação (German e colaboradores, 2009). Exemplos: o cobre nos aços Fe-Cu e o cobalto no metal duro WC-Co.
Quais as vantagens e desvantagens da metalurgia do pó?
Vantagens: forma quase final, pouca perda de material, produção em série e porosidade controlável. Desvantagens: a porosidade reduz a resistência e a ductilidade (um FC-0208-50 alonga no máximo 1 %), o ferramental é caro e o tamanho da peça é limitado pela prensa.