
Calibrar uma máquina universal de ensaios é comparar a força que ela indica com a de um instrumento de referência rastreável, em três séries de pelo menos cinco forças entre 20 % e 100 % de cada faixa. Pela ABNT NBR ISO 7500-1:2023, idêntica à ISO 7500-1:2018, o resultado enquadra cada faixa na classe 0,5, 1, 2 ou 3, com nova verificação recomendada em até 12 meses. Este guia é para quem responde pela máquina no laboratório: o que a norma exige, como o serviço é feito, como ler o certificado, quem pode calibrar e o que acontece com os resultados quando a calibração falha ou atrasa.
Em resumo:
- Norma: ABNT NBR ISO 7500-1:2023 no Brasil (texto idêntico ao da ISO 7500-1:2018); nos Estados Unidos, ASTM E4-24. As duas valem para máquinas de tração, compressão e universais, incluindo prensas.
- Procedimento: inspeção geral, padrão de força pela ISO 376 com classe igual ou melhor que a pretendida, três pré-cargas e três séries crescentes de no mínimo cinco forças entre 20 % e 100 % da faixa, entre 10 °C e 35 °C.
- Classe 1: erro relativo de indicação de até ±1,0 % da força medida e repetibilidade de até 1,0 %, válidos acima do limite inferior da faixa, que não pode ser menor que 200 vezes a resolução do indicador.
- Intervalo: até 12 meses pela NBR ISO 7500-1, salvo outra especificação, e sempre depois de mudança de local com desmontagem, reparo ou ajuste importante.
- Certificado: a classe vale por faixa, por célula e por sentido de força; a incerteza da calibração não está incluída na classe.
O que é calibrar, verificar e ajustar uma máquina de ensaios
Calibração, verificação e ajuste são três operações diferentes, e o certificado só faz sentido para quem as separa. A ISO 7500-1:2018 define a calibração (seção 3.1) como a operação que estabelece a relação entre as forças indicadas pela máquina e as medidas por um ou mais instrumentos de referência de força, com as incertezas associadas. A verificação (seção 3.2) é a confirmação, a partir da análise dessas medições, de que o desempenho da máquina atinge os limites de uma classe. A calibração produz números; a verificação os compara com um critério e dá a classe.
O ajuste é outra coisa: é mexer no sistema de medição (zero, ganho, curva de linearização) para que ele passe a indicar valores mais próximos dos corretos. O Vocabulário Internacional de Metrologia (VIM, edição luso-brasileira de 2012, publicada pelo Inmetro) separa os dois termos. A nota 2 da definição de ajuste diz que ele não deve ser confundido com a calibração, que é um pré-requisito para o ajuste; a nota 3 diz que, depois de um ajuste, o sistema geralmente precisa ser recalibrado. A nota 2 da definição de calibração chama de imprópria a expressão "autocalibração", muito usada para o ajuste automático de um sistema.
Na máquina universal de ensaio, a confusão aparece em duas situações comuns. A primeira é o zero (tara) feito antes de cada ensaio: ele retira o peso da garra e o desvio de zero do momento, mas não diz nada sobre o erro da máquina em 50 % da faixa. A segunda é o fator de calibração gravado na eletrônica: ele converte o sinal da célula em força e foi obtido numa calibração, mas guardá-lo não equivale a calibrar de novo. Só a comparação com um padrão rastreável, feita com a célula montada, mostra o erro atual.
A tabela resume as quatro operações que aparecem na rotina de um laboratório:
| Operação | O que faz | Quem faz | Resultado |
|---|---|---|---|
| Calibração | compara a força indicada com a de um padrão rastreável e quantifica o erro e a incerteza | laboratório de calibração, de preferência acreditado | erros por ponto, com incerteza |
| Verificação (ISO 7500-1) | compara esses erros com os limites de uma classe | o mesmo laboratório, com os dados da calibração | classe e limite inferior de cada faixa |
| Ajuste | altera zero, ganho ou curva para reduzir o erro | fabricante ou assistência técnica | exige nova calibração depois |
| Verificação intermediária | checa, entre duas calibrações, se o sistema continua estável | o próprio laboratório | registro de estabilidade ou alerta de deriva |
Qual norma usar: NBR ISO 7500-1:2023, ISO 7500-1:2018 e ASTM E4
A norma brasileira de calibração de máquinas de tração, compressão e universais é a ABNT NBR ISO 7500-1:2023, publicada em março de 2023. Ela adota sem modificação a ISO 7500-1:2018 (5ª edição) e substitui a ABNT NBR ISO 7500-1:2016, que ainda aparece em sites de prestadores de serviço. Antes dela vigorava a ABNT NBR NM-ISO 7500-1:2004, adoção do Mercosul, cuja fórmula de repetibilidade era diferente da atual; um certificado emitido por ela não se compara ponto a ponto com um certificado de 2023. No catálogo da ISO, conferido em 02/10/2026, a edição de 2018 continua publicada e foi confirmada na revisão sistemática concluída em agosto de 2026 (estágio 90.93), depois de uma decisão de revisão registrada em 2023: segue valendo sem nova edição prevista.
A norma trata da calibração estática do sistema de medição de força. A nota do escopo avisa que os valores obtidos não são necessariamente válidos para ensaios de alta velocidade ou dinâmicos, como os de fadiga. Ela vale para qualquer máquina uniaxial de tração e compressão, o que inclui as prensas de concreto: a NBR 5739 exige prensa classe 1 pela NBR ISO 7500-1 em laboratório de ensaio e calibração a cada 12 meses no máximo.
O instrumento de referência tem norma própria. Pela ISO 7500-1, ele atende à ISO 376:2011 (no Brasil, ABNT NBR ISO 376), que classifica os padrões de força nas classes 00, 0,5, 1 e 2. A ISO 376 trata do padrão, não da máquina: citar a "NBR ISO 376" como a norma de calibração da máquina é um erro que circula em páginas de serviço.
Nos Estados Unidos e em contratos que seguem normas ASTM, a referência é a ASTM E4-24. Ela não tem classes: o critério é um erro de até ±1,0 % na faixa verificada, e o padrão de força é calibrado pela ASTM E74. O resumo oficial da E4-24 avisa que, somada a incerteza da medição, o desvio de força pode passar de ±1,0 %. Um certificado de uma família não prova conformidade com a outra: o guia da ASTM E8 e da ISO 6892-1 mostra que cada norma de tração remete à sua norma de máquina. A tabela compara as duas:
| Aspecto | NBR ISO 7500-1:2023 (ISO 7500-1:2018) | ASTM E4-24 |
|---|---|---|
| Critério | classes 0,5, 1, 2 e 3 | erro de até ±1,0 %, sem classes |
| Padrão de força | ISO 376, classe igual ou melhor que a da máquina | ASTM E74 |
| Intervalo | recomendado até 12 meses, salvo outra especificação | anual, com máximo de 18 meses (a conferir no texto integral) |
| Incerteza | não incluída na classe (seção 7) | não incluída no ±1,0 % |
As classes 0,5, 1, 2 e 3 e o que elas garantem
A classe de uma faixa é o rótulo que resume o pior desempenho do sistema de medição de força dentro dela. A ISO 7500-1 avalia em cada força o erro relativo de indicação (q), a repetibilidade entre as três séries (b), o erro de zero (f0) e a resolução relativa do indicador (a), e, quando pedido, a reversibilidade (v). Cada parâmetro tem um limite por classe (Tabela 2 da norma), e a faixa recebe a classe que todos atendem ao mesmo tempo. Como o número da classe é o erro de indicação admitido em porcentagem, uma faixa classe 1 tem erro de até ±1,0 % da força medida, e não do fundo de escala.
O cálculo de q e b, a tabela completa com f0, a e v e a explicação de por que o critério em porcentagem da leitura protege a parte baixa da faixa estão no artigo sobre a célula de carga. Aqui interessa o que o gestor do laboratório precisa ter na mão: o critério principal e o limite inferior de cada classe.
| Classe | Erro de indicação q | Repetibilidade b | Limite inferior da faixa |
|---|---|---|---|
| 0,5 | ±0,5 % | 0,5 % | 400 × r |
| 1 | ±1,0 % | 1,0 % | 200 × r |
| 2 | ±2,0 % | 2,0 % | 100 × r |
| 3 | ±3,0 % | 3,0 % | 67 × r |
Na tabela, r é a resolução do indicador: num indicador digital, um incremento da contagem; se a leitura oscila mais que isso com a máquina ligada e sem carga, r passa a ser metade da faixa de oscilação mais um incremento (seção 6.2). Os valores são da Tabela 2 e da seção 6.4.5 da ISO 7500-1:2018, conferidos no texto integral.
Três consequências práticas decorrem dessas regras. A classe é da faixa, não da máquina: cada faixa de força e cada indicador é calibrado separadamente (seção 6.1), e uma máquina com várias células intercambiáveis tem uma classe para cada célula. A classe vale só dentro da faixa verificada: pela seção 7, uma faixa só é considerada conforme se a verificação for satisfatória pelo menos de 20 % a 100 % do seu valor máximo, e abaixo de 20 % só se o laboratório tiver medido pontos suplementares. E a classe não inclui a incerteza da calibração, como mostra a seção sobre o certificado. A maioria das normas de ensaio pede classe 1 ou melhor: é o caso da ABNT NBR ISO 6892-1 (tração de metais), da NBR 7480 por meio dela, da NBR 5739 e da NBR 13279 (argamassa).
Como é feita a calibração, passo a passo
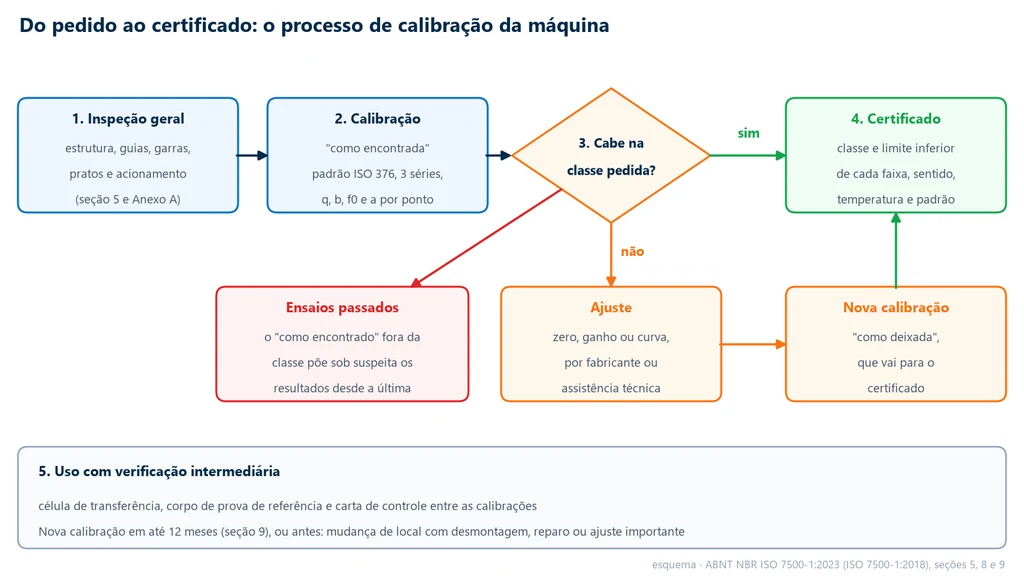
A calibração pela NBR ISO 7500-1 é feita com a máquina no local de uso, montando um instrumento de referência no lugar do corpo de prova e comparando, força a força, as duas leituras. O esquema abaixo mostra o processo do ponto de vista do laboratório que contrata o serviço: da inspeção ao certificado, o que acontece quando a faixa não cabe na classe e como o uso continua até a próxima calibração.
1. Inspeção geral da máquina
A norma só admite calibrar uma máquina em bom estado de funcionamento (seção 5). Antes de qualquer medição, o técnico faz a inspeção geral do Anexo A, que é normativo: desgaste ou defeito nas guias da travessa e nas garras, folga na fixação das colunas e da travessa fixa, interferências do ambiente (vibração, alimentação elétrica, corrosão, variação local de temperatura), a aplicação axial da força pela estrutura e pelas garras e um acionamento capaz de variar a força de forma uniforme e de parar nos níveis pedidos. Anomalias encontradas vão para o certificado (seção 8.2).
Nas máquinas de compressão e nas prensas, o Anexo B, informativo, orienta a inspeção dos pratos: planicidade de até 0,01 mm em 100 mm, salvo exigência diferente da norma de ensaio, dureza de pelo menos 55 HRC quando o prato é de aço e, para corpos de prova sensíveis à flexão, prato superior com rótula praticamente sem folga e inclinação livre de cerca de 3°. Prato marcado ou rótula travada não aparecem no erro de força, mas aparecem no resultado do ensaio de compressão.
2. Calibração "como encontrada"
A nota da seção 5 diz que a boa prática metrológica pede uma calibração antes de qualquer manutenção ou ajuste, para registrar a condição em que a máquina foi encontrada (as found). É essa calibração que diz se os ensaios feitos desde a última calibração estavam dentro da classe. Se o técnico ajustar primeiro e calibrar depois, o laboratório recebe um certificado bonito e perde a única informação sobre o passado. Quando há ajuste, a calibração é repetida depois dele, na condição "como deixada" (as left).
3. O instrumento de referência
O padrão é uma célula de carga de referência ou um anel dinamométrico calibrado pela ISO 376, de classe igual ou melhor que a pretendida para a máquina, com rastreabilidade certificada ao Sistema Internacional de Unidades (seção 6.1). Quando a força a calibrar fica abaixo do limite do menor padrão disponível, usam-se massas conhecidas, com erro relativo da força gerada de até ±0,1 %. Se uma faixa larga exige dois padrões, a força máxima aplicada ao menor é a mínima aplicada ao maior, e os erros obtidos com os dois na força comum precisam concordar dentro da repetibilidade admitida pela classe (seção 6.5.3).
Na foto, um instrumento de referência de força centralizado entre os pratos da máquina, com o indicador próprio sobre a bancada: a calibração compara, ponto a ponto, a força que a máquina indica com a força medida por esse padrão rastreável.
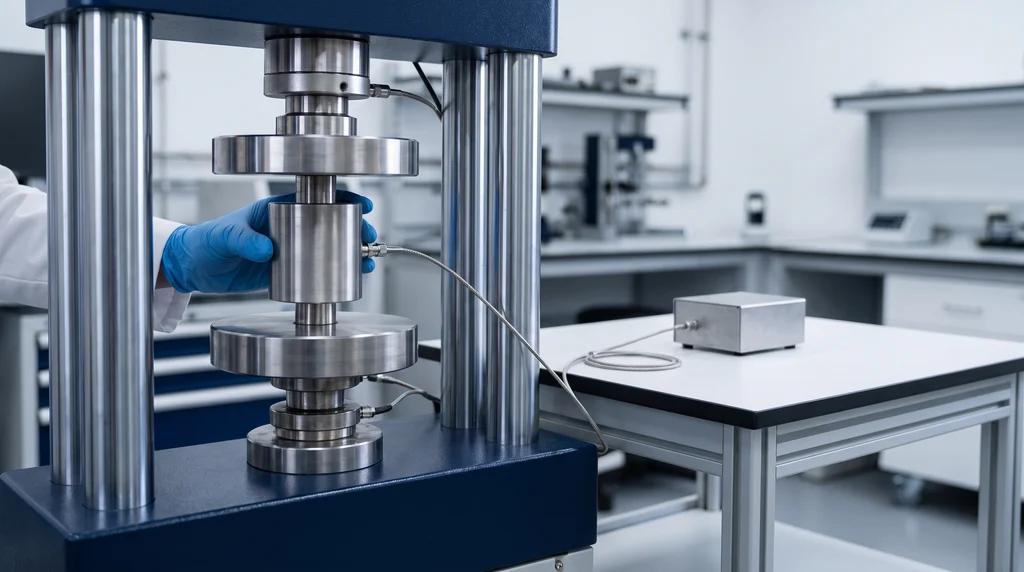
A montagem segue o sentido calibrado. Em compressão, se a máquina não tem rótula incorporada, o padrão recebe um prato com rótula; em tração, ele é montado de forma a evitar flexão. Quando o padrão é fixado por pinos roscados, ele precisa ter sido calibrado da mesma forma e é girado 120° entre uma série e outra (seção 6.4.1). Uma máquina com duas áreas de trabalho e um só sistema de força pode ser calibrada numa delas, por exemplo em compressão na área de cima, que equivale à tração na área de baixo, com um comentário no certificado.
4. Temperatura, pré-carga e séries
A calibração é feita entre 10 °C e 35 °C de temperatura ambiente, com o padrão estabilizado e sem variar mais de 2 °C do início ao fim de cada série; a temperatura vai para o certificado (seção 6.4.2). Já montado, o padrão é pré-carregado pelo menos três vezes entre zero e a força máxima (seção 6.4.3). Em seguida vêm três séries de forças crescentes, cada uma com pelo menos cinco níveis em intervalos aproximadamente iguais entre 20 % e 100 % da faixa. O indicador é zerado antes de cada série, e o zero é lido cerca de 30 s depois de retirar toda a força (seção 6.4.5).
O laboratório pode trabalhar de dois modos (seção 6.4.4): fixar a força indicada pela máquina, Fi, e ler a força de referência no padrão, F, ou fixar F e ler Fi. Em cada nível, o erro relativo de cada série é qj = (Fij − Fj) / Fj × 100; o erro de indicação q é a média das três séries, e a repetibilidade b é a diferença entre o maior e o menor qj (seção 6.5). O exercício 2, adiante, refaz essa conta.
5. Abaixo de 20 %, faixas automáticas e acessórios
Para usar a máquina abaixo de 20 % da faixa, a calibração precisa de pontos suplementares: cinco ou mais forças por década abaixo de 20 %, com razão de no máximo 2 entre forças vizinhas, como 10 %, 7 %, 4 %, 2 % e 1 % da faixa, até o limite inferior (seção 6.4.5). Em indicadores com troca automática de escala, entram pelo menos duas forças em cada trecho em que a resolução não muda. Ponteiros e registradores que podem afetar a medição são verificados com uma série complementar (seção 6.4.6); em máquinas hidráulicas que medem a força pela pressão do cilindro, cada série é feita com o pistão numa posição diferente (seção 6.4.7). A reversibilidade, com uma série decrescente e padrão calibrado para forças decrescentes, só é determinada quando o cliente pede (seção 6.4.8).
Para o laboratório, isso se traduz em preparação. Antes da visita, liste cada célula e cada faixa em uso, o sentido de força de cada uma (tração, compressão ou os dois), a menor força que os ensaios realmente usam e a classe exigida pelas normas de ensaio. Com essa lista, o prestador escolhe os padrões, decide os pontos abaixo de 20 % e orça o serviço; sem ela, o certificado tende a cobrir só de 20 % a 100 % de uma faixa, em um sentido.
Exemplos resolvidos
Os cinco exemplos seguem a ordem das decisões de um laboratório: escolher a faixa, entender o cálculo de um ponto, ler o certificado, usar a incerteza e medir o prejuízo de uma calibração fora da classe. Todos os números foram refeitos à mão.
Exemplo 1: a flexão da argamassa cabe na faixa verificada?
Um laboratório rompe na flexão prismas de argamassa com força de cerca de 1,28 kN, numa máquina com célula de 50 kN e resolução r = 0,005 kN. O certificado declara classe 1 de 20 % a 100 %.
- Piso do certificado: 20 % de 50 kN = 10 kN. A força do ensaio, 1,28 kN, é 2,56 % da faixa: está fora da faixa verificada, mesmo que a célula a meça.
- Piso pela resolução, se a calibração descesse: classe 1, 200 × 0,005 = 1,0 kN (2 % da faixa); classe 0,5, 400 × 0,005 = 2,0 kN.
- Resolução relativa em 1,28 kN: a = 0,005 / 1,28 × 100 = 0,39 %, abaixo do limite de 0,5 % da classe 1.
- Saídas possíveis: pedir pontos suplementares até 1 kN, que só dão classe 1 se q e b também passarem nesses pontos, ou usar uma célula de 5 kN, em que 1,28 kN são 25,6 % da faixa, dentro da série padrão.
Exemplo 2: erro de indicação e repetibilidade num ponto
Com o padrão fixado em F = 20,00 kN, a máquina indica 20,12, 20,18 e 20,09 kN nas três séries.
- q1 = (20,12 − 20,00) / 20,00 × 100 = +0,60 %; q2 = +0,90 %; q3 = +0,45 %.
- q = (0,60 + 0,90 + 0,45) / 3 = +0,65 %: atende à classe 1 (±1,0 %) e não à 0,5 (±0,5 %).
- b = 0,90 − 0,45 = 0,45 %: atende até à classe 0,5.
- Classe do ponto: 1, porque vale o critério mais restritivo.
Exemplo 3: ler a classe de uma faixa no certificado
O certificado de uma faixa de 100 kN, com r = 0,01 kN, traz os valores abaixo, e o erro de zero das três séries ficou em até 0,03 %:
| Força (kN) | q (%) | b (%) | a (%) |
|---|---|---|---|
| 20 | +0,32 | 0,30 | 0,05 |
| 40 | +0,41 | 0,45 | 0,025 |
| 60 | +0,65 | 0,45 | 0,017 |
| 80 | +0,48 | 0,28 | 0,013 |
| 100 | +0,38 | 0,22 | 0,010 |
- Repetibilidade, zero e resolução atendem à classe 0,5 em todos os pontos (b ≤ 0,5 %, f0 ≤ 0,05 %, a ≤ 0,25 %).
- O erro de indicação passa de 0,5 % em 60 kN (+0,65 %): a faixa é classe 1.
- Limite inferior declarado: 20 kN. Um ensaio que rompe a 15 kN usa a máquina fora da faixa classificada, mesmo com resolução de sobra (200 × 0,01 = 2 kN).
Exemplo 4: a incerteza no limite de resistência
Uma barra usinada de aço 1020 laminado com 10 mm de diâmetro rompe, no ensaio de tração, com força máxima indicada de 29,85 kN. Na faixa usada, o certificado dá q = +0,65 % e incerteza expandida U = 0,25 % (k = 2).
- S0 = π × 10² / 4 = 78,54 mm². Rm indicado = 29.850 / 78,54 = 380,1 MPa.
- Pelo Anexo C da norma, a força gerada é F ≈ Fi − Fi × (q ± U) / 100. Com q = +0,65 %: F ≈ 29,85 × (1 − 0,0065) = 29,66 kN, o que dá Rm ≈ 377,6 MPa.
- Com a incerteza: q − U = 0,40 % e q + U = 0,90 %, logo F entre 29,58 e 29,73 kN e Rm entre 376,6 e 378,5 MPa.
- A máquina é classe 1 e o erro cabe na classe; o que muda é a decisão perto de um limite. Um aço especificado com Rm mínimo de 380 MPa seria aprovado pela leitura e reprovado pela força corrigida. O limite de resistência à tração herda, ponto por ponto, o erro de força.
Exemplo 5: o custo de uma calibração "como encontrada" fora da classe
Um laboratório de controle de vergalhões CA-50 calibra a máquina depois de 12 meses e recebe, na condição "como encontrada", q = +1,6 % na faixa usada nos ensaios: a faixa saiu da classe 1. Uma das barras de 16 mm ensaiadas no período teve escoamento declarado de 505 MPa.
- Escoamento corrigido: 505 × (1 − 0,016) = 496,9 MPa, abaixo dos 500 MPa exigidos do CA-50 pela NBR 7480.
- Faixa de resultados afetados: uma leitura só garante 500 MPa reais se 500 / (1 − 0,016) ≈ 508 MPa ou mais. Todos os laudos com escoamento entre 500 e 508 MPa emitidos no período ficam sob suspeita.
- Força envolvida: com a área nominal de 201,1 mm², 505 MPa correspondem a cerca de 101,6 kN, metade de uma faixa de 200 kN, região em que ninguém desconfia da leitura.
- O laboratório não sabe desde quando a faixa estava fora: sem verificação intermediária, a revisão alcança os 12 meses inteiros.
Como ler o certificado de calibração
O certificado de calibração é o documento que prova a classe da máquina, e lê-lo bem é conferir se ele cobre o uso real do laboratório. A seção 8 da ISO 7500-1 fixa o conteúdo mínimo do relatório de verificação; na prática, o laboratório confere estes itens:
- Norma e edição: ABNT NBR ISO 7500-1:2023 ou ISO 7500-1:2018. Certificado pela NM-ISO 7500-1:2004 usa outra fórmula de repetibilidade.
- Identificação: fabricante, modelo e número de série da máquina e do indicador de força e, em máquina de células intercambiáveis, de cada célula calibrada.
- Local e temperatura da calibração, dentro de 10 °C a 35 °C.
- Padrão de força: tipo, classe ISO 376, número de série, número do certificado dele e data de validade desse certificado, que a seção 8.1 exige.
- Data da verificação e nome do laboratório que a fez.
- Modo de calibração: tração, compressão ou os dois, para cada sistema de medição de força. Uma faixa calibrada só em compressão não está verificada em tração.
- Classe de cada faixa e limite inferior a que a classe se aplica (seção 8.2). É o número que decide se a sua menor força está coberta.
- Erros por ponto (q, b, f0, a e, se pedido, v), que a norma inclui no relatório quando o cliente solicita. Peça sempre: são eles que permitem corrigir resultados e acompanhar a deriva de um ano para o outro.
- Incerteza expandida U, em geral com k = 2, que corresponde a cerca de 95 % de abrangência. O Anexo C da ISO 7500-1 mostra como calculá-la; para laboratório acreditado, declarar a incerteza no certificado é exigência da ABNT NBR ISO/IEC 17025.
- Condição "como encontrada" e "como deixada", quando houve ajuste, e anomalias da inspeção geral.
Um item que muitos procuram não precisa estar lá: a data de "validade" da calibração. A ISO 7500-1 recomenda o intervalo, mas quem o fixa é o usuário, e a NBR ISO/IEC 17025:2017 (seção 7.8.4.3) proíbe o laboratório acreditado de recomendar intervalo no certificado, salvo acordo com o cliente. "Calibração vencida" é, portanto, um critério do sistema da qualidade de quem usa a máquina.
A classe não é a incerteza
A seção 7 da ISO 7500-1 diz que reduzir o limite da classe pela incerteza seria contá-la duas vezes, e por isso não o faz; diz também que uma máquina certificada numa classe não tem garantia de que o erro, somado à incerteza, fique abaixo do valor da classe. O Anexo C escreve o intervalo provável do erro médio como E = q ± U. Os gráficos abaixo comparam duas máquinas classe 1 com os mesmos pontos, exceto em 60 kN: na máquina B, q = +0,85 % está dentro da classe, mas q + U = 0,85 + 0,30 = 1,15 % passa de 1 %.
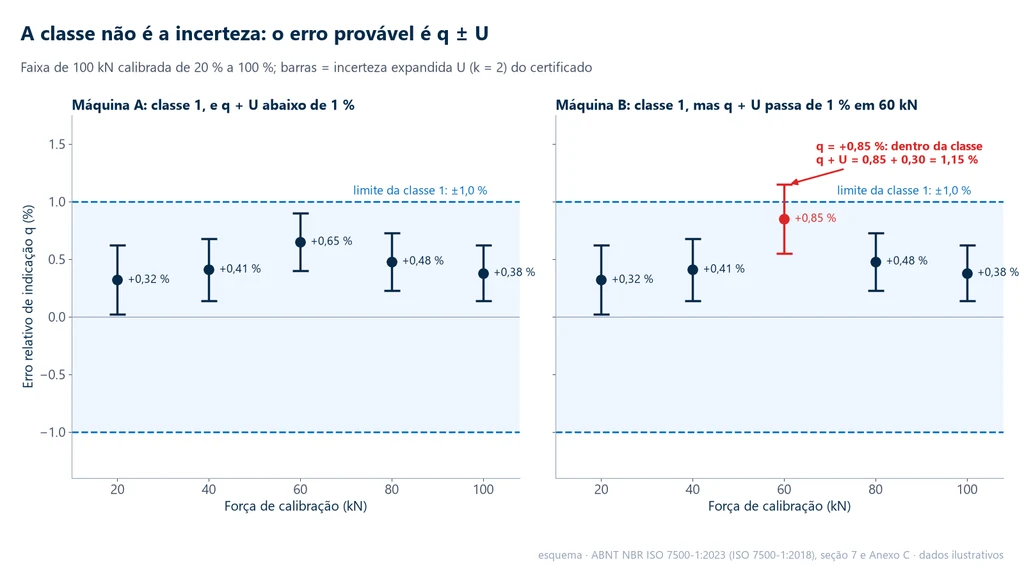
Para o laboratório, a classe é um critério de aceitação da máquina; a incerteza U entra no orçamento de incerteza do ensaio, junto com a medição da área, o alinhamento e a velocidade. A própria norma lembra, na nota final do Anexo C, que U descreve o erro médio no momento da calibração, e não a incerteza da máquina em uso, que depende do alinhamento do corpo de prova, da deriva de temperatura e dos dispositivos.
Quem calibra: laboratório acreditado pela Cgcre (RBC)
A NBR ISO 7500-1 exige padrão com rastreabilidade certificada ao Sistema Internacional, e não um tipo específico de prestador. A forma reconhecida de demonstrar a competência do prestador no Brasil é a acreditação pela Cgcre, a Coordenação Geral de Acreditação do Inmetro, segundo a ABNT NBR ISO/IEC 17025:2017; os laboratórios de calibração acreditados formam a Rede Brasileira de Calibração (RBC). A consulta é pública, no site do Inmetro, e lista, na área de força, torque e dureza, os laboratórios acreditados para calibrar escalas de máquinas de ensaio.
Acreditação não é um selo genérico: ela vale para um escopo. Antes de contratar, confira no escopo do laboratório:
- A faixa de força: o escopo é dividido em faixas, e a sua menor e a sua maior força precisam estar dentro delas.
- A CMC (capacidade de medição e calibração), a menor incerteza que o laboratório pode declarar em cada faixa. Um escopo publicado na consulta da RBC, por exemplo, declara 0,08 % de 0,5 N a 0,5 kN e 0,15 % acima de 0,5 kN até 900 kN. Uma CMC de 0,15 % deixa folga para a classe 1; para a classe 0,5, consome boa parte do limite.
- O sentido: se o laboratório calibra em tração, em compressão ou nos dois.
- O serviço: calibração de máquina de ensaio, e não só de dinamômetros ou de células em bancada.
Um laboratório não acreditado pode emitir um certificado rastreado, mas o cliente passa a ter de demonstrar, numa auditoria, que o prestador é competente. Em laboratório acreditado pela NBR ISO/IEC 17025 ou em controle de qualidade que responde a cliente automotivo, aeronáutico ou de construção, o caminho usual é a RBC. O artigo sobre engenharia da qualidade mostra como a calibração entra no sistema de gestão da medição.
Intervalo de calibração e quando recalibrar antes
A NBR ISO 7500-1 recomenda verificar a máquina em intervalos de no máximo 12 meses, salvo outra especificação, e explica que o tempo entre verificações depende do tipo de máquina, do padrão de manutenção e da intensidade de uso (seção 9). É uma recomendação, não uma validade fixa, mas várias normas de ensaio a tornam obrigatória: a NBR 5739, por exemplo, exige calibração da prensa a cada 12 meses no máximo. Pela ASTM E4, segundo os resumos publicados da norma, a verificação é anual e o intervalo não pode passar de 18 meses.
A mesma seção 9 manda verificar a máquina de novo, em qualquer caso, quando ela muda de local com desmontagem ou passa por reparo ou ajuste importante. A troca de célula, de placa de aquisição ou de firmware que altere a medição é reparo importante no sistema de força. Há também gatilhos de boa prática, que não estão na norma mas justificam antecipar a calibração:
- sobrecarga acima da capacidade da célula ou impacto na ruptura de um corpo de prova frágil sem proteção;
- máquina parada por muito tempo ou usada por operador sem treinamento;
- resultado suspeito, como deriva numa carta de controle ou discordância com outro laboratório num ensaio interlaboratorial;
- verificação intermediária fora do limite de ação, assunto da próxima seção.
O laboratório pode adotar intervalo menor por análise de risco. Uma máquina que roda centenas de ensaios por semana perto do limite de aceitação de um produto tem mais a perder que uma de pesquisa usada uma vez por mês. O histórico dos certificados ajuda: se a deriva de um ano para o outro é pequena diante do limite da classe, o intervalo de 12 meses se sustenta; se cada calibração encontra a faixa perto do limite, o intervalo está longo demais.
Verificação intermediária entre calibrações
Verificação intermediária é a checagem que o próprio laboratório faz entre duas calibrações para confirmar que a máquina continua estável. A ABNT NBR ISO/IEC 17025:2017 pede que, quando necessárias para manter a confiança no desempenho do equipamento, essas verificações sigam um procedimento (seção 6.4.10). Elas não substituem a calibração nem dão classe; servem para descobrir uma deriva antes que ela invalide meses de resultados.
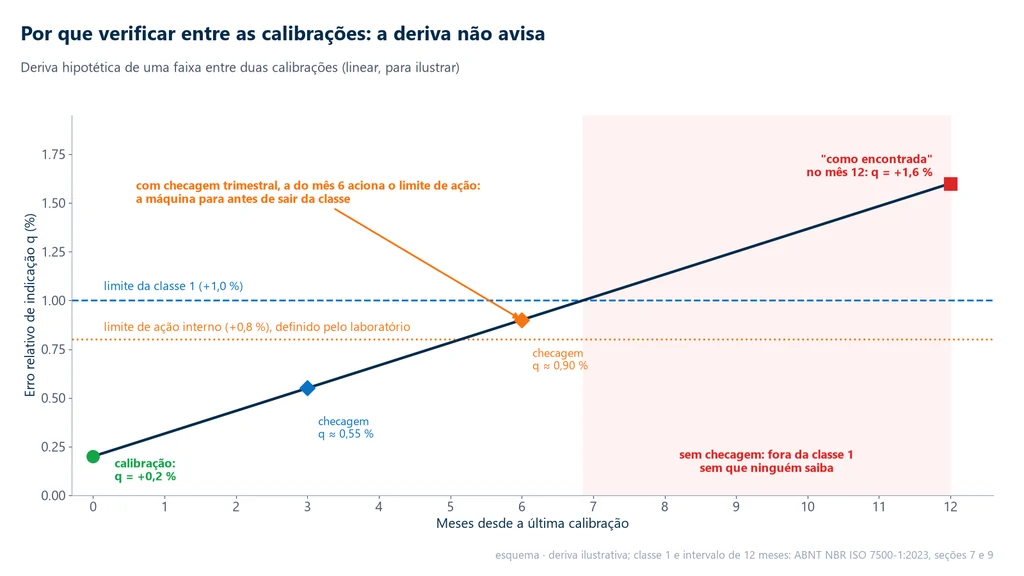
O gráfico abaixo mostra, com uma deriva hipotética, por que isso importa. A faixa sai de q = +0,2 % na calibração e chega a +1,6 % no mês 12; passa do limite da classe 1 perto do mês 7. Sem checagem, o laboratório só descobre na calibração "como encontrada" e revisa o ano inteiro; com checagens trimestrais e um limite de ação interno de 0,8 %, a do mês 6 já acusa o desvio, antes de a faixa sair da classe.
Três métodos são usados, isolados ou combinados:
- Célula de transferência: um padrão de força do próprio laboratório, calibrado por laboratório acreditado, montado na máquina em dois ou três pontos da faixa mais usada. É o método mais direto, porque mede a força.
- Corpo de prova de referência: barras de um mesmo lote homogêneo, de aço ou de alumínio, guardadas para esse fim e ensaiadas periodicamente; o resultado (Rm, por exemplo) vai para uma carta de controle. Mede o sistema inteiro, inclusive garras e software, mas mistura a variação do material com a da máquina. O artigo sobre corpo de prova trata de dimensões e preparo.
- Massas conhecidas: em células pequenas, de algumas dezenas de newtons, massas calibradas penduradas na célula checam a indicação em força baixa.
Os resultados vão para uma carta de controle com limites definidos pelo laboratório, mais apertados que o da classe, como os 0,8 % do exemplo. O limite de ação é uma decisão interna, não um valor de norma: ele precisa considerar a incerteza da própria checagem, que costuma ser maior que a da calibração. Ultrapassá-lo leva a suspender o uso da faixa e antecipar a calibração.
O custo de não calibrar
O custo de não calibrar não é a multa de uma auditoria; é a perda de valor de todos os resultados emitidos desde a última calibração válida. Toda tensão calculada numa máquina de ensaio é uma força dividida por uma área, de modo que o erro de força passa inteiro para o resultado: 1 % de erro na força é 1 % no limite de escoamento, no limite de resistência e na resistência à compressão do concreto. Os prejuízos aparecem de quatro formas:
- Lote aprovado indevidamente: com a máquina lendo acima do real, material abaixo da especificação passa no ensaio, como no exemplo 5. O custo aparece depois, na obra ou no campo.
- Lote reprovado indevidamente: com a máquina lendo abaixo, material bom é rejeitado, com retrabalho, contraprova e disputa com o fornecedor.
- Revisão retroativa: uma calibração "como encontrada" fora da classe obriga a avaliar os laudos do período, avisar clientes afetados e, às vezes, reensaiar contraprovas, quando existem.
- Não conformidade em auditoria: a ISO 9001 (requisito 7.1.5.2) manda avaliar se a validade dos resultados anteriores foi afetada quando um instrumento é encontrado inadequado, e a NBR ISO/IEC 17025 pede o mesmo exame do efeito do desvio sobre os ensaios já feitos.
Diante disso, o preço de uma calibração anual e de uma rotina de verificação intermediária é pequeno. A pergunta útil não é se a calibração é obrigatória, e sim quantos laudos o laboratório aceita revisar se a máquina for encontrada fora da classe.
O que a NBR ISO 7500-1 não cobre: extensômetro, deslocamento e velocidade
A NBR ISO 7500-1 calibra só o sistema de medição de força. A calibração da máquina universal envolve outros três sistemas, cada um com norma própria, e o certificado de força não diz nada sobre eles:
- Extensômetro: calibrado pela ISO 9513:2012 (ABNT NBR ISO 9513:2013), com classes 0,2, 0,5, 1 e 2, ou pela ASTM E83-25, com classes A, B-1, B-2, C, D e E. A ISO 6892-1 pede extensômetro classe 1 para Rp e Rt; o módulo de elasticidade depende tanto da força quanto da deformação. Classes, calibradores e intervalos estão no artigo sobre extensômetro e strain gauge.
- Deslocamento da travessa: verificado pela ASTM E2309/E2309M-20, que trata dos sistemas de medição de deslocamento de máquinas de ensaio e exclui a medição de deformação.
- Velocidade: verificada pela ASTM E2658-15(2023), para máquinas eletromecânicas e atuadores hidráulicos. Ela importa nos ensaios em que a norma controla a taxa, como a tração de metais pela ISO 6892-1. Não identificamos norma ISO equivalente para a velocidade.
A ordem lógica é verificar primeiro a força, depois o extensômetro e, quando o ensaio exige, deslocamento e velocidade. Por isso, quando um orçamento fala em calibrar "força, deslocamento e deformação" da máquina, são calibrações distintas, por normas distintas, e cada uma precisa aparecer no certificado com a sua faixa.
Como interpretar: dúvidas que confundem profissionais
As perguntas abaixo reúnem os pontos em que gestores de laboratório e compradores de máquina mais erram ao aplicar a norma.
A célula com certificado de fábrica dispensa calibrar a máquina?
Não. O certificado de bancada da célula mostra o desempenho dela isolada, com outro condicionador e outro cabo. A NBR ISO 7500-1 calibra o sistema de medição de força da máquina, com a célula montada e lida pela eletrônica e pelo software do equipamento. É esse certificado que as normas de ensaio pedem.
Calibrei em compressão; posso ensaiar em tração?
Não com base nesse certificado. A seção 8.2 exige que o certificado declare o modo de calibração de cada sistema, e uma faixa calibrada só em compressão não tem classe em tração. Se a mesma célula trabalha nos dois sentidos, peça os dois.
Vale a calibração estática para ensaio de fadiga ou de alta velocidade?
Não necessariamente. A nota do escopo da ISO 7500-1 avisa que os valores da calibração estática não valem obrigatoriamente para ensaios dinâmicos ou de alta velocidade, em que a inércia das garras e a resposta da eletrônica alteram a força lida. Forças dinâmicas de amplitude constante têm prática própria, a ASTM E467, citada na bibliografia da norma.
Uma faixa de 100 kN classe 1 mede 2 kN com 1 % de erro?
Só se o certificado classificar a faixa até 2 kN. A resolução permite chegar a 200 × r, mas a classe vale até o limite inferior declarado, que costuma ser 20 % da faixa quando não há pontos suplementares. Abaixo dele, a força é medida, mas sem garantia de classe.
Se a máquina foi ajustada, os ensaios antigos estavam errados?
Depende da calibração "como encontrada". Se ela mostrou a faixa dentro da classe, o ajuste foi preventivo e os ensaios passados estão cobertos. Se mostrou fora, os resultados desde a última calibração boa precisam ser avaliados. Sem calibração antes do ajuste, não há como saber.
Erros comuns na calibração da máquina
Os erros abaixo aparecem com frequência em auditorias e em páginas de prestadores de serviço:
- Dizer "máquina classe 1" sem faixa, célula e sentido. A classe é de cada faixa verificada, acima do limite inferior declarado.
- Citar a edição antiga. A NBR ISO 7500-1:2016 e a NM-ISO 7500-1:2004 foram substituídas pela NBR ISO 7500-1:2023.
- Citar a ISO 376 como norma da máquina. Ela é a norma do padrão de força; a da máquina é a ISO 7500-1. A OIML R 60, por sua vez, é de células para pesagem.
- Ajustar antes de calibrar. Perde-se o "como encontrado" e, com ele, a avaliação dos ensaios passados.
- Chamar o zero ou o ajuste automático de calibração. O VIM chama a "autocalibração" de termo impróprio.
- Somar a incerteza ao limite da classe ou ignorá-la. A classe é critério de aceitação; a incerteza entra no orçamento do ensaio.
- Calibrar uma célula e usar outra. A troca de célula sem calibração deixa a faixa sem classe.
- Supor que a calibração de força cobre o extensômetro. Cada sistema tem norma e certificado próprios.
- Calibrar com o laboratório a 8 °C ou a 38 °C. A norma limita a calibração a 10 °C a 35 °C e pede o registro da temperatura.
- Contratar acreditação sem conferir o escopo. O laboratório pode ser acreditado para força em outra faixa ou só em compressão.
A calibração na máquina universal Biopdi
A Biopdi fabrica em São Carlos (SP) a máquina universal de ensaios linha M2, de 200 N a 1.000 kN, com medição de força por células intercambiáveis de precisão classe 1 conforme a ABNT NBR ISO 7500-1:2023, informada na página do produto. A máquina guarda os dados de calibração dos transdutores em memória própria, independente do computador, e o software BioLab registra força, posição da travessa e até quatro canais de extensômetro. A calibração periódica no laboratório do cliente é feita por laboratório de calibração contratado pelo usuário, de preferência acreditado pela Cgcre. O painel mostra a máquina, o que cada parte representa na calibração e os dispositivos envolvidos.
A máquina universal e a calibração da força
A linha M2 tem modelos de coluna simples, de 200 N a 10 kN, e de coluna dupla, de 5 kN a 1.000 kN. Na calibração, cada parte da máquina tem um papel:
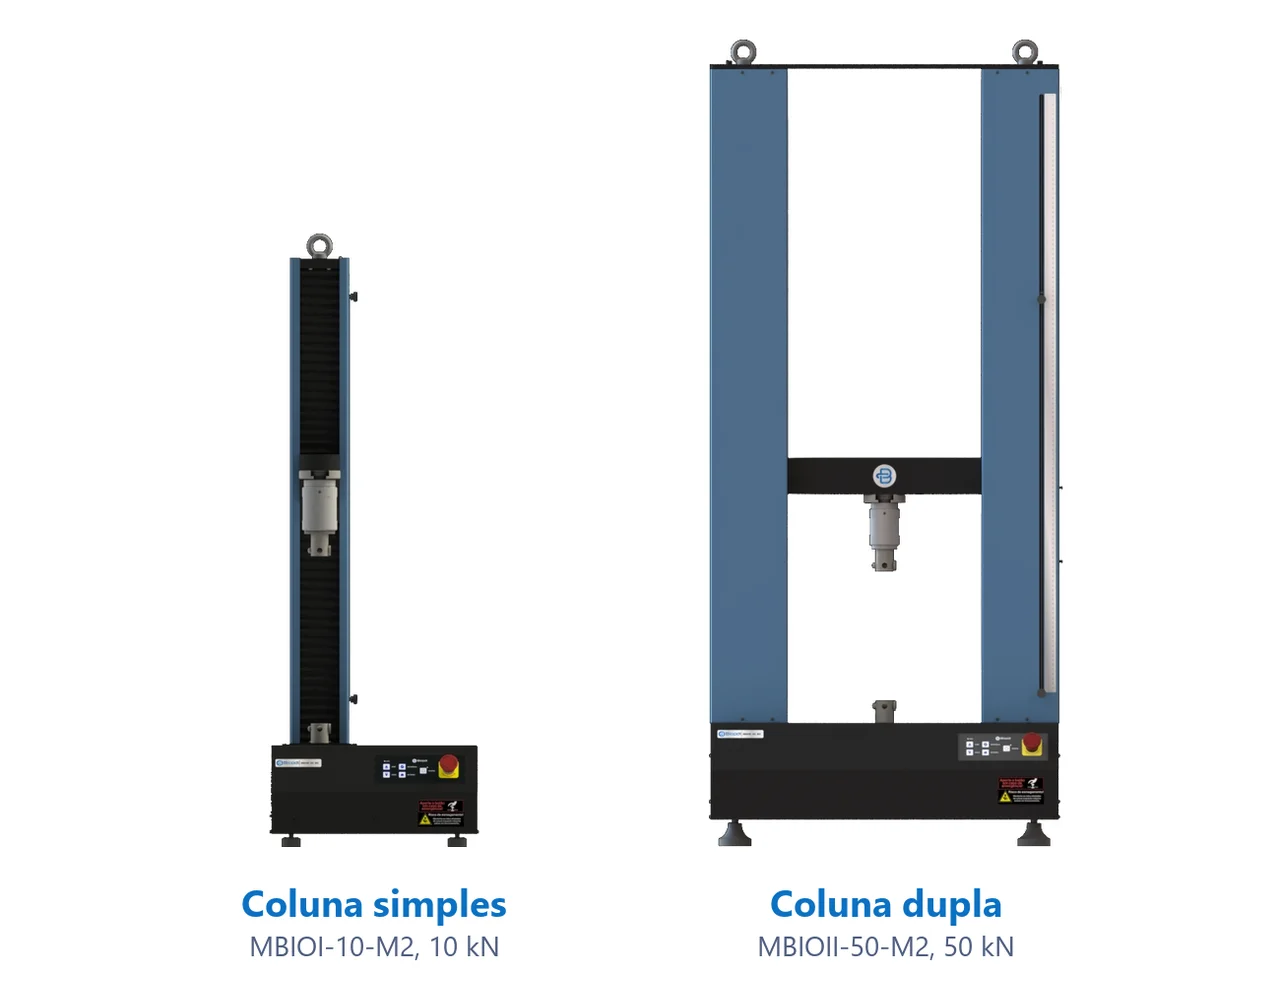
- Estrutura e travessa passam pela inspeção geral do Anexo A
- Célula de carga intercambiável, classe 1; cada célula tem a sua calibração
- Pratos ou garras recebem o padrão de força em compressão ou em tração
- Eletrônica guarda os dados de calibração dos transdutores
- Extensômetro calibrado à parte, pela ISO 9513 ou pela ASTM E83
- Software BioLab registra força, posição e deformação no relatório
Dispositivos usados na calibração e no ensaio
Os dispositivos abaixo são montados na mesma máquina, conforme o sentido da força e a faixa:
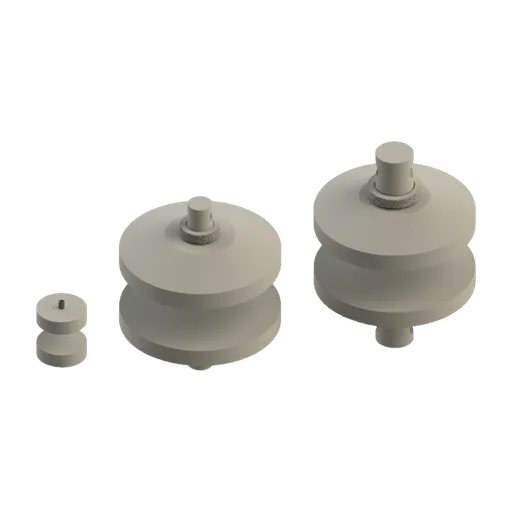
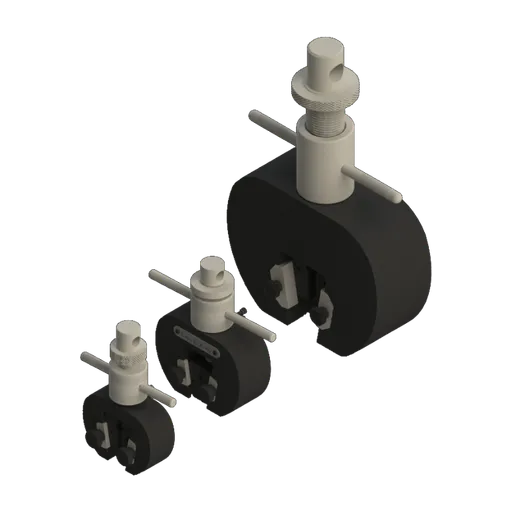
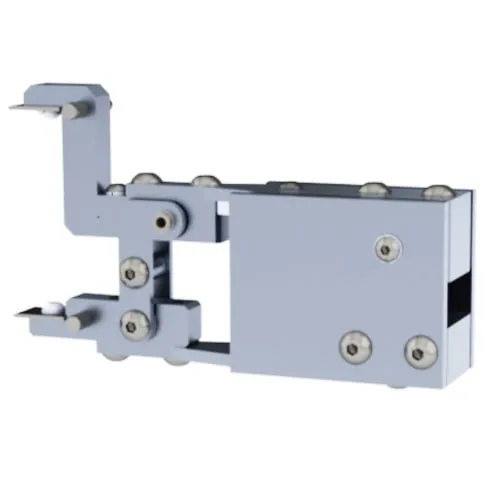
Na compra de uma máquina, vale pedir por escrito a classe pela NBR ISO 7500-1 de cada célula, o sentido de força em que cada uma é classificada e o limite inferior de cada faixa, além de dimensionar as células pelas forças reais dos ensaios, para que a menor delas fique acima de 20 % da célula escolhida. Com células intercambiáveis, uma célula pequena atende à flexão de argamassa e uma grande à compressão, cada uma dentro da sua faixa verificada. Os extensômetros da linha cobrem bases de 25 a 250 mm, e a prensa elétrica e hidráulica, feita para ensaios de compressão de corpos de prova, segue a mesma norma de calibração. A segurança na operação, inclusive durante a calibração com o padrão montado, está no artigo sobre a NR-12 em máquinas de ensaio. Para dimensionar a máquina e as células, peça um orçamento.
Normas citadas
A tabela reúne as normas citadas. As edições ISO e ASTM foram conferidas em 02/10/2026 no catálogo da ISO e na loja da ASTM; as ABNT, na ficha do catálogo ABNT (Target) consultada pelo site em 30/09/2026. A ISO 7500-1 foi lida no texto integral:
| Norma | Assunto | Edição vigente |
|---|---|---|
| ABNT NBR ISO 7500-1 | calibração e verificação do sistema de medição de força de máquinas de tração e compressão | 2023 |
| ISO 7500-1 | base internacional da norma brasileira | 2018, confirmada em 08/2026 |
| ISO 376 e ABNT NBR ISO 376 | calibração e classes dos instrumentos padrão de força | 2011, confirmada em 2026 (NBR: 2012) |
| ASTM E4 | calibração e verificação de força de máquinas de ensaio | E4-24 |
| ASTM E74 | calibração dos instrumentos de força usados na ASTM E4 | E74-18(2026) |
| ISO 9513 e ABNT NBR ISO 9513 | calibração de extensômetros | 2012 e 2013 |
| ASTM E83 | calibração e classes de extensômetros | E83-25 |
| ASTM E2309/E2309M | verificação da medição de deslocamento | E2309/E2309M-20 |
| ASTM E2658 | verificação da velocidade de máquinas de ensaio | E2658-15(2023) |
| ISO/IEC 17025 e ABNT NBR ISO/IEC 17025 | competência de laboratórios de ensaio e calibração | 2017 |
| VIM (JCGM 200) | vocabulário de metrologia: calibração, verificação e ajuste | 2012, edição luso-brasileira |
Outros ensaios e referências técnicas
Máquina universal de ensaio: o que é, como funciona e tipos
Máquina universal de ensaio (MUE/UTM): o que é, como funciona, tipos eletromecânica e hidráulica, ensaios que faz, normas, calibração e como escolher.
NR-12 em máquinas de ensaio: o que a norma exige da máquina universal de ensaios
A máquina universal de ensaios está sujeita à NR-12: não aparece nas exclusões do item 12.1.4 e tem perigos de esmagamento, projeção de fragmentos e energia armazenada. O texto vigente é o da Portaria SEPRT 916/2019, com última modificação pela Portaria MTE 344/2024. Veja os itens que se aplicam (12.5.1, 12.5.2, 12.5.6, 12.6, 12.11, 12.13 e 12.16), a apreciação de riscos pela ABNT NBR ISO 12100, categoria e PL pela NBR ISO 13849-1, exercícios e checklist.
Engenharia da qualidade: o que é, ferramentas (CEP, Cp/Cpk, FMEA, MSA), normas e carreira
Engenharia da qualidade é a área que usa estatística, metrologia e ensaios para projetar, medir, controlar e melhorar processos, de modo que os produtos saiam conformes às especificações. Veja as ferramentas (CEP, Cp/Cpk, MSA, FMEA, Ishikawa, Pareto, PDCA) com exemplos resolvidos, as normas vigentes em 2026 (ISO 9001:2026, IATF 16949, ISO/IEC 17025, ISO 10012), a calibração da máquina de ensaios e a carreira com dados datados.
ISO 898-1: classes de resistência de parafusos (8.8, 10.9, 12.9), carga de prova e ensaios
A ISO 898-1:2013 define as classes de resistência de parafusos de aço carbono e aço liga, de 4.6 a 12.9, e os ensaios que as comprovam. Veja o que significa cada número, a tabela resumida, a área resistente do M12 (84,3 mm²), as forças de ruptura e de prova em kN, os ensaios e a escolha da máquina.
Perguntas frequentes
O que é a norma ABNT NBR ISO 7500-1?
É a norma que especifica a calibração e a verificação de máquinas de ensaio de tração e compressão: inspeção geral, calibração do sistema de medição de força com padrão rastreável e confirmação da classe (0,5, 1, 2 ou 3). A edição vigente é a ABNT NBR ISO 7500-1:2023, idêntica à ISO 7500-1:2018; ela substituiu a NBR ISO 7500-1:2016 e, antes dela, a NBR NM-ISO 7500-1:2004.
Qual a norma de calibração de máquina universal de ensaios?
No Brasil, a ABNT NBR ISO 7500-1:2023, para o sistema de medição de força; nos Estados Unidos, a ASTM E4-24. O padrão de força segue a ISO 376 (ou a ASTM E74), e o extensômetro tem calibração própria, pela ISO 9513 ou pela ASTM E83.
Como é feita a calibração de uma máquina universal de ensaios?
Depois da inspeção geral, um padrão de força calibrado pela ISO 376 é montado no lugar do corpo de prova, pré-carregado três vezes e carregado em três séries de pelo menos cinco forças entre 20 % e 100 % da faixa, entre 10 °C e 35 °C. Em cada força se calcula o erro de indicação e a repetibilidade, e a faixa recebe a classe que todos os pontos atendem.
De quanto em quanto tempo calibrar a máquina universal?
A NBR ISO 7500-1 recomenda no máximo 12 meses, salvo outra especificação, e exige nova verificação após mudança de local com desmontagem, reparo ou ajuste importante. Normas de ensaio como a NBR 5739 tornam os 12 meses obrigatórios; pela ASTM E4, segundo os resumos da norma, o máximo é de 18 meses.
Quais são as classes da ISO 7500-1?
As classes 0,5, 1, 2 e 3. O número é o erro relativo de indicação máximo, em porcentagem da força medida: a classe 1 admite ±1,0 %, repetibilidade de até 1,0 % e limite inferior de faixa de 200 vezes a resolução do indicador.
Quantos pontos são calibrados?
Pelo menos cinco forças em intervalos aproximadamente iguais entre 20 % e 100 % da faixa, repetidas em três séries crescentes. Para usar a máquina abaixo de 20 %, entram pontos suplementares: cinco ou mais por década, com razão de até 2 entre forças vizinhas.
Calibração, verificação e ajuste são a mesma coisa?
Não. A calibração compara a indicação com um padrão e quantifica erro e incerteza; a verificação confirma se os erros cabem numa classe; o ajuste altera a máquina para reduzir o erro e exige nova calibração depois. O VIM considera imprópria a expressão "autocalibração".
O laboratório de calibração precisa ser acreditado pela RBC?
A NBR ISO 7500-1 exige padrão rastreável ao Sistema Internacional, não acreditação. Mas a acreditação pela Cgcre, do Inmetro, que forma a RBC, é a forma reconhecida de demonstrar a competência do prestador e costuma ser exigida em laboratórios pela NBR ISO/IEC 17025 e em auditorias de clientes. Confira se o escopo cobre a sua faixa de força e o sentido de calibração.
Cada célula de carga precisa de calibração própria?
Sim. A NBR ISO 7500-1 calibra cada faixa de força e cada indicador em uso, e uma máquina com células intercambiáveis tem uma faixa por célula. Trocar a célula sem calibrar deixa a faixa sem classe.
A calibração da máquina inclui o extensômetro?
Não. A NBR ISO 7500-1 trata só da força. O extensômetro é calibrado pela ISO 9513 (classes 0,2 a 2) ou pela ASTM E83 (classes A a E); deslocamento e velocidade têm práticas ASTM próprias, a E2309 e a E2658.
A prensa de concreto segue a mesma norma?
Sim. A NBR ISO 7500-1 vale para máquinas de compressão, e a NBR 5739 exige prensa classe 1 em laboratório de ensaio, calibrada a cada 12 meses no máximo. A calibração é feita em compressão, com o padrão entre os pratos e prato com rótula.
Uma máquina classe 1 sempre erra menos de 1 %?
Não necessariamente. A classe é um critério de aceitação e não inclui a incerteza da calibração: a seção 7 da ISO 7500-1 avisa que o erro somado à incerteza pode passar do valor da classe. Use a incerteza expandida do certificado no orçamento de incerteza do ensaio.